



3Dプリント部品へのねじ切り・インサート挿入:ベストプラクティス完全ガイド
3Dプリント部品へのねじ切りとインサート組み立てについて、知っておくべき根本的なことが一つあります。製造可能かどうかは、部品とインサートの両方の材料特性に依存します。第二に覚えておくべきことは、標準タップとインサートで設計する方が得策だということです。
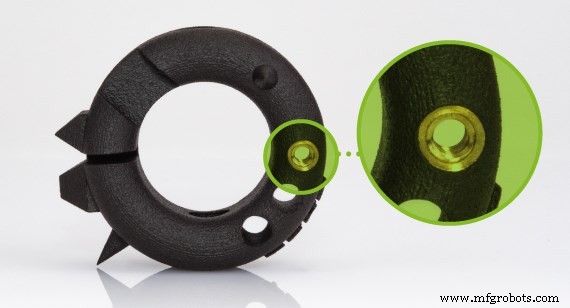
SLS/MJF部品へのヒートセットインサート
選択的レーザー焼結(SLS)またはマルチジェットフュージョン(MJF)でプリントされたナイロン部品は、標準サイズの真鍮ヒートセットインサートを活用できます。なぜ真鍮か? 真鍮は焼鈍温度が低い軟らかい金属です。真鍮インサートを穴に挿入する前に、はんだごてで素早く加熱します。これによりナイロンが変形してインサート周りのボイドに流れ込み、冷却後にインサート周りに強固なグリップが生まれます。設計に真鍮ヒートセットインサートを採用すれば、耐久性確保にも役立ちます。真鍮以外のヒートセットインサートが必要なら、アルミニウムやステンレス製インサートも選択肢です。
SLS/MJF部品におけるヒートセットインサート強度
ナイロンへのヒートセットインサート挿入について社内引張強度試験を行いました。多くの変数が影響しますが、大きく長いインサート(表面積大)ほど小さいものより強い傾向があります。試験では、非常に小さなインサートで約100ポンド(約45kg)、最大インサートで700ポンド(約317kg)以上の最大荷重が確認されました。これは限界の目安ですが、突発的・繰り返し・不均一荷重がかかる用途では、ご自身のアプリケーションで機能試験することを推奨します。また、同一ねじサイズでも長い/高いインサートの方が短いものより強いことも重要です。強度増加幅はインサートサイズによりますが、試験では高いインサートが短いもの比で約30%引張強度向上を示しました。
SLA部品へのプレスフィットインサート
ステレオリソグラフィ(SLA)プロセスでプリントされた部品では、インサート形式が異なります。標準プレスフィットインサートが使用されます。加熱不要で、代わりにエポキシで補強して追加強度と確実性を確保します。
SLA、SLS、MJF部品へのタッピング
3Dプリントプラスチックへのねじ切りは、インサート組み立てほど一般的ではありません。ただし、外観統一が重要、または金属的特性が不要な場合はタッピングが好まれることがあります。標準タップサイズを在庫していますが、特殊サイズが必要ならご相談ください。以下に在庫ヒートセットインサート、プレスフィットインサート、タップサイズを示します。適切な深さ選定でお手伝いします。
在庫インサートとタップサイズ
|
ナイロン部品用在庫ヒートセットインサート |
SLA部品用在庫プレスフィットインサート |
SLA部品用在庫タップサイズ |
プラスチック部品用在庫タップサイズ |
||
|
標準 |
メトリック |
NPT |
|||
|
0-80 |
0 - 80 |
0 - 80 |
M1.2 x .25 |
1/16 - 27 |
2-56 |
|
2-56 |
2 - 56 |
1 - 64 |
M1.4 x .25 |
1/8 - 27 |
4-40 |
|
4-40 |
4 - 40 |
1 - 72 |
M1.6 x .35 |
1/4 - 18 |
6-32 |
|
6-32 |
6 - 32 |
2 - 56 |
M2 x 0.4 |
1/2 |
8-32 |
|
8-32 |
8 - 32 |
3 - 48 |
M3 x 0.5 |
3/8 - 18 |
10-24 |
|
10-24 |
10 - 24 |
3 - 56 |
M4 x 0.7 |
10-32 |
|
|
10-32 |
10 - 32 |
4 - 40 |
M5 x 0.8 |
1/4"-20 |
|
|
1/4"-20 |
3/8 - 16 |
4 - 48 |
M6 x 1.0 |
1/4"-28 |
|
|
M1.6 x 0.35 |
1/4 - 20 |
5 - 40 |
M8 x 1.0 |
5/16"-18 |
|
|
M2 x 0.4 |
5/16 - 18 |
6 - 32 |
M8 x 1.25 |
3/8"-16 |
|
|
M2.5 x 0.45 |
M1.6 - .35 |
6 - 40 |
M12 x 1.75 |
1/8"-27 |
|
|
M3 x 0.5 |
M2 - 0.4 |
8 - 32 |
M14 x 1.0 |
1/2"-13 |
|
|
M4 x 0.7 |
M2.5 - 0.45 |
8 - 36 |
M18 x 1.0 |
M2 x 0.40 |
|
|
M5 x 0.8 |
M3 - 0.5 |
10 - 24 |
M20 x 1.5 |
M2.5 x 0.45 |
|
|
M6 x 1 |
M3.5 - 0.6 |
10 - 28 |
M3 x 0.50 |
||
|
M8 x 1.25 |
M4 - 0.7 |
10 - 32 |
M3.5 x 0.60 |
||
|
M5 - 0.8 |
12 - 24 |
M4 x 0.70 |
|||
|
M6 - 1.0 |
1/4 - 20 |
M5 x 0.80 |
|||
|
M8 -1.25 |
1/4 - 28 |
M6 x 1.00 |
|||
|
3/8 - 16 |
M8 x 1.00 |
||||
|
3/8 - 18 |
M8 x 1.25 |
||||
|
5/16 - 18 |
|||||
|
5/16 - 24 |
|||||
|
7/16 - 20 |
|||||
|
7/16 - 14 |
|||||
|
1/2 - 12 |
|||||
|
1/2 - 20 |
|||||
|
3/4 - 16 |
|||||
|
5/8 - 18 |
|||||
|
9/16 - 18 |
|||||
|
15/16 - 16 |
|||||
プラスチック3Dプリント部品へのタッピングとインサート設計
必要なタップまたはインサートのタイプとサイズを決定する際、ねじサイズ、ピッチ、深さ要件を明確に示した技術図面を提供してください。ヒートセットインサート設計時は、最良のフィットを得るため以下のガイドラインに従ってください。フィットサイズやインサート深さを保証することはできませんが、部品表面とフラッシュになるよう確保します。特定顧客要件向けにカスタム治具を製作した実績もあります。
ヒートセット・プレスフィットインサートの設計要件:
- 最小肉厚: 0.030 インチ(0.762 mm)
- 隣接フィーチャーまでの最小距離: 0.250 インチ(6.35 mm)
- 隣接フィーチャーの最大高さ: 4.0 インチ(101.6 mm)
金属3Dプリント部品におけるネジ山チェイシング vs タッピング
金属プロトタイプで機能的なネジ山が必要な場合、ネジ山構造をモデリングしてプリントすべきです。造形後、その螺旋構造をハンドタップでチェイシング(仕上げ切削)して機能させます。これは多くの非精密用途で十分機能し、フル機械加工セットアップが不要なため、安価かつ高速です。一部顧客は自らチェイシングしますが、当社でも低コストで対応可能です。自己チェイシングのデメリットは、ネジ山のアライメントと品質がそれほど精密でないことです。プリントネジ山に奇妙な向きがあると、最終位置精度やアライメントに微小な損失を生じる可能性があります。このため、量産設計要件がある部品では、造形後機械加工で最終ネジ山を仕上げて精度を確保することを推奨します。機械加工ネジ山なら遥かに厳しい公差を保持できます。なお、材料選定時、インコネル718とコバルトクロムでのネジ山チェイシングは困難です。これら金属がタップより硬いため、特に小径ネジ山では極めて難易度が高いです。
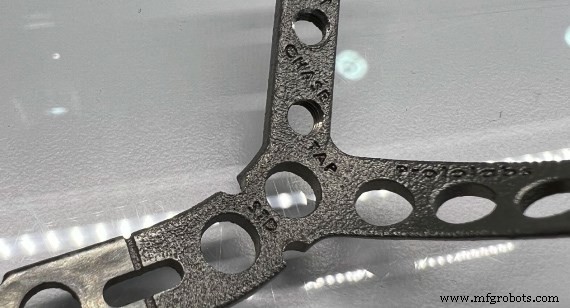
金属部品におけるチェイシングとタッピングのメリット比較
|
チェイシング |
タッピング |
|
|
リードタイム短縮 |
✔ |
|
|
経済的価格 |
✔ |
|
|
機能プロトタイプ |
✔ |
|
|
精密部品 |
✔ |
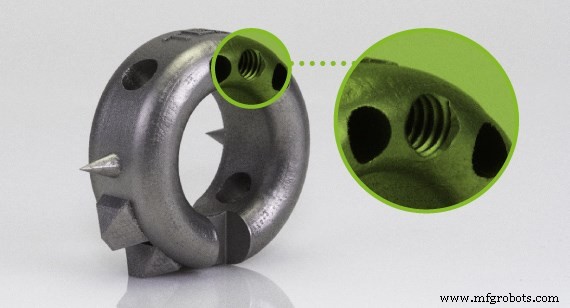
金属3Dプリント部品へのタッピングとインサート設計
見積もり依頼時、技術図面に必要な全ネジ情報(ねじサイズ、ピッチ、嵌合等級、位置要件)を明確に記載することが重要です。ねじサイズ、ピッチ、嵌合等級、位置要件を明確に示した技術図面であれば、見積もり時にレビュー可能です。
特殊インサート要望など
以上が、3Dプリント顧客への典型的な対応概要です。しかし、型破りな設計要望があれば、遠慮なくご相談ください。ご希望のインサートをお送りいただくか、当社で手配することも可能です。より大型部品用の大型インサート調達もできます。ダウェルピン組み立てが必要? 対応可能です。ご相談ください。常にあなたの設計要件を念頭に置いて部品をレビューします。また、アプリケーションエンジニアが、3Dプリント部品のねじ切りとインサートに関するリードタイム、コスト分析、設計目標であなたをガイドします。
Rachel HuntはProtolabsの3Dプリントサービスラインマネージャーです。
産業技術
- タービン部品向け3Dプリント:開発加速、性能向上、サステナビリティ
- 直接金属レーザー焼結 (DMLS) 3Dプリンティングを最適化するエキスパート設計ヒント
- ブローカレッジにLTLサービスを追加する4つの実証済み戦略
- カスタム板金パーツ・エンクロージャのコスト削減19の実践戦略
- リモート環境での機械技師・エンジニア向けクラウドコラボレーションの極意
- 3Dプリンティングが航空宇宙・防衛に革命をもたらす理由
- IIoT資産管理マスター:4つの必須ヒントとよくある課題
- 耐久性のある金型を3Dプリントで製作するプロフェッショナルガイド
- チタンCNC加工のプロフェッショナルヒント:航空宇宙、自動車など
- インコネル溶接の極意:高性能アプリケーション向けエキスパートヒント
- VictrexがBond High Performance 3D Technologyに投資、3DプリントPAEK部品の市場投入を加速