



溶接工法の選び方:主要工法の特徴と適正用途ガイド
溶接は多くの産業で根本的ニーズです。金属を溶融・成形して形状や製品を創るには、見習いから熟練工へと技術を磨いた熟練プロフェッショナルが必要。細部へのこだわりが優秀な溶接工を作り、高品質溶接は多くの製造現場で高く評価されます。自動化が熟練職種に進出しても、溶接は完全ロボット化できないスキルであり続けます。教育を受けた溶接工は常に高需要です。
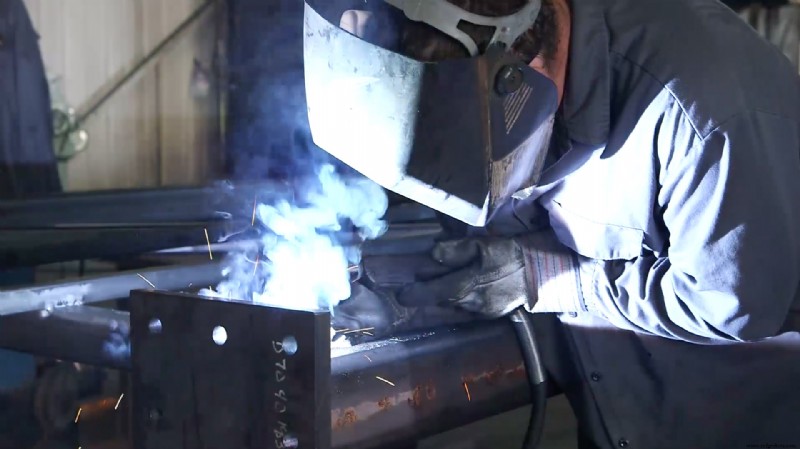
アーク溶接 / 被覆アーク溶接(SMAW)
「棒溶接」とも呼ばれ、手動で棒電極を用い、電流で棒と母材間にアークを発生させ接合。鉄鋼構造物建設、産業製造での鉄・鋼溶接に常用。溶接部は破壊曲げ試験をパスする技量が必要。習得は比較的容易だが、熟練には長い学習曲線。仕上がり美観は劣るため、完成品で見えない溶接部に最適。錆・塗装・汚れ面でも作業可能で、設備修繕に最適。
MIG溶接 / ガスシールドアーク溶接(GMAW)
ワイヤー電極にシールドガスを流し、2金属を加熱接合。定電圧・直流電源必須。最も一般的な産業用溶接プロセス。厚板の水平位置溶接に非常に適する。
TIG溶接 / アルゴンアーク溶接(GTAW)
消耗しないタングステン電極でアーク発生、溶接実施。ステンレス鋼厚板や非鉄金属接合に主用。棒溶接やMIGより時間かかる。母材組成(クロム%等)が融点に影響するため重要。充填材なしでも施工可能。継続的ガス流必要なため、屋内・無風環境向き。美しい溶接ビード形成可能だが、習得難易度高く熟練溶接工必須。
フラックスコアードアーク溶接(FCAW)
シールド溶接の代替として開発。高速・携帯性に優れ、建設プロジェクトで最頻用。多様な溶接プロジェクトに対応、角度・電圧・極性・速度に高い柔軟性。煙・ヒューム発生量多いため、屋外または換気フード下での作業推奨。
どの溶接工法を採用するにせよ、各工法の複雑さと対象金属を理解した熟練溶接工が不可欠です。優良構造用鋼製造業者は、誇りを持つ強力な溶接チームを擁し、全プロジェクトで最適工法を提案できます。溶接は世界経済の複雑な構成要素であり、広く必要とされながら、高度熟練溶接工は決して豊富ではありません。スワントン溶接は、豊かな歴史、ビジネス評判、高度熟練労働力で業界リーダーの地位を確立。次期製造プロジェクトの図面作成段階で製造パートナーをお探しなら、今すぐお見積りをご依頼ください。
産業技術
- CMMS故障コードとは:効果的な活用法と導入のポイント
- 製造業革新:ARとIIoTが作業員をエンパワーし効率を飛躍
- 発電機巻き替え vs オーバーホール:主要な違いを理解する
- 溶接姿勢の基礎:4つの基本ポジションと6G姿勢を理解する
- ポリウレタン探究:種類・用途・現代産業を支配する理由
- 機械加工で使用される材料:種類と用途
- 防衛・航空宇宙産業における偽造防止マーキング:メリット・デメリットとベストプラクティス完全ガイド
- プラスチック製造の主要12技法とその用途
- テクノポリマーとは:定義、特性、産業用途を徹底解説
- リニアアクチュエータの用途:主要産業とユースケース
- 渦電流ブレーキの仕組みと用途:電磁ブレーキを解説