



真鍮CNC部品の加工・メンテナンス・ハンドリング エキスパートガイド
銅と亜鉛の合金である真鍮は、精密製造の要であり続けています。優れた熱伝導性、堅牢な耐食性、天然の光沢により、真鍮CNC部品は自動車サブアッセンブリからハイエンド電子機器まで不可欠です。しかし、厳しい公差と完璧な仕上げを満たす部品提供には、規律ある加工、入念なメンテナンス、慎重な取り扱いが要求されます。プロフェッショナルな厳格さなしでは、工具摩耗、ワーク変形、表面変色が性能と美観を損なうリスクがあります。
真鍮CNC加工成功の鍵は? 3つの柱が全高品質真鍮コンポーネントを支えます:適切合金グレード選定(C360、C464等)、切削速度・送り最適化、汚染・薄肉変形・取扱い管理の厳格実施。
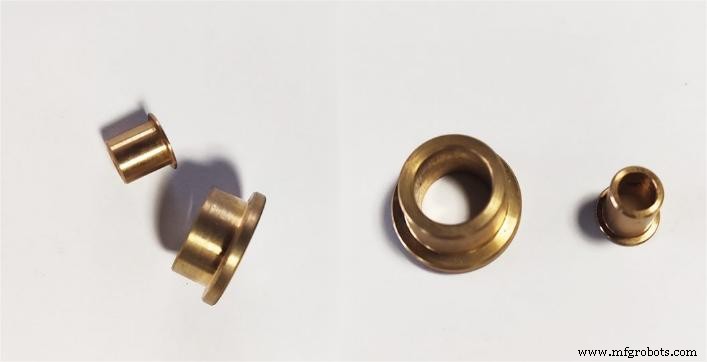
真鍮加工マスターには、材料挙動の深い理解と精密機械技術の適用が必要。CNC材料エンジニアとして、工具力学と冶金特性をバランスさせ、歩留まりと構造忠実度を最大化します。
適切な真鍮合金選定
適切真鍮グレード選定が最初の決定的ステップ。真鍮は多数グレード存在、各々に異なる切削性、強度、環境耐性:
| 真鍮合金グレード | 一般名 | 主要特性 & 最適用途 |
|---|---|---|
| C360 | 快削黄銅 | 優れた切削性;微量鉛が固有潤滑性提供 ― 高速加工に最適。 |
| C385 | 建築用青銅 | 良好な切削性と耐食性 ― 精密要求の装飾・構造用途に適す。 |
| C464 | 海軍用黄銅 | 高強度と卓越した耐食性 ― 海洋環境・重工業部品に最適。 |
工具選定と形状
工具設計が真鍮への熱力学的・機械的応力を支配。ハイス(HSS)または超硬工具が長寿命・耐摩耗性で推奨。ポジティブすくい角と鋭利刃先で切削抵抗低減と切りくず排出改善。コート工具(TiN、TiCN等)で寿命延長と摩擦低減、局所熱蓄積防止。
切削速度と送り
真鍮の高熱伝導性で高切削速度許容。典型的Vc値は工具材質と作業により120〜300m/min(400〜1,000ft/min)。送りは生産性と仕上げのバランス:
- 荒加工: 0.1〜0.3mm/rev(0.004〜0.012in/rev)で高速材料除去
- 仕上げ: 0.05〜0.15mm/rev(0.002〜0.006in/rev)で微細Ra値達成
薄肉真鍮部品最適化
薄肉真鍮は低弾性率でクランプ力により変形しやすい。カスタムジョーやソフト治具で荷重均等分散、圧潰応力回避。切削パラメータをエンベロープ下限へ:浅切り込み、保守的送り、最小ラジアルフォース。荒・仕上げサイクル分離 ― 剛性高い荒でバルク除去、浅パス(0.5〜2mm)で最終段階の構造完全性維持。
冷却、切りくず制御、ワークホールディング
水溶性クーラントで熱管理と工具摩耗軽減;高要求ジョブでは非鉄切削油で摩擦低減。切りくず制御重要 ― 内蔵チップブレーカー付き工具で長い糸状切りくずのスピンドル巻き付き防止。迅速切りくず除去でワークを微細傷から保護。リアルタイム監視と適応制御システムで工具摩耗、切削力、振動ベースにパラメータ自動調整。
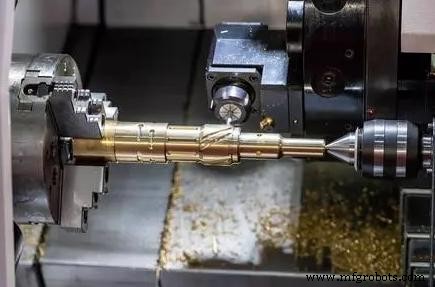
真鍮CNC部品のメンテナンス
寿命と性能は入念なメンテナンスにかかる:表面仕上げ保全、耐食性維持、効果的洗浄・保管。
表面仕上げと耐食性
- 研磨: 機械研磨で徐々に細かい研磨材使用し鏡面仕上げ。化学研磨(リン酸や真鍮専用剤)で微細層除去、光沢向上。
- バフ掛け: 柔らかバフホイールと微細コンパウンドで高光沢仕上げ;均一圧力と一定動作で過熱回避。
- 電気めっき: 薄いニッケル/クロム層で硬度と保護性向上。めっき前徹底洗浄で密着確保、失敗防止。
保護コーティングとパシベーション
- ラッカー&ワニス: クリアコートで耐久保護。完全乾燥後スプレー/刷毛塗布、中断なく硬化。
- ワックスコーティング: 容易塗布・除去、一時保護に最適 ― 装飾真鍮アイテム向け。
洗浄と長期保存
定期洗浄で汚れ・酸化蓄積防止。マイルド非研磨真鍮クリーナーまたは温石鹸水、十分すすぎ、柔らか布で乾燥。変色には酢・小麦粉ペーストや市販変色除去剤で元の光沢復元。乾燥環境で保管:シリカゲル、防錆紙、クッションフォーム/プチプチ同梱。湿度管理と定期点検、全メンテナンス記録文書化。
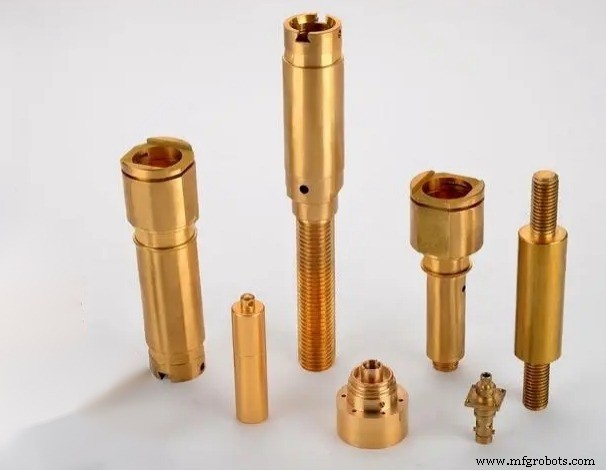
真鍮CNC部品の取り扱い
適切取り扱いで完全性と機能保全。不適切扱いは物理損傷や汚染を招き、性能損なう。
安全対策とオペレーターガイドライン
作業者はPPE着用:ニトリル/ラテックス手袋で皮脂汚染防止、安全メガネで破片遮蔽、電子用途ではESD安全手袋、グラウディングストラップ、接地作業台。作業エリア清潔・整理で偶発傷防止。
一般的製造トラブルシューティング
| 問題 | 根本原因 | 解決策 |
|---|---|---|
| バリ・鋭利エッジ | 退出切削時せん断 | 手工具、ヤスリ、研磨パッドでバリ取り;真鍮校正済みバレルタンブラー検討 |
| 寸法バラつき | 熱ドリフト、工具摩耗、振動 | CNC定期校正、FAIと工程内検査実施 |
| 表面傷・凹み | 不適切積み重ね・粗雑取扱い | 柔らか非研磨パディング使用;無保護直接積み重ね回避 |
| 表面汚染 | 切削液・手由来残留物 | 工具・部品を脱脂剤洗浄;組立前十分すすぎ |
結論
これらベストプラクティス遵守で加工効率向上、部品寿命延長、美観保全。適切合金選定、最適加工技術、厳格メンテナンス・取扱いプロトコルの三位一体が高品質真鍮コンポーネントを実現。継続的改善 ― 固有環境への実践適応 ― で更なる生産成果向上。
信頼できる真鍮CNC加工パートナーをお探し? 高公差・薄肉真鍮部品には熟練専門性と先進能力が必須。JTR Machineryへご相談ください。貴社エンジニアリング仕様に合わせた高品質製品と専任サポートを提供。
関連記事
産業技術
- 包括的配線色コードガイド — 米国、ヨーロッパ、カナダなど
- 先進PCIe高速パスワードカードPCB設計 - 研究と革新
- 倉庫管理者が追跡すべき7つの必須在庫指標
- PiJuice HATで作るRaspberry Pi UPS:ステップバイステップ構築ガイド
- エッジコンピューティングがIoTに不可欠な理由:リアルタイムパフォーマンスを解き放つ
- ガルバニック腐食チャートで長期的な腐食ダメージを防止
- 倉庫床ラベルの選び方:材質、メリット、専門家の選定ポイント完全ガイド
- 先進特殊金属ローリング・加工サービス
- 単相 vs 三相電源:主要な違いを徹底解説
- MIL-STD-130完全解説:米軍資産の識別マーキング基準とUID準拠
- 公益事業セクターにおける設備故障のトップ3原因と対策