



CNC旋盤でのG41/G42マスター:精密工具補正の実践ガイド
CNC旋盤で複雑プロファイルを精密加工するには、切削工具の真の幾何学への注意が不可欠です。旋削インサートは完璧なポイントではなく、強度と寿命向上のため有限のノーズ半径を持ちます。この現実を無視すると、コントローラーが架空の工具先端を前提とするため、テーパー、面取り、アークで寸法不正確が生じます。
解決策はカッター補正コードG41とG42にあります。フライス加工で知られるこれらコードは、旋盤でのプロファイリングと輪郭加工でも同様に必須です。本ガイドでは、G41/G42適用の明確な技術解説、信頼できるワークフロー構築、良品をスクラップに変えるエラー回避法を提供します。
G41とG42 Gコードとは
CNC旋削において、G41とG42はコントローラーに工具パスを自動オフセットさせ、工具ノーズ半径を補正させる命令です。コントローラーは、機械のオフセットテーブルに格納された半径値で、工具移動方向に垂直に工具をシフトさせます。
- G41(カッター補正左): 工具移動方向を見下ろしたとき、プログラム部品輪郭の左側を工具が移動する場合に適用。
- G42(カッター補正右): 工具移動方向に相対的に、プログラム部品輪郭の右側を工具が移動する場合に適用。
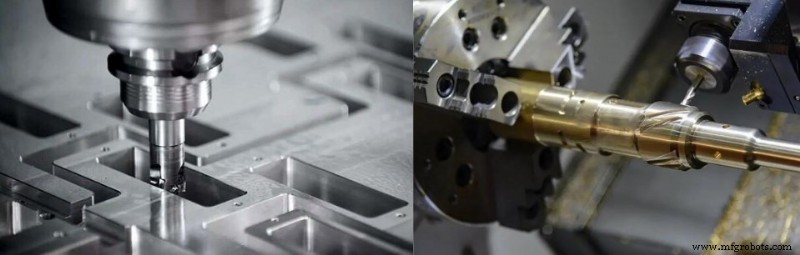
CNC旋盤で半径補正を使うべき場面
単純直線切削(平行円筒旋削、平面端面加工等)では半径補正不要。工具半径が平行面を変化させないため。しかし以下の作業ではG41とG42が必須:
- 複雑な外形・内面輪郭加工 で精密な角度・曲線寸法が要求される場合
- 仕上げパス で正確な形状公差と表面仕上げを確保する場合
- プログラム標準化 で微小工具変更やサイズ変更に依存しないプログラムにする場合
クイック比較:旋削作業におけるG41 vs G42
コード選択はターレット配置(フロント/リア)と工具移動方向に依存。標準リアターレット想定で典型的適用は以下:
Gコード 工具パス相対方向 典型的旋削用途
G41 パス左側 内径旋削、ボーリング、左側端面加工
G42 パス右側 外径旋削(OD)と右→左プロファイリング
ステップバイステップワークフロー:G41/G42実装法
カッター補正実装には、書かれたプログラムと物理機械コントローラーに格納された値の連携が必要。以下4ステップで運用:
ステップ1:オフセットテーブルに工具ノーズ半径を定義
プログラム実行前、インサートの正確なノーズ半径を機械工具オフセットテーブルに入力。例:標準旋削工具をツール1に、ジオメトリオフセットフィールドに0.4mmまたは0.8mm半径記録、工具姿勢コードでチップ方向指定。
ステップ2:正しい補正方向を決定
工具パスを見て使用コード決定。従来の右→左(チャック方向)切削では:
- 外径旋削にはG42使用 ― 工具が表面右側に位置するため
- 内径旋削/ボーリングにはG41使用 ― 工具が内面左側に位置するため
ステップ3:直線移動で補正開始
G41またはG42は直線送り移動中のみ活性化 ― これがスタートアップブロック。機械はオフセットスムーズ適用のため物理移動を必要とするため、工具がワーク内部にある間に補正有効化してはなりません。
ステップ4:G40で補正キャンセル
切削完了後、G40で補正キャンセル。オフセットロジックをオフし、コントローラーを名目座標系に復帰。
カッター補正で避けるべき一般的ミス
工具補正エラーは機械クラッシュや寸法スクラップを招く。以下の典型的問題に細心注意:
- コントローラーに半径値未登録: 機械オフセットテーブル半径がゼロなら補正計算されず、G41/G42が無効化。
- 急速移動で補正活性化: ラピッド移動中に補正オンすると、コントローラーが最大速度でオフセット計算を試み予測不能動作、クラッシュ多発。
- 補正有効しっぱなし: G40キャンセル忘れで補正モード継続。退避や工具交換時、オフセットパスで移動しワークや機械部品と予期せぬ衝突。
- G41/G42逆適用: 間違った方向コード使用で、部品に余分な半径分切り込み、または意図寸法を完全に外す。
産業用旋盤での実践的知見
SC-CNCシリーズ旋盤など特殊機器での作業・トレーニングでは、プログラミングプロセスが直感的。これらコントローラーはG41/G42をネイティブサポートし、プリセット補正パラメータ提供で、複雑設定に悩まずリアルタイム座標調整を体験可能。これらコード習得で、多様な生産セットアップで一貫・精密な部品加工を保証。
FAQ
Q1: G41/G42不使用でCNC旋盤が不正確な角度を切削する理由は?
A1: 補正なしではコントローラーが工具幾何交点の単一点ベースで工具パス計算。物理工具先端に半径があるため、テーパーやRで実際の接触点がシフトし、余分な材料残留や過剰切削が発生。
Q2: 工具停止中にG41/G42活性化可能?
A2: 不可。 CNCコントローラーは補正ベクトル適用に物理移動コマンド必須。線形座標移動と同時に補正コードプログラミングし、機械に安全なオフセット計算余地を与える必要あり。
Q3: 切削終了時にG40プログラミング忘れの結果は?
A3: キャンセル省略で機械が補正モード維持。工具が安全位置移動や工具交換退避時にオフセットパス追従し、ワーク/機械部品との予期せぬ工具移動や物理衝突誘発。
産業技術
- 水漏れ検知センサー自作ガイド:トランジスタ/555/Arduino 3方式で機器を守る
- 2020年世界最大コンテナ船トップ10リスト
- 自動車サプライチェーンの課題を乗り越える:レジリエンスのための戦略
- E3.cableでE3.series電気プロジェクトのワイヤ挿入をマスター
- 大電流電圧レギュレータ完全ガイド:リニア/スイッチング選定、7812/LM338高電流化回路、設計の勘所
- 貨物盗難の実態:原因、結果、防止策
- Craftsmen Industries、ISO 9001:2015認証取得で成長加速 – $2,000万契約獲得
- 材料廃棄コストが材料、時間、収益性に与える影響
- 長尺プリント基板でワイヤレス・アンテナ設計を強化
- S8550トランジスタ解説:主要特徴と用途
- 中電圧モーターをオーバーホールして最適なパフォーマンスを得るための3つの重要な理由