



ウレタン鋳造をマスターする:信頼性とコスト効率に優れた部品のための主要設計原則
2024年1月9日公開
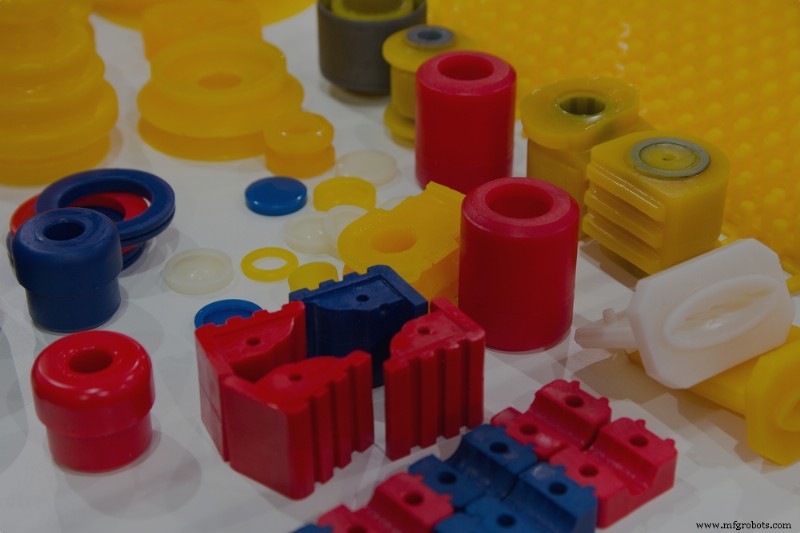
ウレタン鋳造は、射出成形に匹敵する精度を実現しながら、工具リードタイムとコストを劇的に削減する汎用性とコスト効率に優れた製造手法です。柔軟なシリコン金型を使用することで、メーカーは数週間ではなく数日で高品質な最終用途部品を生産でき、ブリッジツーリング、少量生産、試作、ジョイント製造、浮き文字などの複雑なディテールに最適です。
プロセスはマスターパターン(通常は最終部品の3Dプリントレプリカ)から始まります。パターンを液体シリコンで完全に包み込み、硬化させてから半分にスライス。パターンを取り除いた後、適切なウレタン樹脂で二次鋳造する準備が整います。
ポリウレタン樹脂は、射出成形で使用される熱可塑性樹脂の性能に匹敵し、しばしばそれを上回ります。しかし、一貫した高性能部品を得るには、設計製造性(DFM)の規律ある適用が必要です。成功を確実にする最も重要なガイドラインを以下に示します。
公差
すべての製造プロセスにはばらつきがあるため、設計者はそれを考慮しなければなりません。ウレタン鋳造部品は通常、±0.015インチまたはインチあたり±0.003インチのいずれか大きい方の公差を満たします。ほとんどの場合、樹脂の熱膨張とシリコン金型の熱応答により、+0.15%の収縮率が予想されます。
シャープなコーナーや微細文字は冷却時にわずかに丸まる可能性があり、ディテール定義に影響します。シャープネスを維持するには、鋳造前にマスターパターンをマイクロテクスチャまたはSPI仕上げで仕上げることを検討。研磨、カスタム仕上げ、着色(パントンマッチングカラー含む)などの後処理オプションも利用可能ですが、コスト増の要因となります。
肉厚
最小肉厚0.040インチ(1mm)を維持。非常に小さなコンポーネントでは0.020インチ(0.5mm)まで可能ですが、大型部品では構造的完全性維持により厚い壁が必要です。
均一肉厚は収縮変動を最小化し、硬化時の変形リスクを低減。絶対必要な場合のみ可変厚を導入してください。
 ウレタン鋳造は一般的にブリッジツーリング、少量生産、試作、ジョイント製造、微細ディテール(浮き文字など)の製造に使用されます。
アンダーカットとドラフト角
金属射出金型とは異なり、シリコン金型はアンダーカットを最小リスクで対応可能。ドラフト角もそれほど重要ではありませんが、3-5度のドラフト角を取り入れると金型応力を軽減し、金型寿命を延ばせます。
リブ
リブは部品を強化しますが、適切な配向が必要。経験則として、リブの高さは幅の3倍を超えないこと、壁取り付け部でのリブ幅は壁厚の40-60%であること。すべての内部コーナーには壁厚の25%以上のフィレット半径を設け、曲げ剛性を最大化。
ボス
ボスはネジ、ピン、その他ファスナーの信頼できる嵌合点を提供。壁厚の約25%のベース半径を使用し、ファスナーの食い込みを防止。内部ボスコーナーには0.060インチ(1.5mm)のフィレット半径を設け、ヒケを回避。ボス高さは公称壁厚の60%以下に抑え、収縮を制限。
ウレタン鋳造のメリットを今すぐ活用
ウレタン鋳造は、設計と製造のベストプラクティスを遵守する場合にのみ、短納期、低コスト、設計柔軟性を提供します。特に生産スケーリング時には、材料特性、公差、幾何学的考慮への注意が不可欠です。
SyBridgeでは、アジャイル製造と深い専門知識を組み合わせ、あらゆる規模の製品チームのリードタイム短縮と運用効率向上を支援。複数技術を融合したプロセスで、最高品質基準を維持しながらあなたの固有ニーズに対応します。
ウレタン鋳造がいかにあなたの製品開発を加速できるか、今すぐお問い合わせください。
産業技術
- AIを活用したビジネスサイバーセキュリティの強化
- 製造業の活性化:ミレニアル世代を惹きつけるモダンなキャリアの魅力
- Fusion 360 Manage拡張機能で製品設計セキュリティを強化
- 金属アルマイト処理:製造業者向けプロフェッショナルガイド
- グローバルサプライチェーンのレジリエンスを高める文化的ギャップの橋渡し
- PCB相互接続欠陥(ICD)の理解:原因、防止、解決策
- IoTでサプライチェーン可視化を解き放つ
- 機械故障を防ぐ:実証済み戦略とポリウレタン事例
- 高速信号インテグリティのためのPCBルーティング技術トップ3
- カーボン削減を競争優位に:サプライチェーンを活用せよ
- プラスチック試作における射出成形コスト削減:実証済み戦略