



射出成形で均一肉厚が不可欠な理由
公開日:2021年8月18日
元記事はfastradius.comで2021年8月18日に公開
高品質プラスチックパーツを分解すると、その壁が完璧に均一であることに気づきます。均一肉厚の実現は射出成形設計の基本ルールの1つであり、完璧なコンポーネントと早期故障するコンポーネントの分かれ目となります。均一肉厚とは何か、なぜ生産で重要なのかを解説します。
均一肉厚を維持する重要性
均一肉厚とは、パーツのすべての壁が同じ厚さであることを意味します。この一貫性は多くの製造上の利点をもたらします:パーツ間の再現性向上、大量・少量問わずサイクルタイム短縮、高コストな再工防止、応力分布改善、材料使用量削減、成形後収縮の最小化。
肉厚均一性を怠ると、時間とリソースを浪費する連鎖的欠陥を招きます:
- 反り — 不均一収縮によるねじれや曲がり。
- フローライン — 金型充填時の可変流速による可視的な筋。
- シンクマーク — 厚肉部の冷却遅れで生じる窪み。
- ショートショット — 溶融プラスチックがキャビティを満たせず欠損する現象。
- ゲート問題 — 不均一フローがゲートを塞ぎ、不完全充填を招く。
- 冷却速度問題 — 可変冷却時間がサイクル延長と不良品を生む。
均一肉厚を厳格に守ることで、これらの問題を未然に防ぎ、よりスムーズで信頼性の高い生産サイクルを確保できます。
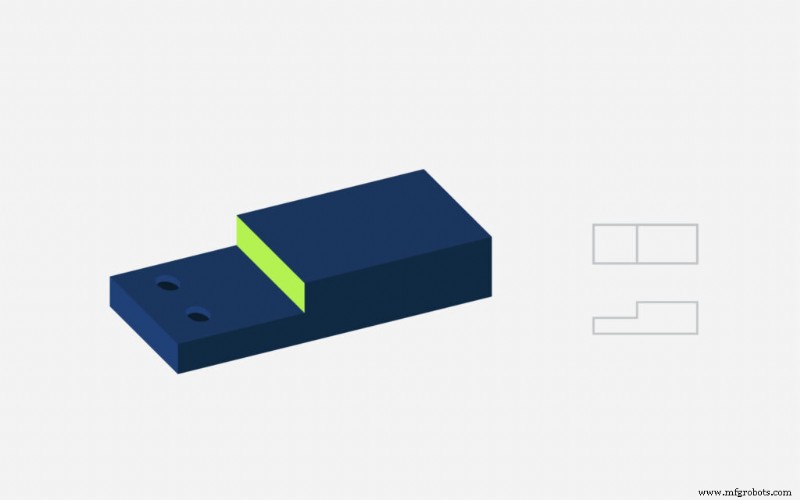 肉厚のばらつきはシンクマーク、ボイド、反りを引き起こす。
不均一壁を避ける方法
均一壁を保証する前に、パーツの最適厚を決定する必要があります。目標は構造的完全性と製造効率のバランスです。業界で受け入れられているガイドライン:
- 一般的な壁厚は1.2mm〜3mm。特定材料では微調整が必要な場合あり。
- 全体の壁厚は5mm以下に抑え、サイクルタイム延長と機能・美観上の欠点を回避。
- 隣接壁の厚さ差は互いの40〜60%以内に収める。
厚い壁は強度を与えますが、均一な薄肉は多くの利点をもたらします:材料削減、コスト低減、サイクル短縮、反り低減、出荷時の取り扱い容易化。移行ゾーンのテーパー長は、厚み変化の3倍以上とするのが経験則です。
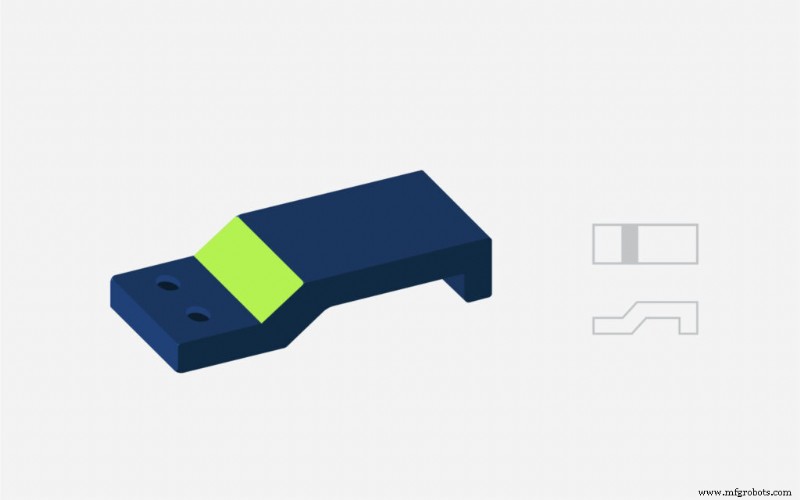 一般的なルールとして、異なる肉厚セクション間の移行長さは肉厚変化の3倍以上とする。
SyBridgeでより良いパーツを構築
均一肉厚は単なる設計上のこだわりではなく、一貫した品質を確保し、欠陥を減らし、製品寿命を延ばす重要な要素です。SyBridgeの経験豊富なチームが、設計・材料選定から生産・生産後サポートまであらゆる段階でガイドし、均一壁の実現と高コストな射出成形ミスの排除を支援します。今すぐご連絡いただき、高品質・コスト効率の良いコンポーネント作りを始めましょう。
産業技術
- 製造業リーダーのための必須HRコンプライアンスと労働力エンゲージメント戦略
- 板金パーツ・エンクロージャのベアメタル仕上げ3選:グライン・バレル・無仕上げ
- シンボロジーを理解する:資産タグバーコードの基盤
- 表面実装 vs 電気機械実装:主な違いを徹底解説
- ビジネス効率を最大化:リーンとシックスシグマ手法の完全解説
- CNC加工における精度と精密さの理解:重要概念と公差
- 新品インペラ、取り付け前にバランス調整すべき?
- 製造スタートアップを立ち上げる:ステップバイステップガイド
- スイッチ・プラグ・コンセントの正しい電圧・電流定格の決め方
- 戦略的商業管理でCOVID-19サプライチェーン課題を緩和
- PlatformIO 完全ガイド:Arduino IDEの限界を超えるプロフェッショナル開発エコシステム