



ベッドシーツ完全ガイド:歴史、素材、現代製造
概要
ベッドシーツは、寝る人と上の毛布の間に保護層として機能する平織りテキスタイルです。通常センターシームのない広幅長方形で、上下にヘム、左右の完成端(セルビッジ)が側面シームの役割を果たし、側面ヘミングが不要です。現代ベッドシーツはフィットシーツ、フラットシーツ、少なくとも1枚のピローケースが色、生地、ディテールでマッチしたコーディネートリネンセットとして販売されます。
ベッドシーツはリネン、コットン、合成繊維ブレンド、時にはシルクなど多様な繊維から生産されます。パーケールは100%コットンまたはコットン・ポリエステルブレンドの高密度平織りで、滑らかで涼しい肌触りが評価されます。モスリンは粗い平織り、フランネルは起毛コットン繊維で織られ冬場の保温性を提供。サテン調シルキーシーツ(通常合成)は高級感あるノベルティ、リネンは欧州輸入で米国ではニッチな選択肢です。
歴史
ベッドは数千年前から存在しましたが、最初の真のベッドシーツはおそらくリネンでした。古代エジプト人がアマ栽培、紡績、織布を習得し栽培。リネンの優れた柔らかさと使用による光沢増加が寝具の第一選択肢となりました。しかしリネン生産は労働集約的で、30〜40インチ幅の織機でセンターシームが必要な幅のシーツしか織れませんでした。
19世紀初頭までに米国で綿栽培と加工が成熟。イーライ・ホイットニーのコットンジンが種子除去を革命化、短繊維綿の大規模生産を可能に。同時にニューイングランド繊維工場が英国綿技術を採用、効率的な紡績、染色、印刷を実現。1860年までに綿がシーツ主要素材となり、リネンより安価で扱いやすい代替となりました。
今日、機械化織機が最小限の人的労働でベッドシーツを生産。革新にはシワを減らすコットン・ポリエステルブレンド、鮮やかな色、精巧なプリントが含まれます。多くの米国シーツは南部(特にジョージア州)で製造され、綿加工業者と織布業者が操業しています。
原材料
メーカーは通常480ポンド(217.9kg)の綿ベールを購入、ふわふわした質感から「綿毛」と呼ばれることも。これらベールには尚枝、葉、残留種子が含まれます。繊維はクリーニング、カーディング、ブレンドを経て、織布を助ける糊料やサイジング剤を塗布。漂白では塩素や過酸化水素など苛性化学薬品で脱色後染色。染色には化学染料を用いて堅牢度を確保します。
製造工程
一部生産者は現地で綿を紡績しますが、多くは予め紡績された糸を購入。以下は原料ベールから100%コットンシーティングを生産する工程概要です。
綿の調達
- 480ポンドベール1個を購入、シーティングプラントへ出荷。
ブレンディング
- 2ベールをユニフロック機で側面開放、上層綿を除去。繊維を打ち合わせ不純物除去、チューブでブレンドユニットへ吹き送り。
カーディング
- 繊維がカーディングマシンを通過、数百万本の微細歯で整列と残留不純物除去。
引き揃え、テスト、ロービング
- 繊維を単一ストランドに引き揃え、軽く撚りをかけてロービングとしてボビンに巻き取り。
紡績
- ロービングをリング紡績機で紡績、細糸に引き伸ばしボビンに巻き取り、その後セクションビームへ巻き替え織布準備。
セクションビーム整経
- シーツ1幅に2,000〜5,000本の経糸が必要。500〜600本をセクションビームへ、複数ビームで大整経ビームを形成。
糊付け(スラッシング)
- セクションビームをスラッシャー通過、糸に糊またはサイジングを塗布し糸端保護と織布促進。
大整経ビーム形成
- 複数セクションビームを大織機ビームに結合。ノッターが最大6,000本の糸を数分で結び、経糸準備完了。
織布
- 高速自動エアジェット織機で緯糸を経糸に打ち込み、分速500回挿入、分速約5.5インチ(14cm)生産、時間あたり約10ヤード(9.14m)。1台で通常8,000ヤード(7,312m)生産、ロール巻き取り出荷。
洗浄と漂白
- キバタを焼毛で表面毛羽除去、水と石鹸で糊抜き。苛性薬品で汚れ除去、塩素または過酸化水素で漂白。乾燥後染色準備。
染色
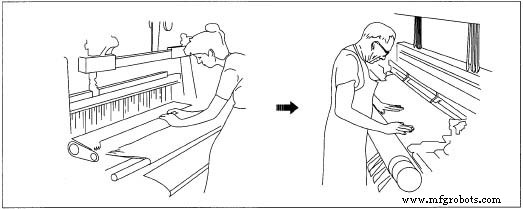
- 白物も含め全シーツを大型ローラー付き染色槽で染色、染料を繊維に圧入。蒸気で色定着後、樹脂で収縮制御。ロール巻き取りカッティング準備完了。
裁断と縫製
- 自動カッターで標準長に裁断、ミシンで上下ヘム縫製。
包装
- 完成シーツを手作業または機械で畳み、シュリンク包装、個別小売包装。
品質管理
綿は繊維長と総合品質でグレーディング。エジプト綿のような長繊維は高グレード製品を生み出します。業界は中程度から良まで9グレード使用。ゴミ多いベールは低グレードで加工阻害の可能性。プラントはUSDA試験データと社内検査で清潔高品質ベールを確保。ロービングは紡績前QC、統計的サンプリングで紡績、織布、漂白、染色の主要段階で物理化学的特性を監視。
副産物/廃棄物
現代織機は最小限の綿粉塵、自動清掃で残留リント除去。洗浄、漂白、染色排水は大気浄化法と連邦水質許可で厳格規制。大規模工場の多くは敷地内廃水処理プラントを運営しEPA基準準拠。
製造プロセス
- 精密板金曲げ加工:コスト効率と信頼性に優れた製造
- 高性能タングステン酸洗いシート – 極限温度用途向け
- UNS R53400:優れた耐食性を持つ高性能チタン合金
- UNS R50700チタン: 純チタン最高強度・最高耐食性グレード
- UNS R58153: 航空機用シート・箔・鋳造向けメタステーブルβチタン合金
- 高温用タングステン光沢シート - 最高融点と優れた寸法安定性
- プレミアムモリブデン酸洗シート - 卓越した耐熱性と精密エンジニアリング
- 高純度ニッケル200シート – 工業用グレード
- 商業用ニッケル201シート – 高純度、無合金ニッケル
- 商業用ニッケル205シート – 弾性係数207GPa、引張強さ449MPa
- コバール® シート – 高性能ハーメチックシール向け精密制御膨張合金