



現代ピンタンブラー錠の進化と製造
概要
錠前は古来より扉を窃盗から守ってきました。旧約聖書にも言及、物理的最古証拠は約4,000年前——エジプトピラミッド出土の木製ピンタンブラー錠。木製ハウジング、木製ボルト、鉄製ピンでボルト固定、専用形状キーでピン持ち上げ解錠。
紀元前700年頃、ギリシャ技術者がラッチストリング機構導入:ブラケット経由でボルト引き込み。キーは長い鎌形金属棒、外側から挿入。革新的も簡易曲げ工具で開錠可能、巨大キー実用性低し。
ローマが改良、ワードロック(区画錠)創出。キー穴内ワード(切り欠き)とキー側対応切欠き合致でのみボルト作動。小型携帯容易もピッキング容易、18世紀まで欧州主流。
ローマは南京錠も使用:キー回転でボルト作動、ばね付きシャックル解放。中国、インド、ロシアでも並行発展:中国組み合わせ錠(連環輪正位置でハスプ解放)、中世欧州へ伝播、宅配箱で重用。
中世欧州鍛冶職人は装飾的だが機能限定的錠前製作。徒弟10年、親方「傑作錠」完成必須も装飾優先。実用的セキュリティ改良は1700年代末迄待つ:ロバート・バロン1788年ダブルアクションレバータンブラー錠特許。二枚ばねレバー同時持ち上げ必須、ピッキング耐性大幅向上。
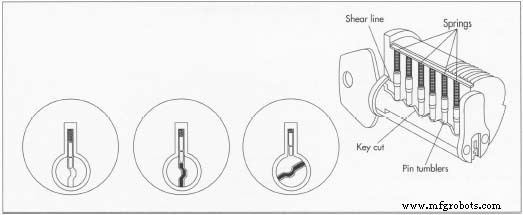
米国鍵師ライナス・イェール・ジュニアが1861年現代ピンタンブラー錠でブレイクスルー。古代エジプト錠と同原理ながら、回転シリンダーを異なる高さの5本ばね駆動ピンで保持。キー5段ノッチがピン高さ対応、正確整列でシリンダー回転。イェール錠はピッキング困難・量産適性高く、業界標準へ急成長。
20世紀、銀行金庫用タイムロック、プッシュボタン錠、磁気/RFIDカード電子錠登場。以下、標準ピンタンブラー錠現代製造プロセス概説。
原材料
5ピンタンブラー錠は高強度金属製。内部部品:黄銅或いダイカスト亜鉛。カム/ボルト:鋼/ステンレス。外装ケース:黄銅、クロム、鋼、ニッケル、他耐久合金。
製造プロセス
設計
- セキュリティグレード別設計:低セキュリティは安価材料・量産技法、構成バリエーション限定。
- 高セキュリティはカスタム設計。メーカーが顧客仕様——ドアサイズ、錠タイプ、マスターキーイング等キーオプション——評価。他社既存錠複製依頼時はリバースエンジニアリングで機能再現、特許非侵害配慮。
- 設計期間:中/高セキュリティ受注で仕様受領〜出荷まで8〜12週間。
キー
- 5ピン錠用キーブランク購入、5段固有リッジレベルへ切削——典型1〜4或い1〜7番号。組合せ(例:12341)でリッジ高さ決定、4レベルシステムで最大1,024ユニークキー生成可能。
内部機構
- カスタム設計ピンとばねを鋳造、溝切削、研磨、公差±0.001インチ。受注毎金型刷新、試作で精度検証後量産。
その他部品
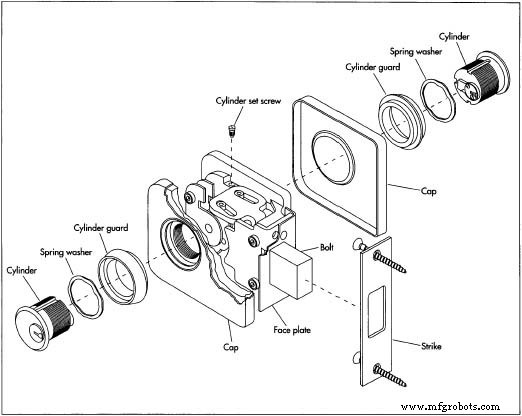
- シリンダー、ガードプレート、ワッシャー、ボルト、ケースをダイカスト・機械加工。一般的錠で約30部品、複数金型必要で数週間工期加算。
組立
- 熟練技術者手作業組立。シリンダーにキー組合せ対応ピン装填、ばね挿入、ドライバーチップ付きピック工具で各部品精密配置。
最終工程
- 組立後対応キーで動作試験。合格品最終品質チェック、除塵/研磨、包装出荷。
品質管理
全機械加工部品が厳密仕様満たすことが最優先。新規受注で試作手動検査(精密ゲージ使用)、以降スポットチェック(500〜1,000台に1台)。組立後キー試験、QCスペシャリスト最終検査実施場合有り。
未来への展望
大規模機関——大学、企業キャンパス、政府施設——で電子パスキーシステム採用加速:磁気スワイプカード、バーコード、生体認証(音声、掌紋、指紋)。セキュリティ強化と監査証跡メリットも、プライバシー懸念とコストで一般家庭普及は未だ。ただコンピュータ制御錠へのトレンド加速、今後数十年でセキュリティランドスケープ支配的地位確立予測。
製造プロセス