



ステットソンハット:フロンティア革新から現代アイコンへ
概要
創始者ジョン・B・ステットソンにちなむステットソンハットは、西部開拓時代の誇りとラギッドスタイルを体現する決定的なカウボーイハットとなりました。ジョン・ウェイン、クレイトン・ムーア(ローン・レンジャー)、ジーン・オートリー等クラシック映画スターから、ガース・ブルックス、ラリー・ハグマン演じるJ.R.ユーイング(そのハットはスミソニアン国立アメリカ歴史博物館蔵)等現代アイコンまで、西部伝説の顔が着用。デール・エバンスからトリシャ・イヤウッドまで女性も愛用、男性ファッション枠超えた汎用性証明。
1865年フィラデルフィア創業、ジョン・ステットソンが長期西部遠征用に最初に作った改良ソンブレロを量産化。「プレーンズのボス」モデル——高いクリース入りクラウンと広い成形ブリム——が全カウボーイハット標準に。現在ミズーリ州セントジョセフとテキサス州ガルベストンに工場運営、象徴的「プレーンズのボス」に加え男女向け100種以上現代バリエーション生産継続。
歴史
1830年ニュージャージー州オレンジ生まれ、帽子職人ステファン・ステットソン13人兄弟の12人目。結核診断で家業離れ米国西部探検へ——生存賭けた唯一のチャンス。ミズーリ州セントジョセフ定住、パイクスピーク等西部遠征装備供給。
1860年代パイクスピーク遠征。初期不調も回復、仲間とジャコウネズミ、ウサギ、ビーバー、コヨーテ皮でシェルター構築。なめし施設不在で父の店で学んだフェルティング技法応用:毛剃り、ヒッコリー弓で撹拌、熱湯繰返し浸漬で撥水ブランケット作製。同工程で初フェルトハット誕生、メキシコソンブレロ模した高クラウン広ブリムデザイン。伝説:メキシコ牛追いが5ドル金貨で発明品購入申し出。
1年金採掘後1865年フィラデルフィア帰還、工具と毛皮に100ドル投資し小規模帽子製造開始。試作重ね改良ソンブレロ完成——クラウンとブリム各4インチ(10cm)——“プレーンズのボス”命名。南西部で即成功、1906年企業繁栄。遺産継承、全米・世界販売継続中。
原材料
ステットソンハット主原料:ビーバー、ウサギ、野ウサギ皮から作るフェルト。フェルティング工程で熱湯繊維結合、染料着色、柔軟化粉末使用。内側汗止めバンドに革、クラウン基部に二重紐/二重コードバンド。小さな金属アイレットで通気、クラウン内側にサテン名入れパッド圧着。
設計
ステットソン独自性規定する主要デザイン要素:クラウンスロープ、ブリムロール、クラウンクリース。これらが各ハット独自シルエット形成、顧客オーダー或いはハッター事前製作で調整。装飾オプション——羽根、刺繍、銀装飾——で更個性化。カウボーイブーツ併用で着用者視覚的最大6インチ(15cm)身長アップ効果。
製造プロセス
キャロッティング、裁断、選別
- 1. ビーバー、ウサギ、野ウサギ皮を洗浄、油分・不純物除去。
- 2. 酸溶液でフェルティング準備(キャロッティング)。
- 3. 毛皮面下向きで裁断機投入、毛皮と皮分離。
- 4. 吹き飛ばし機とピッキング機で毛選別。
- 5. 選別毛を2.27kg(5ポンド)単位袋詰め、ベール梱包出荷。
フェルト混合と初期成形
- 6. 毛を社内規格で秤量ブレンド。
- 7. 洗浄、巨大ビン投入、微細混合。
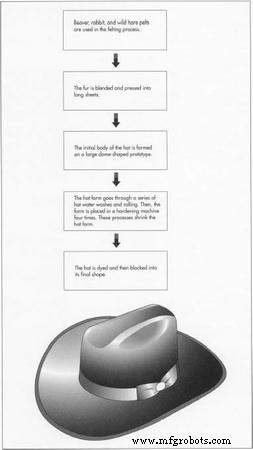
- 8. フィーダーで均一柔軟性調整。
- 9. フィーダーからブローイング機へ、不良繊維手作業除去。
- 10. コンベア上でシート形成、長尺シートへ圧縮。
- 11. シートをフォーマードーム(原型)へ吹き付け、ハット初期ボディ成形。
- 12. フォーマードームを熱湯35秒浸漬、繊維定着。
フェルティングと染色
- 13. ドーム「スターティング」と「スタンピング」——熱湯、圧力、ローリングで毛成形。
- 14. 硬化機4回通し、元サイズ約61cm(2フィート)から収縮。
- 15. ハットボディ顔料染色、幅広色展開実現。
初期ブロッキングとパウンシング
- 16. 3人チームでブロッキング:ティッパーがクラウン伸ばし、ブリマーがバンド・ブリム成形、ブロッカーが最終形状決定・硬化剤塗布。
- 17. ハット裏返し一晩自然乾燥。
- 18. 翌日パウンシングで残留表面毛除去、バックショップ工程へ。
- 19. クラウン外周ブリム接合部に二重バンド縫い付け。
ウェスタンブロッキングと仕上げ
- 20. ハット蒸気軟化、木型で成形。
- 21. クラウンアイロン、ブリムプレート加工。
- 22. クラウンパウンシング機で外面微細サンディング。
- 23. パウダーで柔軟化・色深化(濃色ハット省略)。
- 24. 二回目のパウンシングサイクル実施。
- 25. ブリム形状固定、乾熱加圧、ブリムプレスで形状保持。
汗止めバンド
- 26. 革汗止めバンドから余分ポリリードワイヤー切除。
- 27. バンド手作業ハット内部フィッティング。
- 28. 余分革切除。
- 29. バンド縫製、タック/接着剤固定。
- 30. ハット清掃、ブラッシング、スチーミング。
- 31. 最終ブリムトリミング実施。
クリースと細部
- 32. 外側二重バンドにリボン縫い付け。
- 33. 手作業クリース入れ。
- 34. サテン名入れパッド圧着・スチーミング。
- 35. 必要時アイレット挿入。
- 36. 手入れ説明タグクラウン貼付。
品質管理
全ステットソン厳格検査で仕上げ、形状、ボディ、手触り検証。フェルト品質——汗止めバンド「X」マーク数で表示——は毛皮種類、生息環境(野生/飼育/季節)、年齢、天然色で決定。これら要素が価格駆動し一貫した職人技保証。
将来展望
ウェスタンハットは初登場時と変わらぬファッション性維持。ステットソン他メーカー継続革新、麦わら・革等代替素材探求でタイムレスシルエット保ちつつ新バリエーション提供。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ステンレス鋼パッシベーション:耐食性と性能の向上
- Raspberry Pi用DIY Google Voice HATの自作ガイド
- SparkFun Pi Servo HAT完全セットアップガイド:ハードウェア、配線、Python制御
- SparkFun Qwiic HAT for Raspberry Pi 完全フックアップガイド
- NEVSのトロルヘッタンでの革命的カーシェアリング構想:モビリティの新時代
- Sierra Wireless、「Octave」を発表:産業用IoT向け統合エッジ・トゥ・クラウドソリューション