



本格醤油の歴史と製法:伝統醸造から化学加水分解まで
背景
醤油は世界最古の調味料の一つで、中国では2,500年以上前から使用されてきました。大豆、塩、酵素を混ぜて発酵させて作る伝統製法と、酸加水分解と呼ばれる化学プロセスで人工的に作る非醸造製法の二通りがあります。
歴史
アジアの先史時代、肉や魚を塩漬けにして保存していました。この過程で染み出す液体副産物が他の食品の液体調味料として常用されました。6世紀に仏教普及で菜食制約広がり、肉調味料代替のベジタリアン調味料が求められました。その一つが発酵穀物の塩辛いペースト、現代醤油の初期前駆体。日本の禅僧が中国遊学中にこの調味料に出会い、日本へ持ち帰り独自改良。最大変更は小麦と大豆を等量ブレンドした点で、より穏やかな風味で他食材の味を引き立てつつ圧倒しないバランス実現。
17世紀には現在の醤油に近いレシピへ進化。主導したのは豊臣秀頼家臣の妻、牧重(まきしげ)。1615年秀頼城落城時、牧重は野田村へ逃れ醤油醸造習得、世界初の商業醤油醸造所開業。美味しさ評判世界へ広がり、食品に豊かな肉感風味付与調味料として定着。
現在二製法並存:伝統醸造法(発酵)と非醸造法(化学加水分解)。醸造法は最大6ヶ月、透明で繊細な色調、バランス取れた風味・香り。非醸造法は2日で完成、多くは不透明で刺激的風味・化学臭。鶏肉・牛肉料理、スープ、パスタ、野菜料理等多用途で風味増強。甘・酸・塩・苦の四味が平板な加工食品に奥行き付与。醤油エキスの「うま味」が味覚調和促進。酸・アルコール・塩分で食品腐敗抑制の機能的防腐側面も。
原材料
大豆
大豆(グリシン・マックス)は大豆、ソヤ、ソジャ、中国豌豆、大豆豌豆、満州豆等別名多数。「豆の王」と呼ばれる栄養価。全豆類中で澱粉最少、最完全・最良タンパク質組成。カルシウム・マグネシウム等ミネラル、ビタミンB豊富。中国・日本で文明黎明期から栽培、19世紀米国導入。1920-30年代米国で食用作物として普及。
短毛莢に2-3粒、小円形〜大長楕円形。色は黄・茶・緑・黒多様。食品用途では黄色2号品種が最常用。莢側面を走る黄色種子痕(ヒルム)由来名。取引穀物等級は米国穀物基準(USDA管轄)規定。大豆は他穀物と異なり加工・輸出用途主体、直接飼料利用少。抗栄養因子含有で除去前は動物栄養価低いため。醤油用大豆は他原料と混合前におろし状に。
小麦
伝統醸造レシピ多くで大豆と等量ブレンド。粉砕小麦を砕いた大豆と共に仕込み(もろみ)へ。非醸造種は一般に小麦不使用。
塩
塩化ナトリウム、発酵開始時完成品重量比約12-18%添加。風味だけでなく、乳酸菌と酵母の適正発酵環境確立に必須。高塩濃度は完成品腐敗防止にも必要。
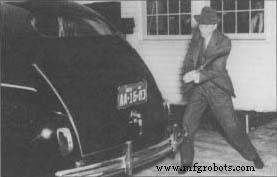 ヘンリー・フォードが大豆製自動車部品耐久性実演、斧で車トランク叩打(ヘンリーフォード博物館蔵)
1930年米国農家多くの農産物過剰生産も大豆除く。大恐慌初期大豆栽培農家少数も10年で激変。1929年1,000万ブッシェル未満(3.52億L)→1939年1億ブッシェル(35億L)接近→1995年21億ブッシェル(740億L)超。1930年代大豆生産最大プロモーターはヘンリー・フォード。
1929年グリーンフィールドビレッジに研究所設立、ロバート・ボイヤー採用で農作物実験統括。フォード追加科学者雇用でニンジン等野菜含む多農産物工業用途研究。最大成功は大豆実験。大豆プラスチック開発、自動車部品製造。大豆油インク製造、大豆ホイップトッピング生産。多く工程・製品現存。
フォード「農家は一足土、一足産業に」信念。1933年シカゴ万博「進歩の世紀」納屋展示で大豆生産啓蒙。大豆料理振舞い、大豆レシピブックレット出版支援。
フォード願望「農家が自農場で大豆生産し工業用途加工」未完も、米国農業における大豆重要性開花。大豆は米国主要作物、農家に数百万ドル収益もたらす。レオ・ランディス
発酵剤
小麦-大豆混合物を特定カビ菌株 アスペルギルス・オリゼ または アスペルギルス・ソヤエ に曝露、仕込みタンパク質分解。さらに特定乳酸菌 ラクトバチルス と酵母添加、酵素反応でタンパク質残渣からグルタミン酸、アスパラギン酸、リシン、アラニン、グリシン、トリプトファン等アミノ酸・ペプチド生成。これらタンパク質派生物が完成品風味寄与。
防腐剤とその他添加物
安息香酸ナトリウムまたは安息香酸添加で完成醤油微生物増殖抑制。非醸造法は追加着色料・風味料必要。
製造プロセス
伝統醸造法
醸造(伝統製法)は三工程:麹造り、食塩水発酵、精製。
麹造り
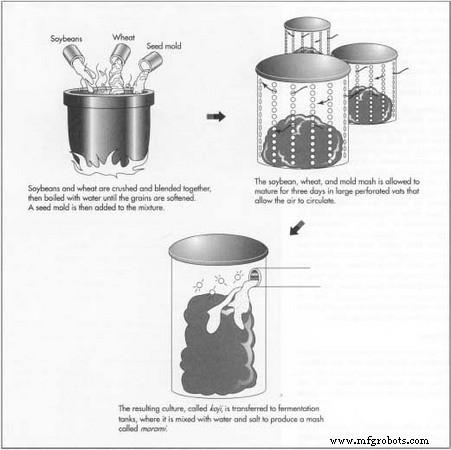
- 1 厳選大豆と小麦を管理下で粉砕・混合。水加え穀物完全軟化まで煮沸。仕込み(もろみ)を約27℃(80°F)まで冷却、独自種麹菌 (アスペルギルス) 接種。大型穴開き桶で空気循環させ3日間熟成。大豆・小麦・麹菌培養物=麹。
食塩水発酵
- 2 麹 を発酵タンクへ移し、水と塩混合して諸味(もろみ)作成。乳酸菌と酵母添加で更なる発酵促進。諸味 は数ヶ月発酵、大豆小麦ペーストが半液状赤褐色「熟成諸味」へ変化。この過程で200種以上風味化合物生成。
精製
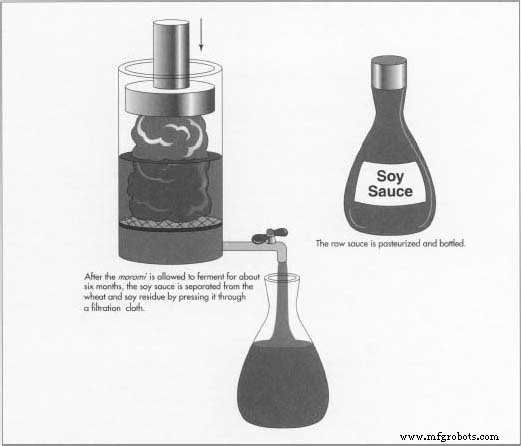
- 3 約6ヶ月諸味発酵後、生醤油を小麦大豆残渣ケーキから濾過布重層プレス分離。得られた液を殺菌。殺菌は二目的:製品保存性向上、追加芳香・風味化合物生成。最終的にボトル詰め醤油完成。
非醸造法(化学加水分解)
発酵せず化学的に大豆タンパク質分解する加水分解法採用メーカー多し。醸造数ヶ月対比数日で完了だから。
- 大豆を塩酸で15-20時間煮沸、アミノ酸抽出。最大量抽出時点で冷却、加水分解反応停止。
- アミノ酸液を炭酸ナトリウムで中和、ろ過、活性炭混合、ろ過精製。この溶液=加水分解植物性タンパク質。
- カラメル色素、コーンシロップ、塩添加で適正色・風味調整。精製後包装。
化学法醤油は醸造法比で刺激強く、望ましい味わいプロファイル劣る。差異理由:非醸造法酸加水分解が醸造発酵より完全進行傾向。非醸造醤油ではほぼ全タンパク質がアミノ酸へ変換、醸造品ではより多くアミノ酸がペプチドとして残存し別風味。醸造品はアルコール、エステル等も含有、異なる香り・口当たり生成。
醸造法・非醸造法以外に半醸造法存在:加水分解大豆タンパク質を小麦混合物で部分発酵。純粋加水分解より高品質醤油生産可能とされる。
品質管理
完成品最低品質要件充足確認へ多数分析試験実施。例:醸造醤油推奨仕様。総塩分13-16%、pH4.6-5.2、総糖分6%。非醸造種:加水分解タンパク質最低42%、コーンシロップ10%未満、カラメル色素1-3%。
米国では連邦規格EE-S-610G(1978年制定)で完成品品質保護。醸造醤油=発酵諸味、塩水、防腐剤(安息香酸ナトリウム/安息香酸)製造必須。最終製品は澄んだ赤褐色液体、実質沈殿物フリー。非発酵醤油=加水分解植物タンパク、コーンシロップ、塩、カラメル色素、水、防腐剤配合製品。暗褐色澄清液体規定。
日本はより詳細に醤油品質グレード。5種類:濃口醤油(レギュラー)、淡口醤油(薄色)、溜醤油、再仕込醤油、白醤油。これらを官能特性(味、香り、口当たり)と分析値(窒素含量、アルコール度、可溶性固形分)で特級、上級、標準三等級分類。
副産物/廃棄物
発酵工程生成「副産物」多くが実用的風味化合物。例:諸味酵素作用で植物澱粉由来各種糖類生成、完成品塩味緩和。アルコール類:酵母糖作用生成、エタノール最多、風味・香り付与。酸類:アルコール・糖由来生成、風味丸みと酸味付与。芳香エステル(風味・香り寄与化学物質):エタノール+有機酸結合生成。
化学加水分解も副産物生成も概ね望ましくない。二次反応生成物でフルフラール、ジメチルサルファイド、硫化水素、レブリン酸、ギ酸等不快風味成分発生。一部完成品に異臭・異味寄与。
将来展望
食品技術進歩で醤油未来常に進化。改良加工技術で低塩・無防腐剤等特殊醤油開発済。スプレードライ液体醤油で脱水大豆風味粉末化、コーティングミックス、スープベース、シーズニングラブ等ドライフレーバー用途展開。将来バイオテクノロジー進展で酵素反応理解深化、更良発酵法へ。合成化学プロセスで真の醸造風味再現可能になる日も来るかもしれません。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- 電解研磨 vs パッシベーション:ステンレス鋼仕上げの正しい選択
- ステンレス鋼パッシベーション:耐食性と性能の向上
- 本格醤油の歴史と製法:伝統醸造から化学加水分解まで
- 米国大豆輸出の多様化におけるコンテナ輸送の役割