



自転車:進化、構造、未来のイノベーション
概要
自転車は世界で最も広く利用される個人輸送手段の一つで、推定8億台——自動車の2倍——が存在します。通勤だけでなくフィットネス、競技、冒険にも活用。エネルギー効率はサイクリストが1マイル約35カロリー(1km約22kcal)、自動車の1マイル約1,860カロリー(1km約1,156kcal)のわずかな割合。レーシング、オールテレイン、スタティック、一輪車、三輪車、タンデムなど無数のバリエーションがあります。
歴史
レオナルド・ダ・ヴィンチが1490年頃に自転車類似機械をスケッチしましたが、製作はしませんでした。最初の実用的「ホビーホース」は1700年代末、シヴラック伯爵のセレリフェール——木製二輪、足蹴り推進。1816年、ドイツのカール・フォン・ドライス男爵が操舵可能版を導入、欧州でブームに。
1840年までにスコットランド鍛冶職人カークパトリック・マクミランが踏み板駆動二輪車を製作、ノンストップ40マイル(64km)走行、グラスゴーまで140マイル(225km)の記録達成。20年後、フランスのアーネスト・ミショーがペダルとクランクを追加、木製車輪・鉄フレームのヴェロシペードを創造。「ボーンシェイカー(骨折り)」の異名を持ち、ペダル推進への画期的転換を示しました。
1860年代に玉軸受ハブ、金属スポーク車輪、ソリッドゴムタイヤ、4段変速ギア登場。ジェームズ・スタンリーの1866年「ペニーファージング」は巨大前輪・小後輪、70ポンド(32kg)、300ドル——当時の高額投資。
1885年、ジョン・ケンプ・スターレーの「ローバー・セーフティ」が前後同径車輪、チェーン駆動、ダイヤモンドフレームを導入、オーディナリー(ペニーファージング)の危険な前輪キャットホイールを解消。ジョン・ボイド・ダンロップの空気タイヤ、コースターブレーキ(1898年)、フリーホイールが性能をさらに洗練。
1890年代までに現代自転車の核心コンポーネントが確立。20世紀初頭に高強度鋼合金、薄肉チューブ、ディレーラーギアで速度と快適性向上。第二次大戦後は自動車優勢で自転車衰退も、1970年代オイルショックで再ブーム。マウンテンバイクは太タイヤ「バルーン」設計と軽量レーシング技術の融合から生まれ、最終的にロードバイクを凌駕。ハイブリッドが両者の長所を融合。
原材料
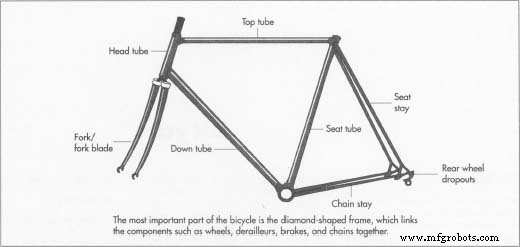
ダイヤモンド形フレームが自転車の背骨、強度、剛性、ハンドリングを規定。フロントトライアングル(トップ、シート、ダウン、ヘッドチューブ)とリアトライアングル(チェーンステー、シートステー、ドロップアウト)で構成。素材は重い鋼から1970年代に軽量アルミニウムへ、1990年代にカーボンファイバー等高強度複合材へシフト。鋼とチタンは数十年の耐久性、アルミニウムは3〜5年で疲労する可能性。
ホイール、ディレーラー、ブレーキ、チェーン等コンポーネントは通常ステンレス鋼、専門メーカーから調達。
製造工程
シームレスチューブは固体鋼ブロックから開始、ピアッシングと引き抜きでチューブ化。バテッド加工——応力箇所を厚肉、それ以外を薄肉——で強度と軽量を両立。チューブを手作業ろう付けまたは機械溶接で組立、複合材は接着剤接合。熟練ビルダーがアライメント微調整と最終仕上げ。
チューブのテイリング(調整)
- 1. 金属を焼鈍で軟化、中空化して「ホロウ」形成、加熱、酸洗(ピクリング)、潤滑。
- 2. 計測、切断、精密マイターカット。成人フレームはシートポストトップからクランクハンガーセンターまで19〜25インチ(48〜63cm)。
- 3. ホロウをマンドレルに嵌めドローベンチへ;ダイス通過で薄肉化・延伸(コールドドローイング)。
- 4. 成形とテーパー加工で目標強度、重量、レジリエンスを達成。
ろう付け、溶接、接着
- 5. 手作業または機械でチューブ接合。ろう付けはラグを約1600°F(871℃)加熱、黄銅/銀ロウ溶融で接合部封止。
アライメントと洗浄
- 6. 組立フレームをジグに固定、熱いうちに調整。
- 7. 酸洗と研削で余分なフラックス除去。
- 8. 冷却後、精密リアルイメント実施。
仕上げ
- 9. 下地プライマー、エナメル吹付(手吹き/静電)、デカール貼付、ラッカー。オプションでクロムメッキ、美観と耐食性向上。
コンポーネント組立
ディレーラーとシフトレバー
- 10. レバーをダウンチューブ(レーシング)またはハンドルエンドに取付、ケーブルで前後ディレーラー接続。
ハンドルバー、ステム、ヘッドセット
- 11. ボルト止めハンドルバーをステムに固定、ステムをヘッドチューブに挿入;ヘッドセット(ベアリング、カップ、ロックナット)でスムーズな操舵実現。
ブレーキ
- 12. ブレーキレバーをハンドルバーに取付、ケーブルでキャリパー接続、グリップ用テープ巻き。
サドルとシートポスト
- 13. シートポスト(鋼/アルミ)をフレーム固定;サドルはナイロン/プラスチック成形が主流、革はほぼ廃れる。
クランクセット
- 14. クランクセットがペダル動力伝達;クランクアーム、チェーンリング、ボトムブラケットアセンブリで構成。ペダルをクランクアームにボルト固定。
ホイール、タイヤ、ハブ
- 15. メーカーはISO規格で直径とタイヤサイズ準拠。リムは鋼フープ溶接成形;スポークをハブフランジに組み付け。
- 16. ホイールのラジアル/ラテラル振れ取り;リムライナー、タイヤ、チューブ装着。
- 17. 後輪フリーホイールユニットでコースティング(惰行)可能。
- 18. アクスルをハブ通しで車輪固定、ボルトまたはクイックリリーススキュワーで締結。
未来展望
近十年は自転車イノベーションが加速。低重心リクライニング(リカンベント)で優れた空力と安全性、ハイブリッド——ウィム・ファン・ウェイネン導入のオランダ「エコカー」等——がサイクリングと自動車快適性を融合。コンピュータ支援設計(CAD)でペダリング力と路面衝撃等をシミュレート、試作迅速化と性能洗練を推進。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ステンレス鋼パッシベーション:耐食性と性能の向上
- 先進複合材自転車技術の進化:第2部-フレームとリムの耐久性向上
- アーカンソー拠点HIA Velo:耐久性重視のカーボンファイバーバイク製造
- グレッグ・レモンドのカーボンファイバーEバイク「ダッチ」と「プロローグ」の4つの主要優位性
- Javaクラスとオブジェクト:実践ガイド