



搾乳機の設計・歴史・未来:酪農を支える半自動システム
概要
搾乳機は、時間当たり最大200頭対応可能な高度半自動システムです。単一ユニットではなく、クラスター(乳房装着部)、ミルク/パルスチューブ、パルセーター、真空ポンプ/ブロワー、任意の記録瓶/ミルクメーター等が協調動作し、ミルクをパイプラインへ送り込み加工施設へ搬送します。
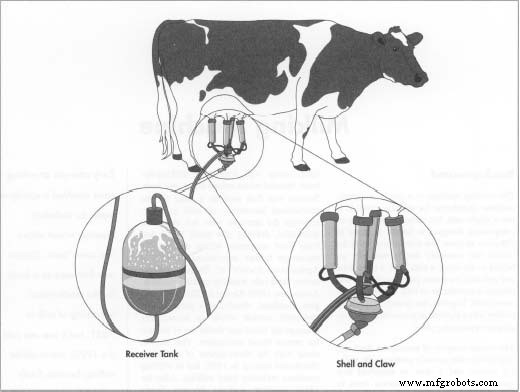
クラスター構成:ティートカップ、シェル&ライナー(搾乳動作実行)、クロー/マニフォールド(カップ間隔保持・チューブ接続)。カップ内真空でミルク吸引、パルセーターが吸引/加圧交互切替。搾乳相:真空で乳管から吸引。休止相:加圧でライナー収縮、乳頭マッサージし血流回復。このリズミカルな搾乳/休止サイクルが牛健康・高品質ミルク両立の鍵。
歴史
初期試み紀元前380年頃、エジプトで麦藁併用手搾り。1851年初機械吸引も過度出血/うっ血誘発。英国王立農業協会懸賞で安全・有効機開発促進。1890年代グラスゴーのアレキサンダー・シールズが吸引レベル交互切替パルセーター発明、循環維持しつつ搾乳成功。1892年二重室ティートカップ登場、これら革新で普及加速、1920年代以降業界標準化。現代酪農はほぼ全面機械搾乳依存。
製造工程
主要コンポーネントを世界各地大型施設で伝統的加工技術で生産・組立。ミルク接触面:ステンレス/高級プラ。真空ポンプ・制御・メータ:鋳鉄/鋼。
① 受入
- ステンレス大型シート/チューブ入荷。輸送中ビニールライナー保護、成形前除去。素地は鈍色、後工程で研磨。
② 切削・機械加工・成形
- シートを研磨ステーションで平滑化。初期研磨後、ローラー/NCパンチプレスで切断成形。大型ベンダーで曲げ加工も。マウントパネル・構造部品・クロー/ポンプ用小物部品生成。
③ シェル・クロー製作
- ライナー収容シェルは押出成形:鋼管を加熱ダイス通し剛性長尺部品成形。クローは小径押出パイプ系列をマニフォールド組立、ティートカップ間隔確保。治具手溶接で最終形状、研磨仕上げ。
④ レシーバータンク製作
- ステンレス製、容量15〜26ガロン(60〜100L)。主流鋼製、少数カスタムプラ。薄鋼盤を旋盤スピニング、マンドレル上でカップエンド成形、胴部・ヘッド溶接、出入口穿孔。手研磨で衛生仕上げ。一部透明プラ窓付きで目視確認可能。
⑤ 研磨仕上げ
- 全ミルク接触ステンレス部品、機械ベルト/クロス/スピニングホイールで入念研磨、食品衛生基準クリア。クロー/レシーバー/パイプラインは手研磨で衛生表面確保。
⑥ 真空ポンプ/ブロワー製作
- これら「ドライバー」は専門ベンダー製造多し。密閉鉄ケース内にタイミングギア・高速インペラ(約3,000rpm)で真空生成。鋳物手仕上げ→NC切削で高精度化。組立要求クリアランス0.002インチ、三次元測定機で適合検証。完成後制御ブースで模擬負荷試験、出荷前確認。
⑦ 組立・据付
- 完成部品を専用ベイ集結、システム仕様(農場個別カスタム多し)で技術者が選定組立。圧力/負荷試験で性能確認。最終組立は農場現場:牛をスタンション/ステーション配置、搾乳効率最大化レイアウト。
- 組立中配管接続(バルブ→ポンプ→メーター)公差検査。ポンプ/ブロワー模擬負荷試験でミルク/空気排出効率確認。真空コントローラ選定、全エア/ミルクライン適正サイズ・金具接続。制御系据付準備。
規格・基準
複数業界/政府基準準拠必須。製造中検査、据付は認定ディーラー/電気工事士実施。設計は農業技術者協会ガイドライン・酪農業界衛生プロトコル遵守。
未来展望
最新技術で搾乳システム刷新中。自動脱着ユニット:搾乳終了検知→真空遮断→クロー自動離脱、牛自由移動可能。自動バックフラッシュ:薬液/洗浄液パイプライン・クラスター逆流洗浄、乳房炎リスク低減。牛首タグ電子トランスポンダーで個体別生産量リアルタイム把握。
ロボティクスが最前線、特に欧州で先行。完全自動装着装置(改良中)で牛入場〜退場まで無人化、搾乳全プロセス監理へ。
製造プロセス