



プレーヤーピアノ:音響伝統と自動演奏精密技術の融合
背景
プレーヤーピアノは標準的(非自動演奏)アコースティックピアノから始まります。鍵盤があり、鍵を叩くとフェルトハンマーが調律済み金属弦を打撃し楽音を生み出します。フェルトハンマーと連結部品の複雑な集合体を「ピアノアクション」と呼びます。ピアノアクションは演奏者の指で操作できますが、プレーヤーシステム搭載時はプレーヤーピアノ自身の「プレーヤーアクション」がピアノアクションを駆動します。
伝統的なロール式プレーヤーピアノは空気圧(ニューマチック)駆動のプレーヤーアクションでピアノアクションを作動させます。各鍵に対応するストライカー(小型ベルローズ様)が空気圧で収縮すると対応鍵が押下され演奏されます。全ストライカー群がプレーヤーアクションを構成。プレーヤーアクションは紙ロールのコード化された穿孔を検知して「楽譜を読み取ります」。検知はニューマチックチューブとバルブ系で行われ、穿孔検知時にニューマチックシステムがストライカー収縮タイミングを指示。電動真空モーターまたは足踏みペダルがニューマチック動力を供給します。
伝統的ロール式プレーヤーピアノには欠点があります。プレーヤーアクションは組立時に内蔵必須で後付け不可。またニューマチックストライカーは単一ダイナミックレベルで鍵を押すのみのため、楽譜の音符は再現されても強弱表現がありません。
現代プレーヤーピアノは電子駆動ソレノイドをストライカーとして採用。ソレノイドは電流通電時に磁石のように働く管状コイル。MIDI(楽器デジタルインターフェース——キーボード、シンセサイザー等電子楽器の共通電子言語)からの信号に応答。MIDIはロール式システムより遥かに高度で、演奏者が記録した音符とダイナミクスの両方を再現。録音ライブラリをフロッピー/コンパクトディスクに格納し、ほぼあらゆる楽曲を演奏可能。適切なソフトウェアとエレクトロニクス搭載で、録音ボーカル、楽器、フルオーケストラの再生も可能。共通MIDI言語によりシーケンサー、ドラムマシン、シンセサイザー、コンピュータとも連携できます。
歴史
1547年ヘンリー8世崩御時の楽器目録に「演奏せずに車輪で動く楽器」の記述。初期プレーヤーピアノはドイツ・アウグスブルクのピアノビルダー、サミュエル・ビダーマンが1540〜1622年の生涯で3台のスピネット(小型アップライト)にオルゴール類似のピン付きシリンダーを搭載し製作した記録があります。
1890年代後半に自動演奏ピアノ発明への関心が再燃。複数機構が開発・販売されたが紙ロールに互換性なし。発明家・ピアノ設計者メルビル・クラークが88鍵標準ロールサイズを業界標準として確立し、1901年アポロプレーヤーピアノをこの規格で製造。1908年までに他メーカーも採用。紙ロールはマスターロールをパターンとした穿孔機(パーフォレーター)で量産。マスターロールは熟練工が楽譜から直接手作業で穿孔する苦労がありました。この生産難を解決するためクラークは1912年「マーキングピアノ」を発明。演奏家の演奏に合わせてマスターロールデータを穿孔。マーキングピアノは1912〜1931年使用。
当時のアーティスト生演奏がライブ録音で保存され、マーキングピアノのおかげで狂騒の20年代がプレーヤーピアノ全盛期となり、蓄音機とラジオの普及に押されるまで続きました。1926年、ピークイヤーで1,000万本以上のピアノロールが販売。マーキングピアノは1931年引退、1971年修復され他の傑出アーティスト演奏を録音、1992年国家歴史的機械工学ランドマーク指定。1950年代の史上最低販売後、1970年代にロール式プレーヤーピアノが復活、現在も伝統的プレーヤーピアノと紙ロールが製造販売されています。
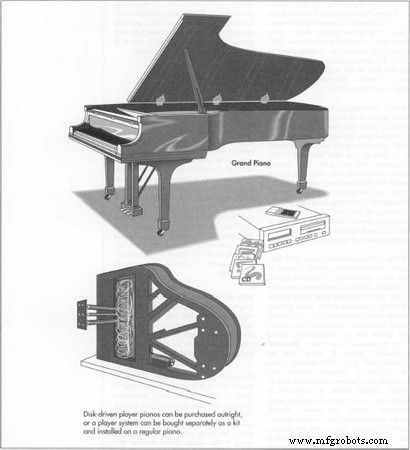
1920年代、ピアノ響板の代わりに電気/電磁デバイスを用いる実験開始。電子ピアノ、キーボード、シンセサイザーは電子回路や調律金属片で音を生成。従来ピアノに近い音を出すものもあるが、電子的に変調されたエフェクト生成で評価されることが多い。電子応用がアコースティックピアノと融合し始めたのは1970年代;アコースティックピアノ(電子ピアノではない)にデジタルカセットドライブやコンピュータ等を搭載し、電子「ブレイン」と動力で演奏可能に。複数大手メーカーがディスクドライブ式プレーヤーピアノを製造、キット販売でアコースティックピアノをプレーヤー化可能。小学校以来弾いていない楽器がエンターテインメントセンターへ生まれ変わります。以下、ディスクドライブ式ピアノの製造に焦点を当てます。
原材料
ディスクドライブ式プレーヤーピアノ製造では本質的に原材料を直接使用しません。メーカーが仕様をベンダーへ提示し、必要部品を購入。これら部品にはプレーヤーシステム搭載済みの工場製アコースティックピアノも含まれます。
設計
エンジニアがプレーヤーピアノシステムを設計し新製品を開発。メーカー法務部が徹底的な特許調査を行い、新アプローチが既存特許を侵害しないよう確認、自社オリジナル概念を迅速に特許化。プロトタイプを手作業組立、テスト、市場性と建設実現性を評価。エンジニアが電気・電子・機械部品、工具・特殊加工・組立、操作・設置・テスト・メンテ・修理要件を含む全コンポーネントの設計詳細と仕様を提供。自社製造部品が少ないため、部品や製造可能サプライヤーの探索は世界規模になります。
ソフトウェアエンジニアも、音符と音楽表現データをソレノイド駆動電子信号へ変換するコンピュータチップ用プログラミングを提供。1,000ページ超のコードがこの複雑な通信に必要となることも。
幅広い市場へ訴求するため多様な楽曲再生が必須で、大規模音楽ライブラリをソフトウェア形式で開発・更新。伝統的ピアノロールの「コード」はMIDI言語へ容易に変換できませんが、実演奏録音は解釈要素を伝えるためデジタルシステムに最適。メーカーは自社録音スタジオを保有し著名演奏家を起用。音楽編集者が録音演奏をレビュー、エラー・不整合修正、楽譜準拠へ修正。法務部が楽曲と演奏の契約・許諾・ライセンスを確保。
製造プロセス
プレーヤーサブアセンブリ
- 1 プレーヤーサブアセンブリはプレーヤーアクションで、88個のソレノイドとプランジャーがコンピュータ制御で鍵を駆動。既製部品を組立ラインで手作業と自動化を組み合わせて組立。電源、制御ボックス、鍵作動デバイス、相互接続等のエレクトロニクスはプリント基板上のコンポーネントで制御。パネル形基板(同種複数基板を大型パネル上で同時製造、部品実装後分離)を用い自動組立を容易化。同種部品を長尺リール供給し自動シーケンサーへ投入。シーケンサーが各部品正確性を検査、基板挿入用正規順序へ配列。一部部品は自動ディップインサータで成形・挿入、適合性も検査。他は手作業実装。
- 2 基板をウェーブはんだ装置通過させはんだ付け。フラックス洗浄で汚染除去、赤外線予熱で熱衝撃軽減、基板裏面を溶融はんだウェーブ通過。毛細管現象で各部品・穴へはんだ上昇、基板表面まで到達。冷却硬化で部品固定。
- 3 完成基板を制御ボックスへ実装、品質保証ステップとしてテスト。ソフトウェアロードし制御ボックスを2日間のテスト期間(「バーンイン」プロセス)で稼働させ、プレーヤーシステム実動作をシミュレート。期間中の故障を検出・修正。
- 4 プレーヤーサブアセンブリライン別工程で、ソレノイドとプランジャーを製造しレール/支持体へ実装。磁線を機械巻きしソレノイドベースへ封止。各ソレノイドへ配線接続、プランジャーアセンブリとペアリング。ソレノイド・プランジャーをアルミレールへ組立。メーカーによりソレノイド/プランジャー構成様々、レールは一体または分割。レール取付ブラケットで後工程キーボード下へマウント。ペダル駆動用類似アセンブリも別途製作。
レコーディングストリップ
- 5 レコーディングストリップ搭載でピアノ演奏を録音可能。学生・演奏家の再生確認や作曲家の創作・修正支援に有用。レコーディングストリップはマウントレールとプラスチックケース入り微小電子フィルムスイッチで構成。鍵ごとに1スイッチ/フィンガーがあり、押鍵、押下継続時間、鍵打鍵速度/強度(強弱)を検知。ピアノのコンピュータへ電子接続されMIDIメッセージへ変換。データはカセット/VCR等アナログメディアやフロッピーディスクドライブへ格納可能。ピアノや他MIDI互換機器で再生可能。
ディスクプレーヤー
- 6 ディスクプレーヤー等デバイスを制御ボックス経由でプレーヤーピアノへ接続。フロッピーディスクドライブ、CDプレーヤー、または両方。VCRとテレビ/PCモニター組み合わせで歌詞同期しカラオケ等プログラム娯楽も可能。多くのメーカーがこれらコンポーネントとリモコンを外部調達。
伴奏とスピーカー
- 7 追加機能として、ボーカル、他楽器、オーケストラ等あらゆる録音伴奏と合奏可能。これら用「サウンドボックス」はピアノ付属アクセサリーとして提供される電子スピーカーでベンダー供給。MIDIシステム経由で他音源を供給するソフトウェアを追加。
ピアノ設置
- 8 別ラインでプレーヤーサブアセンブリとレコーディングストリップをピアノへ搭載。ピアノは自社ピアノ部門製または外部ベンダー製。キーボード下の木材へスロット切削、構造強度へ影響なし。ソレノイドレール(群)をピアノ下部へマウント、プランジャーが鍵尻下へ位置。レコーディングストリップも同様設置。ペダル連結ソレノイド接続、制御ボックスをキーボード下へマウント、電源をピアノ底面へ取付。ここでピアノアクション調整必須。鍵はフェルトパッド上に載り使用で圧縮されるため、ピアノを一晩プログラム演奏させ別バーンイン実施。12時間「コンサート」後フェルト圧縮完了。コンポーネント動作確認後、フェルト圧縮に合わせピアノアクション再調整。設置完了で梱包出荷。
キットアセンブリ
- 9 一部メーカーはディスクドライブシステムをキット化し、標準ピアノをプレーヤー化可能に供給。完成サブアセンブリ、制御ボックス・電源、レコーディングストリップがラインから出たら梱包保管。キットへこれらユニット、ディスクプレーヤー、アクセサリーを同梱。メーカー特定システムに特化して訓練されたインストーラーへ出荷。設置は通常最大2日、工場同様のオーバーナイトバーンイン後、ピアノアクション調整とコンポーネント動作確認を実施。
品質管理
品質管理は全製造ステップで必須。世界中から届く部品を仕様とエンジニアリング要件適合で検査。プレーヤーサブアセンブリラインで作業員が責任の一環として品質チェック実施。例:ウェーブはんだ装置から出た基板をオペレーターが目視検査——部品はんだ付け確認、隣接部品間のはんだブリッジなし、基板反り・割れなし。はんだ温度と装置全体動作も監視。電子アセンブリはUL(アンダーライターズラボラトリーズ)要求適合必須。UL担当者が頻繁・ランダムに訪問し材料・作業・安全コード適合を検査。制御ボックス・ピアノアクションのバーンイン等、他品質チェックも製造プロセスへ統合済み。
未来
アコースティックピアノは長くリスナーに愛される楽器で、ディスクドライブ式プレーヤーピアノが演奏家にならずとも音と娯楽を提供するため未来は保証されています。ディスクドライブ式プレーヤーピアノがピアノ販売を大幅伸長させ、業界成長セクターと見なされています。今後メーカーは演奏ニュアンスの再現精度向上を追求。プロ録音スタジオで音楽入力、プレーヤーピアノを他電子メディアと連携させる手法発見等、技術融合の更なる深化も予想されます。
製造プロセス
- 「維持管理クライシスソング」ブルース&レゲエ版を無料DL、危機啓発を増幅
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- Sonos S5スピーカー分解: プレミアムホームオーディオデバイスの設計内部
- DVDプレーヤー:歴史、技術、そして未来の革新
- Sepro America、ピッツバーグ組立拠点と充実ロボットスイートで北米拠点を強化
- Monroe Engineeringの高品質ピアノヒンジ──ISO 9001 & AS 9100認証取得
- アルミ vs スチール ピアノヒンジ:重量、強度、耐食性で選ぶ最適素材
- ピアノヒンジ選びの5つの重要ポイント:回転角・取付・材質・仕上げ・ピン径
- ピアノヒンジ完全ガイド:種類、用途、メリットをプロ向けに解説
- IBASE、AMD Ryzen Embedded R1000搭載ファンレス3ディスプレイ4Kデジタルサイネージプレーヤー「SI-323-N」発表
- トッズ・エアロスペース:世界トップクラスのチームを支える複合材製造のエキスパート