



TMT鉄筋:焼入れ・焼き戻しによる究極の強度と耐久性
焼入れ・焼き戻し処理された鉄筋
現在、圧延工程において鉄筋(リバー)を製造する際、焼入れと焼き戻しの技術が適用されています。この技術で製造されるリバーは、一般にTMT(熱機械処理)鉄筋として知られています。
TMT鉄筋の基本仕様
TMT鉄筋は基本的に低炭素平炉鋼から作られ、降伏強度、延性、炭素量または炭素当量、降伏引張比が規定されています。最大・最小炭素含有量の規定は、溶接性と焼入れ性を確保するためです。炭素含有量が低すぎると鋼の焼入れ性が不十分となり、より激しい焼入れが必要となり、圧延機の設計(圧延速度、冷却室の長さと効率など)に影響を与えます。炭素含有量0.13〜0.24%、炭素当量(CE)0.48%未満の炭素鋼が、上記の考慮事項を満たす最良のバランスであることが証明されています。
コンクリート構造への適性
TMT鉄筋は、材料の熱膨張がコンクリート構造と類似しているため、コンクリート構造の補強材として適しています。また、コンクリートとの接着性にも優れ、構造物に作用する最大引張応力を負担する能力も備えています。建設業界の主要製品であるだけでなく、TMT鉄筋はこの用途に必要な標準的な機械的特性について、消費者の懸念に応える高品質材料でもあります。さらに、曲げ・機械加工・溶接が必要な一般的な加工現場でも有用です。
製造プロセスの経済性
TMT鉄筋の製造プロセスは、高強度鉄筋を製造する経済的な方法です。冷間ねじり変形(CTD)鉄筋と比較すると、TMT鉄筋の製造プロセスには、特に小径鉄筋では高コストとなる機械的ねじり処理のコスト削減という明確な利点があります。さらに、合金元素の削減、オフグレード熱・製品の削減、在庫費用、その他いくつかの製鋼要因の削減という利点もあります。コストを増加させる唯一の要因は、焼入れ設備の設置と操作に関わる圧延作業です。
主要な2つの製造プロセス
TMT鉄筋の製造には、以下の2つの主要プロセスが広く採用されています。
- テンプコア(Tempcore)プロセス:1970年代にベルギーのCentre de Rechaerche Metallurgiques(CRM)が開発。軟鋼ビレットから高降伏強度で溶接可能なコンクリート用鉄筋を製造するためのものです。
- テルメックス(Thermex)プロセス:同じく1970年代にドイツのヘニヒスドルファー・シュタール・エンジニアリング(HSE)が開発・商標登録しました。
熱機械処理の原理
TMT鉄筋の製造プロセスは熱機械処理に基づいています。これは、塑性変形プロセスと熱処理・水焼入れ・加熱・様々な速度での冷却などの熱プロセスを単一のプロセスに組み合わせた冶金プロセスです。このプロセスは、トール鋼鉄筋の製造に用いられる冷間ねじりによる機械的加工ではなく、熱機械処理の技術によりリバーに高強度を付与します。リバーの強度は表面の焼き戻しマルテンサイト層によるもので、延性は内部のフェライト・パーライト層によるものです。
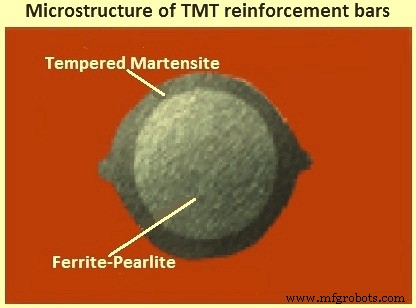
熱機械処理では、リバー表面を硬化構造(マルテンサイト)に変化させ、その後、常温での冷却により高温の芯部が熱交換を通じて表面を焼き戻します。その結果、周辺部に焼き戻しマルテンサイト、そのすぐ内側にパーライトとベイナイトの遷移帯、中心部に微細粒フェライト・パーライトという独特の複合ミクロ組織が形成されます(図1)。この焼入れ・自己焼き戻し製造プロセスにより、製造されるリバーは「焼入れ・自己焼き戻し(QST)鉄筋」とも呼ばれます。
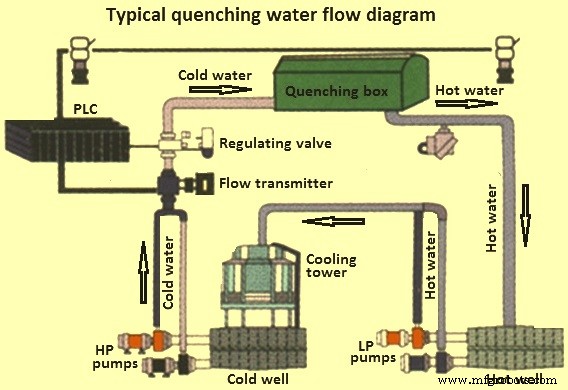
テンプコアとテルメックスの両プロセスは性質が類似しており、上記の熱機械処理原理に基づいています。テンプコアプロセスでは焼入れボックス内を水が一端から他端へ流れるのに対し、テルメックスプロセスでは焼入れボックス内で熱間圧延棒鋼に水を噴霧します。
製造工程の詳細
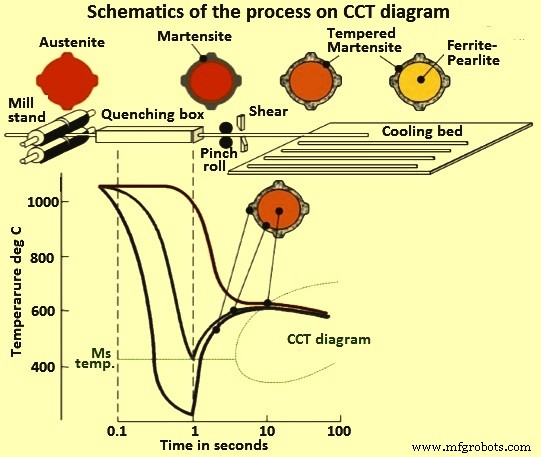
熱機械処理は、加熱された鋼ビレットが圧延機で最終サイズ・形状に圧延された後に行われます。このプロセスに影響を与える操作パラメータは、圧延終了温度、冷却速度、急速冷却時間、鋼の化学成分です。工程フローは図2に示す通り、以下の3段階で進行します。
第1段階:急速水冷(焼入れ)
リバーが最終スタンドを出た直後から始まります。熱間圧延製品を冷却設備で水により急速かつ強力に冷却(焼入れ)し、表面硬化を実現します。冷却設備の効果は、リバー表面の冷却速度がマルテンサイト生成の臨界速度を超えるほど高くなければなりません。この段階終了時、リバーのミクロ組織はオーステナイト構造がマルテンサイト・オーステナイト混合層で囲まれた状態になります。必要な厚さのマルテンサイト層を得ることがこの段階の目的です。
第2段階:自己焼き戻し
リバーが水冷ゾーン(焼入れボックス)を出て空冷ゾーンへ移動する時点で始まります。この時点では芯部の温度が表面より高いため、温度勾配により芯部から表面へ熱が流れ、第1段階で形成されたマルテンサイト層が焼き戻されます。つまり、リバー芯部に残った残留熱を利用して表面マルテンサイト層が自己焼き戻しされます。テンプコア(Tempcore)という名称はこの工程に由来します(マルテンサイト層が焼入れ段階終了時の芯部の熱で「TEMPered(焼き戻し)」されるため)。この段階では芯部は依然としてオーステナイト相です。焼き戻しプロセスにより材料の適切な延性が確保され、同時に高い降伏強度が維持されます。
第3段階:冷却床での自由冷却
冷却床上での自由冷却中に発生し、芯部のオーステナイトが延性のあるフェライトとパーライト構造に変態します。したがって、TMT鋼鉄筋は本質的に、同心円状に配置された硬い外層と柔らかい芯部、および中間の半硬化層からなる複合材料です。
最終構造は、表面の外層に強靭な焼き戻しマルテンサイト構造、芯部に延性のあるフェライト・パーライト構造を持ち、鉄筋に強度と延性の独特な組み合わせを与えます。構造成分の形態は、鋼の化学成分、棒鋼径、冷却時間と効果に依存します。
TMT鉄筋の特性
上記プロセスで製造されるTMT鉄筋は、CTD鉄筋の特性を上回る優れた特性を備えています。主な特性は以下の通りです。
- 高強度:周辺部の焼き戻しマルテンサイト層による。この層の厚さを制御することで強度を調整可能。
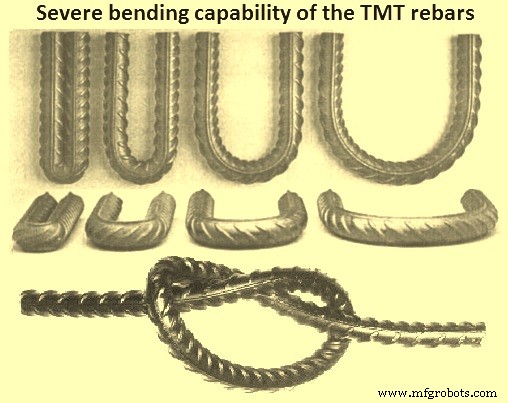
- 高延性:芯部のフェライト・パーライト構造による。現場での曲げ加工が容易で、曲げ・再曲げ・亜鉛めっき・矯正が割れや引張特性の低下なしに可能。図4に激しい曲げ能力を示す。
- 優れた付着強度:コンクリート構造への使用に最適。
- 低温での高延性・靭性:機械的損傷や溶接アーク打撃を受けても保持。
- 曲げ・亜鉛めっき後のひずみ時効脆化なし。
- 完全溶接可能:低「炭素当量(CE)」鋼から製造。
- 機械式鉄筋継手との適合性:圧縮・引張荷重両方で使用可能な一般的な機械式継手と適合。
- 高温での強度保持:火災時に重要。実用結果では、降伏強度415N/mm²の鉄筋で70%以上、500N/mm²で40%以上の降伏強度を保持。
- 欧州規格の疲労強度要求を満たす。
- 高いせん断強度:一般的な鋼ではせん断強度は引張強度の60〜80%の範囲だが、TMT鉄筋はこの範囲の上位に位置する。
- 捩り応力なし:CTD鉄筋とは異なり捩り応力が残らないため、耐食性が向上。機械的加工を受けないため、青色の二次スケールが表面に残り、大気腐食から保護。
- 優れた耐震特性:繰り返し逆載荷・非弾性ひずみ(地震時に遭遇する条件)下での性能が優れ、エネルギー散逸が各サイクルでほぼ同一、均一な延性が破壊まで維持される。
- その他:優れた低温靭性、表面損傷への低感度。
TMT鉄筋の典型的なエッチング断面は3つの冶金領域を示します。薄板のパケットとしてマルテンサイト形態を持つ焼き戻しマルテンサイトが硬化層を特徴づけ、ベイナイトと多角フェライトの混合物が中間硬化層に、多角フェライトとパーライトが芯部に発達します。プロセスに関わる熱機械処理と比較的速い芯部冷却により、ミクロ組織は通常微細です。
マルテンサイト層が厚い場合、焼入れ時の残留熱が少なく焼き戻しが控えめになるため、より高い降伏強度と低い伸びを示します。プロセスパラメータと鋼組成が最終特性に影響します。より長い焼入れ時間、低い仕上げ温度、高い焼入れ強度は、より厚いマルテンサイト層と低い焼き戻し温度をもたらします。炭素とマンガン含有量が高いと鋼の焼入れ性が高まり、より多くのマルテンサイトが形成されます。また、焼き戻しマルテンサイトの強度は炭素含有量の増加とともに高まります。
TMT鉄筋の典型的な降伏強度範囲は415〜550N/mm²で、5dゲージ長での伸びは同じ順で30%から25%です。降伏応力と引張強度の比は約0.85です。
利点
焼入れ・焼き戻しプロセスで製造される鉄筋には、以下の利点があります。
- オンラインプロセスで製造されるため、品質が安定している。
- 高強度と高延性の組み合わせが、これらの鉄筋で作られる構造物の安全性を高める。
- これらの鉄筋を用いた加工活動が簡単・容易。
- 鉄筋の高強度により、使用鋼量を節約できる。
製造プロセス
- EN 10137-2 グレード S890QL – 重負荷用高強度焼入れ焼戻し鋼
- EN 10137-3 S500Aグレード:構造用途向け焼入れ焼戻し微細粒鋼
- DIN 1.5217 焼入れ焼戻し鋼:主要特性と性能データ
- JIS G4311 SUH600:焼入れ焼き戻しマルテンサイト系ステンレス鋼の性能と特性
- JIS G4311 SUH616 焼入れ焼き戻し鋼:プレミアムマルテンサイト系グレード
- JIS G4311 SUH1 グレード:焼入れ焼き戻しマルテンサイト系ステンレス鋼の仕様
- JIS G4303 SUS431 焼入れ焼戻し材 – 高強度マルテンサイト系ステンレス鋼
- JIS G4303 SUS403 マルテンサイト系ステンレス鋼:焼入れ焼戻し材の特性と用途
- ASTM A541 グレード 1A 調質ステンレス鋼 – 高強度、優れた衝撃靭性と耐食性
- ASTM A288 クラス4 調質鋼:仕様と特性
- ASTM A288 クラス5 調質鋼:特性と規格