



テンプコアプロセス:TMT異形鉄筋の高度な製造技術
TMT異形鉄筋製造のためのテンプコアプロセス
テンプコアプロセスは、熱間圧延鉄筋が圧延機最終スタンドから出てくる直後に水で表面を集中的に焼入れし、その後の空冷中に芯部からの保持熱放散によって焼入れ外層が自己焼戻しされる、特許取得済みプロセスです。
テンプコアプロセスは、1970年代初頭にベルギー・リエージュの冶金研究センター(CRM)で開発された熱機械プロセスの一つで、マイクロアロイ元素添加なしで、軟鋼ビレットから高降伏強度溶接性異形鉄筋を製造し、延性を損なわないことを目的としています。
異形鉄筋に要求される特性
強度と延性、溶接性、成形性は異形鉄筋に最も不可欠な品質要件です。したがって、引張強度とともに降伏強度が規格における鉄筋第一要件であり、鋼グレードは規定最小降伏強度で分類されます。高グレード鉄筋使用は同一荷重条件で必要鋼量が減るため経済的で、総コスト削減になります。保証降伏強度が高まると、与えられた土木工事に使用する鉄筋重量が減り、結果として鉄筋コストが削減されます。この量減少は、土木工事中の鉄筋輸送、取り扱い、定着コストも削減します。
建設現場での異形鉄筋組立技術の多くで、所要寸法精度確保のため鉄筋溶接が必要です。多くの場合、結束接続は十分強くなく、機械式継手も常に適用可能ではありません。これらの理由で溶接が要求され、かなりの現場溶接が行われます。したがって、異形鉄筋溶接性も主要懸念事項です。鉄筋溶接性には低炭素含有量(約0.25%、タック抵抗プロセスでは約0.22%)と低炭素当量(約0.45%)が必要なことはよく知られています。手溶接アーク溶接(MMAW)、ガスシールドアーク溶接(GMAW)、フラッシュ溶接(FW)、抵抗溶接(RW)など複数溶接法が使用可能です。複数溶接技術の中で、重ね継手と十字継手溶接が、低熱入力と高速熱放散により熱影響部割れに最も敏感です。
もう一つ重要な特性は曲げ加工性です。良好な曲げ加工性を示す異形鉄筋は最適設計を可能にし、さらなるコスト削減をもたらします。接続鉄筋が必要な場合、良好なリベンド能力が要求されます。実際、一部規格では異形鉄筋が曲げとリベンド試験に合格し、小径マンドレル(異形鉄筋径の3〜4倍まで)や寒冷環境(-20℃)でも成功することを規定しています。
以前、コンクリート構造設計は応力概念ベース、すなわち通常使用荷重が鉄筋に弾性応力のみ誘発するという前提に基づいていました。この場合、構造安全性は応力比、例えば使用応力と異形鉄筋降伏応力の比で定義できます(図1a)。しかし、最近の研究により、局所塑性変形を破壊なしで吸収する必要があるケース(例えば締固め時)では、応力ベース鉄筋コンクリート計算は不十分であると結論付けられました。このような場合、コンクリート構造安全性はひずみ比、例えば発生しうる局所塑性変形と異形鉄筋均一伸びの比で表現されます(図1b)。このような設計方式が多くの国で採用されており、延性異形鉄筋と保証均一伸び最大4%(納入時と溶接後)が要求されます。
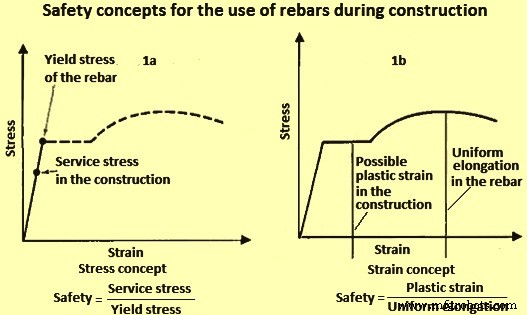
図1 建設時異形鉄筋使用の安全性概念
コンクリート構造安全性のもう一つ重要な側面は、リベンド後の延性損失防止です。これも良好なリベンド能力の必要性を強調します。また、高降伏強度異形鉄筋使用により、高層建築主要梁幅や柱サイズ縮小も可能で、コンクリートコストと取り扱いコスト削減になります。製造時の曲げ・リベンドで安全性確保のため適切延性が必要です。これは特に地震可能性が設計考慮に含まれる構造物で重要です。製造観点から、曲げ・リベンドが行われる場面では良好な延性が非常に重要です。延性への懸念は全規格に反映され、通常180度曲げ最小マンドレル径と全伸びが規定されます。
他の要件には疲労抵抗、高低温特性、衝撃特性、耐食性がありますが、これらは一般に各国規格で規定されていませんが、懸念は高まっています。
したがって、異形鉄筋要件とユーザー観点から、異形鉄筋に要求される重要特性は:(i) 高降伏強度、(ii) 良好な溶接性、(iii) 良好な曲げ加工性とリベンド性、(iv) 延性です。
異形鉄筋製造プロセス
高強度溶接性異形鉄筋製造には複数従来プロセスが使用可能です。これら手法は図2示すように2つの明確なカテゴリに分類されます。
空冷後の圧延まま状態で異形鉄筋を使用できます。これら異形鉄筋製造では、化学組成変更で降伏強度向上を図りますが、溶接性大幅低下防止のため炭素とマンガン含有量を低く抑える必要があります。これはマイクロアロイング、すなわちニオブやバナジウムなど適切量のマイクロアロイ元素添加で実現します。
熱間圧延後、異形鉄筋を歪み硬化させて製造することもできます。例えば冷間変形によります。このような鉄筋では、歪み硬化程度を増やすことで降伏強度向上が可能です。この手法により、低炭素・低マンガン鋼から高強度溶接性異形鉄筋製造が可能です。このような異形鉄筋の例が、冷間ねじり異形鉄筋、いわゆるCTD異形鉄筋です。
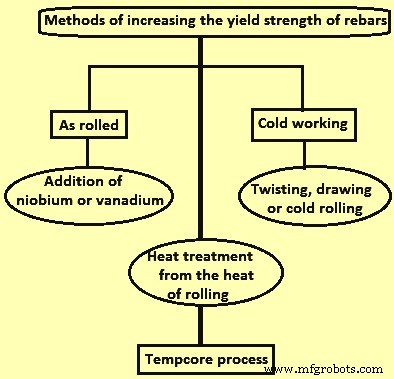
図2 高強度溶接性異形鉄筋製造に使用されるプロセス
テンプコアプロセス
異形鉄筋製造圧延機では、鋼ビレットを再加熱炉で約1,150℃まで加熱し、一連の圧延ストランドで順次圧延して最終サイズと形状にします。最終ストランド出口で、図3典型的連続冷却変態(CCT)図に示すように、鉄筋が3段階冶金変態を経るよう制御冷却を施します。CCT図示すように、テンプコアプロセスは温度と時間依存です。
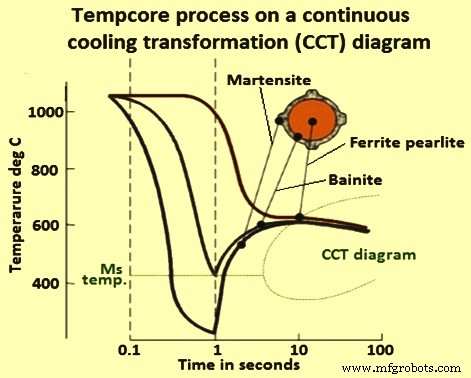
図3 CCT図上のテンプコアプロセス
テンプコアプロセスの重要な特徴はその高い汎用性です。与えられた径と鋼組成で、第1段階継続時間(冷却時間)と焼入れ設備水流量(冷却強度)を適切に選択することで、異形鉄筋特性を大幅に変化させられます。適切に適用すれば、延性を禁止的かつ大幅に低下させずに降伏強度を150〜230MPa向上させられます。高強度(溶接性)グレードと鋼強度向上は、合金元素添加なしでテンプコア異形鉄筋で達成されます。
テンプコアプロセスは、高価なマイクロアロイ元素(バナジウムやニオブ)添加なしで、低炭素・低マンガン含有高強度溶接性鋼異形鉄筋製造が可能です。同一ビレット組成で異なる鋼グレードと径に対応できるため、プラントで大幅な合理化が可能です。水焼入れと自己焼戻し処理は、仕上スタンド直後にインラインで施され、圧延速度低下や生産性損失なしで実施されます。テンプコア処理とマイクロアロイ化学の適切な組み合わせにより、より高グレード(降伏強度700MPa超、引張強度800MPa超)も製造可能、特に大径異形鉄筋(最大75mm)で有効です。
異形鉄筋製造テンプコアプロセスは3段階あります:(i) 表面層焼入れ、(ii) マルテンサイト自己焼戻し、(iii) 芯部変態。適切に適用すれば、冷却強度に依存して異形鉄筋降伏強度が向上します。プロセス模式図を図3に示します。
第1段階では、熱間圧延機最終スタンドを出た異形鉄筋が特別水冷セクションを通過します。この設備冷却効率により、異形鉄筋表面層がマルテンサイトに焼入れされる一方、芯部はオーステナイトままです。マルテンサイト変態開始温度(Ms)以下に外皮部(異形鉄筋断面外側部分)が低下し、所定厚さマルテンサイト層形成時に焼入れ処理停止します。
第2段階では、異形鉄筋が集中冷却セクションを出て断面に温度勾配が確立され、中心から表面へ熱放出が起こります。この表面層温度上昇によりマルテンサイトが自己焼戻しされます。テンプコアという名称は、焼入れ段階終了時に芯部に残った熱でマルテンサイト層が焼戻し(TEMPered by the CORE)されることを示すため選ばれました。
最終第3段階では、冷却床での緩徐冷却中にオーステナイト芯部がフェライトとパーライト、またはベイナイト、フェライト、パーライトに変態します。したがって、テンプコア鋼異形鉄筋は本質的に、同心的に配置された硬い外層と軟らかい芯部、中間硬度の中間層からなる複合材料です。比較的低炭素含有量で、テンプコア鋼異形鉄筋は高強度、優れた延性と溶接性を提供します。
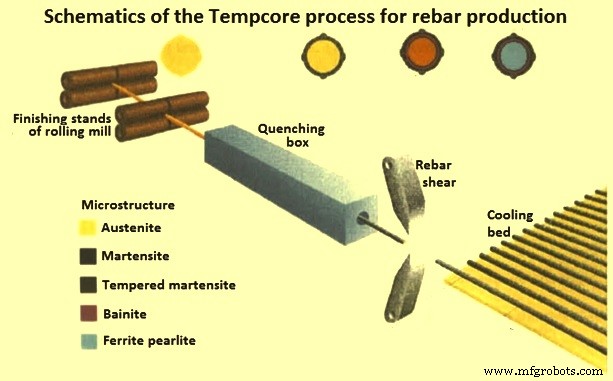
図4 異形鉄筋製造テンプコアプロセス模式図
CRMによりテンプコアプロセス用2つのプロセスモデルが開発されています(図5)。両モデルは新設備立ち上げ結果とともに継続的に使用・改良されています。第1モデルは設備設計用で、以下からグレード生産に必要な最小降伏強度(降伏強度+安全マージン)を得るための焼入れ時間を計算します:(i) 異形鉄筋データ(径、仕上温度)、(ii) 冷却ノズル内径選択、(iii) 単位水流量。第2モデルは機械的特性を鋼化学組成と異形鉄筋径に関連付けます。
各新規テンプコア設備最適化では、ミル制約、異形鉄筋直進度、プロセス制御性を考慮し、以下間で最良妥協点を達成します:(i) 設備全長、(ii) 総冷却水流量(公称圧力1.2MPa)、(iii) 異形鉄筋全径範囲カバーに必要な冷却ノズルレンジ数。
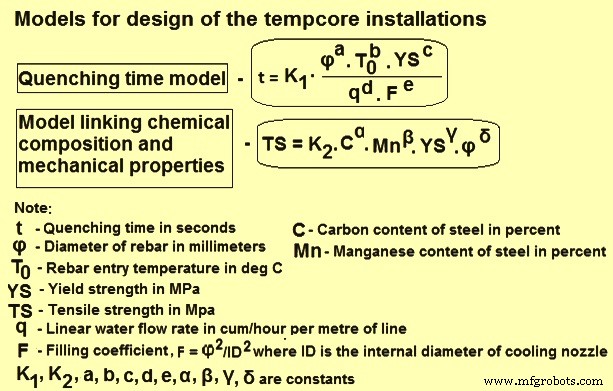
図5 テンプコア設備設計モデル
もう一つ重要な点は、径変更時や非テンプコア製品製造時の時間と人員削減です。十分スペースがある場合、横移動可能水回収ボックスを選択します。長尺冷却ラインでは、2〜3セグメント水回収ボックス(各個別横移動可能)も可能で、最近の大径(最大75mm)異形鉄筋用設備で実施されています。全長54m(18m×3セクション)の最長テンプコア設備です。各冷却ノズルにリモート開閉弁装備。スペース(幅、パスラインレベル)が主制約の場合、水回収ボックス固定で1レンジ冷却ノズル装備も可能です。
テンプコア設備は、8〜12mm径異形鉄筋スリット圧延用に4並列冷却ライン設計も可能です。このラインはコンパクト水回収ボックスを備え、各ストランドに個別冷却長と水流量制御装備。その他特徴として、未使用冷却ノズルの過熱防護(主に冷却ラインエントリ部)を外部フルコーンノズルや、下流冷却パイプ沿いウォータージャケット(水を2フルコーンノズルで通しインジェクタ冷却)で実現。吸い込み防止装置を冷却ノズル前方に設置(25mm径以上異形鉄筋用)し、ノズル空気吸い込みとそれによるビレット先端冷却効率低下防止。
テンプコアプロセス制御
制御手順は、立ち上げ試験結果から得られる降伏強度/焼戻し温度関係に基づきます。マルテンサイト層厚さと降伏強度に変動がある場合、冷却ライン冷却力を調整し、グレード要求降伏強度(グレード降伏強度+安全マージン)に必要な値を得ます。
放射温度計がプロセス制御の核心です。焼戻し放射温度計位置は、表面到達最大回復温度(最大到達温度)にできるだけ近い測定を得るため極めて重要です。テンプコアボックスエントリ部放射温度計も、ビレット長手方向仕上温度変動や連続ビレット間変動測定に重要です。仕上温度50℃変動は、同一単位水流量で冷却長約8%変動に対応し、処理後引張特性変動を招きます。
テンプコアプロセスで容易調整可能な強力な2制御変数は水流量と焼入れ時間(図6)です。テンプコアライン冷却力制御は2段階で実施。第1段階(メイン制御)では、焼入れライン長(使用ノズル数)を調整。効率的制御と良好冷却均質性維持のため、停止ノズルは上流側から選択。第2段階(微調整)では、メイン調整弁操作で水流量調整。
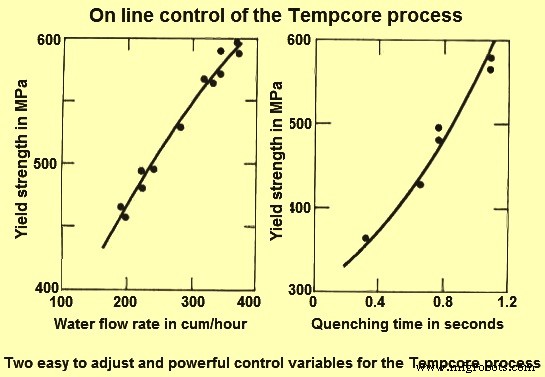
図6 テンプコアプロセスオンライン制御
冷却長と焼入れ時間は仕上スタンド圧延速度でリンクします。この速度は、ビレットが焼入れ装置通過中、特にビレットテールが仕上スタンド出口離れる際、ビレット長手方向で一定維持必須です。これはテンプコアボックス出口と分断せん断間ピンチロールで担保されます。このピンチロールなしでは、テールが仕上スタンド出ると、小径異形鉄筋は水で減速、大径は加速されます。
与えられた径で、入力パラメータ(冷却長、水流量、仕上温度、鋼化学組成)が出力パラメータ(焼戻し温度、降伏強度、引張強度、TS/YS比)に影響します。この影響を図7に示します。
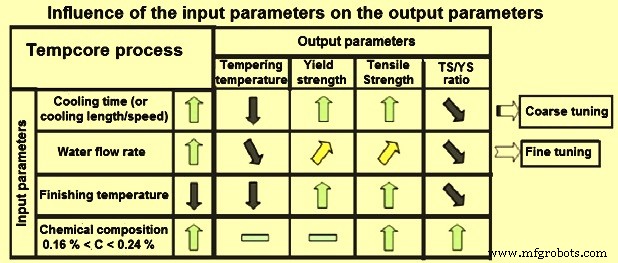
図7 入力パラメータが出力パラメータに与える影響
テンプコア設備適正使用
均質処理を得るには、冷却強度(ラインメートルあたり水流量で与えられる)が十分高く、完全で規則正しいマルテンサイト外側リングがビレット長手方向全長で一定に得られる必要があります。良好異形鉄筋直進度は均質テンプコア処理で得られます。マルテンサイトリングが開いている場合、冷却床で波打ち異形鉄筋が観察されます。テンプコア設備適正使用で行わないべき重要点を以下に示します。
- 小径異形鉄筋を大径冷却ノズルで処理すると、充填係数Fが非常に低くなり、マルテンサイトリングが開きます。この現象は、冷却ノズル過度摩耗時(多くはノズル不整列起因)にも観察されます。
- 利用可能全冷却長を低水流量/メートルで使用すると、冷却強度が低すぎます。
- 設計冷却長が必要長の2倍超の場合、前項現象がより顕著です。
- 冷却ラインエントリに常時作動ノズル、その後数ノズル閉鎖、最後にストリッパーまで作動冷却長という誤った方法。冷却速度が中断され、均一マルテンサイト層形成に不十分な低さになります。
- 前項誤った方法は、エントリ部熱いビレット(約1,000℃)で閉鎖ノズル過熱防護目的でよく用いられますが、水漏れ原因になります。したがって、ガスケット焼損防止のため真剣な防護設計が必要です。
- 一部または完全ノズル目詰まりは製品周り不均一冷却原因になります。
- ストリッパー目詰まりは、設備出口で冷却停止しないため異形鉄筋過冷却原因になります。下流ガイド水も、ピンチロールやせん断駆動フォトセル検出に影響可能です。
- 焼戻し放射温度計誤位置は、プロセス制御視認性喪失原因になります。
- 放射温度計メンテナンス不備(冷却電子防護、レンズ定期清掃、黒体炉前定期チェック)は温度ドリフト原因となり、製造異形鉄筋が不合格になります。
- 焼入れライン出口にピンチロールがない、または誤ピンチング/速度設定は、ビレット長手方向機械的特性大幅変動原因になります。
テンプコア鋼異形鉄筋特性
テンプコア鋼異形鉄筋各種特性を以下に説明します。
鋼種
テンプコア異形鉄筋用鋼は基本的に、降伏強度、延性、炭素または炭素当量、降伏引張比規定の平炭素鋼です。最大・最小規定炭素含有量は溶接性と焼入れ性確保意図。炭素含有量過低では鋼焼入れ性一般に不十分で、より激しい焼入れ必要となり、圧延機設計(圧延速度、冷却室長と効率)に影響。炭素含有量0.13〜0.24%、炭素当量(CE)0.45%未満炭素鋼が上記考慮事項満たす最良バランスと実証されています。
冶金相とミクロ組織
マルテンサイト形態薄板パケット形焼戻しマルテンサイトが硬化層を特徴づけます。中間硬化層はベイナイトと多角フェライト混合物、芯部では多角フェライトとパーライトが発生します。
ミクロ組織は通常微細で、テンプコアプロセス関与熱機械処理と芯部相対的高速冷却によるものです。例えば芯部領域多角フェライト粒は8μm径まで微細化可能、より低焼戻し温度では3μm径まで可能。ただし、芯部に粗大擬共析フェライトやヴィドマンシュテッテンフェライト凝集体形成もプロセス結果として可能です。テンプコア鋼異形鉄筋ミクロ組織を図8に示します。
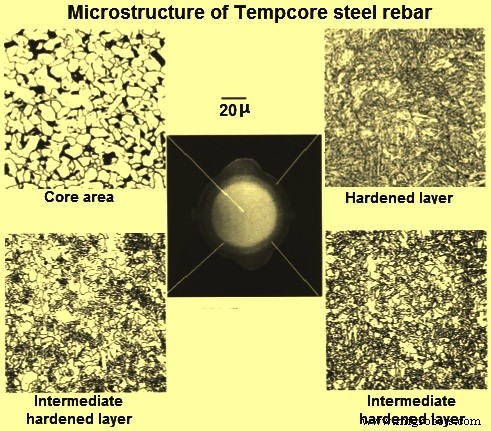
図8 テンプコア鋼異形鉄筋ミクロ組織
高均一化温度によりヴィドマンシュテッテンフェライト形成ことがあります。高仕上温度とおそらく不十分圧延変形がこのミクロ組織形成主要理由です。高仕上温度と不十分圧延変形は圧延末期に大粒オーステナイトをもたらし、その後焼入れで硬化層と中間硬化層に粗大マルテンサイトとベイナイト発生。芯部大粒オーステナイト粒度は粒界フェライト衝突防止し、ヴィドマンシュテッテンフェライト成長許容します。
典型的エッチング断面で3冶金領域、典型ミクロ組織、テンプコア鋼異形鉄筋ミクロ組織均質性を図9に示します。
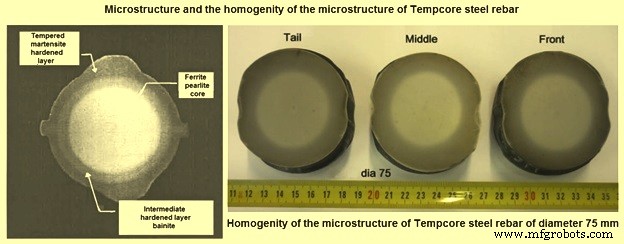
図9 テンプコア鋼異形鉄筋ミクロ組織と均質性
プロセスパラメータと鋼組成効果
プロセスパラメータと鋼組成が最終特性に影響します。通常マルテンサイト層厚いと保持熱少なく焼戻し控えめになり、異形鉄筋は高降伏強度・低伸び示します。長焼入れ時間、低仕上温度、高焼入れ強度は厚マルテンサイト層と低焼戻し温度もたらします。高炭素・マンガン含有量は鋼焼入れ性向上し、より多くマルテンサイト形成。さらに、焼戻しマルテンサイト強度は炭素含有量増加とともに増大。
図5モデルが降伏強度と全影響パラメータ関係記述。モデルは元々設備設計用。焼戻し温度直接現れないが、仕上温度、焼入れ時間、径、水流量と強く関連。テンプコア鋼異形鉄筋伸びは降伏強度とほぼ線形対応。
引張特性
テンプコアプロセスは、与えられた組成で降伏応力を150〜200MPa向上させ、伸び大幅損失なしで実現可能。棒鋼引張特性はプロセスパラメータと鋼組成依存。テンプコア鋼異形鉄筋典型降伏強度範囲は415〜550MPa、5dゲージ長伸びは同順で30%〜25%。典型応力ひずみ曲線特徴:(i) 弾性率200,000MPa、(ii) 明確降伏点とリューダー型降伏、0.01%耐力と0.2%耐力一致、(iii) 降伏応力/引張強度比約0.85、(iv) 大きな伸び(25〜30%)、大きなリューダーひずみ、大きな均一ひずみ。
テンプコア鋼異形鉄筋は従来鋼棒と引張特性比較で2大特徴:(i) 高降伏強度/引張強度比、0.85対従来棒0.65、(ii) 大きな伸び、25%対従来鋼棒4.5〜22%。
成形性
テンプコア鋼異形鉄筋他顕著特性は優れた曲げ・リベンド特性。硬化外層にもかかわらず、12〜28mm径棒180度単一曲げ最小曲げ径1d、32・36mm径で2d規定。
一部テンプコア異形鉄筋(20・28mm径)はマンドレルなし曲げ可能。経年変化後も全曲げ・リベンド試験合格、規格要求満足。さらに、引張強度/降伏強度比低いため、他異形鉄筋タイプ比較で曲げ必要エネルギー少ない。曲げで10〜20%エネルギー節約推定。テンプコア異形鉄筋と従来鋼棒曲げ特性比較を表1に示す。
| 表1 テンプコア鋼異形鉄筋と従来鋼棒曲げ特性比較 | |||
| 曲げ試験 | 典型D値 | ||
| 従来鋼(CE=0.61%) | テンプコア鋼異形鉄筋(CE=0.30%) | ||
| 1 | 180度曲げ | 3 | 0.5 |
| 2 | 経年後90度曲げ・リベンド | 6 | 3.2 |
| 3 | 電気アップセット溶接後90度曲げ | 15 | 4 |
| 4 | 電気十字溶接後90度曲げ | 20超 | 7 |
| 注:曲げ加工性は最小曲げ径Dで表現(Dは最小可能曲げ径と異形鉄筋径比) | |||
溶接性
鋼溶接性は化学組成、特に炭素含有量と炭素当量(CE)に非常に敏感。2つ人気式使用:国際溶接学会(IIW)式と伊藤・ベッセヨー式、それぞれ高・低炭素域カバー。
IIW式:CE = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Cu + Ni)/15(炭素0.18%以上)、伊藤・ベッセヨー式:CE = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B(炭素0.18%未満)。IIW炭素当量式は伊藤・ベッセヨー式より置換合金元素許容度低。異形鉄筋溶接性では通常炭素含有量理由でIIW式または簡易IIW式(CE = C + Mn/6)使用。
IIW式でCE 0.45%未満なら現代技術で溶接性良好と判定。テンプコア鋼異形鉄筋CEは臨界値0.45%十分下回り、他異形鉄筋タイプより優秀。
テンプコア鋼異形鉄筋優秀溶接性は十字溶接曲げ試験で実証(図10)。20mm径棒十字溶接部を3dマンドレルで180度曲げてもHAZクラック兆候なし。テンプコア鋼異形鉄筋は低温・湿潤状態でも顕著溶接性示す。予熱・後熱不要。
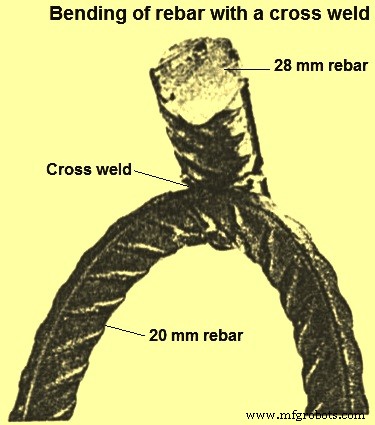
図10 十字溶接テンプコア異形鉄筋曲げ
優秀溶接性は溶接後引張特性でも実証。突合せ溶接で降伏強度低下一般になし、破断溶接部外側発生。また、異なる溶接・溶接プロセスで溶接部クラック発生なし。
その他特性
高引張強度、優秀延性、顕著溶接性に加え、テンプコア鋼異形鉄筋は良好低温靭性、表面損傷低感度、疲労抵抗と熱感度も非常に競争力あり。-60℃で1mm深切り傷ある20mm径異形鉄筋が落下重量試験で190cal吸収しても破断なし実証。アーク打撃損傷12・16・20mm径テンプコア鋼異形鉄筋落下重量試験で-75℃破断なし。同様にノッチ損傷・歪み時効棒も-60℃落下重量試験生存。
テンプコア鋼異形鉄筋疲労試験限定実施。結果は規格要求満たす疲労特性示唆。12mm径テンプコア鋼異形鉄筋疲労試験で冷間加工棒超優秀疲労特性示唆。亜鉛めっき影響関心でテンプコア鋼異形鉄筋疲労特性調査実施。全試験結果、テンプコア鋼異形鉄筋疲労強度は同等降伏強度他鋼異形鉄筋タイプと同等以上示唆。
テンプコア鋼異形鉄筋耐熱特性は火災損傷可能性で重要。2方式評価:(i) 事前加熱後室温引張強度損失、(ii) 高温引張強度損失。実験室条件で250〜900℃、30分加熱後、室温引張強度は500℃まで予熱でわずか増加、それ以上で顕著低下。この特性は冷間ねじり異形鉄筋同等、一部熱間圧延棒より優秀。冷間加工異形鉄筋300〜400℃から強度低下開始。熱間圧延鋼棒350℃以降相当強度低下。熱間圧延低炭素マイクロアロイ鋼異形鉄筋600℃から強度損失開始。テンプコア鋼異形鉄筋高温引張強度は冷間加工・マイクロアロイ異形鉄筋類似、300℃と500℃で降伏強度各20%と40%低下。
製造プロセス