



高強度鉄筋:製造方法と必須特性
過去数十年にわたり、鉄筋コンクリート建設では、ほとんどの梁、大梁、柱に降伏強度415MPa(415N/mm²)の鉄筋が使用され、特別モーメント抵抗フレームの一部ではない柱には、比較的少ないながら降伏強度500MPaの鉄筋が用いられてきました。しかし現在、高層コンクリート建築物や構造物の建設において、特に地震リスクの高い地域では、地震力に対抗するため、降伏強度415MPaの従来型鉄筋に代わって高強度鉄筋が採用されています。高強度鉄筋は一般的に、降伏強度(YS)が500MPa以上の鉄筋と定義されます。日本では、地震力に抵抗するよう設計された建築部材に、降伏強度690MPaに達する鉄筋がすでに使用されています。
梁、大梁、柱など、活荷重と固定荷重を支える部材へのより高強度鉄筋の適用性を評価するため、多数の研究が行われてきました。これらの研究は、耐震および非耐震用途の両方で、より高強度の鉄筋に対する需要が高まっていることを示しています。コンクリート建設における高強度鉄筋の使用には、コスト削減、工期短縮、鉄筋混雑の緩和といった多くの潜在的メリットがあります。
高強度鉄筋の製造
現在、米国の製鉄メーカーは、降伏強度830MPaに達し、多様な機械的・化学的特性を持つ鉄筋の開発を進めています。これらの新しい高強度鉄筋は、さまざまな製造方法で生産されています。しかし、いずれの高強度鉄筋も、ベンチマークである415MPa級鉄筋の機械的特性と完全に一致するものはありません。各高強度グレードは、ベンチマークの挙動からそれぞれ異なる形で逸脱しています。延性が劣る高強度鉄筋は曲げ部で破断する懸念があり、より大きな曲げ直径が必要となる可能性があります。
日本では、「New RC(ニューアールシー)」プロジェクトというコードネームの5か年計画が1993年に終了しました。このプロジェクトの課題の一つは、地震地域の建築物に使用する高強度鉄筋の規格を確立することでした。この規格と他の高強度鉄筋規格との比較を表1に示します。
| 表1 高強度鉄筋の主要規格比較 | ||||
|---|---|---|---|---|
| No. | 国 | 規格 | 降伏強度(MPa) | 備考 |
| 1 | 日本 | New RCプロジェクト 1993 | 980 | 1275MPa級も含むが、せん断補強筋用途のみ |
| 2 | 米国 | ASTM A1035-14 | 830 | ミクロ組織制御による高降伏強度 |
| 3 | インド | IS 1786-2008 | 650 | 最大炭素当量0.53の微合金鋼 |
| 4 | ロシア | GOST 10884-94 | 1200 | 最大2.3%のシリコン添加による高降伏強度 |
| 5 | 韓国 | KS D3504-11 | 700 | 炭素当量0.63まで許容 |
| 6 | ウクライナ | DSTU 3760-06 | 1000 | |
| 7 | 英国 | BS 6744-01 + A2:09 | 650 | ステンレス鋼鉄筋 |
| 8 | 中国 | GB 1499.2-07 | 500 | 最大炭素当量0.55 |
注:炭素当量 CE = C + Mn/6 + (Cu + Ni)/15 + (Cr + Mo + V)/15
高強度鉄筋の製造方法
高強度鉄筋の製造には、主に以下の3つの方法が用いられます。(i) 冷間加工、(ii) 合金元素の添加、(iii) 圧延中の焼入れ焼き戻しです。焼入れ焼き戻しで製造された高強度鉄筋は、比較的低い引張強度/降伏強度比と、破断時の比較的大きなひずみを示します。微合金化で製造されたものは、比較的高い引張強度/降伏強度比と、破断時の比較的大きなひずみを示します。これらの方法は図1に示し、以下で説明します。
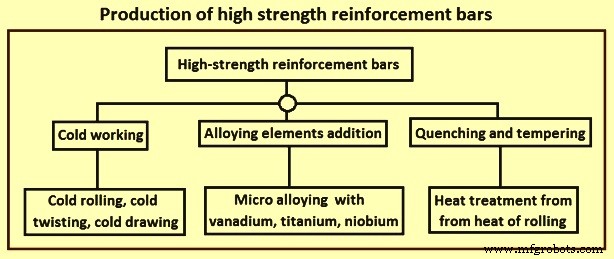
図1 高強度鉄筋の製造方法
冷間加工
冷間加工は、高強度鉄筋を製造する伝統的な方法です。鋼材の冷間加工では、冷間圧延、冷間捩り、冷間引き抜きなどの冷間加工プロセスにより鋼材を変形させます。この方法では、溶接性に優れた低炭素・マンガン鋼から高強度鉄筋を製造できます。熱間圧延後、鉄筋に歪み硬化を与えます。歪みの程度を大きくすることで降伏強度を向上させられます。冷間加工は鋼の再結晶温度以下で行われます。このプロセスにより、鋼材の結晶構造内で転位の発生と移動が起こります。転位とは結晶構造内の結晶学的欠陥や不規則性であり、その存在は鋼材の降伏強度と延性に大きく影響します。冷間加工は降伏平坦部を消失させ、鋼材を硬化させます。降伏強度は向上しますが、延性と引張強度/降伏応力比の両方が低下します。したがって、地震力に抵抗する部材用の高強度鉄筋製造には、通常適切な方法ではありません。
合金元素の添加
この方法では、炭素とマンガンの含有量を低く抑えて溶接性の大幅な低下を防ぎながら、合金元素の添加により化学組成を調整して鋼材の降伏応力を高めます。合金元素添加で製造された高強度鉄筋は、空冷後の圧延状態のまま使用されます。通常、チタン、ニオブ、バナジウムを少量添加することで高強度化を図り、これを微合金化と呼びます。微合金化は、目的の特性を得るために微量の合金元素を添加するプロセスです。微合金化により明確な降伏点が得られ、引張強度/降伏応力比は焼入れ焼き戻し鉄筋(690MPa級で約1.15)より大きくなります(690MPa級で約1.25)。
微合金化は金属間化合物の炭化物を形成し、微細結晶粒強化と析出硬化をもたらします。微細結晶粒強化は、熱機械処理(圧延)中に平面欠陥(結晶粒界)をピン止めすることで、鉄筋に極めて微細な結晶粒を生成します。一般に結晶粒が微細であるほど降伏応力は高くなり、この関係はホール・ペッチ効果として知られます(ホール・ペッチの関係式によれば、結晶粒径を縮小することで材料強度を理論強度に近づけられる。強度は結晶粒径が20〜30ナノメートル付近になるまで増大し、そこでピークに達する)。これらの金属間化合物炭化物がフェライト粒内に分散すると、線欠陥(転位)がピン止めされ、材料の降伏応力がさらに上昇します。このメカニズムを析出硬化と呼びます。
チタン微合金化は析出硬化に寄与しますが、チタンは酸素、硫黄、窒素と強く結合する傾向があるため、強化効果の制御が困難です。ニオブ微合金化は薄板生産で広く用いられますが、鉄筋製造では高い圧延温度と少ない変形量が必要なため、ニオブ微合金化は高強度鉄筋製造には不向きです。
バナジウムは鉄筋強度を高めるために最も一般的に使用される合金元素の一つです。バナジウムまたはバナジウム-窒素微合金化は、溶接可能な高強度鉄筋の製造に通常用いられます。バナジウム添加は、熱処理中の結晶粒成長抑制と炭化物・窒化物の析出により、降伏応力と破壊靭性を主に向上させます。バナジウム単独の微合金化では、バナジウムの35.5%が炭化物・窒化物析出物となり、56.3%が基地中に固溶して降伏強度向上に寄与しません。窒素添加により析出するバナジウム量を70%まで増やせます。バナジウム-窒素微合金鉄筋のもう一つの利点は、可溶性窒素をピン止めすることで、歪み時効による鋼特性への悪影響を排除できることです。バナジウム使用により、高強度化に必要な炭素量を減らせるため、溶接可能な高強度鉄筋の実現に有用です。
焼入れ焼き戻し
焼入れは、オーステナイト相(固体鋼材が再結晶化する相)まで加熱した鋼を急冷するプロセスです。焼入れ焼き戻しプロセスは、圧延直後に鋼を焼入れし、その後冷却床で徐冷する際に芯部の残熱で焼き戻しを行うものです。その結果、内部コア層と外側スキン層で機械的特性が大きく異なる鋼材が得られ、内部コアは外側層より降伏強度が低く、延性が高くなります。焼入れ焼き戻し処理鉄筋は、歪み硬化しておらず、全体的な化学組成も変わらないため、降伏平坦部を保持します。化学組成が要件を満たせば溶接可能です。これらの鉄筋は通常、低い引張強度/降伏応力比(690MPa級で約1.15)を示します。
鋼は通常水で焼入れされ、硬く脆い組織になります。焼き戻しは焼入れ鋼を再加熱し、微細組織を変化させて硬度を下げ、延性を高める工程です。
高強度鉄筋の製造プロセスは熱機械処理に基づいています。熱機械処理とは、熱処理、水焼入れ、加熱、さまざまな速度での冷却などの熱的プロセスと塑性変形プロセスを単一プロセスに組み合わせた冶金プロセスです。冷間加工による機械的加工ではなく、熱機械処理の技術により鉄筋に高強度を付与します。鉄筋の強度は表面の焼き戻しマルテンサイト層によるもので、延性は芯部のフェライト-パーライト組織によるものです。
熱機械処理では、鉄筋表面を硬化組織(マルテンサイト)に変化させ、その後常温冷却により高温の芯部が表面を熱交換で焼き戻します。その結果、外周部/ケースに焼き戻しマルテンサイト、そのすぐ内側にパーライトとベイナイトの遷移帯、中心部/コアに微細粒フェライト-パーライトからなる独自の複合ミクロ組織が形成されます(図2)。この焼入れ・自己焼き戻し製造プロセスにより、高強度鉄筋は「焼入れ自己焼き戻し(QST)鉄筋」とも呼ばれます。
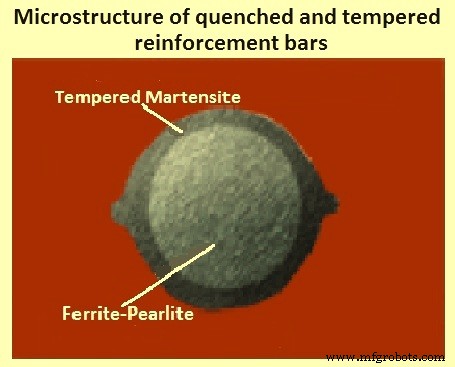
図2 焼入れ焼き戻し鉄筋のミクロ組織
高強度鉄筋の製造にはもう一つの方法があります。これはASTM規格番号ASTM A1035-2011で規定されています。これらの鉄筋は通常、大きな引張強度/降伏強度比を持ちますが、破断時ひずみは比較的小さいです。この高強度鉄筋製造プロセスは特許取得済みで、「ミクロ組織操作(MMFX)」プロセスと呼ばれます。特許取得のMMFXプロセスは、鋼のミクロ組織を操作して所望の機械的特性と強度を得るものです。このプロセスで生産される鉄筋は、明確な降伏点を持たない応力-ひずみ関係を示し、比較的高い引張強度/降伏応力比を持ちますが、破断伸びは比較的小さいです。MMFX高強度鉄筋はASTM A1035規格を満たします。
その他の製造上の側面
高強度鉄筋は通常、圧延工場で直線材として生産されます。しかし、小径鉄筋のコイル化が一般的になりつつあります。圧延直後にコイル化すると熱がコイル内に閉じ込められるため、コイル化鉄筋の冷却速度は直線材よりやや遅くなります。試験片は試験前に矯正が必要なため、コイル材は降伏応力が低くなり、応力-ひずみ曲線の形状がやや丸みを帯びる傾向があります。この影響を打ち消すため、コイル化高強度鉄筋には、同サイズの直線材より多量の微合金元素が必要です。
鉄筋製造プロセスでは、圧延中に識別マークが付けられ、圧延後(マーク付け後)に機械的特性が試験されます。高強度鉄筋の機械的特性が達成されていない場合、その鉄筋はマークに関連する仕様を満たさないことになります。
加工上の課題
高強度鉄筋の加工に関する課題は、大きく分けて2つのカテゴリーに分類されます。(i) 複数グレードの鉄筋が導入されることで、加工施設でのスケジュール管理、受入、保管が必要になること、および (ii) 高強度鉄筋の特性に起因する加工プロセスの変更が必要になることです。
せん断と曲げという加工プロセスは、高強度鉄筋の特性の影響を受けます。同径の鉄筋でも、高強度鉄筋ではより大きなせん断力と曲げ力が必要となり、曲げ後の弾性戻りが大きくなります。これにより、(i) 既存設備の摩耗・損傷とより高能力な新設備の必要性、(ii) 曲げ作業中の鉄筋や設備の破損時における作業員の安全、(iii) 鉄筋加工公差への適合といった懸念が生じます。高強度鉄筋の加工では設備故障がより頻繁に発生します。鉄筋欠陥が高荷重での曲げ作業中に破断を引き起こすケースでは、安全への懸念が高まります。安全な作業環境を維持するための特別な予防措置が必要となり、加工作業の効率に影響を与える可能性があります。
材料特性
高強度鉄筋の強度と延性は、さまざまな方法で定義されます。強度と延性を定義する引張特性およびその他の要件には、(i) 関連規格で規定される最小/下限降伏応力、(ii) 最大/上限降伏応力、(iii) 降伏平坦部の長さまたは降伏平坦部終了時のひずみ、(iv) 引張強度、(v) 均一伸びと全伸び、(vi) 引張強度/降伏応力比またはその逆数(降伏比)、(vii) 曲げ試験または曲げ戻し試験の結果が含まれます。これらすべての特性と試験が各高強度鉄筋で規定されるわけではありません。いくつかの引張特性は、図3に示す理想化された応力-ひずみ曲線で示されています。
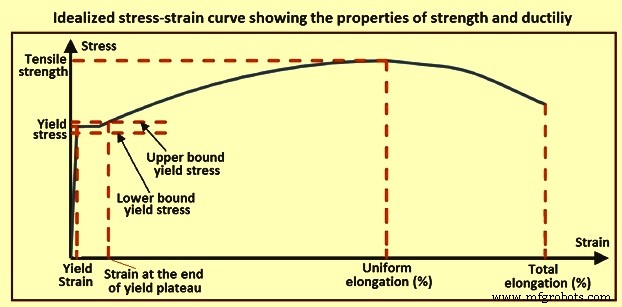
図3 強度と延性の特性を示す理想化応力-ひずみ曲線
降伏応力
すべての鉄筋について、降伏点または降伏応力が通常規定されます。しかし、一部の規格(例:ASTM)では、特定の高強度鉄筋について降伏平坦部終了時のひずみを規定しています。ASTM規格では、実測降伏応力が鋼グレードを下回ることを許容しませんが、他の規格(豪/ニュージーランド規格など)では5%フラクタイル概念を用い、少数の試験が最小強度を下回ることを許容します。ASTM A370「鋼製品機械試験の標準試験方法と定義」では、降伏点を「最大応力未満で、応力増加なしにひずみ増加が生じる最初の応力」と定義しています。降伏点は、応力増加なしにひずみ増加を示す鉄筋、一般に低強度鉄筋に適用されます。
高強度鉄筋は通常、明確な降伏点を持たないため、降伏応力を定義する別の手段が必要です。ASTM A370では、降伏応力を「応力とひずみの比例関係からの規定された限界的逸脱を示す応力」と定義しています。降伏応力は、ASTM A370の0.2%オフセット法または「荷重下伸び(EUL)」法で決定できます。0.2%オフセット法は鉄筋の降伏応力算出に用いられますが、ひずみ0.0035でのEUL法による追加チェックも、鉄筋の最小降伏応力を定義するために必要です。ひずみ0.0035でのEUL法は、690MPa級と830MPa級の高強度鉄筋に対して、それぞれ最小応力550MPaと620MPaを生み出します。0.2%オフセット法は、多くの国の規格でも降伏応力の定義に用いられています。
引張強度
規格では、引張強度は応力-ひずみ曲線上のピーク応力として一貫して定義されています。引張強度は、試験片が支持する最大荷重を公称断面積で割って算出します。
伸び
伸びは通常、破断部を跨ぐ規定ゲージ長での全伸びとして報告されます。ASTM A370には「全伸び」の決定法が2つ規定されています。一方法では、初期ゲージ長200mmにマーキングした鉄筋を破断まで引張ります。この方法では弾性伸びは考慮されません。破断後の試験片端部を合わせてゲージ長を再測定し、元のゲージ長に対する増加率として伸びを報告します。もう一方法では、伸び計を用いて破断時伸びを測定し、この場合は弾性伸びが含まれます。両方法とも、ゲージ長内のネッキング部での局部的伸びと、ネッキングしていない部分での伸びの両方を含みます。
均一伸びは、鉄筋がピーク応力(引張強度)に達するまでに生じるひずみをパーセントで表したものです。この名称は、試験把持部間の長さ全体で引張ひずみが均一である最大の変形であることに由来します。ネッキング発生直前に発生します。均一伸びは通常、試験片引張試験中に伸び計で測定されます。塑性ひずみと、試験片をアンロードした際に回復するひずみの両方を含みます。また、試験片を試験機から取り出して塑性伸びを測定(ネッキング部から離れた箇所で測定)し、回復ひずみを加算して均一伸びを求めることもできます。
「カナダ規格協会標準 CSA G30.18 (CSA, 2009)」で算出される均一伸びは、初期ヤング率Es=200,000MPaで線形アンロードを仮定しています。しかし、415MPa級鉄筋の試験データによれば、(i) アンロード弾性率は引張ひずみ増加に伴い低下し、(ii) アンロード曲線はアンロード初期のみ線形で、(iii) 完全アンロードに向かうにつれて徐々に非線形になります。アンロード応答の線形化により、初期荷重弾性率の約2/3程度のアンロード弾性率が得られる場合があります。高強度鉄筋では、回復ひずみが1%に達することもあります。一部の規格(豪/ニュージーランド規格 4671, 2001など)では均一伸びの報告を要求しています。
均一伸びは耐震設計に有用な特性です。これは、降伏箇所、すなわちプラスチックヒンジ領域で頼りにされる最大伸び(使用可能伸び)とより密接に関連しているためです。使用可能伸びは均一伸びの75%以下とすべきです。繰り返し荷重条件下では、鉄筋は均一伸びに相当する損傷状態を、より小さな伸びで達成する可能性があるためです。鉄筋は通常、均一伸びと破断伸びの特徴的な比を持ち、鉄筋タイプによって異なります。
延性
曲げ試験と曲げ戻し試験は、鉄筋の延性を評価する2つの方法です。通常、鉄筋規格には、規定径のピンまたはマンドレルに規定角度まで曲げる曲げ試験が含まれます。曲げ直径は鉄筋径によって異なります。曲げ部外側にクラックがなければ試験片は合格です。
鉄筋曲げ挙動の調査に有用な実験試験には3つの主要カテゴリーがあり、それぞれ異なる疑問に答えるためのものです。(i) 曲げ部の目視検査(ASTM曲げ試験)、(ii) 曲げ/戻し曲げ試験、(iii) コンクリート中での曲げ試験です。
ASTM鉄筋規格では、曲げ要件を「曲げ試験片は、曲げ部外側にクラックを生じることなく、ピンに曲げられること」と規定しています。したがって、要求される曲げ試験は、規定ピン曲げ径で鉄筋を180度(または43mm径以上では90度)曲げ、目視検査で曲げ部のクラックを確認するものです。クラックが目視で確認されなければ、試験片は曲げ試験に合格とみなされます。この試験は実施が簡単ですが、荷重試験のように曲げ部の予備強度と延性の尺度を与えるものではありません。目視では確認できない微細クラックが、実構造物での鉄筋性能を損なう可能性があります。
曲げ戻し試験では、試験片を規定角度と曲げ径で曲げた後、準静的または動的荷重速度で矯正します。415MPa級鉄筋では、加工硬化により曲げ部強度が増し、通常曲げ部から離れた箇所で延性破断します。しかし、高強度鉄筋のように延性が限られる場合、曲げ部でのひずみ要求によりクラックが発生し、曲げ部が非曲げ部より弱くなり、脆性破断しやすくなります。鉄筋が曲げ部で脆性破断すれば、曲げ/戻し曲げ試験は不合格です。一方、延性破断すれば合格とみなされます。この試験は曲げ部に荷重をかけるため、曲げ部の強度と延性性能を直接測定できる利点があります。
一部の規格では、小径鉄筋に曲げ戻し試験、大径鉄筋に曲げ試験を要求しています。曲げ戻し試験では、試験片中央を規定径マンドレルで90度曲げ、さらに45度曲げを2回追加して、試験片の一部を直線部、中央付近をV字形、もう一方を直線部とします(図4)。その後、100℃の油中で1時間時効処理し、冷却後、試験片両端に引張力をかけて逆方向に戻し曲げします。この時効と冷却工程は、歪み時効の悪影響を模擬するために必要です。鉄筋を曲げると鋼材から窒素が放出され、脆化を招く可能性があります。戻し曲げ時に脆化した鋼はクラックしやすくなります。戻し曲げ後の鉄筋にクラックがなければ試験合格です。
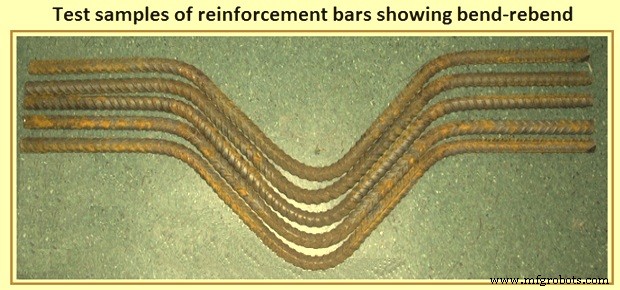
図4 曲げ戻し試験片の形状
曲げ/戻し曲げ試験は、コンクリート構造物内の曲げ部が通常受ける要求より大きいことに注意が必要です。したがって、数十年にわたり使用され、コンクリート部材で十分な性能を示してきた415MPa級鉄筋の曲げ/戻し曲げ性能と比較するのが最適です。鉄筋曲げ部はコンクリート中でも試験可能です。この試験では、コンクリートと曲げ部の相互作用を調査できます。簡易版では、フック付き鉄筋をコンクリートブロックに埋め込み、破断まで引張ります。ブロック試験で想定される破壊モードには、(i) 鉄筋要求度が最大となるブロック外部での鉄筋破断、(ii) ブロック内部、曲げ部付近または曲げ部での鉄筋破断、(iii) コンクリートブロックの割裂があります。しかし、周囲コンクリートが曲げ部の荷重を一部軽減するため、構造物で経験しうる最悪の曲げ部荷重を再現できない場合があります。一方、最悪の曲げ部荷重は、膨張するコンクリートコアがフープ曲げ部を部分的に矯正しながら高引張荷重をかける拘束用途や、コンクリートとの付着とその曲げ部への好ましい効果が減少する損傷領域(激しい地震荷重下の接合部、重度クラック領域など)で生じ得ます。しかし、コンクリート部材での鉄筋曲げ試験は、高強度鉄筋の曲げ部性能が適切か検証するために不可欠です。ただし、こうした試験は高コストであり、曲げ部性能に影響する多数の変数を探りながら最小曲げ径を決定するには向きません。
歪み時効
歪み時効とは、弾性限度を超えて歪んだ鋼材が、時間の経過とともに機械的特性に時間依存的変化を生じる現象です。通常、弾性限度を超えて歪んだ鉄筋は、時間とともに引張強度が増加し、延性が低下します(図5)。歪み時効は鋼の脆性転移温度にも影響することが証明されています。歪み時効に影響する因子には、鋼組成、温度、大きなひずみが生じてからの経過時間があります。歪み時効は主に鋼マトリックス内での窒素再分配に起因します。高温はこのプロセスを加速するため、温暖な地域では歪み時効がより速く進行します。
通常、鋼鉄筋の歪み時効の大部分の影響は、非弾性ひずみ発生後数か月以内に現れます。鉄筋を曲げると大きな非弾性ひずみを受けるため、曲げ部は歪み時効脆化の影響を受けやすく、早期破断を招き、構造荷重時の非弾性変形持続能力を制限する可能性があります。
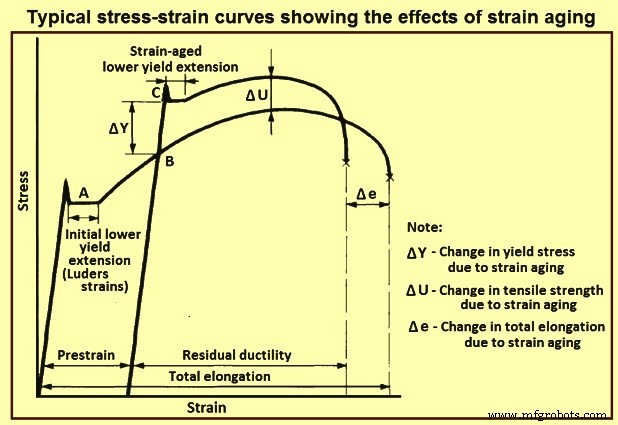
図5 歪み時効の影響を示す典型的な応力-ひずみ曲線
鉄筋の歪み時効に関する研究によれば、チタンとバナジウムを含む微合金鋼は、鉄筋の歪み時効影響を低減できることが示唆されています。これらの合金元素は、組成中の窒素と結合して窒化物を形成する特性を持ち、歪み時効効果の原因となる鋼材中の遊離窒素量を制限できます。
製造プロセス
- 大量生産スイス式マシニングの重要考慮事項
- 鋼のライフサイクルアセスメント:持続可能な産業成長を牽引する
- 直接還元鉄(DRI):製造技術と産業プロセス
- TMT鉄筋:焼入れ・焼き戻しによる究極の強度と耐久性
- 鉄筋コンクリートにおける鉄筋腐食の防止と管理:メカニズムと対策
- 高アルミナスラグによる高炉操業の最適化
- VMC工作機械:精密CNCソリューションで生産性と効率を向上
- 硬さ・強さ・靭性の違いを徹底解説:金属材料の三大特性を正しく理解する
- プロフェッショナルなクレーン導体バーシステム:確実な電力供給を実現
- チタン:主要特性と実用用途
- Mar-Bal、IQMS EnterpriseIQ ERPで製造卓越性を実現