



酸化マグネシウム(MgO):転炉ライニング寿命延長と耐食性向上の鍵
転炉(BOF)における耐火物ライニングの目的は、BOF操業中に最大炉可用性を提供し、生産要件を満たし、可能な限り最低の比耐火物消費を確保することです。ライニング寿命延長は可用性向上につながり、BOF生産性向上と比耐火物消費削減に好影響を与えます。
現代的BOF製鋼におけるライニング仕様
現代のBOF製鋼実務では、マグネシア-カーボン(MgO-C)樹脂結合レンガ(金属添加付き)がBOFライニングに使用されます。これらレンガは、融解・焼結高純度MgO、高純度黒鉛、炭素含有量5〜15%の範囲で混合して製造されます。BOFのゾーナルライニングは、所望のコスト効率的ライニングを得るため、様々なグレードのレンガで通常実施されます。製鋼スラグはMgOで飽和させることを目指します。スラグスプラッシングはライニング寿命延長のため現在一般的な実務です。レーザーを用いた360度ライニング厚測定も実施されます。ライニング厚/プロファイルメンテナンスはMgOベースガンニング材で定期的に実施されます。満足に役割を果たすためには、スラグ組成がBOFで使用される耐火物と適合している必要があります。
高温環境でのMgO溶出メカニズム
製鋼中、発熱反応によりBOF内温度は上昇します。溶鋼取鍋温度は通常1660℃以上で維持されます。これら温度では、製鋼スラグがMgOで不飽和の場合、製鋼プロセス中にBOFライニング材料からMgOを取り込み、飽和しようとします。この過程でライニングからMgOが溶出し、ライニング摩耗が加速します。MgOベース耐火物ライニングの化学的摩耗を最小化するには、製鋼中にMgO豊富な材料をBOFに添加し、製鋼スラグをMgOで飽和、さらには過飽和状態にする必要があります。優れたMgO含有材料として最も一般的なのは焼成ドロマイトと焼成マグネサイトです。BOFに投入されるMgO含有材料は高反応性で、デッドバーン状態でなく、スラグ中で速やかに溶解するものでなければなりません。
ライニング寿命に影響する相互作用パラメータ
ライニング寿命はプラントごとに異なり、これは異なるプラントに存在する異なる相互作用パラメータによるものです。これら相互作用パラメータは、(1)製鋼プロセス、(2)耐火物特性、(3)耐火物メンテナンス実務に関連し、図1に示されています。
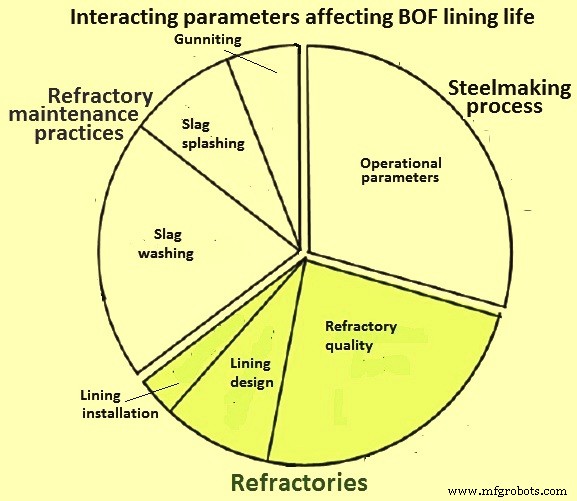
図1 BOFライニング寿命に影響する相互作用パラメータ
各パラメータのライニング寿命への影響を表1に示します。
| 表1 異なるパラメータのBOFライニング寿命への影響 | |||
| No. | パラメータ | ライニング寿命への影響 | 影響度 |
| 1 | 銑鉄 | ||
| Si | 負 | 中 | |
| Mn | 正 | 低 | |
| Ti | 負 | 低 | |
| 2 | 製鋼スラグ | ||
| 総Fe含有量 | 負 | 高 | |
| 塩基度(CaO/SiO2) | 正 | 中 | |
| CaF2添加 | 負 | 中 | |
| MgO含有量 | 正 | 高 | |
| Al2O3含有量 | 負 | 低 | |
| 石灰添加 | 正 | 中 | |
| 3 | 操業パラメータ | ||
| 終点温度 | 負 | 高 | |
| 吹錬時間 | 負 | 中 | |
| 生産レート(ヒート/日) | 正 | 中 | |
| スラグ量 | 負 | 低 | |
| 雰囲気(CO/CO2) | 正 | 中 | |
| 石灰投入遅延 | 負 | 中 | |
| 4 | BOF設計 | ||
| コンバーター容積 | 正 | 低 | |
| コーン角度 | 正 | 低 | |
| 多孔ランス | 正 | 高 | |
ライニング寿命に影響する各パラメータ間の関係を図2に示します。
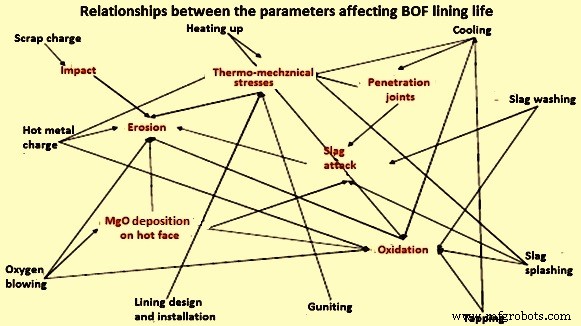
図2 BOFライニング寿命に影響するパラメータ間の関係
主要摩耗メカニズムとスラグ化学の重要性
BOF耐火物の主要摩耗メカニズムは、製鋼プロセス中の衝撃、腐食、熱機械的応力、浸食です。すべてのパラメータが重要ですが、スラグへの耐火物材料溶解による腐食がライニング寿命に主要な影響を与えます。BOFで鋼を製造すると、様々な酸化物が生成され、焼成石灰で溶融されて製鋼スラグが生成されます。この製鋼スラグは腐食性を持ち、コンバーターライニング表面と連続的に接触します。スラグがライニング材料と適合せず、条件が有利な場合、スラグがライニングに接触しているライニング表面で溶解が起こります。
スラグ化学はいくつかの点で重要です。MgO-Cレンガは塩基性耐火物で、塩基性スラグを必要とし、これは脱リンにも必要です。スラグに必要な塩基度比(CaO/SiO2)は、銑鉄リン含有量と製造鋼種に依存します。通常3〜3.5の範囲で維持されます。
スラグの物理化学的特性は製鋼プロセス生産性に大きく影響します。物理的・化学的に活性なスラグの迅速な形成は、溶湯からの硫黄・リン除去を促進します。金属損失とスラグ中金属レグルス形成を減らし、さらに耐火物ライニング摩耗を低減します。粘性スラグは物理的にあまり活性ではなく精錬能力が低いため、スラグと金属の反応プロセスが遅くなります。こうした粘性スラグはレグルス形成とスラグ飛散による金属損失増大を招き、ランス詰まりやベッセルネックへのスカル形成をしばしば引き起こします。
スラグ流動性が非常に高いことも、BOFライニング耐火物摩耗増大の観点からはあまり望ましくありません。したがって、製鋼プロセス吹錬終了時に、塩基度比3〜3.5の範囲で、十分に流動的で物理的・化学的に活性な均質スラグを得ることが必要です。
周知の通り、BOFスラグ化学組成とライニング破壊強度は、BOF製鋼プロセスの様々な段階で変化します。最高ライニング破壊率は、塩基度比1〜1.5、高酸化状態(FeO最大30%)のスラグ形成時に観察されます。したがって、初期吹錬期間に、BOF内で所望温度条件下での飽和に近い最大MgO濃度スラグを形成することが必要です。
MgO含有フラックス添加によるスラグ飽和化
スラグ中MgO含有量を増やすには、MgO含有フラックス使用が不可欠です。スラグ形成材料消費量は、原料(銑鉄とスクラップ)組成と所望スラグに従って計算で決定されます。溶解プロセス中、スラグサンプル組成が計算値と異なることがあり、未溶解石灰片がスラグサンプルに存在することもあります。溶解操業が終了しても、所望組成スラグが形成されず、有害不純物が完全除去されないこともあります。
MgO-C耐火物とMgOフラックス添加スラグの相互作用プロセスおよびスラグMgO飽和キネティクスのシミュレーション研究により、スラグ中MgO%増加に伴い、レンガからスラグへのMgO溶解速度が有意に低下することが示されました。この低下は2〜2.25倍の範囲でした。
生成される塩基性スラグは、レンガから飽和レベルまでMgOを溶解しようとします。典型的なMgO飽和は、BOF内に存在する温度と酸化状態に依存しますが、スラグ中約8%MgOレベルで発生します。したがって、通常焼成ドロマイトまたは焼成マグネサイト形でMgOを添加すれば、ライニングから優先的にMgOを溶解しようとするスラグ作用が大幅に減少し、BOF内条件がすべて有利であれば溶解が全く起こらないこともあります。これによりBOFライニング摩耗が減少します。スラグ化学は再び酸化状態と温度に関連し、塩基度とスラグMgO含有量は高FeOレベルで希薄化され、温度上昇は反応速度を増大させます。
産業研究の一つにより、耐火物中MgO含有量に応じて、スラグ中の塩基性耐火物溶解度を推定できることが示されました。この研究では、スラグ物質収支計算により、ライニングからスラグへ移行したMgO割合が算出されました。研究は、スラグMgO飽和度増加に伴い、ライニングからスラグへのMgO溶解が明確に減少傾向を示すことを実証しました。
別のMgO溶解速度調査研究では、MgO含有様々な酸化物を溶湯に添加し、MgO含有量変化を測定しました。FeO-CaO-SiO2スラグと焼結MgOの界面で、MgOとFeOの固相生成が発生することが判明しました。
MgO添加量と操業上の留意点
投入すべきMgO含有材料量は取鍋温度に依存します。温度が高いほど、スラグを飽和させるためにより高%のMgOが必要です。1660〜1680℃取鍋温度では、製鋼スラグ中MgOを10%以上に維持するのが望ましいです。
コンバーターへの焼成ドロマイト添加には他の利点もあり、製鋼中の焼成石灰消費を削減します。さらにスラグ中10〜12%MgOはスラグ粘度に顕著な影響を与えません。ただし、粘度上昇があればスラグ希釈剤で制御可能です。高MgOスラグの製鋼への唯一の懸念される悪影響は、製鋼中の脱リン性能低下です。
製造プロセス