



バー生産性飛躍向上:最適化スリットローリング技術
マーチャントバーミル従来圧延では、ラウンドとリバー(共にバー称)をビレットから多立て圧延機通し順次パス圧延で生産。各スタンドは周溝付き2ロールセット、合わせて所望パス形状形成。ビレット断面積徐々に縮小・成形、最終形状・断面サイズ取得までパスシーケンス実施。
スリットローリング導入背景
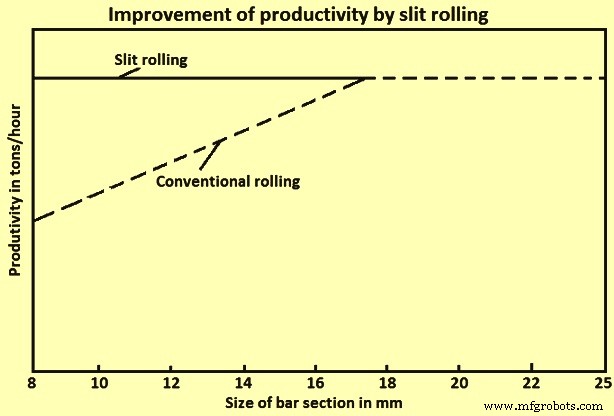
バー圧延時、小径バー生産性通常大径より低下。小径バー高生産性実現で近年バー生産領域最大発展の一つがスリットローリング。図1はスリットローリング生産性改善効果。
スリットローリング技術は、特殊ロールパス設計と専用ガイド装置組合せで、入側ビレット成形・縦方向分離し2本以上個別ストランド形成、さらに仕上サイズ圧延。原理的に中間圧延機まで従来圧延同等、許容断面生成後スリット操作開始。
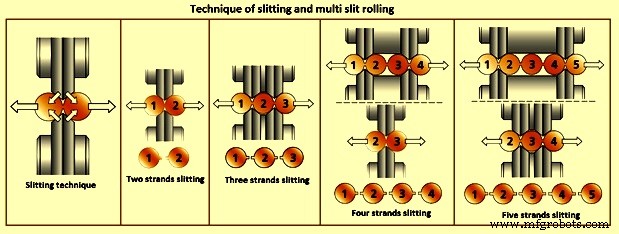
スリットローリングは小径バー高生産率実現最経済圧延プロセス、生産コスト大幅削減。1ビレットから2、3、4、甚至5本バー同時生産可能。特殊パス・ガイドで入側材料準備・成形・縦方向分離、個別ストランド化後仕上サイズ圧延。別名「マルチスリットローリング」(MSR)。従来単一ストランド連続圧延比パス数削減。リバー(異形棒鋼)圧延で頻繁採用。図2はスリット技術と2〜5ストランド分離。
ロールパス設計:特殊成形パス(カッティングインパス)
縦割り付きバー圧延ロールパス設計は、圧延最終段階特殊成形パス(カッティングインパス)適用基盤。此パスで圧延素材は従来伸長/成形パスと大きく異なる変形受ける。マルチストランドパス圧延は既存圧延機で大規模投資・特殊設備不要実施可能。圧延機生産能力大幅増大可能。
分離パス構造
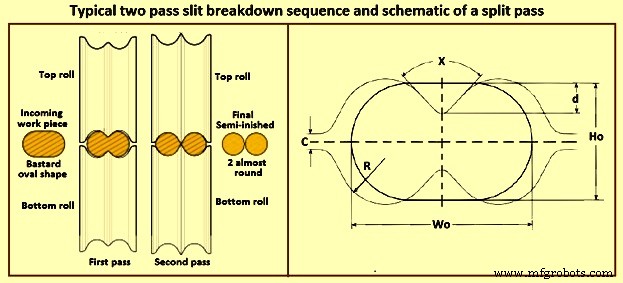
スリットローリング分離パスは2つ以上主要セクション、微細素材ストリップで連結。スリット/分離工程で等分偽丸断面分離。分離時分割バー左/右/両側に微細フィン発生(図2)。偽丸断面楕円変形時フィン伸長。最終製品圧込みフィン深度は規格許容範囲内。
歴史的発展
- 1910年:軟質金属板からワイヤー生産手法開発、金属片縦方向分割個別セクション生成一般概念確立。但鋼材高硬度・高圧延温度で不適。
- 1934年:ビレットから2単位以上同時成形金属セクション圧延手法開発。最終パスで垂直シアー配置ロールで薄ウェブ切断分離。但内外セクション張力応力差、高価切断ロール高摩耗、速度差問題等課題多。
- 1980年:ビレットスリットでダブル/トリプルストランドバーのみ生産手法提案、特許取得但3ストランド限定。
マルチスリットローリングプロセス
従来連続圧延との差異:特殊ロールパス・ガイドで入側ビレット準備・成形・縦方向分離、2本以上個別ストランド化、仕上サイズ圧延。原理的に:
- 荒圧延・中間圧延スタンド通しビレット従来圧延、成形スタンド第1特殊成形パス用許容断面生成
- 此圧延素材精密ガイドで成形スタンド導入、縮小・成形で対称「成形セクション」(通常ドッグボーン形)形成
- ドッグボーン精密ガイド・制御で分離スタンド導入、縮小・成形で「スリットパス」(2等分偽丸易分離設計)形成
- 分離スタンド出側特殊ガイドでクリーン分離、等分複数ストランド各仕上ライン配信
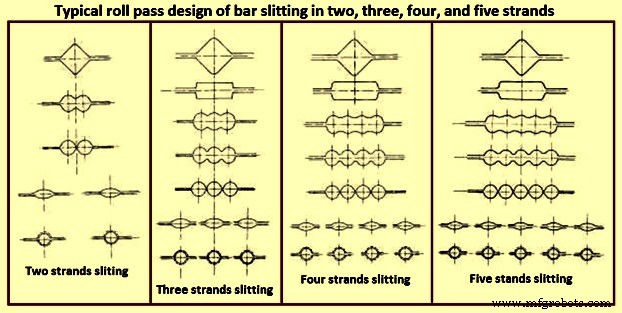
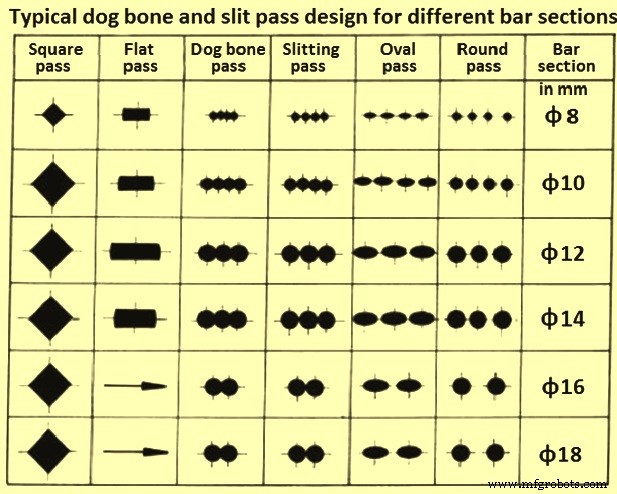
2〜5ストランドバー分離典型ロールパス設計図3。
ロールパス設計重点:ドッグボーンパスとスリットパス形状決定
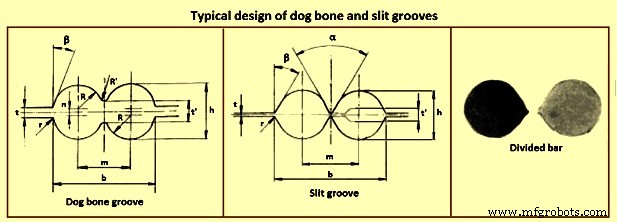
マルチスリットローリングロールパス設計(図4)は最終段階特殊成形パス(カッティングイン/スリットパス)適用基盤。スリットパス圧延極重要。此パス圧延素材従来伸長/成形パスと大きく異なる変形受ける。パス設計最重要課題:グルーブ形状「ドッグボーンパス」と「スリットパス」形状決定。スリット前後パスはマーチャントバーミルラウンド圧延典型標準伸長パス多用。
第1成形パス(ドッグボーンパス)構造特徴:対称「ナイフ」かなり大高さ。此パス圧延本質:角形/長方形/丸形/楕円形精密二等分。圧延素材精密パス挿入・正位置保持は適正圧延素材ガイドシステム適用で達成。ガイドシステム重要:非対称スリット等不整後続パス修正不能、不合格品発生。
スリットパス詳細
バー2ストランド分離最終パス。パス軸上に極高・極狭ナイフ配置、最小間隔設定。ロール離脱素材はほぼ完全等分2部、最大厚1mm極薄ウェブ連結。此ストランド分離、各々仕上サイズ圧延。
典型2パススリットブレークダウンシーケンス
通常2パス実施(図5)。第1パス:入側ワーク形状(通常バスタード楕円)を8字形(ドッグボーン)半製品適応。図5はスプリットパス模式図も示す。第1・第2パス関与ロールグルーブ比較的類似:二重丸形状+中央突起、ワーク進行的分離生成。突起傾斜角'X'(図5)第1パスロール一般的第2パスより大、剛性向上目的。両パスロール目的異なる:第1パス突起圧延圧痕効果(深コイニング相当)、第2パス突起側縁(頂点でなく)使用し丸バー発展分離。スリットパス主要設計パラメータ図5表現。スリットパスはロッド圧延用一般凹型キャリバーと大きく異実。スリットロール特徴:突起(ノーズ)で混合凹凸構成生成。
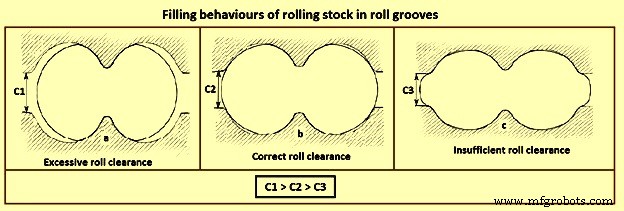
スリットブレークダウン目的平行分離故、通常最大ロールクリアランスでグルーブ高さ≒入側ワーク高さ。設計誤差補正微調整のみ(図6)。スリットパス不適設計或不適切ロールクリアランス選択で最終ワーク影響発生。図6a:過大クリアランスC1(グルーブ過大)→後続パス過大非円度影響。図6c:過小クリアランスC3(グルーブ過小)→過大グルーブ充填、ワーク側面バリ発生、ロール分離力急増、ロール損傷リスク。
MSRプロセス要件:リーダーセクション高精度化
ドッグボーン・スリットパス前リーダーセクション(角形/長方形/丸形/楕円形)極高公差必要。達成要件:
- ロール精密パスプロファイル
- オーバーフィル防止精密ロールギャップ
- 上下ロールパスアライメント精度
- 健全ロールネックベアリング・ポジティブロール位置決め(アキシャルフロー防止)
- 剛性ミルスタンド(剛性スクリューダウン・ロールバランス)
- 健全ロール品質・良好パスコンディション
- 圧延素材均一温度
ガイド装置重要性
成形パス→分離スタンド分離パスへリーダーセクションガイド極重要、等分バランスストランド確保。望ましいガイド特徴:
- 健全強靭ガイド
- 確実剛性レストバー
- 精密ガイド装置
- ポジティブ・調整可能・確実アライメント
- スタンド直近ガイド
- 正確セットアップ・メンテナンス済ガイド
各種バー断面へのドッグボーン・スリットパス適用典型ロールパス設計図7。
スリットローリング優位性
マーチャントバーミル従来圧延比優位点:
- 圧延スタンド数削減
- 設備投資コスト削減
- 比電力消費、比燃料消費、比ロール消費削減
- 圧延歩留まり向上
- 生産コスト削減
- ミル生産性レベル向上
同一出側圧延速度条件下、ストランド数増加に比例直線的に生産性向上。
製造プロセス
- 大量生産スイス式マシニングの重要考慮事項
- FINEXプロセス:鉄鉱石微粉と非コークス炭による先進的溶銑製造
- VMC工作機械:精密CNCソリューションで生産性と効率を向上
- 台湾製CNC三次元測定機(CMM)— 高品質生産のための精密測定
- 台湾の精密三次元測定機(CMM)検査サービス:グローバル生産品質を保証
- Marc Schnadinger:インダストリー4.0の新しいキャリア・パスを構築
- 製造リードタイムを短縮する3つの実証済み戦略:プロセス選定・設計・コミュニケーション
- 鋳造生産における品質確保:実証済みトレーサビリティ実践
- 生産を未来対応させる:持続的成長のための戦略
- NXシリーズ:自動車生産ライン向けモジュラーマシニングセンタ
- 生産アップを無理なく実現:圧縮空気システム最適化のエキスパート6つのヒント