



溶接鋼管製造プロセス:継ぎ目タイプと寸法
溶接管製造プロセス
鋼管は、主に流体や流動製品を一箇所から別箇所へ輸送するために使用される長い中空管です。主に2つの異なる製造プロセスで生産され、溶接管またはシームレス管となります。
溶接鋼管は縦継ぎ目または螺旋(ヘリカル)継ぎ目で製造されます。これら管径は約6mm〜2,500mm、肉厚は約0.5mm〜40mm範囲です。
溶接管製造開始材料は圧延平板製品で、管製造プロセス、管寸法、用途に応じて、熱間圧延(HR)または冷間圧延(CR)鋼ストリップ/スケルプ、HR広幅ストリップまたは板となります。この開始材料は熱間または冷間状態で管形状に成形可能。成形プロセスは連続プロセスまたは単管成形プロセスいずれかです。
連続管成形プロセスでは、アキュムレータから巻き取りストリップ材料を取り出し、連続コイル前後端を溶接接合。単管成形プロセスでは、管成形と溶接操作を単管長さで実施。
溶接管製造に主に使用される2タイプ溶接プロセス:(i) 圧力溶接プロセス、(ii) 融解溶接プロセス。一般的圧力溶接プロセス:(i) 圧力溶接プロセス(例:フレッツ・ムーンプロセス)、(ii) 直流(DC)抵抗溶接(ERW)、(iii) 低周波(LF)抵抗溶接、(iv) 高周波(HF)誘導溶接、(v) HF伝導溶接。一般的融解溶接プロセス:(i) サブマージアーク溶接(SAW)、(ii) ガスシールド溶接。
| 表1 溶接管製造プロセス | |||||
| 成形プロセス | 溶接プロセス | 溶接タイプ | 溶接タイプ | 管サイズ範囲(外径)mm | |
| 連続プロセス | 高圧溶接 | フレッツ・ムーン | 縦継ぎ | 13-115 | |
| 抵抗溶接(ERW) | 1. 直流(DC) 2. 低周波(LF) 3. 高周波(HF) | 縦継ぎ | 10-20 | ||
| 10-115 | |||||
| 20-600 | |||||
| アーク溶接(融解溶接) | 1. サブマージアーク(SAW) 2. ガスメタルアーク(MAG)(タック溶接用) 3. ガスメタルアーク(TIG、MIG、ERW)* | 螺旋 螺旋/縦継ぎ | 168-2,500 | ||
| 405-2030 | |||||
| 30-500/ 10-420 | |||||
| 1. 単一成形操作 2. 3ロール曲げ機 3. C字プレス | 1. サブマージアーク(SAW) 2. ガスメタルアーク(TIG、MIG、ERW)* | 縦継ぎ | 500以上 | ||
| 200-600 | |||||
| 1. 単一成形操作 2. U/Oプレス | 1. サブマージアーク(SAW) 2. ガスメタルアーク(MAG)(タック溶接用) | 縦継ぎ | 455-1625 | ||
| *ステンレス鋼(SS)管 | |||||
圧力溶接プロセス
一般的圧力溶接プロセスはフレッツ・ムーンプロセスです。
フレッツ・ムーンプロセス
フレッツ・ムーンは発明者名。このプロセスでは、連続ストリップ形鋼ストリップが成形溶接ラインで溶接温度まで加熱されます(図1)。ローラーがストリップを連続的に開放継ぎ目管に成形。その後、合わせ縁を押し付け、鍛造溶接技術ベースプロセスで溶接。外径40〜115mm管製造可能。溶接速度はそれぞれ200m/分〜100m/分範囲。
現在、フレッツ・ムーンプラントからのエンドレス管を直接ストレッチ減径ミルに供給。このミルはランアウトラインに設置され、同一熱管を約13mmまで様々径に圧延。管は個別長さに切断され冷却床配置。この組み合わせにより、フレッツ・ムーンプラントを単一一定管径で使用可能になり、高コストロール交換と再設定作業を排除。
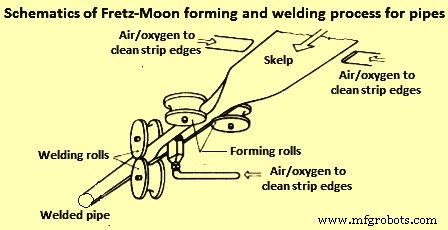
図1 フレッツ・ムーン管成形溶接プロセス模式図
HRコイルが開始材料。コイル高速巻き戻し、ストリップをループアキュムレータに貯蔵。貯蔵材料が連続生産プロセス中バッファー役割。これにより走行ストリップ後端を次コイルストリップ前端と突合せ溶接可能。連続ストリップはトンネル炉に移送され高温加熱。横配置バーナーがストリップ縁部温度をストリップ中心部温度より約100〜150℃高い溶接温度まで上昇。成形ロールスタンドが入側ストリップを連続的に開放継ぎ目管形状に成形、下流絞りロール溶接スタンドで周長わずかに減少(約3%)。溶接スタンドは前スタンドに直角90度オフセット。溶接スタンドがアップセット圧力生成し、縁部押し付け溶接。溶接構造は下流減径ロールスタンドでさらに圧縮、再び90度オフセット。これら減径ロールスタンドが管サイズ決定。ストレッチ減径ミルない場合、下流フライングソーがエンドレス管を個別長さ切断。切断管は冷却床経由で管仕上げセクション搬送。
ERW管製造プロセス
直流(DC)と交流(AC)両方がERW管製造に使用。AC溶接プロセスではLF電流またはHF電流使用。
DCプロセス
DCプロセスは準直流効果(矩形波システム)採用。矩形波溶接機主特性は、溶接点到達まで高電圧/低電流のみ使用。電気的にDCと矩形波主差異は、ライン電流が降圧トランス経由せず全波整流器で整流されること。DCプロセスは外径20mmまで(特殊ケース30mm)小径管縦溶接、薄肉厚0.5〜2mm範囲に使用。公差要求からCRストリップが開始材料。
DC溶接利点はLF・HF溶接法比較で、内面ビードが滑らかで小リッジ(補強)であること。内面溶接ビード滑らかさ必要で溶接フラッシュ除去不可能場合(例:熱交換器管)に重要。
DCプロセス適用範囲はプロセス使用ディスク電極で伝送可能電力で制限。プロセス溶接速度範囲50〜100m/分。DCプロセス製造管通常後工程で冷間ストレッチ減径。これにより管本体厚さが溶接部よりわずか厚くなり、内面溶接突出ほぼ皆無。
LFプロセス
LFプロセスでは、50〜100Hz周波数範囲ACで溶接。銅(Cu)合金製2絶縁ディスク電極が電力供給だけでなく成形工具と必要溶接圧力生成要素としても使用(図2)。外径10〜115mm縦溶接管製造、溶接速度最大90m/分(肉厚依存)。
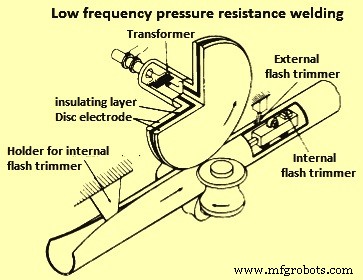
図2 低周波圧力抵抗溶接
電極はプロセス重要構成要素で、製造管径に合致する溝装備必須。また、運転中この溝摩耗常時監視必要。
圧力溶接プロセス中材料が溶接部沿い内外フラッシュ形成、下流で内外トリマーによりインライン除去必要。プロセス慎重監視で各種要求満たせば高度完成度溶接製造可能。
HFプロセス
管製造HF抵抗溶接プロセスは1960年代導入。200〜500kHz(キロヘルツ)範囲HF交流電流適用。管成形とエネルギー投入操作は別ユニット実施。ストリップはロール成形ミルまたは調整可能ロールスタンド(自然機能成形)で広範囲管製品向け開放継ぎ目管形状に成形。ラインパイプ、構造管(外径約20〜600mm、肉厚0.5〜16mm)、下流ストレッチ減径ミル用管ブランク含む。開始材料HR広幅鋼ストリップまたはスケルプ。管寸法・用途、特に精密管ケースでは、ストリップが上流酸洗操作経るか、CRストリップ使用。コイル高速巻き戻し、ストリップループアキュムレータ貯蔵。貯蔵材料連続生産プロセス中バッファー役割。これにより後端を次コイルストリップ前端と突合せ溶接可能。管溶接機はループアキュムレータからストリップ引き出し、10〜120m/分速度範囲で連続運転。
図3にロール成形ミル原理示す。ロール成形ミルは最大外径600mm管径用。通常8〜10スタンド大半駆動ロール成形スタンドで、ストリップ段階的(1〜7スタンド)に開放継ぎ目管形状成形。最終3パス(8〜10スタンド)通常仕上パスで開放継ぎ目管を溶接テーブル(11)誘導。成形ロールは最終管径に精密マッチング必要。大径管では自然機能成形プロセス適用可能。
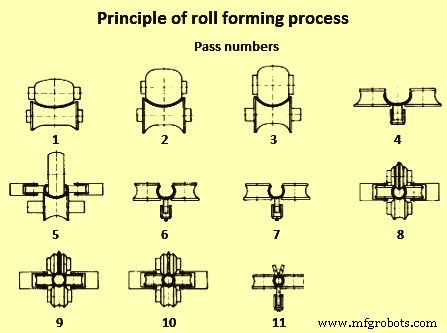
図3 ロール成形プロセス原理
成形ロールスタンド主特徴:広い製品径範囲調整可能な複数非駆動内外成形ローラーが漏斗状成形ライン配置、ストリップ段階的に開放継ぎ目管形状曲げ。入側ブレークダウンスタンドと出側仕上パススタンドのみ実際駆動。ロール成形ミル内ロールスタンド模式図を図4に示す。図中特定断面詳細示し、ライン沿い各セクション変形度nと成形ローラー配置示唆。
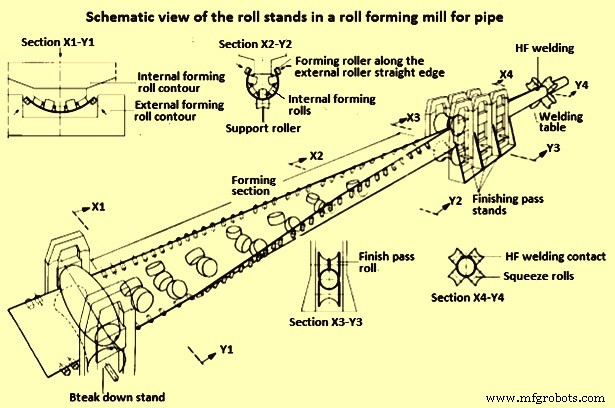
図4 ロール成形ミル内ロールスタンド模式図
溶接プロセスは圧力と熱同時使用で、充填材なしで開放継ぎ目管縁部接合。絞り・圧力ロールが溶接スタンドで開放継ぎ目管縁部徐々に接近させ、溶接必要圧力印加。HF交流電力を溶接プロセス熱発生エネルギー源として使用する利点複数。例:通常交流電力比較で導体断面積上非常に高電流密度(フラックス)生成利点。HFによりHF電流が導体中心コアに磁界構築効果。導体オーム抵抗この磁界で最高、電子が導体外表面領域最小抵抗経路追従(スキン効果)。したがって、電流が開放継ぎ目管縁部沿いに溶接点(縁部接合点)まで流れ、負極導体近接性促進集中で高エネルギー利用度実現。キュリー点(768℃)以下では電流浸透深さわずか数百分の1mm。鋼がこの温度以上加熱され非磁性化すると、450kHz領域周波数で浸透深さ数十分1mmまで上昇。
溶接電流は、摺動接点使用伝導手段、または単巻/多巻コイル使用誘導手段で開放継ぎ目に導入可能。したがって、HF誘導(HFI)溶接とHF伝導溶接の命名上区別。管HF溶接模式図を図5に示す。
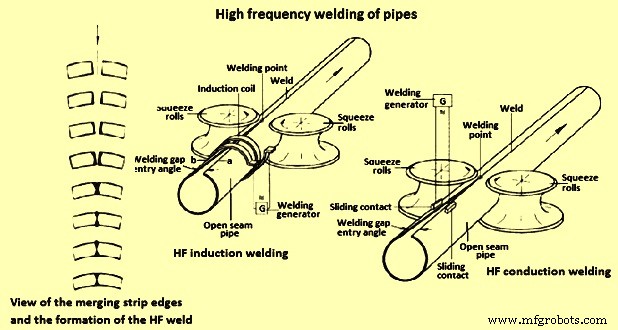
図5 管HF溶接
近年、小ロット生産、高張力低合金(HSLA)鋼グレード、極端肉厚/径比対応のため、ストレートエッジ成形プロセス開発。このプロセスでは下部成形ローラー代わりにローラーストレートエッジ使用。成形ライン長大幅短縮結果。肉厚/径比1:8〜1:100範囲管成形可能。
中央集中工具調整(CTA)成形プロセス導入による管サイズ間転換時間短縮でミル効率向上達成。成形ライン全ローラーがビーム取付、CTAプロセスで単一モーター調整。これにより全サイズ範囲で成形ローラー(工具)交換不要。サイズ転換・セットアップ時間大幅削減結果。
ストリップ成形セクション入口前で、ストリップ矯正、縦エッジトリマーで一定幅トリミング。切断縁部追加で溶接準備ベベル加工可能。ストリップ開放継ぎ目管成形、隙間まだ比較的広い状態で仕上パススタンド経由溶接テーブル供給。溶接点に向けテーパー形状上部仕上ロールが隙間進入角決定し中心位置制御。そこで収束ストリップ縁部が成形絞りロールで互いに押し付けられ、HF抵抗溶接プロセスで溶接。電流は開放継ぎ目管周り配置誘導コイルで誘導伝達、または開放継ぎ目管周り走行摺動接点で伝導伝達可能。
圧力溶接管発生外部・内部リッジ(内径約30mm以上)通常熱間で平削りまたはスクレイピングでトリミング。管は2〜6スタンドサイジングスタンド間で丸め・サイジング。これらスタンド通常周方向圧下設計。マルチストランド成形ロールサイジングユニットをミルランアウトセクション追加で、丸管を直接特殊断面成形可能。
トリミング溶接部非破壊検査実施、管フライング切断機で所望長さ切断。管切断は以下方法いずれか:(i) 狭い誘導加熱ゾーンで管破断、(ii) ディスク型ブレード回転切断、(iii) 冷間または摩擦パーティングオフソー。
HF圧力溶接は溶接まま状態残すか、用途依存で正規化温度域で後続熱処理。溶接部部分誘導焼鈍しも連続管で実施可能、または個別管を切断長さ後別個熱処理実施可能。
HF誘導溶接プロセスでは、肉厚と用途依存で最大120m/分溶接速度達成可能。プロセス図5示す。HF伝導溶接は「サーモツール」プロセスとしても知られる。肉厚と用途依存で最大100m/分溶接速度達成可能。プロセスも図5示す。
融解溶接プロセス
融解溶接鋼管は通常パイプライン建設用大径管製造に使用。融解溶接時管成形プロセス:(i) 板成形用3ロール曲げプロセス、冷間/熱間成形いずれか採用、(ii) 板冷間成形用C字プレスプロセス、(iii) 板冷間成形用U字・O字プレスプロセス、(iv) 広幅ストリップ/板冷間成形用螺旋管成形プロセス。これらプロセス図6示す。
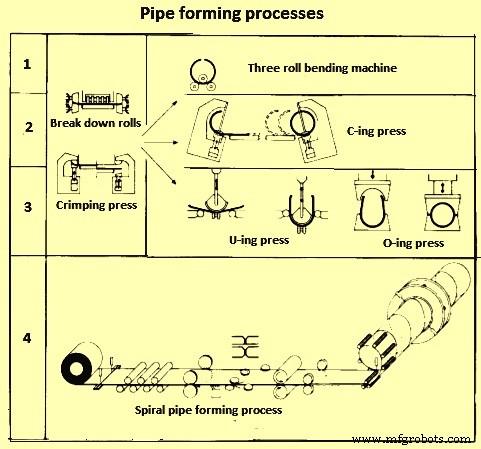
図6 管成形プロセス
上記4プロセス中、後者2つ、すなわち(i) 板冷間成形用U/Oプレスプロセス、(ii) 広幅ストリップ/板冷間成形用螺旋管成形プロセスが、現在ほとんどの生産設備で頻繁使用。
サブマージアーク溶接(SAW)プロセスまたはガスシールドタック溶接と下流SAW組み合わせが、大径管溶接標準方法として広く受け入れ。融解溶接プロセスは高合金ステンレス鋼螺旋・縦溶接管製造にも使用。製品形態は薄肉管、外径約10〜600mm範囲。純粋TIG(タングステン不活性ガス溶接)プロセス以外、様々複合溶接法も使用。例:TP(タングステンプラズマ)アーク溶接+TIG、TP+MIG(金属不活性ガス)溶接、TP+SAWプロセス。
SAWプロセス
SAWプロセスは隠蔽アークで実施電気融解溶接法。溶接電極アーク溶接比較で、SAWプロセスアークはスラグとフラックス毛布下に隠蔽。SAWプロセス特徴特性一つは高堆積率、本質的に適用高電流と有利熱収支由来。
充填金属は巻線明るい溶接ワイヤ形態、堆積率指示で液体金属プール連続供給。母材(管)直上で、溶接電流が摺動接点でワイヤ電極に伝導、アースリードで管材料に帰還(図7)。
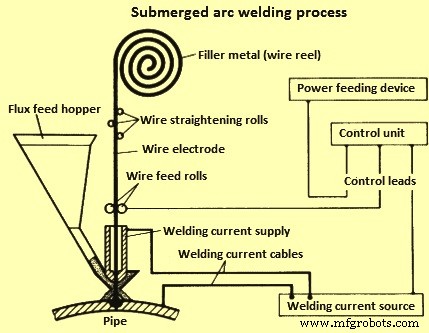
図7 サブマージアーク溶接プロセス
アークが供給ワイヤと開放継ぎ目縁部溶融。連続供給溶接フラックス一部もアーク熱で溶融、溶融プール、溶融ワイヤ電極、アーク自体を大気影響から遮蔽する液体スラグ被覆形成。
さらに、溶接フラックスは溶接ビード形成促進、合金元素供与体として溶融・酸化損失補償役割。多くの場合、溶接金属特定化学・機械的特性付与目的で特定合金化にも使用。アーク移動後、残留液体スラグ凝固。溶融しなかった溶接フラックス真空抽出回収再利用。スラグ凝固後容易除去。ワイヤ電極と溶接フラックス化学組成は溶接材料とマッチング必須。管SAW溶接通常2パス法(初回ラン、次シーリング/バッキングラン)実施、一般に内面パス先、外面パス後順序。これにより2パス十分重複確保。
結果、一般に追加熱処理不要融解溶接得られる。SAW溶接はAC・DC両方可能、マルチワイヤシステムではAC・DC組み合わせ使用可能。SAWプロセス効率は単位時間当たり充填金属堆積率(堆積率)で与えられる。結果、非常に高溶接速度可能。
堆積率は溶接電流増加で向上可能。しかし、フラックス限定電流容量起因、単一ワイヤ溶接性能向上は最大入力約1,200A(アンペア)まで。この限界超堆積率向上には複数ワイヤ電極展開必要。これにより個別ワイヤ電極でフラックス電流容量超えない範囲でより高総電流適用可能。実運転では、2・3・4電極マルチワイヤ溶接構成使用で性能向上達成。マルチワイヤ溶接達成高堆積率が実用溶接条件下高溶接速度結果。
高性能フラックス使用で3ワイヤ溶接プロセス通常肉厚20mmまで十分効率的。肉厚20mm超ケースでは、溶接速度維持・生産効率達成のため第4ワイヤ必要。マルチワイヤ溶接コスト効率的適用要件は、プロセスパラメータ最適化で溶接要求品質確実達成確保。実用では、溶接プロセス、肉厚、フラックスタイプ依存で1〜2.5m/分範囲溶接速度達成可能。
ガスシールドアーク溶接
これも電気融解溶接プロセス。電気アーク効果で溶融プール生成。アークは電極と被溶接物間で燃焼し可視。電極、アーク、溶融プールは不活性/活性シールドガスで大気保護、溶接エリア連続供給。
ガスシールドアーク溶接プロセスは電極タイプとガス種類で分類。通常2主要カテゴリ:(i) ガスタングステンアーク溶接(GTAW)すなわちTIG、TP、THG(タングステン水素ガス)アーク溶接、(ii) ガスメタルアーク溶接(GMAW)すなわちMIG、MAG(金属活性ガス)溶接。管製造主使用プロセスはTIG、MIG、MAG溶接。TIG・MIG溶接主にSS管製造用。TIG溶接プロセスでは非溶融タングステン電極と被溶接物間アーク燃焼。充填金属主にDC入力なし供給。シールドガスガスノズルから流出、電極、充填金属、液体プールを大気空気接触保護。
シールドガス不活性通常アルゴン(Ar)、ヘリウム(He)、これら混合ガス。MIG・MAGプロセスではTIGプロセス対比で、アークが被溶接物と溶融消耗電極間燃焼、充填金属供給。MIG溶接シールドガス不活性通常Ar、He、混合ガス。MAG溶接プロセスではシールドガス活性、純CO₂(二酸化炭素)、またはCO₂、Ar、O₂(酸素)混合ガス。MAGプロセス大径縦・螺旋溶接管製造タック溶接で増加使用。タック溶接は後続SAWプロセス溶融プールバッキングも兼務。最適溶接要件は精密エッジ準備(広ルート面ダブルV突合せ継手)、良好連続タック溶接。大径管製造タック溶接溶接速度約5〜12m/分範囲。
縦溶接管製造(U/Oプロセス)
縦溶接管用板は、U字用開放ダイス、O字用閉鎖ダイスプレスで成形。プロセスはUOE成形プロセス(U字、O字、拡径)とも呼ばれ、個別長さ最大18m縦溶接大径管製造用。最新プラントこのプロセス使用で、管径約400〜1,620mm、肉厚6〜40mm範囲設計。開始材料鋼板。大径管UOE成形法製造時重要操作・検査段階示す材料フロー図8示す。
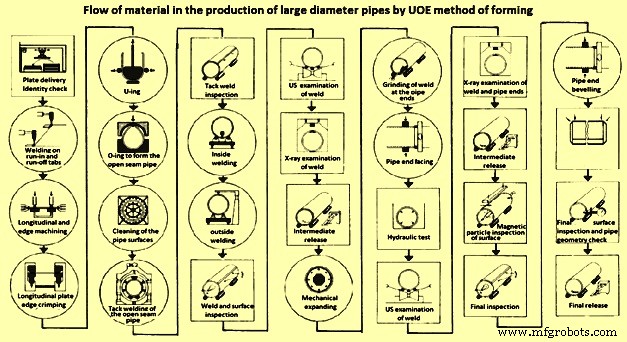
図8 UOE成形法大径管製造材料フロー
溶接プロセス開始時、ランインタブとランオフタブを平板に溶接し、SAWプロセス伴うリード/テール現象が管金属外で発生するよう確保。板が各段階と成形プレスで開放継ぎ目管曲げられる前、2縦縁部がプラナー機械加工で平行確保。担当板厚溶接ベベルも切断。
第1成形段階で板縦縁部領域クリッピング。曲げ比率概ね開放継ぎ目管径対応。クリッピング特殊成形プレス実施。第2段階で板円形半径工具で2支持間押下げ1操作でU字曲げ。操作末期で支持間距離縮小し、スプリングバック対抗少々オーバーベンド印加。第3成形操作でU字形O字プレス配置、1操作で円形開放継ぎ目管製造。
U字・O字プレス成形プロセス調整し、スプリングバック効果効果的対抗、開放継ぎ目管可能な限り円形、縦縁部フラッシング確保。これら操作高プレス荷重必要。
開放継ぎ目縁部押し付け(オフセット排除)タック溶接スタンド(通常ロールケージ形態設計)、連続シーム自動MAG溶接機で接合。管肉厚依存で適用溶接速度5〜12m/分範囲。
タック溶接管ローラーテーブル・分配システムでSAWスタンド搬送、別ラインで内面パス先、外面パス後堆積。これらランは管をキャリッジ移動、固定溶接ヘッド下で堆積。内面パス溶接ヘッドアーム管内延長取付。内外両ヘッド溶接中心線完璧アライメント連続監視制御で溶接オフセット可能性排除。管寸法(径・肉厚)依存でマルチワイヤSAWプロセス何れも使用可能。溶接後管仕上げセクション送付。
溶接後管通常径・真円度公差要求満たさない。したがって仕上げ部門で徹底検査、冷間拡径でサイジング。機械/油圧拡径機実施。拡径量約1%、初期開放継ぎ目管周長決定時考慮。製造プロセス仕上げ部門で管端機械加工、必要リワーク実施完了。
管端機械加工前水圧試験実施。次に溶接ゾーン全長自動超音波(US)検査。自動US検査指示事項と管端溶接領域さらにX線検査。全管端US検査でレップ/ラミネーション検査。
螺旋管製造
螺旋管はヘリカル継ぎ目管としても知られる。螺旋管製造時、熱間ストリップ/シートが螺旋成形設備で一定曲げ半径適用し連続管形状成形、接合ストリップ縁部もインライン連続溶接。
縦溶接管製造比較で、各管径に特定ストリップ幅必要な縦溶接管製造と異なり、螺旋管製造特徴は単一ストリップ幅から異径管製造可能。ストリップ成形ユニット供給進入角度変更可能なため。進入角度小さいほど同一ストリップから大径管製造可能。進入角度、ストリップ幅、管径間数学的依存関係が螺旋管製造適用。この数学的依存関係図9示す。
螺旋溶接プロセス技術製造管径範囲約500〜2,500mm。螺旋溶接管製造開始材料通常広幅HRストリップ、肉厚最大20mm。肉厚20mm超管では一般に個別長さ最大30m板必要。
螺旋管製造関連2タイプ設備:(i) 一体型成形SAW管加工ライン、(ii) 分離型成形SAW管加工ライン(図9)。
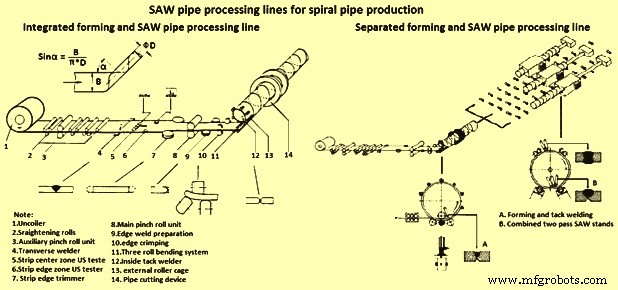
図9 螺旋管製造SAW管加工ライン
一体型成形SAW溶接ライン
一体型成形SAW溶接ラインは螺旋管製造従来生産設備。このタイプ設備生産プロセス:(i) ストリップ準備段階、(ii) 同時内外パスSAWユニット併設成形操作。ストリップ準備段階はストリップ溶接接合以外に矯正、精密幅トリミング実施。ストリップ縁部精密公差内機械加工必須、規定エッジクリッピング実施で管成形成功時不許容リッジ形成/ピーキング防止。
アンコイラから供給ストリップ、前コイル後端とSAWプロセス溶接接合。溶接ビード後で管内面形成面沿い堆積。外面SAWパス完成管別ライン堆積。ストリップ矯正ミル通過、エッジトリマーで一定幅切断。追加装置でエッジベベル加工、メインSAW溶接準備。成形セクション入口前ストリップ縁部クリッピング、接合部リッジ/ピーキング防止。
一体型ラインではストリップ準備段階直後に同時内外SAW溶接併設成形プロセス続行。ピンチロールユニットが所定進入角度でストリップ成形セクション供給。
成形セクション目的:幅「A」精密準備ストリップを特定進入角度で曲げ、図9数学的関係従い直径「D」円筒管成形。
螺旋溶接管製造用多く成形方法使用。直接シューメソッド(制約あり)以外、通常使用2主要螺旋溶接技術(図10):(i) 内径ロールケージ付3ロール曲げ、(ii) 外径ロールケージ付3ロール曲げ。3ロール曲げシステムでは単一成形ロールでなく複数個別ガイドローラー使用。
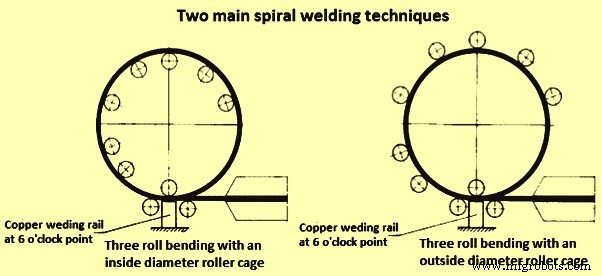
図10 2主要螺旋溶接技術
ロールケージは管軸固定、管真円度最大化、溶接点縁部オフセットフリー収束確保役割。これにより精密管寸法達成促進、機械排出管が既に標準化径・真円度・直進度公差内製造。したがって溶接後拡径/サイジング不要。
螺旋管成形SAW機では、収束ストリップ縁部まず6時位置付近内面溶接、半管回転後12時位置外面溶接。溶接ヘッドアライメント溶接中心・隙間制御自動実施。
製造管ストリングその後フライングパーティングオフ装置で所定長さ切断。個別管仕上げセクション送付、管端機械加工、必要リワーク実施で生産プロセス完了。管端機械加工前水圧試験実施。溶接領域全長US検査、管端溶接ゾーンX線検査。さらに各管全周US検査でレップ/ラミネーション検査。必要なら水圧試験前溶接ゾーン・母材US検査実施。
このプロセス生産性はSAW操作速度決定。管成形通常大幅高生産率可能。螺旋管成形セクション効率活用のため、プラント現在分離成形SAWラインベース設計。このプラントでは成形ラインにタック溶接設備装備、成形ライン速度匹敵生産速度能力。SAWライン複数別個溶接スタンドでオフラインシーム溶接実施、成形ライン生産性匹敵。
分離型成形SAW溶接ライン
分離型成形SAW溶接ラインプラント主特徴:2独立生産ユニット構成、(i) 内部タック溶接併設管成形、(ii) 別個溶接スタンド内外SAW操作。
成形タック操作高速化による高コスト効率達成以外に、2操作分離技術的利点:両操作個別最適化可能。
螺旋管成形セクションでは、合流ストリップ縁部(既成形管部上と入側ストリップ上1つずつ)連続内部タック溶接接合。タック溶接プロセスはMAG溶接で6時位置領域12m/分速度実施。CO₂通常シールドガス使用。溶接位置下溶接縁部事実上隙間なし剛性固定ガイドローラー走行。
パーティングオフ装置がタック溶接管ストリング所要個別長さ切断。管切断プロセス螺旋成形ライン最終操作。タック溶接速度高いため、従来アセチレン酸素トーチ代わり高速プラズマトーチ水噴射使用必要。切断長さ管下流SAW操作送付、結合2パスSAWスタンドで最終溶接実施。
特殊ローラーテーブルが管螺旋継ぎ目精密同期回転、SAWヘッド内面溶接先、外面溶接後実施可能。内外溶接ヘッド精密溶接中心線アライメント制御必要、溶接オフセット最小化。内外パス溶接操作に2ワイヤ/3ワイヤ法使用。
若干修正以外、管端機械加工、水圧試験、非破壊検査、機械試験など後続生産段階は原則として一体型螺旋溶接ラインと同一。これら試験・検査フィードバック即座個別生産段階与え、継続的製品品質最適化確保。
製造プロセス
- 大量生産スイス式マシニングの重要考慮事項
- FINEXプロセス:鉄鉱石微粉と非コークス炭による先進的溶銑製造
- バー生産性飛躍向上:最適化スリットローリング技術
- 溶接プロセスの理解:種類、技術、応用
- 台湾製CNC三次元測定機(CMM)— 高品質生産のための精密測定
- 燃料タンク溶接の重要安全ガイドライン:爆発・火災を防ぐ正しい手順
- 抵抗スポット溶接機選定のプロフェッショナルガイド:購入・安全・運用の要点
- スポット溶接機とは?アルミラ製造に最適な理由
- 金属製造リードタイムを短縮する5つの実証済み戦略
- パイプ敷設:パイプライン設置・接続の基本プロセス
- 管継手ユニオンの定義・用途・メリット:異種金属管接続と着脱容易性