



電気炉製鋼における銑鉄活用:生産性向上とコスト削減の戦略
電気アーク炉(EAF)製鋼はチャージ材料選択に高い柔軟性を持ちます。伝統的チャージは100%冷スクラップでしたが、スクラップ入手性・品質問題、市場価格変動、残留元素・窒素レベルによる特定鋼種製造制約等により、代替チャージ材(DRI、HBI、銑鉄、銑鉄)が様々な割合で成功裏に使用されています。
銑鉄使用の背景とメリット
銑鉄使用はスクラップ不足・電力不足/高コスト地域で普及。主要銑鉄源は高炉、近接EAFで利用可能、遠隔地では銑鉄(ピッグアイアン)使用(追加溶解エネルギー必要)。スクラップ100%から銑鉄80%/スクラップ20%まで幅広い配合可能。現在銑鉄80%対応設計EAF多数存在。
銑鉄・スクラップ混合チャージで操業性能改善。銑鉄溶解炭素・ケイ素酸化発熱と銑鉄顕熱でEAF製鋼時電力消費大幅削減。銑鉄は製銑工程でスラグ除去済み非金属異物フリー。但銑鉄中炭素強反応に対処必要、制御チャージで浴内炭素管理。
主要メリット
- 生産性向上
- スラグ発泡改善
- チャージ炭素含有量増大
- 高純度・低ガングで低残留元素鋼材製造可能
- 既知・安定化学組成(分析証明)でスクラップ典型化学変動相殺
銑鉄化学エネルギーは内包炭素で効率的供給、高速溶解・生産性向上促進。炉設計が脱炭速度制約でない限り、極めて短いタップツータップタイム達成に銑鉄極めて有益。低残留元素銑鉄で低品位スクラップ活用可能(高銑鉄比時)。
銑鉄はピッグアイアン類似メリットに加え、既に約1,300℃以上温度保持。EAF主要エネルギー(Fe溶解分)大部分供給済み。1,430℃銑鉄1トンでFe分のみ約250kWh顕熱供給。ピッグアイアン使用時典型節電3.1〜3.6kWh/%ピッグ、銑鉄使用で4.8kWh/%銑鉄へ向上。大量銑鉄使用で電力消費200kWh/t-HM以下達成可能、弱電力系統立地で極めて有益。
銑鉄がEAF主要パラメータに与える影響
近年EAF製鋼主眼は最大エネルギー効率達成。チャージ材料がEAF設計・操業実践影響。銑鉄チャージ材としての主要パラメータ影響詳細。
残留元素(トランプ元素)
製錬中除去不能、製品中量はチャージ投入量直接関数。高残留元素は鋳造・圧延操業影響、製品品質影響。清浄鉄単位である銑鉄チャージ混合添加で希釈効果、液鋼中残留元素許容レベル低減。
鋼中窒素レベル
窒素は一般に悪性不純物、鋼脆化・歪み時効原因。液鋼中固溶窒素として存在。連続鋳造凝固時ブローホール形成主因。銑鉄は低窒素で希釈効果、さらに脱炭時浴内一酸化炭素(CO)ガス生成(C沸騰)で窒素含有量さらに低減。
水素除去
脱炭過程発生COガスが水素除去助長。脱炭速度1%/hrで水素8ppm→2ppmへ10分間低減実証。
生産性・操業パラメータ影響
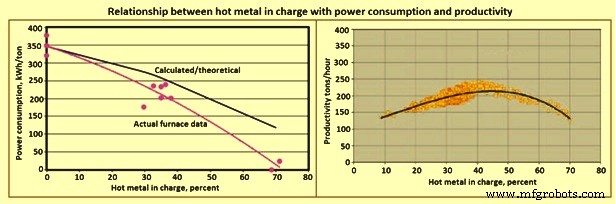
銑鉄チャージ混合使用で酸素消費増大→EAF生産性改善、タップツータップ短縮、Fe収率改善、比電力消費削減。銑鉄チャージ比率1%当たり4〜8kWh/t節電。図1は銑鉄比率と電力消費・生産性関係。
炭素の役割
EAF製鋼時、酸素・酸化鉄と反応しスラグ発泡促進に炭素必要。製品要求炭素確保も必要。浴内吹込み酸素と反応しCOガス生成、化学エネルギー投入で電気エネルギー節約。浴内COガス気泡で溶解ガス低濃度化達成。CO気泡でスラグ発泡(エマルジョン形成)、電気アーク包含、エネルギー伝達炉シェル放射→鋼浴放射伝熱へ改善。スラグ条件別伝達効率表1。
| 表1 アークタイプと電気エネルギー伝達効率 | ||
|---|---|---|
| No. | アークタイプ | 電気エネルギー効率% |
| 1 | フリーバーニング | 26 |
| 2 | 発泡スラグ部分包含 | 65 |
| 3 | 発泡スラグ完全包含 | 93 |
| 4 | 部分抵抗加熱 | 97 |
| 5 | 全抵抗加熱 | 100 |
電気アーク完全発泡スラグ没入でエネルギー伝達劇的改善、放射熱損失大幅削減。EAF必要総炭素添加量は:(i)チャージ材炭素含有、(ii)計画酸素消費、(iii)目標タップ炭素、(iv)Fe収率vs炭素コスト経済性、(v)排ガス系能力等因子依存。炭素通常石炭/コークス添加(灰分混入、製鋼不要物)。銑鉄炭素3.8〜4.5%含有、外部炭素添加比大幅コスト削減。
EAFチャージ炭素回収率不安定で、多くオペレーターがピッグアイアン/銑鉄等高炭素原料採用で操業変動低減。大量ピッグ/銑鉄使用時チャージ炭素添加不要ケースも。銑鉄1%でチャージ炭素0.435kg/t供給(銑鉄4%C、スクラップ収率92%仮定)。20%銑鉄で約9kg/tチャージ炭素相当。金属原料内炭素回収率極高(典型90〜100%)。回収率改善考慮で10〜60kg/tチャージ炭素置換可能。
設計特徴と脱炭能力
EAF鍵課題は脱炭能力。高炭素チャージは追加脱炭時間必要。EAFは転炉(BOF)典型酸素吹込みレート使用不能。銑鉄比率40%超を従来上限と見なし(酸素吹込み能力不足で生産性低下)。但現在銑鉄80%対応設計EAF存在。
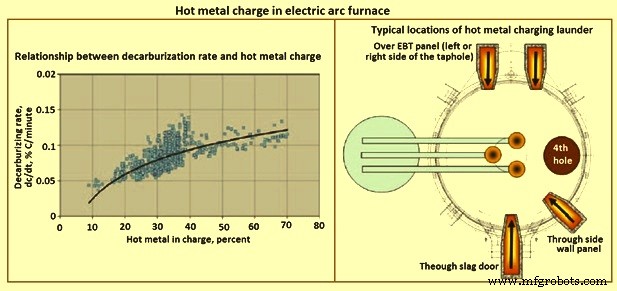
通常設計EAF酸素吹込み限界:過度飛散、バックファイア、電極消費増大、耐火物侵食、ルーフパネル・耐火物デルタセンターピース寿命短縮等問題関連。典型脱炭速度0.06〜0.1%/分。過高チャージ炭素でタップツータップ延長懸念。脱炭速度と銑鉄チャージ関係図2。
DRI/HBI炭素含有量との比較
DRI/HBI(EAF原料)場合、内部酸化鉄還元に炭素必要、チャージ炭素要求増大。銑鉄は100%冶金化度でこの要求なし。
銑鉄中Si・Mn
銑鉄は相当量Si・Mn含有。酸化時化学エネルギー供給、電気エネルギー消費さらに削減。これら酸化物酸性性質でスラグ塩基度維持にフラックス(CaO、MgO)消費増大。
銑鉄チャージ実務
銑鉄EAFチャージは単純に見えますが実際複雑。高酸化スラグや冷スクラップ接触で激烈反応発生リスク、制御喪失でスラグ・金属溢出。スーパーヒート段階大炭素濃度勾配形成時も類似激烈反応。銑鉄制御チャージで浴内炭素管理必須。
チャージ位置:ルーフ vs スラグドア
ルーフスイング銑鉄注入:高酸化スラグと急速混合、爆発発生リスク。此モードでは銑鉄添加前スラグ脱酸化剤添加推奨(ケイ素微粉、アルミニウム微粉、カルシウムカーバイド等)。
銑鉄チャージ重要ポイント
- 生産性損失回避で通電中チャージ実施
- 銑鉄レードル傾斜制御精密化、安定注入レート確保
- 銑鉄ランナー最短化(凝固防止)
- 注入間ランナー予熱実施
銑鉄温度メリット活用でクローズドルーフチャージ推奨。代替法:ランダーをEAF側面挿入注入。時間要但安全操業。
物流・レイアウト制約で銑鉄レードル納入位置(チャージ側/タッピング側)自由度低。EAF設計自体更制約:トランス、排ガスダクト等でランナー挿入スペース制限、実配置は諸条件妥協。典型解図2。スラグドア挿入ランナー可動式(専用銑鉄チャージカー)。他位置で炉シェル固定或チャージカー固定。
スラグドアチャージ最大欠点:スラグ流れ逆方向銑鉄注入。場合により浴脱リン不良。スラグドア背後スラグフリー後注入開始必要。側壁ランナー位置は銑鉄溢出時回収困難、隣接配管リスク。EBTバルコニーランナー最有利:スクラップ少で早期チャージ開始可能、溢出時タッピングピット回収可能。
現代操業は単一スラグドアランスでなく複数箇所酸素吹込み。此条件下銑鉄チャージ30〜40%がEAF適正。50%成功例も但50%超で操業問題:炭素・マンガン・ケイ素酸化発熱過大、炉過熱誘発。
EAF・プロセス技術進歩で高速脱炭達成(収率損失なし、排ガス系過負荷なし)。技術進化で銑鉄経済的活用上限50%→80%へ拡大。銑鉄エネルギー含有量フル活用今可能。
製造プロセス