



RH真空脱ガス技術:鋼品質と効率の向上
RH真空脱ガス技術の概要
現代において、二次精錬設備は一次製鋼プロセスと溶鋼連続鋳造プロセスを連携させる多機能な接点となっています。真空脱ガスは重要な二次精錬プロセスです。元々は溶鋼からの水素除去目的で用いられましたが、現在では二次精錬全般に広く用いられ、その重要性は増しています。水素・窒素含有量低減、超低炭素化、超低硫黄化、全酸素含有量低減、鋼清浄度向上などが、製鋼工場への真空処理設備導入の理由です。
新設製鋼プラントでは、真空脱ガス設備が製鋼ラインに統合・検討されています。既存プラントでも、製品ミックス拡大と市場変動への柔軟対応のため、真空処理設備導入の傾向があります。
1950年代以来、脱ガス目的で複数の真空技術が開発されました。DH(ドルトムント・ヘルダー)法、RH(ルールシュタール・ヘラウス)法、真空タンク脱ガス(VTD)、真空アーク脱ガス(VAD)、真空誘導溶解(VIM)などです。現在、量産鋼のガス・炭素低減にはRH脱ガス法とVTD法が主に用いられます。RH法とVTD法の選定は、製造予定鋼種によって厳密に決まります。大半のケース、特に大溶湯量では、優れた攪拌性能と脱炭・脱ガスの短サイクルタイムにより、1日当たり処理ヒート数が多いRH法が優勢です。優れた攪拌挙動により、ラドルサイズに依らず短時間処理が可能です。
RH脱ガス技術の発展
RH脱ガス技術は1950年代後半、ドイツで最初のプラントが開発・導入されました。ルールシュタール社とヘラウス社で当初開発されたことにちなみ「RH」と命名されました。以来、RH脱ガスプラントには多くのプロセス改良が加えられてきました。酸素ランス設置、スノーケルおよびベッセル径の拡大、脱硫用粉体吹込みの適用などです。クワバラによるRH脱ガスプラントの脱炭総合モデル(真空圧力、リフトガス流量、ベッセル径、スノーケル径を考慮)が提案されています。炭素含有量20 ppm未満達成に要する時間は、RH脱ガスプラントで15分未満と報告されています。
トップランスを追加装備したRH脱ガスは「RH-TOP脱ガス」と呼ばれます。RH脱ガスおよびRH-TOP脱ガスユニット(図1)は真空循環プロセスの原理を用い、極めて低炭素鋼種を経済的に生産するために特に適用されます。RH脱ガスプラントの主機能は、水素除去、自然/強制脱炭、溶鋼化学加熱、溶鋼化学成分と温度の精密調整です。これらは真空条件下で実行されます。低水素含有量は高張力鋼種および石油・ガス産業用鋼種製造の必須条件です。RH脱ガス技術により、短い真空時間で極めて低い水素含有量を達成できます。
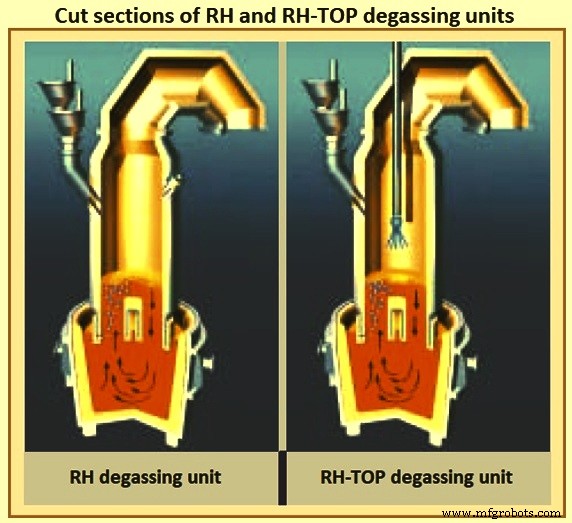
図1 RHおよびRH-TOP脱ガスユニットの断面図
溶鋼二次精錬ツールとして、RH脱ガスプロセスは真空脱ガス、脱炭、介在物除去、脱窒、介在物除去など多機能を有し、幅広く応用されています。超低炭素鋼、軸受鋼、パイプライン鋼、ばね鋼、電磁鋼板などの製造に広く用いられています。
RH脱ガスユニットは通常、耐火物ライニングされたブロック型または分割型ベッセル、底部に2本の耐火物ライニング済みスノーケル(アップレッグとダウンレッグ)を備え、真空ポンプに接続されます。その他構成要素は、油圧または機械式ベッセル/ラドル昇降システム、RH-TOPの場合は多機能トップ吹きランス、計測・サンプリングシステム。真空下での材料添加は真空ホッパーシステムで実行。耐火物修理とベッセル・スノーケル・上部の予熱は別スタンドで実施可能。設計特徴として、単一ベッセル設置(ベッセル昇降式)、高速ベッセル交換(ラドル昇降式)、可用性向上のためのデュプレックスベッセル設置があります。
RH循環脱ガスプロセスは、世界中の多数の製鋼工場で、タップツータップタイム短縮操業と最大400トンヒートサイズへの対応において、その汎用性の高さを実証してきました。RH脱ガスプラントでの真空処理により、高品質鋼要求を満たす鋼が生産されます。溶鋼を真空室内で循環させ、大幅な減圧により微細化させることで、表面積増大を通じて最大限の脱ガスを実現します。このプロセスには、粉塵雰囲気・高温下で大流量を吸引できる信頼性の高い真空装置が必要です。
RH脱ガスプロセスの原理
RH脱ガスプロセスは、2本のスノーケル(アップレッグとダウンレッグ)を備えた真空室へ溶鋼を吸引することに依存します。溶鋼へ不活性ガスを吹き込むと、真空室とラドル間の溶鋼循環流が強制されます。脱ガスプロセスは主に溶鋼内部、真空室内飛散金属、気泡表面で発生し、複雑な化学反応と移動現象を伴います。図2にプロセス原理とベッセルライニング等を示します。
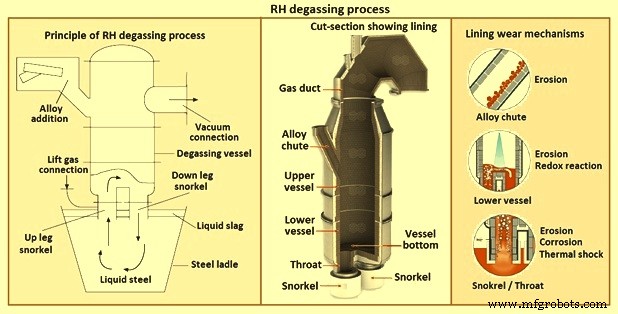
図2 RH脱ガスプロセス
プロセス開発の歩み
RHプロセス導入当初、主目的は溶鋼水素含有量低減でした。初期成果はベッセル内真空度不足により期待ほどではありませんでした。1960年代初頭の蒸気エゼクタ真空ポンプ採用により十分な低圧が得られ、水素含有量1 ppm未満を達成。以来、真空条件、反応ベッセル設計・形状(サイズ・形状)、スノーケル断面、RH脱ガスユニット能力の面から継続的開発が進められてきました。
RH脱ガスプロセスの脱炭適用は1970年代末に導入されました。現在では本プロセスにより、自動車鋼板向けに必要な20 ppm未満の極低最終炭素含有量が達成可能です。脱ガス中の合金元素添加は、大気非接触と金属-スラグ反応回避により、フェロアロイ収率向上と鋼化学成分精度向上のメリットがあります。
更なる発展として、RHO、RH-OB、RH-KTB、RH-MESID、MFBプロセスなど、RH脱ガス処理中の気体酸素使用が進みました。MFBプロセスでは、RH脱ガスユニットに多機能バーナー(MFB)を装備。MFBは単一ランスから燃料と酸素を真空室へ吹き込む装置で、真空処理中および待機中の真空室内熱保持、金属付着低減、処理中酸素吹き込みによる超低炭素鋼製造を可能にします。これらプロセスの狙いは、脱炭反応加速、アルミノサーミック反応による溶鋼再加熱、スカル再溶解、脱炭期に発生する一酸化炭素を二酸化炭素へ転換してベッセル高温維持、処理間ベッセル耐火物加熱などです。近年は一部RH-TOPランスで粉体吹き込み(脱硫・脱炭)も実施されています。現在、RH-OBを除くこれら全プロセスを総称してRH-TOP脱ガスプロセスと呼んでいます。
重要なRH脱ガスおよびRH-TOP脱ガスプロセス開発の要点は:①真空ポンプ改良、スノーケル設計、ベッセル設計、脱炭条件改善による脱炭・脱ガス高速化、②フェロアロイ添加高速化、③アロイ添加・ワイヤー添加などの作業をRH処理から分離する専用ステーション設置、④ラドル輸送時間とスノーケル浸漬時間がサイクルタイムに与える影響を最小化するプラントレイアウト最適化、です。
RH脱ガスプラント概念
RH脱ガスプロセスのユニークな特徴は、製鋼ショップの具体的レイアウト、必要サイクルタイム、可用性要件に合わせて、多様なプラント概念を合理的に構築できる点です。RH脱ガスプラント検討のための設計基準を表1に示します。
| 表1 RH脱ガスプラントの設計基準 | |
|---|---|
| ベッセル概念 | 単一ベッセル |
| ツインベッセル | |
| デュプレックスタイプ | |
| ラドル輸送 | 1台ラドルカーまたは2台ラドルカー(処理中にラドルカー切替) |
| スノーケル浸漬 | ベッセル降下(ウィンチ式、ロッカー式、油圧式) |
| ラドル昇降(油圧シリンダーまたはウィンチ式) | |
| スノーケルメンテナンス | 処理位置で実施 |
| 待機位置で実施(ツインベッセルタイプのみ) | |
サイクルタイム、冶金能力、定常的高品質生産は、①RH脱ガスプラント概念、②製鋼ショッププロセスフローへのRH脱ガスユニット組み込み、③RHベッセル設計、④真空システムおよびRH脱ガスユニット各構成要素の性能、⑤耐火物定期メンテナンス、⑥スラグ調整とスラグ冶金、⑦全体的安定生産条件、⑧自動化システム、に依存します。図3にRH脱ガスプラントの典型的基本概念と主要構成要素を示します。
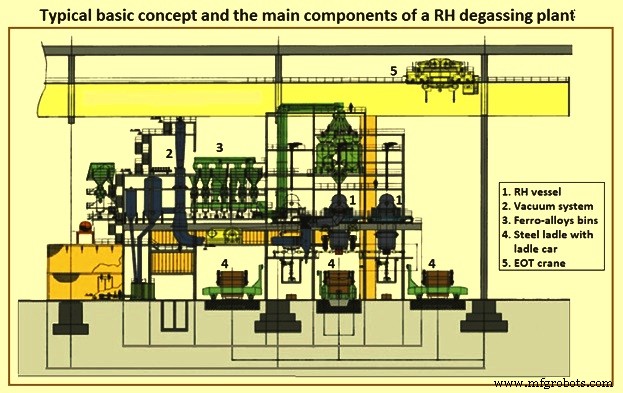
図3 RH脱ガスプラントの典型的基本概念と主要構成要素
RH脱ガスプラントは通常、レベル2自動化システムを装備しています。ハードウェア、システムソフトウェア、アプリケーションソフトウェアを含むレベル2自動化システムは、冶金モデルに基づいて実現されます。レベル2アプリケーションソフトウェアとモデルソフトウェアは独立実行可能プログラムとして設計されています。アプリケーションソフトウェアが各種データソースからモデルへデータを供給し、計算済みモデルデータを受信。アプリケーションソフトウェアとモデルソフトウェア間の通信は、モデルへの入力データを提供しモデル出力を受信するデータベーステーブルで実現されます。一方、レベル2は全処理データを収集し、伝送とヒートレポート生成を行います。レベル2自動化は通常、プロセス監視とレベル1自動化へのセットポイントデータ提供を目的とした単一ダイアログで操作され、操作員入力は最小限で済みます。
RH脱ガスプロセスの特性
プロセスは主に、耐火物ライニングされた円筒形反応ベッセルと、このベッセル底部に取り付けられた2本の鋼管で構成されます。反応ベッセル上部は耐火粘土/アルミナレンガ、下部はアルミナ/マグネサイトレンガでライニング。2本の鋼管は入口・出口スノーケルです。両方とも内面はアルミナ耐火物で完全ライニングされていますが、下部のみ外面も耐火物コーティングされています。入口スノーケル下部に、円周均等に1〜2段のガス吹込み管を複数配置。反応ベッセルは、溶鋼が入口スノーケルから上昇し、脱ガス後に出口スノーケルからラドルへ戻るよう設計されています。反応ベッセル天面には排気口、フェロアロイ添加設備、観測・制御窓が設けられます。
RH脱ガスユニットは通常、低炭素鋼種の長シーケンスに対する真空処理と脱炭に用いられます。RH脱ガスプロセスの冶金・操作特性は:①20 ppm未満への高速脱炭、②水素・窒素除去、③安価な高炭素フェロアロイ使用可能、④キルド/非キルドヒートの化学加熱、⑤非金属介在物の観点から鋼清浄度向上、⑥良好な成分制御、です。
トップ吹きランスシステムはRH脱ガスベッセル上部に設置され、複数機能を統合。酸素吹き込み流量 2,000〜4,000 Nm³/h、バーナー設置容量 2〜4 MWが典型的設計値です。プロセス監視用にTVカメラ装備可能。さらに、粉体吹き込み機能をランスに追加し、溶鋼深脱硫を実施可能です。RH-TOP脱ガスプロセス機能は:①強制脱炭・化学加熱用酸素吹き込み、②ガス/酸素燃焼によるRHベッセル耐火物加熱、③脱硫用粉体吹き込み、④酸素ジェットによる高速スカル除去、⑤外部着火装置による高度な着火、です。
RH脱ガスプロセスで最も経済的、あるいは唯一生産可能な幅広い量産鋼種があります。極低炭素・水素含有量を短時間で達成。温度低下は最小限。特別なスラグ対策、ラドルフリーボード、多孔質プラグは不要。化学成分を精密調整可能。製品ミックス拡大、高品質製品、生産性向上、ラドルメンテナンス最小化などが更なるメリットです。
RH真空脱ガスプロセスは通常平衡に達せず、水素・炭素・窒素除去量は動力学的考慮に従います。脱炭メカニズムは、反応速度が循環率と脱炭速度の両方に依存するためかなり複雑です。浴攪拌も脱炭に影響します。
RH脱ガスプロセスはラドルとRHベッセル間の溶鋼交換に基づくため、溶鋼循環率が冶金反応速度とプロセス所要時間(冶金目標一定の前提で)を決定します。溶鋼循環は、スノーケル径、装置半径、リフトガス吹込みノズル位置・本数など装置幾何学に依存します。設計時の溶鋼密度(1,600℃)は6.94 t/m³。深真空下では大気圧がラドル表面に作用し、スノーケル内溶鋼を約1.45mの気圧高さまで押し上げます。RH脱ガスプロセスにおける溶鋼真空処理メカニズムを図3に示します。
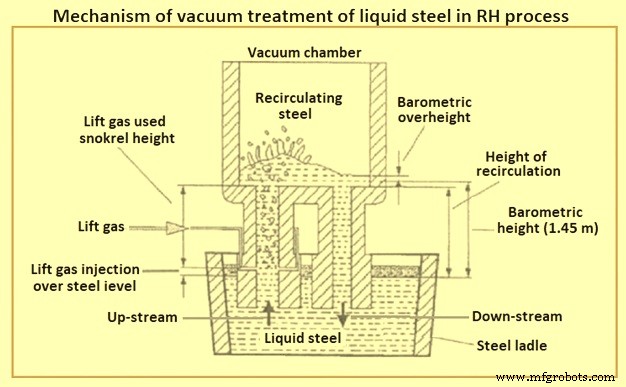
図3 RHプロセスにおける溶鋼真空処理メカニズム
自動車用・その他露出用鋼板、電気産業用鋼板(変圧器用等)は、RH/RH-TOP脱ガスユニットで処理された溶鋼から製造される典型的最終製品です。
操業手順
RH脱ガスプロセスの各操業ステップを以下に説明します。反応ベッセルをまず所望温度(通常900〜1,500℃、プラント要件による)まで予熱します。
- 溶鋼を含むラドルをラドルカーで処理位置へ移動。ベッセルを降下させるかラドルを昇降させ、スノーケルを溶鋼中へ所定深度まで浸漬。
- 両スノーケルが十分浸漬したら脱ガスプロセス開始。スノーケル浸漬前から、入口スノーケルガス管へ不活性ガス(通常アルゴン)吹き込み開始。アルゴンはリフトガスとして作用し、入口スノーケルへ流入する溶鋼速度を増大させます。
- 所定浸漬深度達成後、オフテークダクト(排気)を介して接続された真空ポンプシステムで反応ベッセルを排気。真空(負圧)が形成され、溶鋼が両スノーケルへ吸引される。吹き込まれたアルゴンガスが混合し、アップレッグスノーケル内圧力を上昇。この圧力でスノーケル間の溶鋼循環が発生。冶金処理ステップ(脱ガス、酸素吹き込み、化学成分・温度調整)を実行。合金添加は溶鋼過熱度に応じて脱ガス終了後に実施。
- 反応ベッセル内で脱ガスされた溶鋼は出口スノーケルを通じてラドルへ戻る。脱ガス済み鋼はラドル内溶鋼よりやや低温。密度差(冷却脱ガス鋼の方が高密度)による浮力が浴を攪拌。反応ベッセル内溶鋼循環率が脱ガスを制御。循環率はリフトアルゴンガス量と真空度に依存。サイクルタイムは通常20〜30分。ユニットサイズにより、85〜135トン/分の溶鋼循環能力を持ちます。
- 溶鋼化学成分が確認され目標達成したら、脱ガススノーケルを溶鋼から引き抜き、アルゴンを停止、アップレッグスノーケルへ窒素を導入して吹込み管凍結防止。脱ガス操業完了。ラドルを後処理または引き渡し位置へ移送。
生産中、操作員はプロセス自動化システムのガイダンスを受けます。このシステムは複数の数理モデルを用い、冶金パラメータ予測とセットポイント作成を行います。例えば、異なる受信パラメータと処理時間に基づく鋼温度の周期的計算、受信鋼サンプルと添加材からの化学成分決定、水素・窒素除去状況(初期含有量、脱ガス時間、真空圧力曲線、リフトガス流量等に依存)、脱炭状況(周期的な炭素・酸素含有量決定)、酸素吹き込み・真空・リフトガスパターン等各機能のセットポイント設定などです。
さらに、レベル2システムは生産計画、前後工程のプロセス自動化、検査室と接続され、操作員へ全関連データを提供。データトラッキングはレベル1システムとプロセスモデルから全関連データを収集し、各種ヒート・生産レポートを作成。全データはデータベースに蓄積され、将来のデータ活用に備えます。
RH脱ガスユニットの可用性
短サイクルタイムに加え、製鋼ショップ生産計画の観点からRH脱ガスユニットの可用性も考慮必須です。最もクリティカルなのはスノーケルメンテナンス所要時間。6ヒート処理後、スノーケルには中間メンテナンス(デスカリング、耐火物ガンニング)が必要。スラグ・処理条件・工具により20〜60分を要します。頻繁なメンテナンスはスノーケル寿命延長に寄与。60〜300ヒート後(処理条件、耐火物品質、スノーケル設計に依存)、スノーケル交換が必要。更なる耐火物メンテナンス(主に底部)は、2〜3スノーケルキャンペーンごとに必要。現代のRH脱ガスプラントでは、ベッセルごと交換することでスノーケル交換・ベッセルメンテナンス時のプラントダウンタイムを短縮しています。
製造プロセス