



高炉トップ装荷システムの最適化:効率と安全性の向上
高炉トップ装荷システムの変遷
高炉(BF)開発における主要な技術革新の一つが装荷設備の導入です。当初は原料をトンネルヘッドから開口したスタックへダンプ投入していました。高炉操業者は、開口トップ炉には二つの欠点があることを認識しました。第一に、スタックから排出される可燃性ガスを回収してボイラー燃料として利用できないこと。第二に、原料装荷による分布不均一が炉操業効率を悪化させることです。
1832年、ドイツで最初のガス回収試みとして、装荷孔にヒンジ付き蓋を設け、原料投入時(手押し車でのダンプ)のみ開閉する方式が導入されました。また、上部スタック側面に開口を設け、ダウンカマーと呼ばれる配管で高炉ガスを地上へ導き、補助設備で燃焼させる方式も採用されました。
原料装荷による非効率(高燃料比の原因)は、微粒子が炉中心の装荷孔から投入されると山の中央に留まる一方、粗粒子が炉壁側へ転がり落ちることに起因します。これにより炉周辺部の透気性が高まり、ガスと熱の大半が壁沿いを上昇します。これは操業に悪影響を及ぼします。中央部の原料がボッシュ域に未調整の状態で到達する一方、壁面の過剰ガス流が裏込め摩耗を加速させるからです。
装荷分布改善の段階的進化
この負荷分布問題への最初の解決策は、「カップ・アンド・コーン」装荷装置の導入でした。炉頂部の装荷孔上に、喉径の約50%サイズの逆円錐形鋳鉄ファネルを固定し、内部に支点ビームとカウンターウェイトで吊り下げた鋳鉄カップを配置。ウィンチでカップを手動昇降させます。この装置でガス回収は可能になりましたが、依然として大量の粗粒子が壁側へ転がりました。
次に、炉内へ切頭円錐を吊り下げる改良が加えられました。これにより原料山のピーク位置が壁寄りに移動し、粗粒子が中心部にも転がるようになり、中心透気性とガス流が改善されました。
次の進化段階では、カップ・アンド・コーンを完全に廃止し、下向きに開いた逆円錐(ベル)を吊り下げる方式(初代ベル型トップ)が登場しました。このベルは壁側ピークを押し込み、周辺ガス流を減らし中心ガス流を増やす効果がありましたが、ベル下降時に高炉ガスが漏出する課題がありました。解決策は、ベルと装荷孔蓋の二重構造です。原料投入時は蓋を開けベルを閉じてガスを封じ、投入後蓋を閉じてからベルを開き原料を炉内へ落とします。この改良により、炉内理化学反応効率が向上し、燃料比低減、生産性向上、裏込め摩耗低減が達成されました。
二ベルシステムの登場とベルレストップへの移行
単一ベル・ホッパーシステムでは、ベル開放毎に大量のガスが漏出していました。すぐに、第二のベル・ホッパーを第一ベル上部に追加し、二つのベル間にガス密空間を形成することで、小ベル開放時のプロセスガス漏出を防ぐ「二ベルシステム」が考案されました。上部ベル・ホッパーは下部ほど大型である必要はなく、複数回の投入を上部ベルで受け止め、上部ベルを閉じてから下部ベルを開放して炉内へ装荷します。この二ベルシステムにより、熱風炉へのガス供給が安定し、大気へのオフガス損失が大幅に削減されました。
二ベルシステムは、1972年にルクセンブルクのS.A.ポール・ヴルト社がベルレストップ(BLT)装荷システムを開発し、初の産業適用に成功するまで、世界中の高炉で唯一の装荷システムであり続けました。BLTシステムは多くの利点を提供したため、急速に二ベルシステムに取って代わられました。2003年にはシーメンスVAI(現プライメタルズテクノロジーズ)がジンバル充填概念を導入。これはコレックス・フィネックスプロセスの装荷で実績があり、高炉への初適用は2009年、タタスチール・ジャムシェドプル工場のC高炉でした。
二ベル装荷システム
二ベルトップ装荷システムは、原料分配器、小ベル、大ベルで構成されます(図1)。大ベル径は通常ストックライン径より1.5〜1.8m小さく設定されます。大ベル上面下縁が大ベルホッパー下縁とシールを形成。ベルはロッドで連結され、エアシリンダーで垂直駆動されます。
原料はスキップカー・ホイストまたはコンベヤベルトで炉頂へ搬送され、上部ホッパー(小ベル受けホッパー)へ投入されます。大ベルを閉じた状態で小ベルを開き、原料を大ベル上へ落とします。この操作を数回繰り返し、小ベルを閉じた状態で大ベルを開き、プロセスガスを漏らさず原料を炉内へ排出します。この装荷方式では、大ベル・小ベル・ホッパーが激しい衝撃と摩耗を受け、炉裏込めキャンペーン中に2〜3回の交換が必要です。
大半の二ベルシステムは回転式分配器を装備しています。小ベル・ホッパー、小ベルロッド、摩耗板が分配器の一部です。スキップカー1台分ずつ小ベルへ投入されるたびに、小ベル・ホッパーが選択位置へ回転して投入します。これにより大ベル上への原料分布が改善され、粗粒子が大ベル周縁部へより均等に配置されます。ベルは最も激しい摩耗を受ける領域(装荷衝撃部)にハードフェーシング(硬質肉盛)を施し、ベル・ホッパーの着座面にも施工されます。ベルはベルロッドで支持され、レバー機構を介してカウンターバランスに連結され、垂直運動のみに制限されます。小ベルロッドは中空で、大ベルロッドがこれを貫通します。ベルロッド間にパッキング材を用いてガス漏洩を防ぎます。図1に二ベル装荷の概略を示します。
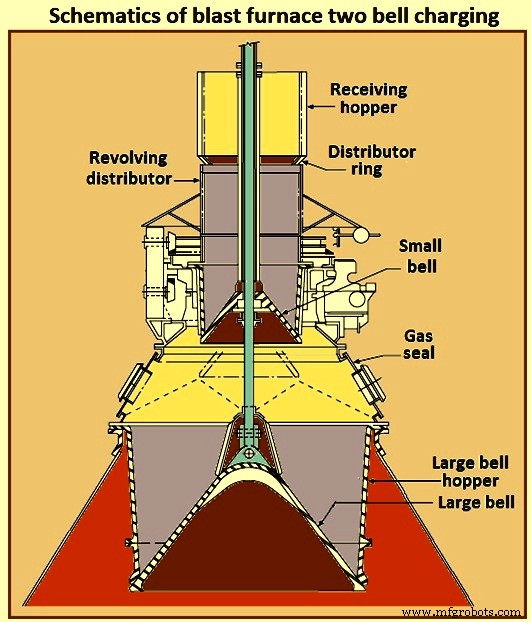
図1 高炉二ベル装荷の概略図
四段階の装荷サイクル
炉装荷は図2の4ステップで実行されます。
- ステップ1:原料をスキップカー・ホイストまたはコンベヤで炉頂へ搬送し、受けホッパーへ投入。小ベル・大ベルとも閉鎖。ガスは炉頂ダクト(アップテイク)からドーム(トップコーン)へ流出。
- ステップ2:大ベル閉鎖のまま小ベルを開き、原料を大ベル上へ落とす。数回繰り返す。
- ステップ3:小ベルを閉じて大気へのガス漏出を防ぐ。大ベルを開き、原料を高炉内へ排出。
- ステップ4:両ベルを閉じ、次の装荷サイクルへ備える。
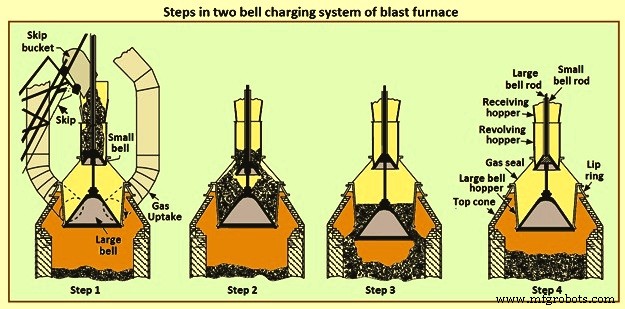
図2 高炉二ベル装荷システムの4ステップ
スキップカーまたはコンベヤからの投入毎に、小ベル・ホッパーが選択位置へ回転してから投入するため、大ベル上の原料分布が改善されます。ベルと着座面はハードフェーシング済み。大ベル支持ロッドが小ベル中空ロッドを貫通する構造で、両ベルの独立動作を可能にしています。このシステムでは、小ベル・大ベル・ホッパーが激しい衝撃を受け、裏込めキャンペーン中に2〜3回の交換が必要です。トップ圧力100 kPa超ではガス密シールの維持が極めて困難です。また、二ベルシステムは高炉内負荷分布制御に限界があり、負荷分布は高生産性達成の重要因子です。
高トップ圧力(特に100 kPa超)では、従来のベル・ホッパー配置でガス密シールを維持するのは極めて困難です。生産性向上に伴う装荷量増大に対応し、炉性能向上のための負荷分布柔軟性の重要性が認識され、トップ装荷設備の改良が進められました。これにより様々なタイプのトップ装荷装置が開発されました。
二ベルシステムは他システムより必要高さが低く、比較的シンプルな装置です。欠点は、大ベルシールと大ベルホッパーガスシールの高圧下維持が困難な点です。大ベル・小ベル周縁部は原料流通領域にあるため良好なシールが保てません。部品が大型・重量であるため、製作・メンテナンスが困難・遅い・高コストで、交換に長い炉停止時間を要します。
この問題解決には、ベル・ホッパー劣化に伴うシール問題を抜本的に解決・軽減するトップ装荷装置の開発が必要でした。基本的に、高トップ圧力高炉で運用されている他の2タイプのトップ装荷装置が開発されました。一つはシールバルブと小ベル上部回転シュートを備えた二ベルシステム、もう一つは回転シュートを組み込んだベルレスシステムです。
シールバルブ・回転シュート付き二ベルトップ
このシステムは、大ベル、小ベル、小ベル上部に追加されたシールチャンバーと回転シュートで構成されます(図3)。原料は小ベル上へ、それぞれシールバルブを備えた2つの投入口から導入されます。シールバルブは小ベルより小さく、シール面が原料流通経路外にあるため、効果的なシールが可能です。回転シュートは1〜2の開口を持ち、原料流を小ベル上へ均等に導きます。小ベルホッパーは固定で、小ベルは垂直運動のみ。大ベル・ホッパーは従来の二ベル型と同一です。
このシステムの利点は、従来型二ベルシステムの欠点を克服する点です。上部ベル上にガスシールバルブを配置することで、大ベルは常に同圧力下に置かれます。大ベルは負荷分布装置としてのみ機能し、ガスシール機能を持ちません。耐圧コンポーネントはシールバルブと小ベルのみで、両者ともかなり小型で、計画停止の短時間でメンテナンス可能です。
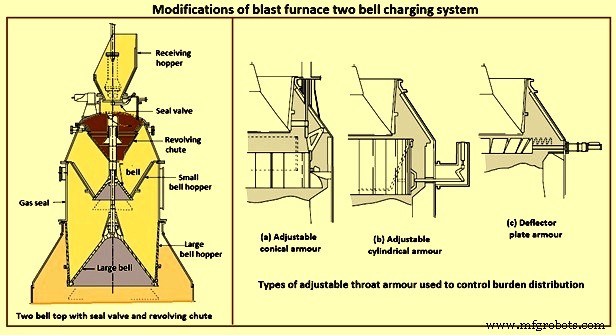
図3 高炉二ベル装荷システムの改良型
可動アーマー付きベル型システム
ベル型装荷システムの欠点は、負荷分布制御能力に欠ける点です。これは通常、炉ストックライン半径方向におけるコークス層と鉱石層の厚みを変更する能力と定義されます。ベル型装置では、高炉大型化に伴い原料配置制御が困難になります。大ベルリップから原料を排出するベル型炉頂では、負荷分布を制御できません。操業者はベル開放速度を変えて分布制御を試みましたが、効果は限定的でした。
ベル型トップ装荷装置と併用する可変スロートアーマーシステム(図3)が開発され、最適なスタック透気性達成のため負荷分布を制御・変更できるようになりました。可変スロートアーマーは炉頂径を変更し、場合によってはアーマー傾斜角も変更します。ベルから落下した原料はアーマーに衝突し、アーマー設定位置に応じてストックラインレベルで所定位置に着地します。調整は全周方向に及びますが、調整範囲には限界があります。
可動アーマーには複数の設計があります。一つは、鋳鋼プレートを重ね合わせてシリンダーを形成し、操業者が装荷中に径を拡大・縮小できるタイプ(図3a)です。プレートは互いにオーバーラップして吊り下げられ、落下原料の衝撃で可動し、衝撃エネルギーの一部が運動エネルギーに変換されるため摩耗が低減します。各プレートは三角レバーにフックされ、レバーは炉頂シェル取付ブラケットに枢支され、リンクでドローリングと連結されます。
別タイプも吊り下げプレートを採用します(図3b)。プレートは固定円形支持体から吊り下げられ、駆動リンクがプレート底部に取り付けられ、垂直シリンダーから円錐シュートまでの範囲で設定可能です。もう一つの可変スロートアーマーはデフレクター型で、油圧シリンダーで駆動されます(図3c)。円錐シュートアーマーに比べ、ベルとストックライン間の垂直スペースを大幅に節約できます。
可変アーマーシステムは、ベル装荷システムが使用される限り、特に大型炉で継続使用されます。超大型炉(ベル径7m超)では適切な負荷分布がますます困難になる実績があり、こうした場合ベルレスタイプ装荷装置が優れた代替案となります。
ベルレストップ(BLT)装荷システム
トップ装荷装置における技術的飛躍をもたらしたのがベルレストップです。高炉トップ装荷に革命をもたらしました。ルクセンブルクのS.A.ポール・ヴルト社技師団が1969年に高炉用「ベルレストップ(BLT)」装荷システムを発明し、1972年に初の産業適用に成功。以来、急速に普及しました。
BLTシステムの主な利点
- 回転シュートが一方のロックホッパー内容物を分配している間に他方を充填できるため、高炉へのほぼ連続装荷が可能
- 高圧操業下でのガスシール問題を解決
- 単環装荷、多環装荷、スパイラル装荷、セクター装荷、ポイント装荷を手動・自動両モードで実行可能な負荷分布柔軟性
- チャージレギュレーティングバルブによる原料の精確かつ恒常的な分配
- 操業安定性・効率向上による溶銑化学成分制御の改善
- 高炉生産性向上への寄与
- コークス率低減と粉炭吹込み率向上の実現
- 炉壁熱負荷低減によるキャンペーン寿命延長への寄与
- トップ設備メンテナンス時間・頻度の大幅削減(シュート短時間交換可能)
- 他の高圧トップ装荷システムに比べ軽量・コンパクトな構造
- 運転費(OPEX)の低減
- 精密な負荷分布による高炉性能向上
BLT装荷システムは、現代高炉の操業課題解決に不可欠なシステムです。理由は:①溶銑中シリコン含有量変動低減を伴う滑らかな操業、②適切な装荷による壁熱損失制御で冷却エレメント・耐火物寿命延長、ひいてはキャンペーン寿命延長、③技術・設備が信頼性・実証済み、④スキップホイスト・コンベヤベルト装荷システムと統合可能。ただし、BLTトップ設備の高さは二ベル型より高くなります。
BLTシステムを用いれば、所望の負荷分布を頻繁かつ柔軟に実現でき、所望のガス分布も達成可能です。基本的な4つの装荷モードは、ワンポイント装荷、多環装荷、単環装荷、セクター装荷です。ワンポイントはシュート不動、セクターは微小領域でシュート回転を意味します。シュート傾斜角が単環装荷に十分大きい場合、負荷分布はベル型システムで得られる「V字型」分布に近似します。角度が十分小さい単環装荷では、ベルトップ炉で見られる「M字型」分布に類似します。つまりベルレスシステムはベル型システムの全機能を模倣でき、多環装荷でフラット分布も実現可能です。
BLTシステムの主要構成部品
- 可動受けホッパー
- 上部・下部シールバルブと原料流量制御ゲートを備えた1基または2基のロックホッパー
- 中央垂直給料スパウト
- 回転可変角度分配シュート
- 回転・チルト駆動機構
- 油圧・潤滑・冷却システム
- 監視・制御システム
ベルレス装荷システムには、並列型ホッパーとセンター型ホッパーの2種類があります。並列型ホッパー(最初に発明されたタイプ)の欠点は、2基の原料貯蔵ビン位置が高炉中心線上にないため、喉断面における負荷分布が非均一になることです。センター型ホッパーはこの非均一性を解消しましたが、ホッパー構造上、通常または低溶融強度条件でのみ使用可能で、高溶融強度には対応できません。
運転手順
スキップまたはコンベヤベルトが原料を受けホッパーへ搬入。ロックホッパーが空になると、上部シールバルブとスロットルバルブを開いてロックホッパー内圧を大気圧まで下げ、原料を充填。充填完了後、上部スロットルバルブと上部シールバルブを閉鎖。ロックホッパーを炉頂運転圧力まで加圧。2基のロックホッパーを交互に使用(一方充填中に他方排出)。
ストックラインが設定高さまで低下(機械式ストックロッドまたはレーダーで検知)すると、下部シールバルブとスロットルバルブが同時に開放。原料は分配器を経て回転シュートへ落下し、負荷表面に新層を形成。分配シュートは炉垂直軸周りに回転し、水平面に対する所定角度へチルトします。このシステムは、独立した環状装荷、より小径のスパイラル環状装荷、ポイント/スポットエリア充填など、多様な装荷パターンに対応可能。各排出エリアへの原料量も必要に応じて精密制御できます。
シュートによる全量排出後、下部スロットルバルブとシールバルブを閉鎖。ストックロッド(またはレーダー)が負荷表面追従を再開。ストックレベルが設定点に達したら、次の原料投入で同手順を繰り返します。
設計上、シールバルブは常に原料流通経路外に配置され、原料摩耗を防止。これによりシールトラブル確率を低減。流量制御ゲートは原料種類に応じた所定位置まで開放し、排出率を制御。ロックホッパーは交換可能摩耗板でライニング。下部シールバルブと流量制御ゲートは、メインギアハウジング内の中央排出スパウトへ原料を導く原料シュートと共通のガス密ハウジング内に収納されます。図4に高炉ベルレストップ装荷の概略を示します。
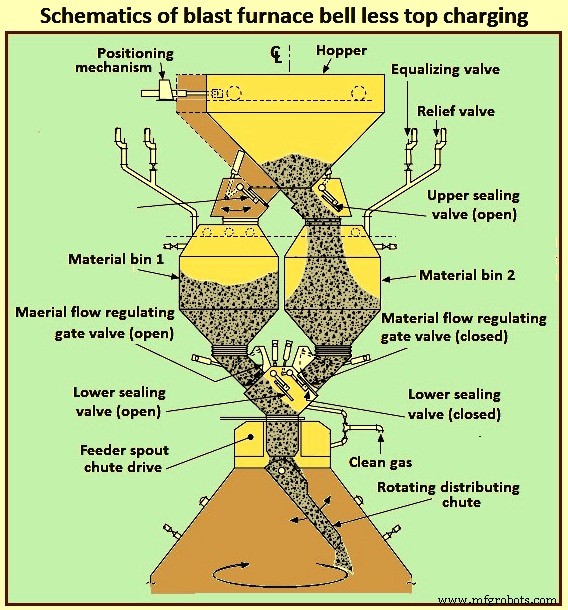
図4 高炉ベルレストップ装荷の概略図
BLTシステムの改良点
BLTシステム設計の改良は二点に焦点化されています。①ロックホッパー内での微粒子偏析の排除・低減、②既存小型高炉への設置に適した小型ユニットの開発。微粒子濃縮対策として、大型受けホッパー内に回転シュートを組み込み、単一大型ロックホッパーをその下に配置する設計により、微粒子を負荷全体へ均等に分散させる効果を得ています。
既存小型炉へのBLT設置問題は、「コンパクトトップ」の開発で解決されました。この設計は、ドア設置による分配シュート交換機構と、メインギアユニットを通じたアクセス設計を採用。また、流量ゲート設計の変更とダブルアクチュエートシールバルブ設計により、ロックホッパー全高を低減しています。
ジンバル装荷システム
ジンバル装荷システムの目的は、保持ホッパーと可変原料ゲート開度を介して、ジンバル型振動シュートによる原料の制御された分配を高炉へ実現し、上部の加圧装荷システムが分配システムとは独立して動作できるようにすることです。リングで支持された円錐形分配シュートをジンバル配置し、シュート軸の独立・複合チルト運動を生成します。
ジンバル装荷システムは、コレックスメルターガスファイア容器という過酷な高温・高圧環境で実証済みです。このシステムを高炉技術へ拡張しました。革新的ジンバル設計により、無限の装荷パターンが可能となり、高炉負荷分布改善に貢献します。駆動部の頑健なシンプルさが、最小投資コストで優雅なソリューションを提供します。ジンバル分配器は、全体的な高炉トップ装荷システムの一環として、完全統合された装荷ソリューションを提供し、高炉操業とメンテナンスコストを大幅に改善します。新設高炉への設置に加え、既存高炉へのレトロフィットも既存設備への影響最小限で可能です。
操業効率メリットに加え、新設計の目的は従来型ベルレストップ装置と比較して、①既存ベルレストップ装置との互換性(アップグレード/レトロフィット対応)、②従来設計の複雑な遊星歯車・脆弱なチルトギアボックスを排除したシンプル設計、③油圧駆動によるライフサイクル全期間での再現性・精度確保、④シュート交換周期の長期化、⑤設備投資(CAPEX)と統合コストの削減、計画外炉停止最小化と設備ライフサイクルコスト低減によるOPEX削減、を実現することにもあります。
これら目的達成のため、プライメタルズテクノロジーズとウッディングスインダストリアル社は、世界各地の小型・中型・大型高炉向け油圧原料分配システムポートフォリオを提供しています。ジンバルシステムは、リングで支持された円錐形分配シュートをジンバル配置し、シュート軸の独立・複合チルト運動を生成します。
ポートフォリオにはウッディングス油圧装荷ユニットとジンバルトップが含まれ、上部シールバルブ、ホッパー、下部シールバルブ、原料流量ゲート、ゴーグルバルブアセンブリなど、フルレンジの炉頂分配装置を網羅し、全て油圧駆動分配シュートを通じて排出されます。
ジンバルトップ分配システムの目的は、保持ホッパーと可変原料ゲート開度を介して、ジンバル型振動シュートによる原料の制御された分配を高炉へ実現し、上部の加圧装荷システムが分配システムとは独立して動作できるようにすることです。
チルトシュートは、90度間隔で配置された2本の油圧シリンダーで駆動されます。この吊り下げ・駆動配置により、チルトシュートの回転ではなく、両チルト運動の重ね合わせによる円運動が生成されます。シリンダーの独立・複合動作により、シュート軸を任意の角度、さらには任意の軌道へ向けることが可能です。油圧シリンダーの動きは、シャフト、連結ロッド、ユニバーサルジョイントを介してジンバルリングを駆動。油圧シリンダーの動きにより、分配シュートは可変速度で無限の装荷パターン(環状、スパイラル、センター、スポット、セグメント、セクター装荷)を精密に実現し、炉への原料装荷を完全制御します。
分配器アセンブリ全体はガス密ハウジングに収納され、高炉トップコーンのトップフランジに直接取り付けられます。ハウジング内には固定投入シュートと、ジンバル配置で支持され独立・複合チルト運動可能なチルト分配シュートを内蔵。アセンブリはステンレス鋼と炭素鋼の組み合わせで構成され、固定投入シュートとチルトシュート本体はセラミックライニングで優れた耐摩耗性を確保。閉回路水冷却システムがメインシャフト、ジンバルベアリング、ユニバーサルジョイントベアリングへ冷却水を供給し、ジンバル分配システムの可動部を冷却します。
ジンバル設計の主要特長
- 油圧シリンダー駆動レバー機構によるシンプル・頑健な設計
- 駆動シリンダーが耐圧エンベロープ外部に配置され、高温・粉塵環境から隔離
- ジンバルリング配置により2平面でのシンプルなチルト運動を実現、重ね合わせで360度分配可能
- チルトシュート摩耗が全周で均等化し、長寿命化
高炉ジンバルトップは、自動化・コンピュータ制御された加圧装荷システムとして、①保持ホッパーで鉱石・コークス・雑材の装荷を受け入れ(分配システムとは独立)、②必要に応じて保持ホッパー下部の動的分配シュートへ排出、③所定の装荷マトリクスに従い、原料を規定パターンで炉ストックラインへ分配、の3機能を果たすように設計されています。ジンバル分配シュート制御は全体的な炉装荷ソフトウェアに完全統合。システムはジンバル動作と分配シュート位置決めの高精度・高制御性を提供します。ジンバル原料分配器を図5に示します。
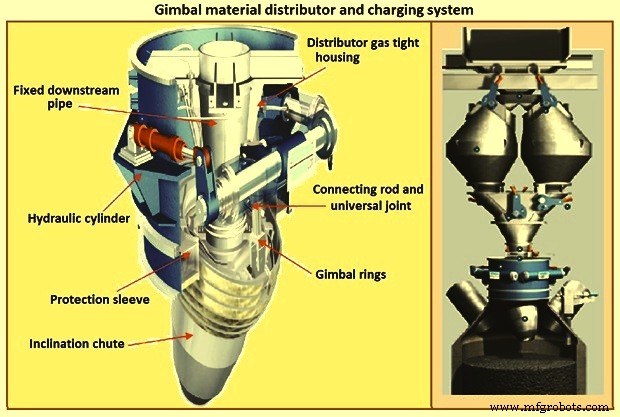
図5 ジンバル原料分配器と装荷システム
ジンバルシステムは、高温・高圧操業向けに設計された優雅・シンプル・頑健な装荷システムです。保持ホッパーと可変原料ゲート開度を介して、ジンバル型振動シュートによる原料の制御された分配を高炉へ実現し、上部の加圧装荷システムが分配システムとは独立して動作できるようにします。ジンバルは、リングで支持された円錐形分配シュートをジンバル配置し、シュート軸の独立・複合チルト運動を生成します。
ジンバルトップの操業上の利点
シュート・ロックホッパーシステムを採用した装荷システムの操業メリットは、世界の高炉で実証済みです。ジンバルトップは要求の厳しいコレックス適用で実証されており、同様の装荷フィロソフィーを踏襲しつつ、更なる装荷改善の可能性を開きます。シュート・ロックホッパーシステムによる改善された原料分配の主要操業メリットは:①燃料比最適化、②可動アーマーなし二ベルと比較してコークス率低減、③燃料吹込み率向上(高価なコークスを安価な石炭や天然ガスで置換可能)、④燃料吹込み改善により熱風温度上昇・酸素濃富化・生産性向上を実現、⑤ベル交換のための長期停止回避による安価なメンテナンス。
シュートによる原料分配は、①原料分配制御、②ガス利用率、③炉壁温度制御による熱負荷低減と炉寿命延長、④炉壁への微粉末装荷可能、を改善します。円錐形分配シュートとジンバルの更なる具体的利点:①円錐形状が原料の側面こぼれを防止(「オープン」シュートでは側面こぼれリスクあり)、ストックラインへの精密配置可能、②シュートの多様な軌道により、炉頂ホッパー形状起因の装荷アンバランスを補正可能、③シュートライナーが全内周で均等摩耗、安定した原料流動特性と落下曲線を長期維持、④ジンバル分配器は、他代替案で必要とされる極めて高精度な炉頂リングを不要とします。
ジンバルのエンジニアリング上の利点
他ソリューションと比較したジンバルのシンプルさが、多数のエンジニアリングメリットをもたらします:①シンプルなレバー機構で駆動シリンダーを耐圧エンベロープ外部に配置可能、高温・粉塵環境から隔離、②チルトシュートライナーが全内周で均等摩耗(シュートが全周回転し原料が全周を通過)、部品寿命延長(チルトシュート5年寿命予測)、③円錐形シュートがセラミックライニングを確実に保持、④一部代替案で必要な高精度高価ギアを不要化、⑤ジンバルベアリングを閉回路水冷却、炉内漏水や水質汚染リスク低減、⑥ジンバルアセンブリベアリングはシールド終身潤滑。
製造プロセス