



CAS-OBプロセス:アルゴン封入・酸素吹き込みによる高度な二次精錬
CAS-OBプロセスの概要
CAS-OBプロセスは、二次精錬におけるラドル処理プロセスで、化学的手段による鋼加熱に用いられます。CAS-OBは「Composition Adjustment by Sealed Argon Bubbling – Oxygen Blowing」(封入アルゴンバブリングによる成分調整・酸素吹き込み)の略称です。1980年代に日本製鐵(旧新日鐵)が開発・特許取得しました。CAS-OBプロセスでは、温度を最適レベルへ調整し、合金元素を精密に添加することが最重要機能です。加熱目的は、連続鋳造機へ送る溶鋼の十分な温度確保です。CAS-OBプロセスは大気圧下で動作するプロセスに分類されます。
CAS-OBプロセスは、鋼成分と温度の均質化・制御を目的として設計されています。溶鋼の加熱と合金化を目的としたラドル処理プロセスです。真空脱ガス処理を必要としない鋼種で広く採用されています。近年、真空脱ガス処理の適用拡大に伴い、CAS-OBプロセスの使用は減少傾向にあります。
CAS-OBプロセスは、一貫して高い合金収率と、酸素とアルミニウムの発熱反応による鋼再加熱を実現します。優れた化学成分制御、鋼均質化、再加熱能力により、CAS-OBプロセスは二次精錬における理想的なバッファーステーションとなります。CAS-OBプロセスの目的は、鋼成分と温度の均質化・制御です。CAS-OBプロセスにより、より良いスケジューリング、改善された温度制御、高い介在物純度が実現可能と報告されています。
プロセス原理
CAS-OBプロセスは、加熱と合金化を目的としたラドル処理プロセスです。不活性アルゴン環境下での合金添加を可能とします。アルミニウム同時添加とトップランスからの酸素ガス吹き込みを同時に行え、これらが反応してアルミナを生成し、発熱反応により大量の熱を発生させます。これにより、CAS-OBプロセスは溶鋼の化学加熱を実現します。
化学加熱プロセスでは、溶解元素と酸素吹き込みの発熱反応で鋼を加熱します。化学加熱用元素としてアルミニウムが好まれます。溶鋼中に0.1%の溶解アルミニウムが存在する場合、酸素ガスとの反応で+34℃の温度上昇が可能と報告されています。当然ながら、放射とラドル壁を通じた熱損失も存在します。CAS-OBプロセスの原理を図1に示します。
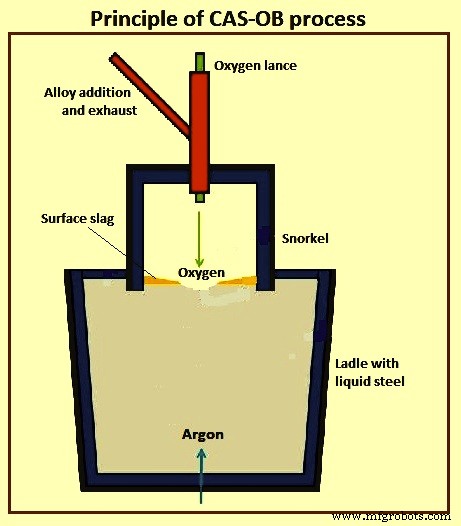
図1 CAS-OBプロセスの原理
プロセス設備
溶鋼処理は、スライドゲートと多孔質プラグ(アルゴン吹き込み用)を装備したラドルで実施されます。プロセス設備は、可動ブラケットに固定されたスノーケル(ベルとも呼ばれる)で構成されます。スノーケル頂部にはポートが設けられ、アルミニウムとフェロアロイ(必要時)のスノーケル内投入、ガス排出(ガス清浄システムへ)の役割を果たします。スノーケル設計には、酸素ランス、プロセス・計装ランス(サンプリング、温度測定、溶解酸素測定)、金属粉末・脱硫剤・カルシウムシリサイド(CaSi)ワイヤー吹込みランスの降下機能も盛り込まれています。
スノーケルは上部と下部の2部構成です。上部は内面のみライニング、下部は内外面ともライニングされます。スノーケルライニングは通常、2%ステンレス鋼針で補強された高アルミナキャスタブルを使用。酸素ランスとアルゴン吹き込み用サブマージドランスにも同材を使用。クロムマグネサイトレンガもスノーケル下部ライニングに使用実績があります。追加アルゴン攪拌用の特殊形状サブマージドランスもあります。
スノーケル上部ライニング寿命は通常400〜600ヒート、下部ライニング寿命は50〜150ヒート。酸素ランスライニング寿命は最低100ヒート、アルゴン吹き込みランスは最低150ヒートです。
CAS-OBプロセスの流れ
一次精錬プロセス(転炉または電気炉)からの溶鋼をラドルへ受入れます。ラドルは鋼製外殻に内面耐火レンガまたはキャスタブル層を持ち、約1,600℃の溶鋼浴の腐食環境に耐え、断熱機能を果たします。処理中、鋼成分が添加酸素と反応してスラグ相を形成。酸化物形態の添加物もスラグ相へ溶解。典型的スラグ成分はFeO、SiO₂、MgO、Al₂O₃、CaOです。CAS-OBプロセスではスラグ相が反応に参加し、溶鋼を大気から保護し、断熱層として機能します。
CAS-OBプロセスは、溶鋼表面上に不活性雰囲気を創出し、大気中酸素や酸化スラグと接触させずに合金添加を行うよう設計されています。これは、ラドル底部多孔質プラグからアルゴンを溶鋼へ吹き込み、溶鋼表面にスラグフリーエリア(「アイ」と呼ばれる)を形成することで実現されます。アルゴン気泡が溶鋼表面に達すると、ラドル上部のスラグ層を押しのけ、スラグフリーエリアを形成します。ラドル上部に必要なアイサイズを形成するために必要なアルゴン流量は、多孔質プラグ状態、ラドル上部スラグ厚、スラグ流動性によって変動します。アイ形成後、スノーケルをこのスラグフリーエリアへ降下させます。
プロセス運転は3つの要素で実現されます:①ラドル上部の耐火物スノーケル(アルゴン不活性雰囲気または酸素-アルミニウム化学反応を内包可能)、②アルゴンガス供給、③水冷酸素ランス。これら機能要素がプロセスの核心です。
プロセスの主たる特徴は、その下で合金添加を行う耐火物スノーケルです。スノーケルは、鋼表面が開放されつつも周囲大気との接触から保護された、合金材料添加のための保護環境を提供します。これにより吸収窒素量を低レベルに抑制できます。アルゴンバブリングはまた、鋼温度と成分の均質化攪拌も提供します。
鋼ラドルは、スノーケルがラドル底部多孔質攪拌プラグの真上に位置するよう配置されます。これにより、撹拌された鋼浴表面領域がスノーケル直下に限定されます。必要に応じて、特殊形状サブマージドランスから追加アルゴン攪拌も可能です。再加熱は、酸素吹き込みとアルミニウム添加の併用で実現します。
底部アルゴンバブリングでスラグ層に「オープンアイ」を形成。このスラグ中のオープンアイ上にスノーケルを降下させます。特に、アルミニウム同時添加とトップランスからの酸素ガス吹き込みを同時に実行可能とします。生成アルミナは清浄鋼製造のためスラグへ浮上除去される必要があります。このスラグフリー領域へのフェロアロイ追加添加により、より高い収率が得られます。
プロセスの主要ステージは、加熱、スラグ還元、および(必要に応じて)合金化です。加熱ステージの目的は、連続鋳造前の溶鋼温度を目標値まで上昇させることです。実際の加熱開始前、ラドル底部からのアルゴン底吹きで溶鋼を攪拌し、鋼浴表面にスラグフリーのオープンアイエリアを形成。その結果、耐火物スノーケルが溶鋼中へ部分的に浸漬されます。
加熱ステージでは、固体アルミニウム粒子をスノーケル内のフリー鋼表面へ供給。超音速ランスで酸素を吹き込みアルミニウムを酸化させ、発熱反応で鋼温度を上昇させます。加熱中に生成した酸化アルミニウム(アルミナ)は鋼表面上のスラグ相へ移行し、一部のアルミニウムは鋼へ溶解。アルミニウムと酸素の反応熱により、過度な設備摩耗なしに溶鋼温度を最大10℃/分上昇させられます。
激しいランス吹き込みにより、アルミニウムに加え、鋼相からマンガン、ケイ素、鉄などの一部も酸化されスラグへ移行します。これは経済的観点から望ましくないため、加熱ステージ後にスラグ還元を実施するのが通常です。
酸素吹き込みにより、スラグ中アルミナ含有量増加に加え、FeO、SiO₂、MnO量も増加します。金属成分過剰損失を防ぐため、加熱後にスラグ還元を実施。還元ステージでは、スノーケル構造を持ち上げ、ラドル底部多孔質プラグからのアルゴン吹き込みで鋼を攪拌。激しいアルゴン攪拌により、ラドル内で鋼の循環運動を生成させます。
スラグ還元ステージでは、ラドル底部から不活性ガス(通常アルゴン)を吹き込み、鋼相を強力に攪拌。ガス攪拌により鋼相を循環運動させます。鋼-スラグ界面では、流動する鋼が上部スラグ層から微小液滴を分離させます。スラグ液滴と鋼がエマルションを形成し、相間界面積が飛躍的に拡大。界面積拡大により質量移動が加速され、還元反応に有利な条件が創出されます。
鋼循環流が上部スラグに与えるせん断応力により、スラグ層から微小液滴が分離し、スラグ-鋼間界面積が莫大に増大。この巨大界面積が高還元率のための好条件を提供します。
プロセスは通常、加熱、合金化、スラグ還元に分けられます。加熱ステージの目的は、アルミニウム粒子を溶湯へ供給し、同時にトップランスから酸素吹き込みを行う化学加熱により、鋼浴温度を目標値まで上昇させることです。実務上、化学加熱率は、熱伝達プロセス(特に放射と対流)による壁構造への過度な熱応力導入を避けるため、制限されます。
CAS-OB処理手順
CAS-OB処理手順は、スノーケルを十分な深さまで浸漬させるための鋼浴レベル定義から開始されます。スノーケル降下前、アルゴン流量を増やして溶鋼パージ表面にスラグフリーエリア(オープンアイ)を形成。オープンアイ領域へスノーケルを降下。所定深度まで降下後、底吹きアルゴンを減らし、アルミニウムまたはフェロシリコンアルミニウム添加で鋼脱酸化。温度測定結果に基づき、化学加熱へ移行。加熱ステージでは固体アルミニウム粒子を鋼表面へ供給し、同時にトップランスから酸素吹き込み。加熱ステージ完了後、必要に応じて合金化ステージへ。スノーケル昇降直前、加熱前と合金化後の鋼サンプル採取。
ラドルを溶鋼処理位置へ搬入後、ラドル底部多孔質プラグからのアルゴン吹き込み開始、パージ状態を目視監視。同時にフリーボード高さ測定、ベル移動量計算。ベル下端が溶鋼へ最低200mm浸漬することを確保。溶鋼温度と溶解酸素活度を測定。図2にCAS-OBプロセスの概略図を示します。
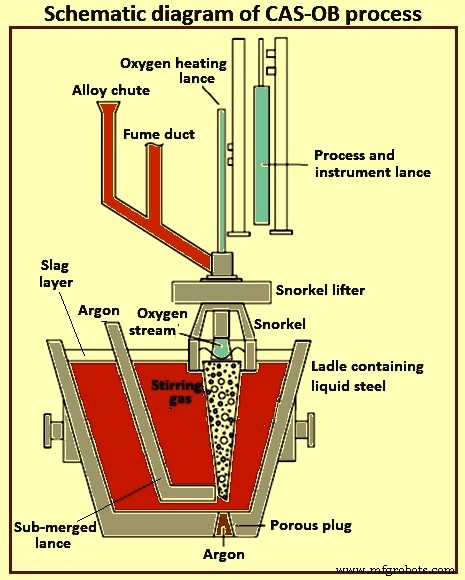
図2 CAS-OB設備の概略図
CAS-OBプロセスの特徴
- スノーケルが鋼表面へ降下し、「スラグアイ」(バブリングプルームが押しのけてスラグなしとなった領域)上に不活性領域を形成。合金添加と酸素・アルミニウム注入による化学再加熱をスノーケル下で実施。ラドル冶金炉より多くのアルミナを生成し、このアルミナが浮上除去されて清浄鋼を得る。
- スノーケル径は、スラグ層内スラグフリー領域確保の観点からクリティカル。底吹き時のオープンアイ径を把握し決定。オープンアイ径は、バブリングプルーム幾何(プルームコーン、ガス流量依存)から推定可能。
- 底吹きプラグ開放確保がオープンアイ確保に重要。プラグ開放失敗リスク回避のため、スノーケル位置切替システムを採用。スノーケル位置を良好バブリングエリアへ切替可能。
- CAS-OBプロセスの全酸素含有量は通常、アルゴンバブリングプロセスとラドルファーネスと同等だが、RH真空脱ガスプロセスにはやや劣る。
- プロセス中、スカルがスノーケル上部に付着、一部酸化物が下部に付着。スノーケル下部酸化物成長が注湯ラドル縁と衝突し、ベル破損の原因となる。
利点と欠点
利点
- タッピング温度を約15℃低減可能
- 転炉での再吹き込みヒート削減
- 合金の高速・確実な均質化
- 合金材料の高く予測可能な収率
- アルミニウム消費量低減
- 連続鋳造目標温度へのより確実な達成
- 処理後全酸素含有量が低い
- 狭い公差での合金化可能
- 合金消費量・コスト削減
- アボートヒート削減
- 転炉と連続鋳造機間のバッファー機能により、注湯条件改善
欠点
- スラグ形成剤をラドルステーション搬送前に添加する必要がある
- 本プロセスでは脱硫が実施できない
- IR-UT(噴射精錬・温度上昇)プロセス等一部加熱プロセスと比較して設備投資コストが高い(ただしCAS-OBの加熱率はより高い)
- スラグがベル構造に頻繁に付着し、ベル重量・体積増大を招く。CAS-OB操業に望ましくない影響を与える可能性あり
製造プロセス