



精密な鋼材プロファイリングのためのロールパス設計最適化
長尺製品は通常、複数のパスで圧延され、そのパス数は初期投入鋼材(角ビレット、丸ビレット、ブルーム)と成品の最終断面積の比率によって決まります。各パスで断面積が減少し、圧延中の鋼材の形状とサイズが徐々に目標プロファイルに近づきます。
圧延は溝付きロール間で行われます。協力する2つのロールの対向する2つの溝が1つのパスを形成し、これはパス後のワークピースの断面形状に対応します。各パス後、断面積は減少し、その形状は最終製品の形状に近づきます。後続パス形状の開発とロール上での適切な位置決めをロールパス設計と呼びます。
ロールパス設計の重要性
ロールパス設計は、長尺製品が長尺製品圧延ミルで成形ロール間で圧延されるため、長尺製品圧延プロセスの不可欠な部分です。ロールパス設計は一般的に、圧延される鋼材を順次通過させて所望の輪郭とサイズを得るためにロール本体に溝を切削することを意味します。
ロールパス設計の主目的は、公差範囲内で正しいプロファイルの製品を、欠陥なく、良好な表面品質と必要な機械的特性で生産することです。さらに、製品圧延において経済的条件を達成する必要があります。例えば、最低コストでの最大生産性、最適なエネルギー利用、圧延作業員の容易な作業条件、最小ロール摩耗などです。
ロールパス設計は、圧延ミルパスの寸法、形状、数、配置タイプを決定する一連の方法です。ロールパス設計には、圧延力とそのパスへの分布計算も含まれます。各断面に対して複数のパスが作られ、角ビレット/丸ビレット/ブルームが各連続パスで指定された形状を獲得します。ロールパスは、圧延中の鋼材に過度の応力が生じないように設計されます。このような応力はクラックやその他の欠陥の形成につながる可能性があります。
ロールパス設計は、初期投入材の特性(ビレット/ブルーム重量、鋼種、圧延前および圧延中の鋼温度)、成品圧延製品の特性(断面寸法、公差、機械的特性に関する仕様、圧延製品の表面仕上げ)、圧延機の特性(スタンド数、ロール径、ロール強度、圧延速度、駆動モータの利用可能電力、利用可能なミル設備)に基づいています。優れたロールパス設計のための他の重要な考慮因子は、圧延荷重、ドラフト、ひずみ、熱伝達率であり、これらは鋼材の塑性流動条件に影響します。さらに、特定パスでの断面形状は、ロール隙間/溝での鋼材の自由な流れを保証するものでなければなりません。パスでの適切なテーパー/溝角度の選択は、ロールでの鋼材噛み込みを避けるために必要です。
伝統的に、ロールパス設計は科学よりも芸術と見なされてきました。1969年、ウサトウスキーによってロールパス設計の原理を体系化した主要な著作が出版されました。以来、長尺製品圧延プロセスの複雑さは増しています。現代の長尺製品圧延ミルは連続または半連続圧延ミルとして建設されています。さらに、多くの新しい鋼種が開発され、制御圧延と制御冷却として知られるサーモメカニカル処理などの新しい圧延戦略が必要とされています。今日、このような処理は一般的な実践となり、変形と温度駆動プロセス(再結晶、粒成長など)によって得られる微細組織を最適化することで製品品質を向上させています。したがって、最終微細組織を最適化する際、ロールパス設計はさらに複雑になり、ロールパス設計者は洗練された材料・プロセスモデルを業務に適用する必要があります。幸い、過去10年間でコンピュータ支援シミュレーションがこのようなアプローチに実用的になり、長尺製品圧延プロセス最適化のための高コストな試行錯誤アプローチを徐々に減らしています。
ロール溝の種類
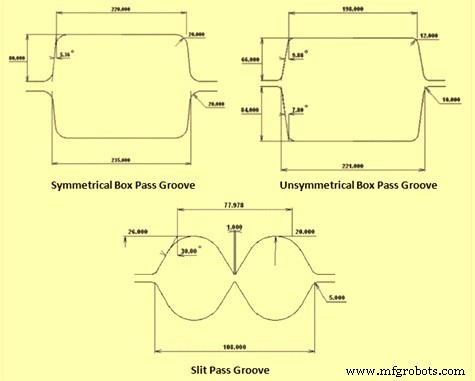
断面圧延に使用される様々なタイプの溝があります。一般的な溝は、矩形ボックス溝、正方形や菱形溝(ダイヤモンド)などの対角溝、円形または擬似円形溝、楕円溝です。溝は対称、非対称、スリットタイプがあります。溝の重要なパラメータは、高さ(深さ)、溝角度、逃げ半径、底半径、カラー部幅、トップ幅、ミドルボトム幅、ミドルボトムたわみです。通常、ロールパス設計では溝の組み合わせが使用されます。典型的な対称、非対称、スリットパス溝の図面を図1に示します。
経験則
溝角度、逃げ半径、底半径、フィッティングに関するロールパス設計で使用される経験則を表1に示します。
| 表1 いくつかの経験則 | ||||
|---|---|---|---|---|
| 溝角度 | 底角度 | 逃げ半径 | 底半径 | |
| ボックスパス | 8-10° | 10mm | ||
| ダイヤモンドパス | >90° | 18mm | ||
| スクエアパス | 45° | 約90° | 5mm | |
| オーバルパス | 60° | 5mm | ||
| 中間丸パス | 60° | 30° | ||
| 丸材用 | 0.2×底半径 | 0.5×径 | ||
| 仕上げパス丸材用 | 1.5 | |||
(1) 楕円から丸へのフィッティングは0.3〜0.7とする。
(2) 楕円の幅/高さ比は3.0未満とする。
正しいロールパス設計の基本要件
- 特定ロールスタンドでのパス数と配置は、各スタンドのすべてのパスを可能な限り均一に活用することを保証しなければならない。パス数が多いとロールスタンドの出力が低下し、少なすぎると過度なロール摩耗を引き起こす。またパス数が最適でない場合、圧延欠陥の危険やロール破損の可能性がある。
- 最終パスでは均一なドラフト、初期成形パスでは異なるドラフト(断面が大きく鋼材が熱い段階)でなければならない。
- ドラフトは、可能な限りパスの均一摩耗を保証し、ドライブとロールの過負荷を避けるように分配されなければならない。
優れたロールパス設計の特徴
- 関連規格で指定された範囲内で、滑らかな表面と正しい寸法のプロファイルを保証すること。
- 最小限の単位エネルギー消費、電力消費、ロール消費を保証すること。
- 完成品の内部応力を最小限に抑えるような方法と段階で圧延素材に変形を与えること。
- スタンドでのシンプルで便利な作業文化を創造し、手動操作を最小限に抑え、技術プロセスの自動化導入が可能であること。
- ロール交換と調整に費やす時間を最小限に抑え、圧延に必要なパス数を最適化して総圧延タイムサイクルを短縮すること。
ロールパス設計プロセスの計算項目
- 成品寸法の決定。寸法は幾何学、鋼材、温度、テンションの関数として計算される。計算には通常、レンドル法に適用されるウサトウスキー展開公式を使用する。
- 鋼材収縮係数の計算。冷間寸法は、実際の温度と実際の流れ応力に基づく膨張係数で熱間寸法を割ったもの。
- 熱間圧延は圧縮プロセス。熱間圧延中に加工金属がロールに及ぼすロール力は重要な設計課題。ロール離反力とトルクはロールパス設計の全プロセスに影響する。ロール力計算は、ミルが過負荷でなく、圧延減少のために十分な電力が利用可能かを確認するために必要。
- 平均伸長率と必要パス数の計算。
- 必要圧延動力と機械設備への荷重計算。荷重、トルク、動力計算は、ビレット/ブルームから仕上げ寸法まで、幾何学、鋼種、温度、テンションの関数としてシムズ公式に基づいて行われる。温度計算は動力、寸法、熱伝達係数の関数。
- パス進行とファミリーツリーの決定。
- 詳細パス形状の作図。
スタンド間テンション制御のため、連続ミルでのスタンド/モータ間の正確な速度とモータ回転数制御関係を設定することも重要です。速度とモータ回転数計算は、定常質量流の原理に従って、仕上げ出側速度から上流のビレット/ブルームに向かって行われます。速度計算は、仕上げ速度、バー断面積、ロール径、テンション、前方スリップの関数です。
ロールパス設計は、圧延製品のサイズ、形状、機械的特性を改善するだけでなく、ロールパスプロセス自体の最適化も目指します。断面圧延のロールパス設計は通常、人間の専門家の経験的知識に基づいていますが、ほとんどの経験式は限定された適用範囲内でのみ良好な結果を与えます。断面圧延は常に最適化にとって最も複雑な圧延プロセスを表してきました。
与えられたロールパス設計問題の最適解を決定することは依然として困難です。問題の一部は、ロールパス設計に所定の具体的ルールがないため、問題発生時に正確な原因を知るのが難しいことです。また、階層的な競合目的があると問題はさらに複雑になります。
ロールパス設計の古い技術は、科学的進歩に基づく現代技術へと変わりつつあります。今日の熱間ロール設計には、現代的な設計ツールと方法論の使用が求められます。コンピュータハードウェアとソフトウェアの急速な発展により、以下の方法論が開発されました。
- 断面圧延のロールパス設計のための有限要素法(FEM)
- 階層的形状配置が、ロールパス設計の設計問題分類とハイライトに成功裏に使用されている。カスケーディングメニューシステムを用いて階層分類システムを実現できることが実証されている。
- マトリックスベース熱間ロールパス設計法。ロールパス設計は様々なパラメータ計算が支配的であることがわかっている。圧延力、トルク、展開、伸長、ドラフトなどのこれらのパラメータは複雑な計算プロセスを伴う。すべての公式と方法がマトリックスベースロールパス設計システムに統合されている。
長尺製品熱間圧延の複雑な設計プロセスがマトリックスベースロール設計システムに統合されました。経験的、実験的、理論的、FE法などの利用可能な設計方法と情報がマトリックスに見つかるため、このアプローチは既存のアドホック手法の適用条件で最適化されたロールパス設計法を用いることで、より高品質な圧延製品を生産する可能性を秘めています。したがって、マトリックスベースロールパス設計システムが近年より普及しています。
製造プロセス
- 射出成形部品の反り防止: 設計戦略
- コンシューマープロダクト設計: 成功のための実践ガイド
- 製造向け設計 (DFM): エンジニアとデザイナーのための実践ガイド
- プロダクトデザインの達人になる:よくある課題を克服する実証済み戦略
- ハードウェア成功におけるDesign for Manufacturing(DFM)の決定的役割
- 信頼性の高いスイッチ接点の設計:材料、タイプ、保護戦略
- 安全性と信頼性のためのフェイルセーフ制御システム設計
- 建築設計の原理と実践:歴史・専門分化・現代建築家に求められる力
- C言語で1次元・2次元配列を関数に渡す方法 – 実践ガイド
- Verilogマスター:デジタル回路設計のための完全チュートリアル
- Python pass文完全マスター: 実践ガイド