



射出成形部品の反り防止: 設計戦略
射出成形部品シリーズ第4弾では、一般的かつ見落とされがちな欠陥「反り (warpage)」に焦点を当てます。反りは、新しく成形された部品全体で差動冷却が起こることで生じ、通常は不均一な肉厚、内部フィーチャー、複雑なアスペクト比が原因です。3D金型流動解析で多くの問題を予測できますが、冷却時の材料フローや成形後の応力緩和といった実世界の要因が予測歪みを増幅させ、反りを性能と美観の両面でクリティカルな懸念事項にしています。
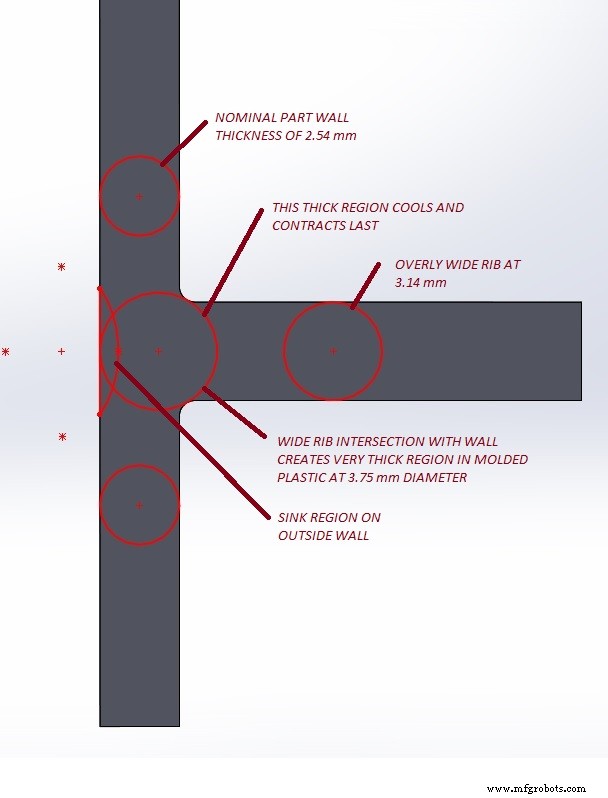
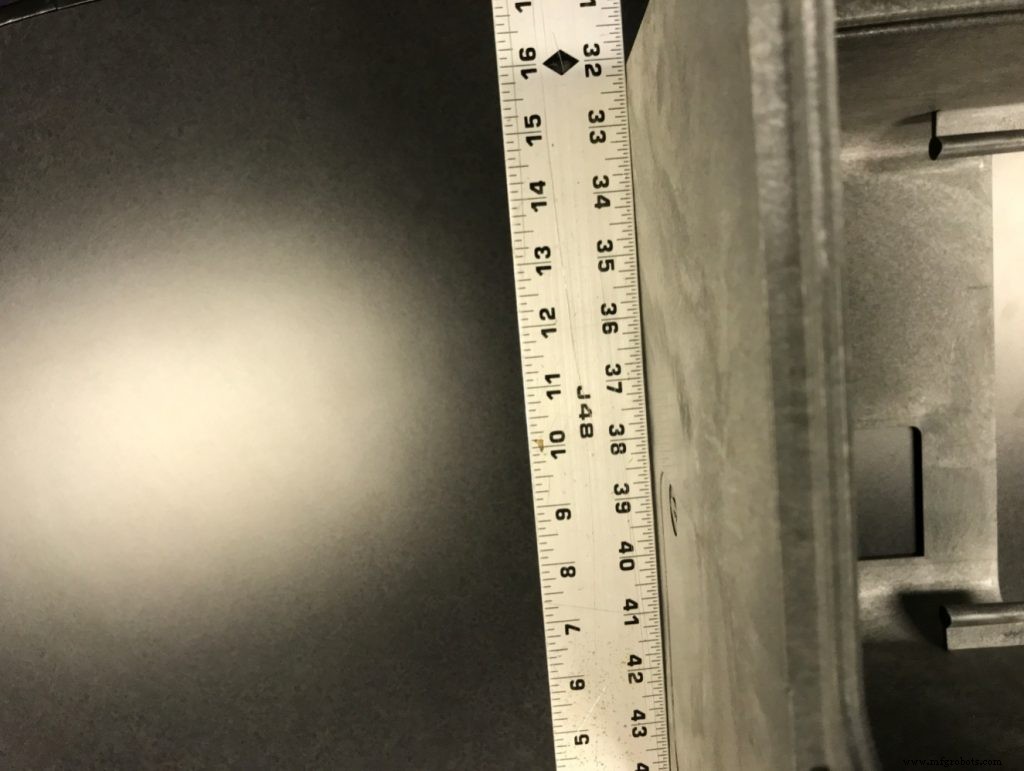
予測されるわずかな反りでも、部品の冷却サイクル中に顕著な曲がりへと発展することがあります。これは、タイトなフィットアップや美観基準を満たす必要がある製品、例えばわずかなたるみでもフィッシュアイ反射を生む高光沢塗装ハウジングなどで特に問題となります。プロトタイプ段階では、機械加工や3Dプリントのモックアップが使用されるため、実際の射出成形が行われるまで反りは明らかにならないことがあります。
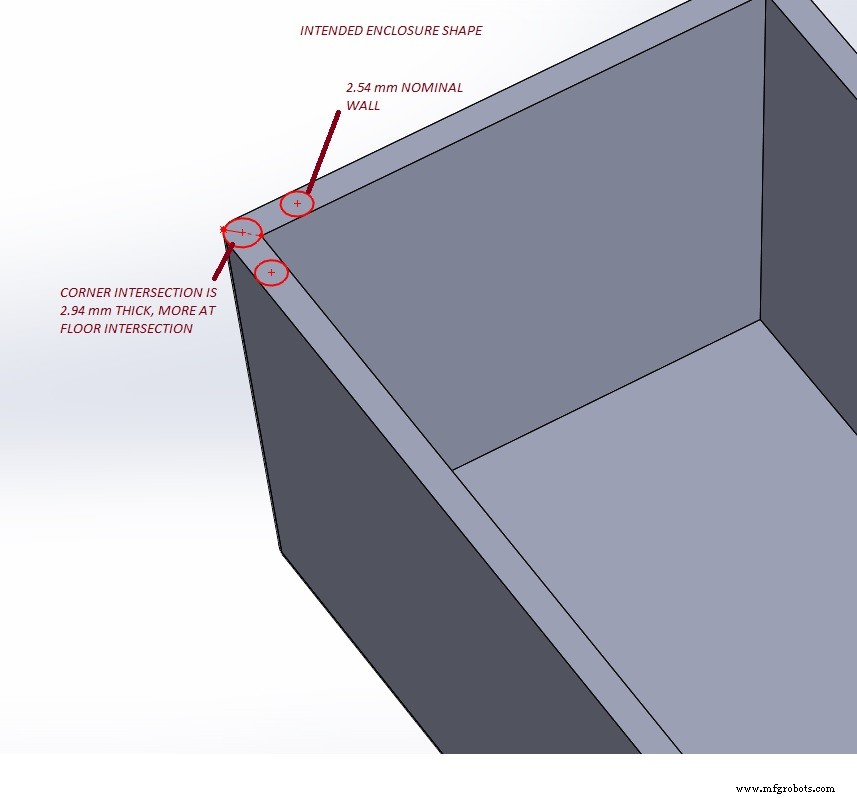
反りを軽減するには、一定の肉厚と緩やかな移行から始めます。リブとボスのテーパーを緩やかに保ち、外側コーナー半径を大きくして内側フィレット肉厚を均一に保つことを検討します。シャープな外観が必要な場合、コーナーに内部コアを導入して局所的に材料を薄くし、フィレット周りの一定肉厚を維持します。
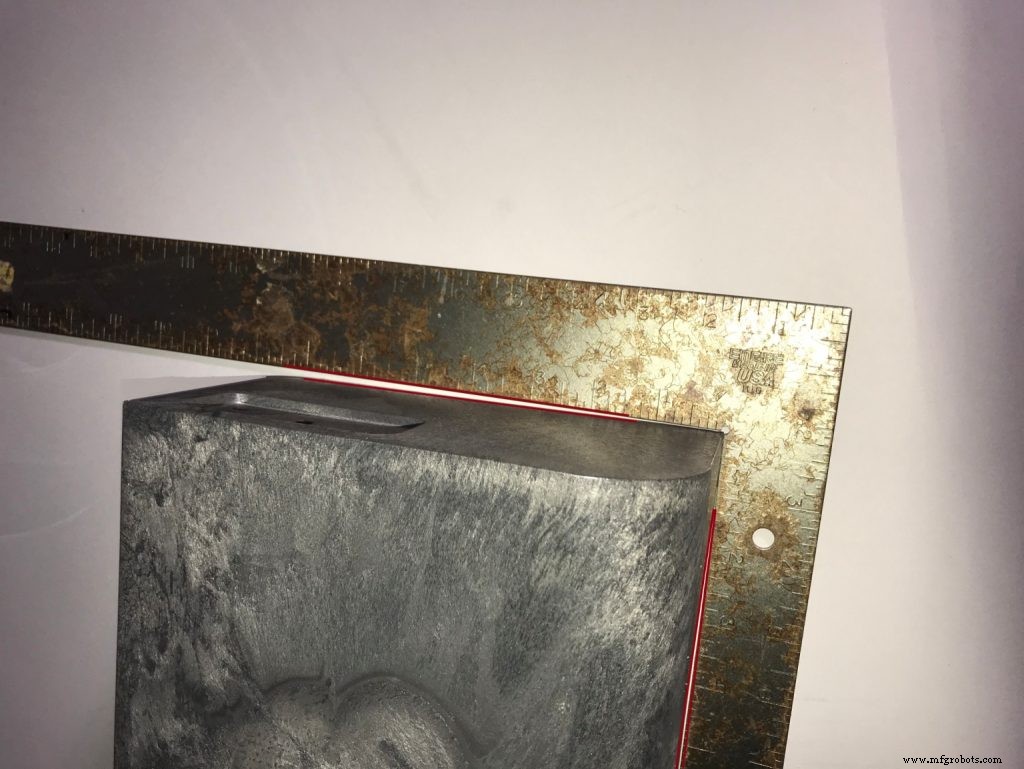
大きな平面には独自の課題があります。単一のたるみやディップが光沢仕上げで目立ちます。これはProtein Simpleのラボ機器ラインで実証され、初期ドア部品が歪んでいました。金型メーカーと緊密に協力し、カスタム成形後固定具を用いることで、チームは追加手作業なしでほぼ完璧な平面度を達成。その結果、デザインアワード受賞と初月の売上6倍増を実現しました。
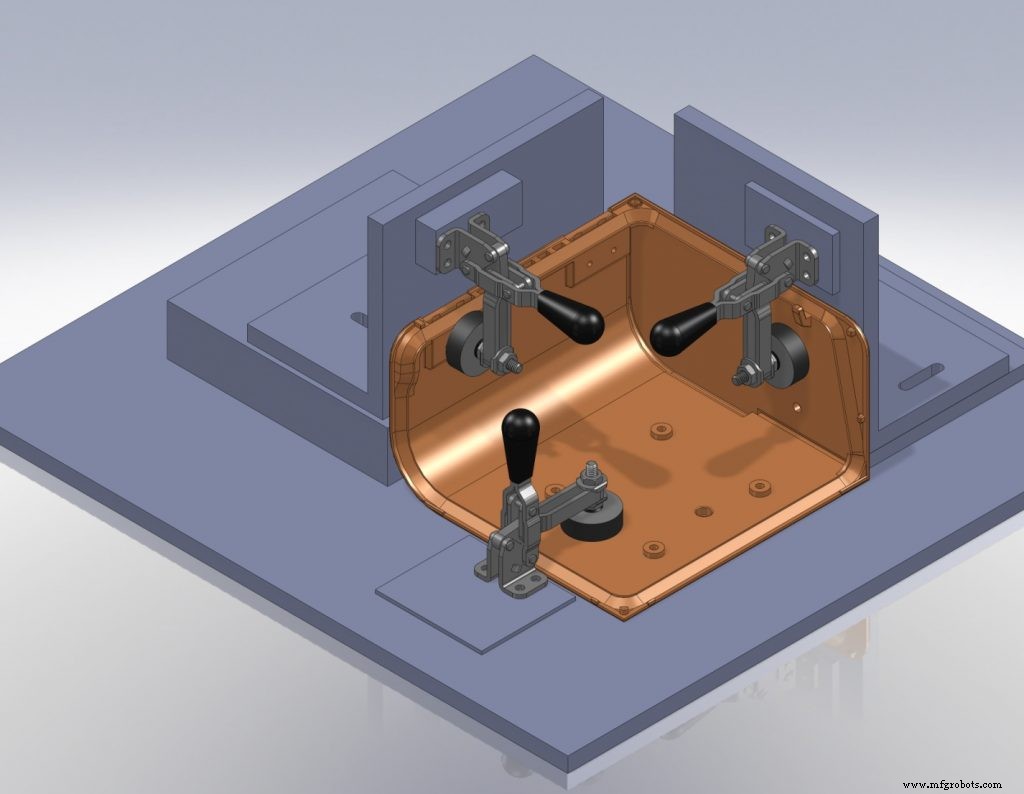
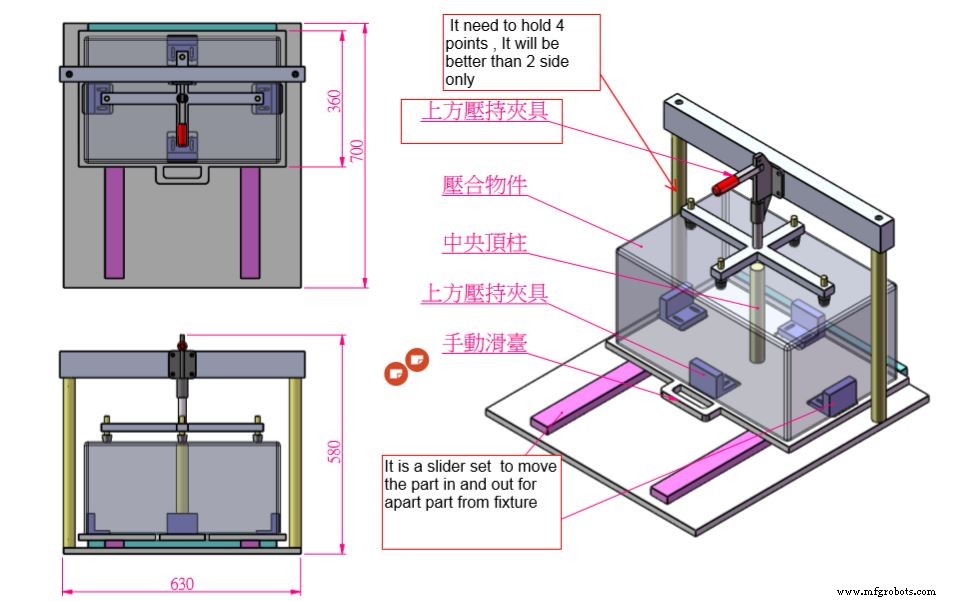
部品に大きな開口部や薄いスパンがある場合(ラックマウントサーバーのベゼル設計で一般的)、反りはさらに顕著になります。ベントやアクセス要件を満たすブリッジのようなセクションは特に感受性が高い。このような場合、材料厚の微調整、移行部の補強、成形後固定具の採用が不可欠です。成形チームとの緊密な協力、反復的な金型流動解析、物理テストにより、これらの問題を効率的に解決できます。
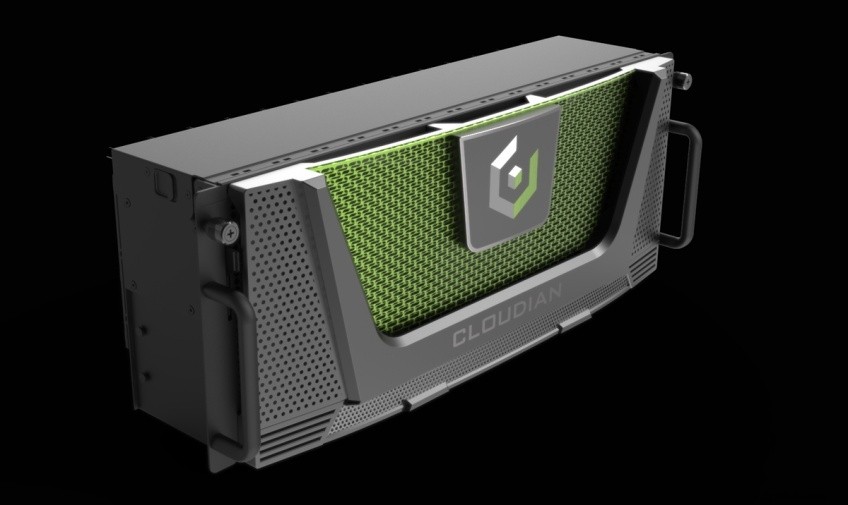
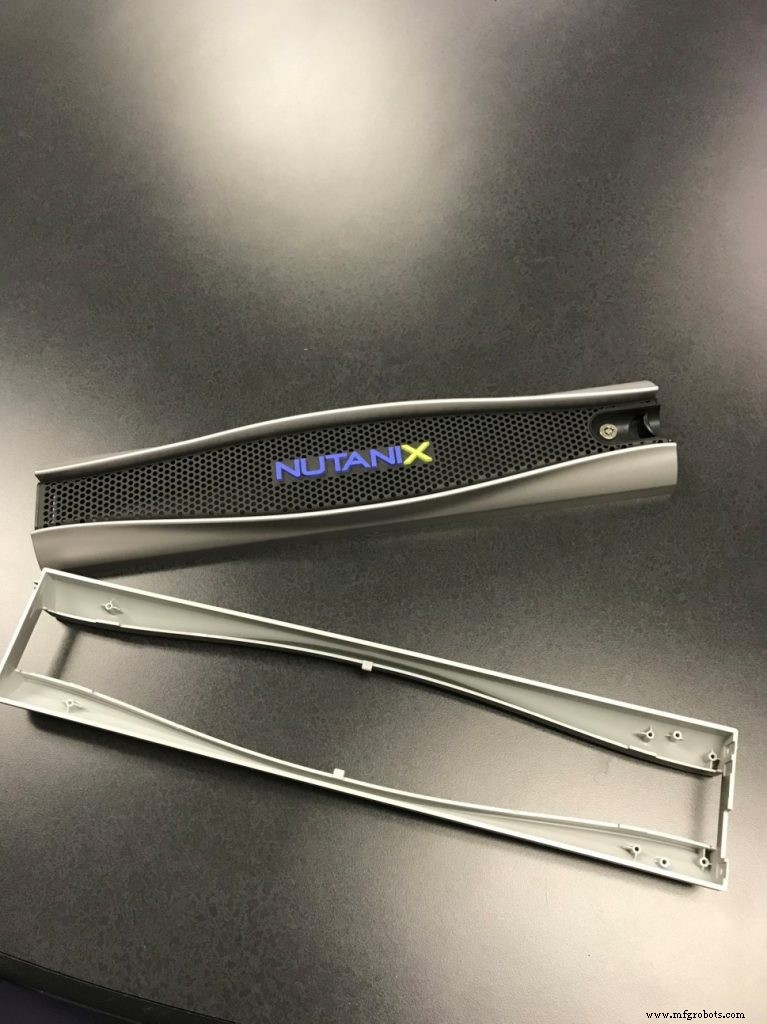
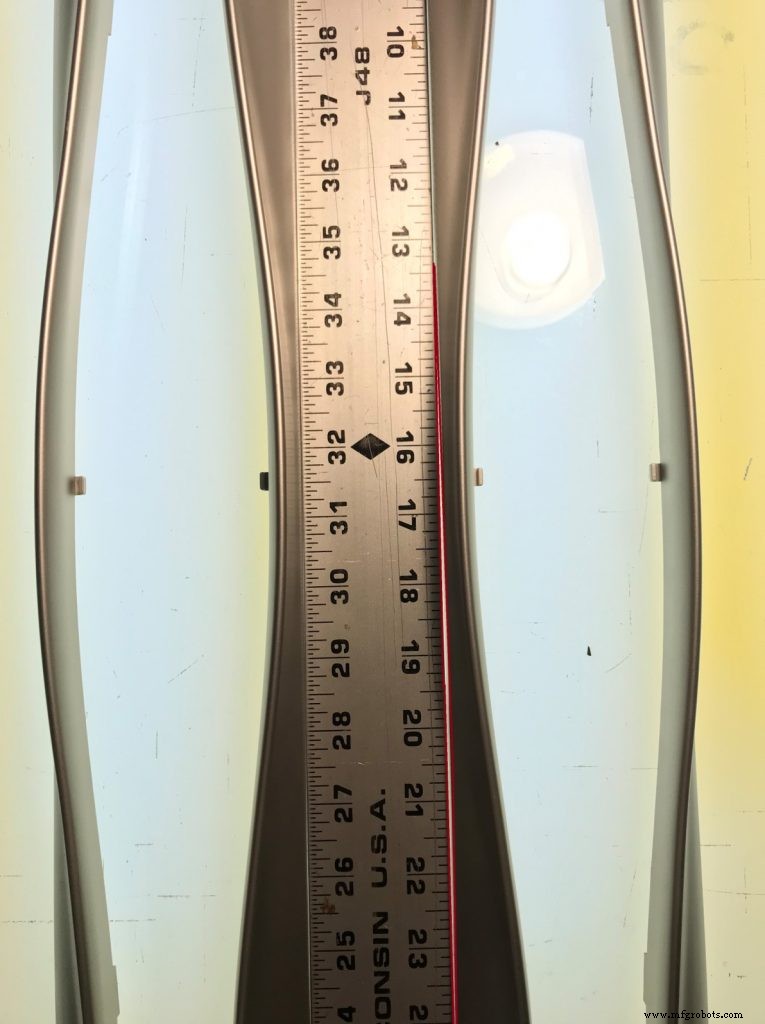
多くの場合、唯一の構造的サポートは取り外し可能な金属パーフォレーションであり、反りによって課される応力を確実に支えることはできません。解決策は、厳格な設計レビュー、材料選定、成形後固定具開発にあり、これらが総合的に機能的およびブランディング目標の両方を満たす高品質コンポーネントを提供します。
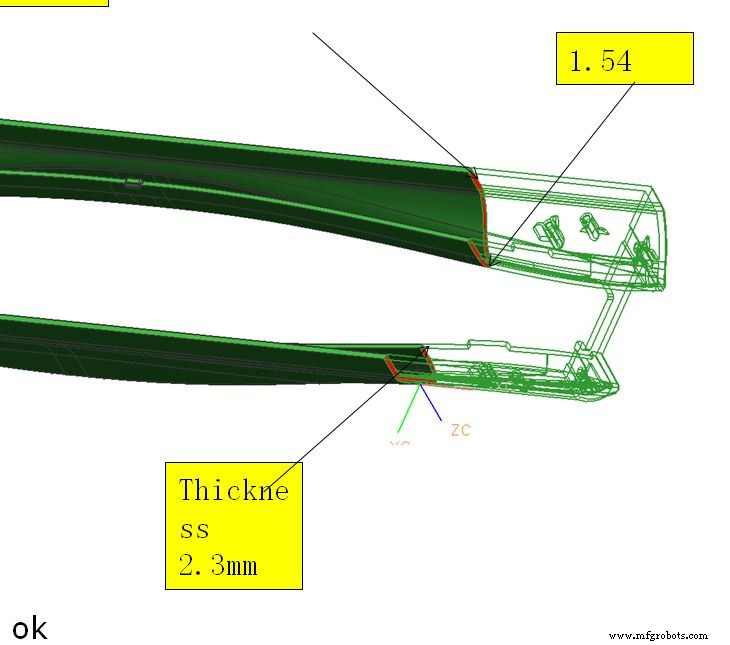
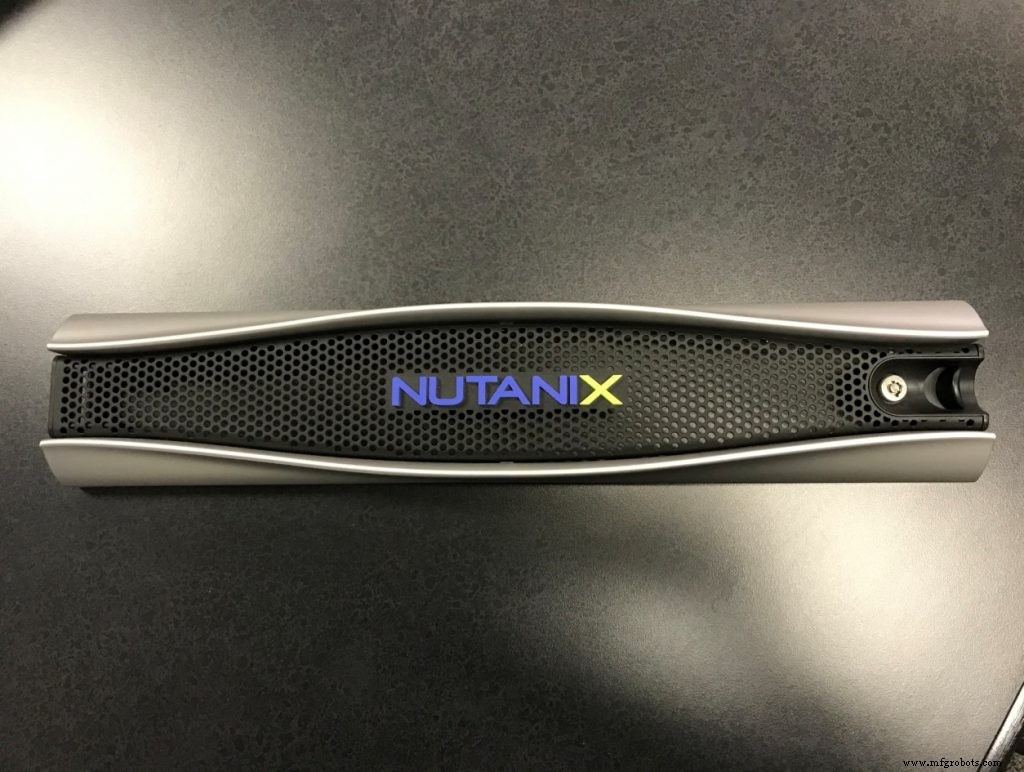
要約すると、反りは設計段階の懸念事項であり、熟慮されたジオメトリ、一定の肉厚、成形チームとのプロアクティブな協力によって軽減可能です。これらのガイドラインに従うことで、設計者は完璧に機能するだけでなく、ブランドの視覚基準も維持する射出成形部品を作成できます。
関連記事: アンダーカット、シンクマーク、ボス
製造プロセス
- 第6回: 射出成形部品設計におけるチーム&契約メーカー管理
- 射出成形部品設計: シームレスな脱型のためのドラフト角マスター
- 射出成形ボス設計: 強度と成形性のバランス
- 射出成形金型設計 – Part 2: シンクマークの理解と除去
- メタル3Dプリント部品を最適化するための主要設計原則
- 3Dプリントプラスチック部品のプリント時間短縮 - エキスパート設計戦略
- 製造しやすい設計(DFM)マスター:パート2 – 公差とフィーチャー最適化
- 製造しやすい設計(DFM)必須ガイドライン – パート1
- 射出成形部品に最適なSPI表面仕上げの選び方
- 高品質射出成形のためのエキスパート設計ガイドライン
- 熱硬化性複合材部品設計:実践ガイドとインフォグラフィック