



溶銑の顆粒化:余剰溶銑へのコスト効率的ソリューション
溶銑の顆粒化は、統合製鉄所において高炉(BF)で生産された余剰溶銑が製鋼工場で消費しきれない場合の処理方法です。溶銑から優れた化学的・物理的特性を持つ固体製品「顆粒鉄(GI)」を製造するコスト効率の良い方法であり、GIは鋼製造用の主要原料として使用できます。
顆粒鉄(GI)の特徴
GIの化学組成は顆粒化される溶銑と同一です。酸化やスラグ巻き込みがなく、金属含有率が高いです。図1にGIのサンプルを示します。
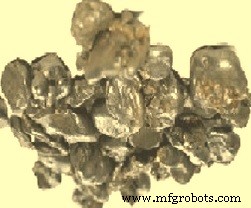
図1 顆粒鉄
GIプラントは、製鉄設備での生産と製鋼設備での溶銑需要のミスマッチを解消します。物流上、両施設の間に位置します。高炉からの余剰溶銑をGIプラントへ迂回させてGIを生産します。これにより、高炉での熱風量低減を避けながら、GIを転炉(BOF)でのクーラントとして内部使用したり、キュポラ、誘導炉(IF)、電気炉(EAF)用として外部販売したりできます。
従来の豚鉄鋳造機(PCM)との比較
GIプラントは高炉出力に合わせた能力で建設・運転可能です。PCMの代替となりますが、遥かに高い能力を持ちます。ツインストランドPCMでも、豚鉄型での溶銑凝固時間により能力が制限されます。PCMは複雑な設計ゆえに頻繁な機械的メンテナンスも必要です。GIは豚鉄と同等の特性を持ちながら、ビンシステムでの搬送が可能という追加メリットがあります。
顆粒化プロセスの4つの基本ステップ
- 顆粒化装置への溶銑流量制御
- 溶銑滴の形成と水中での急速冷却による顆粒化
- 凝固・冷却されたGIの排出(通常はエア・ウォーターイジェクター使用)
- GIの脱水と貯蔵場所への搬送
設備とプロセスの詳細
設備は、大量の溶銑バッチを高炉の生産レートで顆粒化できるよう設計されます。原理は溶銑と冷却水の熱移動に基づきます。溶銑の冷却・凝固時に放出される熱は冷却水に移動し、プロセス外へ運び出されます。
主要設備
- ツインレードルタレット: 連続鋳造機で使用されるものと同様のタレットを、タンディッシュと組み合わせて使用。レードル間の不連続なしにスムーズな連続操作を実現
- タンディッシュ: わずかな改造を施した標準的な連続鋳造用タンディッシュ。ストッパーロッド式またはスライドゲート式を装備し、問題発生時の迅速な顆粒化停止が可能。標準システムで顆粒化レート制御可能。タンディッシュとノズルは通常、顆粒化開始前20〜30分予熱
- 溶銑顆粒化装置(プロセスの核心): 水を貯めたタンクと溶銑ディストリビューターで構成。ディストリビューターは溶銑流を微粒子に分割し、水面上に均等に分散。流の分割は冷却のための表面積拡大だけでなく、顆粒化装置内の広い表面積への分散にも寄与。小水量への熱集中を防ぎ、高い溶銑流量を可能に。熱衝撃と溶銑流の長期衝撃に耐える必要がある重要設備
顆粒化のメカニズム
溶銑滴の外表面は、ディストリビューターから水面への移動中、水面浸透前に凝固します。半溶融状態の内部部分(顆粒)は水面衝突時に急冷され、水中での移動を開始します。水面衝突時に顆粒はわずかに変形しますが、分割は防がれ、微粉生成を回避します。
顆粒化タンク内の水中を移動する間に、鉄の熱が冷却水へ移動します。冷却水により顆粒は100℃以下まで冷却されます。
冷却水システム
顆粒化レート100トン/時の場合、溶銑から冷却水へ移動する発熱負荷は約8 M cal/秒です。水システムはこの規模の熱負荷に対応設計されています。熱濃度(熱量/体積単位)が蒸気爆発の臨界濃度未満となるよう、熱を水に分配します。
顆粒化タンクは、溶銑流分割で形成される液滴と、水面への溶銑流衝突運動量を収容するのに十分な水量を保持します。水タンクの設計・構造は、冷却されたGI片の集中と排出を容易にします。冷却GI排出には通常エア・ウォーターイジェクターシステムを採用。
排出された固形GIは脱水され、コンベアベルトで貯蔵エリアへ搬送され、出荷用ストックパイルとして貯蔵されます。
水冷却・処理システムは慎重にバランス調整され、溶銑が加える大量の熱が冷却水で除去されるよう確保されます。水システムは通常、閉循環プロセス水システムです。顆粒化タンク内の冷却水流は溶銑移動と逆流方向です。タンク内を流れる間に水は溶銑の熱を奪い加熱されます。加熱された水はタンクから除去され水処理システムへ戻ります。帰還高温プロセス水は冷却塔または熱交換器で冷却されます。
溶銑顆粒化プラントの特長
- 製鋼設備からの溶銑迂回という直前の決定に対応可能な短い起動時間
- 溶銑から冷却GIへの迅速な処理時間(通常30〜40秒)
- 急速冷却により鉄の化学分析値が変化しない
- 99%以上のプロセス歩留まり(PCMの低い歩留まりと比較して大幅改善)
- 標準設備使用による高可用性・限定的メンテナンスの堅牢なプロセス
- 操作が容易
- 高炉出力に匹敵する高生産能力
- 追加加工不要のプライム鉄製品を生産
- 環境負荷が低い
- 既存スペースに収まる柔軟なレイアウト
- 低運転コスト
- 合理的な投資コスト
顆粒鉄(GI)製品の特性
GIは一貫した物理的・化学的特性を持ちます。プライムスクラップの高金属含有率とバージン鉄源の低残留元素含有を兼ね備えます。実用面からは、高見かけ密度と物理形状が効率的なマテリアルハンドリングに適しています。
化学組成
GIの化学組成は溶銑と同一です。典型分析:炭素4〜4.5%、ケイ素0.5〜0.6%、鉄95〜95.5%。有害元素(銅、ニッケル、モリブデン、スズ)は最大0.05%。
物理的特性
GIは扁平球状のコンパクトで小さな形状で、見かけ密度約4トン/m³です。サイズは8〜25mm。安息角が高く、効率的な輸送・貯蔵が可能です。
主な特長
- 均質な組成
- 実質的に酸化物含有なし
- 製鋼時の高金属歩留まり
- 優れた予熱特性と冶金プロセス添加時の高速溶解
- マトリックスにセメンタイトを含み、EAF操作でのスクラップ代替に有利
- 高見かけ密度
- 輸送・貯蔵中は不活性
- コンベアベルト、磁石、フォークリフト、ビンシステム、スクラップスキップでの搬送に適したサイズ・形状
- 高い物理強度と形状により、搬送中の破損と粉塵発生を抑制
- 自然発火性がなく、輸送・取扱い時に燃焼懸念なし。輸送・貯蔵中は不活性
溶銑の凝固・冷却というプロセスのシンプルさと、標準的な高炉スループットに対応する高能力の組み合わせにより、溶銑顆粒化プロセスは統合製鉄所への設置に適しています。
製造プロセス