



溶鋼中の硫黄除去最適化
液体鉄(Fe)中の硫黄(S)溶解度はかなり高いですが、固体鉄中の溶解度は限られています。室温フェライト中で0.002%、約1000℃オーステナイト中で0.013%です。したがって、液鋼が冷却されると、硫黄は溶液から鉄硫化物(FeS)として遊離し、周囲の鉄と共晶を形成します。この共晶は鉄粒界に偏析します。共晶温度は比較的低く、約988℃です。Fe-FeS共晶は粒間結合を弱め、熱間変形温度で鋼特性が急激に低下する原因となります。
液鋼連続鋳造中、液鋼中の硫黄は(ⅰ)凝固時に望ましくない硫化物形成を促進し、鋼に粒状弱点と割れを生じさせ、(ⅱ)融点と粒間強度を低下させ、(ⅲ)鋼の脆性に寄与し応力集中源として作用し、(ⅳ)ホットショートネス(高温脆性)を引き起こします。固体鋼中のFeS介在物として存在する硫黄は、鋼加工にいくつかの悪影響を及ぼします。変形中、FeS介在物は割れ発生サイトと弱点帯として作用します。硫黄由来のこのような介在物は、鋼の靭性、延性、成形性、溶接性、耐食性に悪影響を与えます。マンガン(Mn)含有量増加(0.2%以上)はしかし、FeS形成防止に役立ちます。硫黄はしたがって鋼中の望ましくない元素です。マンガンは鋼凝固中に鉄硫化物と活発に反応し、以下の反応でFeSをMnSに変換します。
FeS(スラグ)+ Mn(鋼)= MnS(スラグ)+ Fe
マンガン硫化物(MnS)融点は比較的高く(約1610℃)、マンガン含有鋼は熱間状態で変形可能です。しかしMnS介在物は(ⅰ)脆性(鋼より延性が低い)、(ⅱ)鋭いエッジを持つ可能性、(ⅲ)鋼粒間に位置する、という特徴があります。これらすべての因子が、硫化物介在物の鋼機械的特性への負の影響を決定します。
溶鋼脱硫の必要性
硫黄は内部品質と表面品質の両方に影響を与える鋼中の有害不純物元素の一つであるため、製鋼プロセス中の鋼脱硫は必須です。また、各種鋼グレードの材料特性仕様要求がますます厳しくなるにつれ、鋼清浄度への極端な要求が生じています。清浄鋼製造、特に硫化物析出に関しては、液鋼中硫黄含有量を可能な限り低く保つ必要があります。実用上、液鋼からの硫黄除去は主に二次製鋼工程でのレードルで達成されます。
二次製鋼プロセスでの鋼脱硫は、温度、鋼中硫黄と酸素(O₂)濃度に依存しますが、主にスラグの化学組成と物理的特性に依存します。二次製鋼での液鋼精錬で要求組成範囲を満たすには、プロセスパラメータの最適化が必要です。
現代の製鋼ショップでは、一次製鋼炉は主に銑鉄処理とスクラップ溶解に使用されます。合金化、均質化、精錬、温度調整などその他すべての冶金目的は、トップスラグ制御による二次製鋼プロセスで実施されます。レードルスラグが果たすべきタスクはいくつかあります。一方では液鋼を酸化雰囲気から保護し、他方では冶金操作を実行するために使用されます。したがって、レードルスラグは、主に低融点、低酸素ポテンシャル、高硫黄容量という適切な物理的・化学的特性を持つ必要があります。
精錬レードルスラグによる液鋼脱硫は、二次製鋼の最も重要なプロセスの一つです。しかし、プロセス制御は今日でも経験的ガイドラインベースです。狙い通りの硫黄含有量からの逸脱が実践でしばしば観察されます。熱力学と脱硫反応速度論の知識に基づくプロセス制御改善は、特に極低硫黄鋼生産において非常に重要です。
液鋼脱硫の熱力学
液鋼脱硫には4つの重要な側面があります。(ⅰ)硫化物容量、(ⅱ)硫黄分配比、(ⅲ)脱硫ポテンシャル、(ⅳ)脱硫速度。
硫化物容量
液体スラグが硫黄を吸着する能力です。これはしばしば、硫黄と酸素分圧に関するスラグ相と気相の平衡で特性付けられます。硫化物容量は、温度とスラグ組成のみに依存する特性です。等圧・等温条件下での実験試験で直接測定可能です。多くの二元系、三元系、多元系スラグ系の硫化物容量達成データが文献にあります。スラグ硫化物容量は通常、温度上昇と塩基性酸化物濃度増加とともに増加します。したがって、高塩基度レードルスラグを鋼脱硫に使用すべきです。多元系液体スラグ硫化物容量計算のための様々な数学モデルも開発されています。
硫黄分配比
硫黄は平衡で金属相とスラグ相に分配されます。硫黄分配比は通常、液鋼中酸素活度に依存します。酸素活度低下とともに鋼脱硫がより効果的になります。
脱硫ポテンシャル
脱硫ポテンシャルもスラグ組成の関数です。スラグ挙動を特性付けるために、実際のCaO(酸化カルシウム)含有量と石灰飽和スラグのCaO含有量の比で定義される石灰飽和指数が一般的に使用されます。「石灰飽和指数」はスラグ組成とともに変化します。石灰飽和スラグの石灰飽和指数値は1です。石灰飽和指数1未満と1超のスラグは、それぞれ未飽和スラグと石灰過剰スラグです。石灰飽和指数の脱硫ポテンシャルへの影響を図1に示します。石灰飽和スラグを使用することで最高脱硫ポテンシャルを達成できます。レードルスラグの石灰未飽和は熱力学的理由で脱硫を低下させます。対照的に、石灰過剰は不均一スラグを生じ、速度論的理由で脱硫ポテンシャルを低下させます。したがって、液鋼からの硫黄満足除去を確保するにはスラグ組成最適化が必要です。
脱硫速度
硫化物容量と脱硫ポテンシャルは、熱力学平衡でのスラグ最大硫黄吸収能力を記述します。実践では、製鋼ショップ生産要件に合わせて調整が必要なレードル処理時間があります。レードルでの迅速精錬プロセスが望ましいです。製鋼温度では、金属とスラグ相間反応速度が主に物質移動によって決まることがわかっています。精錬レードルトップスラグによる鋼脱硫では、反応速度は硫黄が金属相から金属/スラグ界面へどれだけ速く移動し、界面からスラグ相へどれだけ速く移動するかに依存します。この場合、不活性ガス撹拌による急速物質移動が脱硫速度を加速します。今日、レードル内液鋼ガス撹拌処理は標準操業プラクティスです。ガス撹拌処理では、不活性ガス(通常アルゴンガス)をレードル底部多孔質プラグまたは水没トップランスから液鋼に吹き込みます。吹き込まれたガスは気泡となって液鋼中を上昇し、浴表面で分離します。気泡浮力により、レードル内に液鋼循環流場が形成されます。鋼流場パターンは脱硫プロセスにとって非常に重要です。液鋼流速は撹拌ガス流量増加とともに増加します。したがって、鋼とスラグ相間反応加速が達成できます。
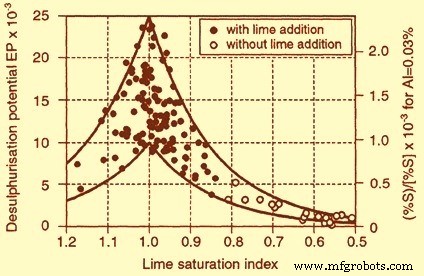
図1 石灰飽和指数の脱硫ポテンシャルへの影響
ガス撹拌流量が臨界値を超えると脱硫速度が大幅に増加します。この現象は、スラグ液滴の金属相への乳化によって引き起こされる可能性があります。
スラグ乳化の理論的側面
スラグ-金属反応による液鋼脱硫は、熱力学的に2相間硫黄分配比で、速度論的に相間交換面積と硫黄移動駆動力で制御される、2非混和相間交換反応です。速度論的側面は流体力学効果によって適切に影響を与えられます。適切なガス吹き込み誘起浴撹拌は金属-スラグ界面相対速度に影響し、これが溶質物質移動係数に影響します。高界面速度はスラグ乳化さえ引き起こし、交換表面積を大幅に増加させます。さらに、液鋼浴内効率的金属混合は、界面で脱硫されたばかりの鋼をレードルバルク液鋼と混合し、目標硫黄レベルでレードル全体完全混合に至るまでを高速化し、脱硫操作期間を短縮します。一方で、高操業コストと浴温度低下に関連する過度撹拌作用は避けるべきです。
機械的エネルギーは、(ⅰ)1つ以上多孔質プラグからの底吹き、(ⅱ)ランスからのトップ吹き、または(ⅲ)複合吹きによって浴に伝達されます。レードル内ガス撹拌誘起流体力学への影響について、ガス経路やスラグ-金属界面プロセス(脱硫反応含む)に焦点を当てたいくつかの調査が実施されています。これら調査から生じる最も関連性の高い側面は以下の通りです。
- 浴撹拌に関わるいくつかの製鋼プロセスでは、混合時間がレードルへ伝達動力の0.3〜0.4乗に依存する。
- 固定浴と固定ガス流量供給で最短混合時間を確保する単一プラグ底吹き撹拌は、レードルに対して偏心位置のプラグで達成される。レードル半径の1/4〜1/2の間が一般的に望ましい。
- レードル内複数多孔質プラグ撹拌は、スラグ-金属界面相対速度が乳化を促進するよう慎重に設定する必要がある。非対称プラグ位置が混合時間短縮で最大効率を示した。対称プラグ位置では、レードル内に逆向き流れを持つゾーンを生じる流れ循環が誘起され、撹拌効果を打ち消す。ランス吹きは乳化に有益、底部撹拌はレードル混合に有益。適切な複合吹きは両望ましい効果を融合する。
- スラグ特性が乳化現象に与える影響研究では、スラグとの界面鋼速度とプラグ吹き込みガス流量について、乳化開始を許容する臨界条件を満たす必要があることが示された。これら関係は、粘度と密度などスラグ物理的特性を考慮する。
- レードル内混合改善条件とスラグ-金属界面物質移動定義パラメータの中で、レードル直径(D)と浴高さ(H)比が非常に重要。通常、D/H比は1から遠くない。
- ガス流量注入が脱硫速度に与える影響文献データで、最も興味深い側面は、脱硫速度を大幅に向上させる発生ガス流量が存在すること。
脱硫プロセス
主に、液鋼からの硫黄除去には2つの選択肢があります。(ⅰ)金属-スラグ反応によるもので、トップスラグを液鋼と集中的に混合し、(ⅱ)金属カルシウム(Ca)を液鋼に吹き込むもので、硫化物析出が起こります。
一次製鋼後のレードルトップスラグは通常、(ⅰ)一次製鋼炉からのスラグ繰越、(ⅱ)脱酸生成物、(ⅲ)前ヒート残留レードルスラグ、(ⅳ)レードルライニング摩耗、(ⅴ)レードル投入スラグ形成剤で構成されます。
効率的脱硫には、鋼が脱酸され、一次製鋼炉からのスラグ繰越が最小限であることが要求されます。耐火粘土とアルミナ耐火物ライニングレードルは、鋼中低硫黄レベル取得には不適切です。ドロマイトまたは他塩基性耐火物ライニング材料を効率的脱硫に使用すべきです。
一次製鋼炉から液鋼タッピング後、繰越スラグ量は不明です。もう一つの未知パラメータはタッピング中のアルミニウム(Al)損失で、これがスラグ中Al₂O₃量を変化させます。二次製鋼では、タッピング直後のレードルスラグ組成と量を知り、脱酸と脱硫目的でレードルスラグを修正できることが必須です。通常、石灰(CaO)、アルミナ(Al₂O₃)、スラグ脱酸剤を用いてレードルスラグを修正します。鋼脱硫には、FeOとMnO質量含有量を低レベルに減らすことが重要です。脱硫プロセスは以下の異なるステップを使用します。
- (ⅰ)スラグ脱酸、および(ⅱ)石灰飽和に関するスラグ調整
- スラグ均質化と液状化
- FeOとMnO低減
- 脱硫のための集中撹拌
冶金リアクター(真空脱ガス装置、レードル炉など)によって、これらプロセスステップには異なる時間が必要です。二次製鋼利用可能処理時間はまず鋳造時間で決まります。製鋼ショップ鋳造時間は、いくつかの要因により25〜60分範囲です。高速鋳造プロセスの場合、二次製鋼利用可能短時間では上記全ステップ実行に不十分です。したがって、脱硫プロセス自体は冶金知識だけでなく物流面も関わり、製鋼者にとって大きな課題です。
合成スラグプラクティスは通常、液鋼脱硫に使用されます。合成スラグプラクティスは以下目的で採用されます。
- 液鋼表面被覆による熱損失低減
- 大気酸素による液鋼再酸化防止
- 液鋼からの介在物除去
所望塩基度と硫化物容量の合成スラグ使用で、脱酸鋼を元硫黄レベル50〜60%まで脱硫可能です。アルゴンブローイングは通常、効率的脱硫のための集中混合に行われます。所望塩基度と硫化物容量の合成スラグ使用で、脱酸鋼を0.005%まで脱硫可能です。
合成スラグ設計
ドロマイトまたはマグネサイトレンガライニングレードルでは、初期レードルスラグ主要成分はCaO、Al₂O₃、SiO₂、FeO、MnO、MgOです。脱硫レードル処理中、FeOとMnO成分は十分低減する必要があります。さらに、CaO、Al₂O₃、SiO₂、MgO含有量を適切範囲に保ち、液体均質レードルスラグを得る必要があります。CaOとMgOの高過剰は不均一スラグを生じ、プロセス性能に悪影響を与えるため避けるべきです。
合成スラグは通常、CaO、CaF₂、Al₂O₃、少量SiO₂を含みます。合成スラグ主成分は石灰(CaO)です。フッ化カルシウム(CaF₂)はスラグ硫化物容量を増加させ、スラグ流動化を助けます。頻繁にAlが液鋼脱酸のために存在します。硫黄が液鋼からスラグへ移動することは、スラグから鋼への酸素移動を伴うためです。したがって、鋼効果的脱酸は効率的脱硫に必須です。
典型的合成スラグ組成は、45〜55% CaO、10〜20% CaF₂、5〜16% Al₂O₃、最大5% SiO₂です。このスラグは固体状態で予め溶融されています。
合成スラグプラクティス関連課題
合成スラグプラクティスはシンプルで、多額設備投資不要に見えます。合成スラグプラクティス関連課題は以下の通りです。
- 一次製鋼炉からのスラグ繰越が制御されない場合、ヒートごとに脱硫が変動する。一貫結果には液鋼酸素レベルが同一である必要がある。
- CaOは主成分。吸湿性で鋼への水素(H₂)ピックアップを引き起こす。
- アルゴンブローイングで浴撹拌。150〜250トンヒートで、アルゴンブローイングによる温度低下は10〜25℃オーダー。温度低下は表面放射熱損失とアルゴンブローイング熱移動による。スラグがレードル耐火物を攻撃。過剰CaF₂は耐火物摩耗結果。高タッピング温度も耐火物摩耗に影響。
少量CaF₂を含むCaO-Al₂O₃ベース予溶スラグは、耐火物摩耗と水素ピックアップ問題を低減できます。CaOとAl₂O₃組成を選択し、1400〜1450℃で溶融するようにできます。少量CaF₂を添加可能。この再溶融スラグを脱硫使用すると、予溶スラグ関連問題が低減されることがわかっています。
合成スラグの液鋼脱硫適合性を特性付ける重要パラメータはスラグ硫化物容量です。さらに脱硫程度は脱酸程度に依存します。Alキルド鋼は、Fe-MnまたはFe-Siで脱酸された鋼より効果的に脱硫できます。
製造プロセス