



精密冷間圧延:厚み・表面・性能を高める鋼加工技術
鋼の冷間圧延の主目的は、熱間圧延鋼帯(通常1.5〜5mm)を、熱間圧延機では通常達成できないより薄い厚み(通常0.12〜2.5mm)に減らすことです。厚み削減以外にも、表面仕上げの改善、厚み公差の向上、多様な「テンパー」の提供、物理的特性の改善、表面処理への準備などが目的です。
冷間圧延鋼板の優位性
冷間圧延により冷間圧延鋼板は大幅に改良された製品となります。厚み、形状、幅、表面仕上げ、その他特別品質特性を良好に制御でき、高度にエンジニアリングされたエンドユーザー用途のニーズに応えます。様々なエンドユーザー要求に応えるため、冷間圧延鋼板は冶金的に設計され、高成形性、深絞り性、高強度、高デント抵抗性、良好な磁気特性、溶接性、エナメル性、塗装性などの特定属性を提供します。
冷間圧延のプロセス
熱間圧延鋼帯の冷間圧延は、再結晶温度以下、通常は室温で行われます。冷間圧延プロセスでは通常、圧延前の熱間圧延帯に熱を加えません。しかし、圧延される帯の接触面での摩擦エネルギーが熱に変換されます。この熱により、圧延帯の温度が急速な断熱過程で50℃〜約250℃まで上昇することがあります。
冷間圧延プロセス中の厚み減少は、転位移動による塑性変形によるものです。これらの転位の蓄積により鋼は加工硬化します。これにより強度と加工硬化が最大20%増加します。これらの転位は冷間圧延鋼の延性を低下させ、成形加工に不向きにします。延性を回復するには、冷間圧延鋼を焼鈍プロセスにかけ、冷間圧延中にミクロ組織内に蓄積した応力を除去する必要があります。
熱間圧延帯の厚みは重要で、最終的な冷間圧延・焼鈍製品の特性は冷間圧延率に影響されます。したがって、各熱間圧延コイルの厚みは、適切な冷間圧延率を達成するために特定の厚みで冷間圧延機に供給されるよう慎重に制御されます。冷間圧延率は、焼鈍後の製品成形挙動にも影響します。
冷間圧延により、自動車用途の深絞り要求を満たす深絞り品質、超深絞り品質、超深絞りプラス品質の鋼が生産されます。
普通鋼冷間圧延の4ステップ
- 酸洗(ピックリング): 熱間圧延鋼帯表面に形成されたスケールを除去。除去しないと冷間圧延のさらなる加工に複数の悪影響を及ぼす。詳細は別記事参照
- 酸洗帯の冷間圧延: 熱間圧延鋼帯の厚み削減のため
- 焼鈍(アニーリング): 冷間圧延後、冷間圧延帯を焼鈍してミクロ組織内に蓄積した応力を除去。詳細は別記事参照
- テンパー圧延またはスキンパス圧延: 焼鈍帯に所望の機械的特性、形状、表面粗さ、仕上げを付与
酸洗帯の冷間圧延
酸洗熱間圧延帯の冷間圧延は、圧延機を通じて鋼帯を処理することで行われます。圧延機には、酸洗熱間圧延コイルを巻き解くエントリ側リールと、冷間圧延帯を巻き取る出口側リールがあります。その間に、冷間圧延を実行する1つ以上(通常最大6基)の圧延機スタンドがあります。各スタンドには垂直に積まれたロールがあり、巨大なモーターで駆動され帯に高圧縮応力を与えます。スタンドは2ハイ、4ハイ、6ハイがあります。4ハイスタンドが最も広く使用され、他の2タイプより最大の利点があります。
リバースミルとタンデムミル
- 1〜2スタンドの冷間圧延機: 通常リバースミル。鋼が片側から入り、反対側へ抜け、再びミルを通過。各パスでロール回転方向が反転。単一または2スタンドミルの両側のマンデル間で酸洗帯を行き来させ、各パスで厚みを減らし最終厚みを達成
- 多スタンドミル(通常3〜6スタンド): 通常連続タンデムミル。酸洗熱間圧延帯をエントリ側リールからタンデム冷間圧延機へ供給し、各スタンドでプリセットされた割合で漸進的に厚みを減らし、最終スタンド出口で最終目標厚みに到達。最後のスタンド後、コイラーで再巻取り
高合金・ステンレス鋼用:Zミル(センドジミアミル)
非常に小径のワークロール(通常約50mm)を使用し、ピラミッド状に積まれた複数のバックアップロール(6〜20本)で支持。このロール配置により、ワークロールを極端なたわみから守りながら極めて高い力を加えられます。センドジミアミルのテイクアップロールもコイルにテンションをかけます。高圧力とテンションの組み合わせにより、材料を薄く平らに圧延可能です。
冷間圧延機での熱間圧延帯の典型的圧延率は50〜90%です。各スタンドまたはパスでの圧延率は、各パスの最大圧延率を大きく下回らないよう均等に配分されます。通常、最後のパスで最低圧延率を取り、平坦度、ゲージ、表面仕上げのより良い制御を可能にします。
潤滑・冷却
冷間圧延ではロール内での圧縮により帯厚が減少します。入力側ではロール駆動に対応するエネルギー供給が必要です。高いロール力により、成形熱で帯は最大250℃まで加熱されます。ロールと圧延帯を冷却するため、油、水、エマルジョンで潤滑・冷却します。圧延油の例:脂肪油、鉱油、パーム油;無水圧延油は引火点300℃以上が必要。潤滑の主目的:ロール力とロールモーメントの低減、工具摩耗の低減、帯表面の向上。
最新タンデム冷間圧延機の能力と装備
最新の連続タンデム冷間圧延機は、酸洗熱間圧延帯を最小厚み0.12mm、圧延速度最大2500m/分で圧延可能です。連続タンデムミルの能力は最大250万トン/年。
最新連続タンデム冷間圧延機の標準装備:
- 一定ロール圧力・一定ロール位置維持用油圧スクリューダウンシステム
- コンピュータ制御油圧自動ゲージコントロール(HAGC)システム。速度に関わらず全コイル長で極めて厳しい公差を自動的かつ一貫して維持
- 連続可変クラウン(CVC)システムと強化シフトシステム
- エッジドロップ制御システム
- オンライン帯測定・検査システム
- 最終スタンド後のドライストリップシステムで帯残留油量を最小化
冷間圧延後、帯は高度に加工硬化しており、ほとんどの用途ではあまり有用ではありません。鋼を軟化させ成形性を高めるため焼鈍が必要です。
5スタンドタンデム冷間圧延機の典型的概略図を図1に示します。
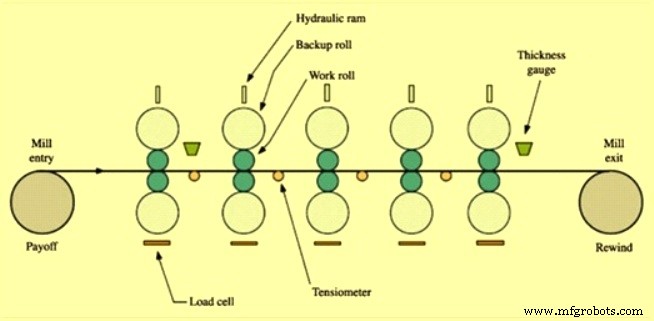
図1 5スタンドタンデム冷間圧延機の典型的概略図
テンパー圧延(スキンパス圧延)
焼鈍炉から出た冷間圧延コイルはデッドソフト状態にあるため、スキンパスミルでスキンパス圧延またはテンパー圧延を受けます。これは冷間圧延鋼板の制御された軽微な圧延であり、以下の理由で実施されます。
- 帯平坦性: 後工程を行う組織にとって重要。良好な平坦性値はプラント・設備のトラブルフリー操作を可能に。スキンパスで鋼板平坦性を改善
- 鋼の伸びを最小化
- ひずみを最小化
- ルダースバンド: 不安定な降伏点範囲(ルダースバンド)を明確な降伏点に変換。深絞り時のフロー挙動改善と望ましくない応力線の防止に寄与
- 所望の鋼表面テクスチャー取得。帯表面粗さの設定で深絞りプロセス歩留まり向上と塗料密着性改善
- 所望の機械的特性取得
- 鋼のゲージ不整合補正
テンパー圧延は通常0.25〜1.0%の少量の冷間圧延を付与します。表面が滑らかになり、降伏点現象(後工程での過度な伸びとしわ)が除去され、鋼が後続の成形・伸び加工により延性を持ちます。テンパー圧延後、冷間圧延鋼板に防錆油を塗布します。
スキンパスミルの形態
- 単体スキンパスミル: 独立した圧延設備で通常バッチ焼鈍後に配置。非常に柔軟に導入可能。ハード帯とウルトラマイルド帯の両方を処理可能。冷間圧延鋼帯の完璧な仕上げを提供
- DCR圧延機(DCRテンパーミル): DCRは「ダブルコールドリダクション」の略。第1スタンドで厚み削減、第2スタンドでスキンパスを行う2スタンド設備。両スタンドでスキンパスすることも可能。この場合、第1スタンドで降伏点明確化などの鋼特性を設定し、第2スタンドで所望の表面特性を帯に付与
- インラインスキンパスミル: 連続焼鈍ラインの出口部に直接設置可能。プロセスライン内でストリップを完結でき、コイルハンドリングの労力とコストを大幅削減
テンパー(硬度)分類
冷間圧延帯は、スキンロールド、クォーターハード、ハーフハード、フルハードなど、実施された加工硬化量に応じて様々な状態で生産されます。この加工硬化(硬度)はテンパーと呼ばれることが多いですが、熱処理のテンパーとは無関係です。
- クォーターハード: 圧延方向に垂直に自身まで曲げても破断しない
- ハーフハード: 90°曲げ可能
- フルハード: 45°曲げ可能
したがって、これらの材料は破断せずに大量の曲げ・変形を伴う用途に使用可能です。
製造プロセス
- ローリングアラームロボット:Raspberry Pi と Google カレンダーで動くスマートモバイル目覚ましシステム
- コールドチゼル:定義、用途、メリット
- Durabor® 30MnB5 – 高硬度・均質組織を実現するプレミアム焼入れ性ボロン鋼
- Durabor® 20MnB5 – 高硬度・高性能を実現する先進的焼入れ可能ボロン鋼
- Durabor® 22MnB5:高性能焼入れ可能ボロン鋼
- Durabor® 28MnB5:優れた硬度を実現する高性能焼入れ可能ボロン鋼
- AuAg20Cu10:耐久性のある接点用途向けプレミアム0%冷間加工金-銀-銅合金
- 30%冷間加工金(Au):強度向上、延性、合金化ポテンシャル
- 金(Au)50%冷間加工:強度向上と多様な合金化特性
- 金(Au) 0%加工硬化:純粋で無垢な金属
- 金(Au) 10%加工硬化:高品質と向上した加工性