



アルゴンリンスによる鋼の均質化促進
ガスリンスプロセスは、不活性ガスを鋼浴に吹き込んで鋳造レードル内の溶鋼をリンスする方法です。アルゴン(Ar)ガスは、不活性であるだけでなく、鋼への溶解度が極めて低いためリンスに好まれます。リンス効果は、ガスが上昇するにつれて加熱による膨張と圧力低下によって生じます。
アルゴンリンスの目的と効果
溶鋼のArリンスは、均質な温度・組成の達成とスラグ・金属精錬反応の促進のために行われます。また、非金属介在物の浮上分離に優れたプロセスであると報告されています。
プロセスの詳細
タッピング後の溶鋼は、フェロアロイとカーバライザーがレードル内で添加されるため、レードル内で層状化(成層)します。この成層鋼は、ArリンスステーションでのArガスパージングによって攪拌されます。溶鋼浴へのArガスパージングは、急速な熱均質化を実現する十分な浴攪拌を生成します。Arによる攪拌は、化学成分添加の混合速度も向上させます。アルゴンリンスの変数には、ガスパージング速度、溶鋼量(ヒートサイズ)、溶鋼の過熱度、キャリーオーバースラグ量、合成スラグやレードルカバリングコンパウンド添加量、化学添加のために必要な混合量などがあります。
経験豊富なオペレーターと冶金学者は、鋳造レードルでの正確で一貫したArガスリンスの重要性を認識しています。クリーン鋼と連続鋳造機(CCM)での良好な鋳造性は、一貫性があり穏やかなリンス攪拌に依存します。Arリンスステーションでの優れたArリンス制御システムは、再現性のある正確なアルゴンリンス速度と持続時間を実現します。
アルゴン導入方法
Arガスは、レードル上部から溶鋼浴深く挿入された耐火ランスを通じて、または底部パージプラグを通じて導入できます。上部耐火ランスは「T」「Y」型またはストレートボア型があります。底部パージプラグ経由でのArガス導入は、上部ランスから浴面へのAr滴下よりも効果的なガスリンス方法です。通常、リンス操作はレードル底部の多孔質パージプラグ配置を通じてArガスを浸透させることで行われ、上部ランス機構はプラグ回路が一時的に使用不能になった場合のバックアップ手段として機能します。レードルへのガス供給接続は、クイックカップリングシステムで手動で行うか、レードルを載せたトランスファーカーがリンスステーションに到着した際に自動的に行います。現在、ほとんどのレードルはアルゴンブローイング用の底部プラグを装備しています。データによると、アルゴンによる上部攪拌はレードルの自由開放性能をわずかに低下させます。
レードル底部の多孔質プラグアセンブリと様々なタイプの多孔質パージプラグの概略図を図1に示します。
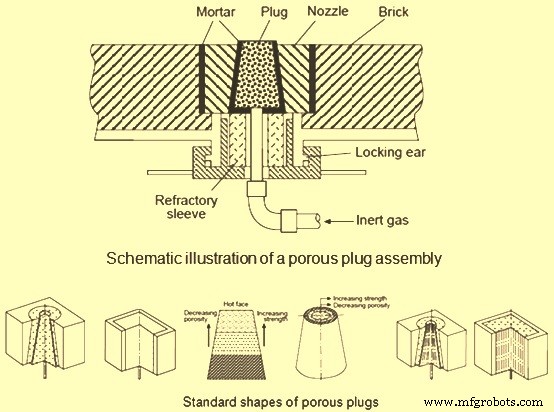
図1 多孔質プラグアセンブリと様々なタイプの多孔質プラグ
図1には、6種類の標準的な多孔質プラグ形状が示されています。左から等方性プラグ(No.1、2)、スライス型(No.3)と同心円型(No.4)のコンポーネントプラグ、円錐型(No.5)と矩形(No.6)のキャピラリープラグです。
見てわかるように、多孔質プラグは円錐形または矩形です。円錐形プラグは、ライニングより前にプラグが摩耗した場合に交換しやすい利点があります。矩形プラグは周囲のレンガと幾何学的に適合し、プラグ寿命がライニングと同等な場合に有利です。等方性プラグの性能と寿命は、金属インサートを挟んで2〜3コンポーネントを積層して製造することで向上させられます。いわゆる方向性多孔質またはキャピラリープラグの主な利点は、ライニングレンガと同質またはより緻密な耐火物でプラグを製造できることです。これにより、高温圧縮強度の向上、耐食性の向上、より長い耐用年数が得られます。キャピラリープラグの欠点は、アルゴンガス圧力低下時に溶鋼の浸透を受けやすいことです。
非金属介在物の除去メカニズム
穏やかなArリンスでは、Arガスの高圧気泡が非金属介在物を運ぶキャリアとなり、スラグ表面へ運んで溶鋼の清浄化を助けます。
底部パージプラグ使用時の課題
底部パージプラグを用いたArリンスでは、以下の条件がレードル内での適切な攪拌エネルギーの達成・維持を妨げる可能性があります。
- Arガスのチャネリングによる予想より低いリンスレート
- Ar供給系のリーク
- プラグ状態変化による可変バックプレッシャーの存在
- 可変スラグ厚と濃度による攪拌レート判定の誤差
- 各鋳造レードルのリアルタイムリンス履歴記録の欠如
これらの条件は以下の悪影響をもたらし、コスト高となります。
- Arガスの過剰消費
- 鋼の鋳造性不良(CCMでのノズル閉塞)
- スラグ介在物の不十分な除去
- アルミニウム(Al)添加効果の不発
- レードルスラグライン耐火物の摩耗
- Arリンスの目的未達成
- リンス後の鋼中全酸素量の増加
均質化のための最適条件
レードル内の鋼浴温度と組成を均質化するため、通常、適度なガスブローイングレート(例:0.6 Nm³/分未満)でアルゴンガスブローイングにより攪拌します。
理論的基礎:攪拌動力と混合時間
Arリンスの基礎は、他の製鋼プロセスと同様に物質移動制御に基づきます。物質移動制御には系内の対流が必要です。対流は、高温系(約1600℃)に導入された不活性ガスの浮力によって生成されます。
ほとんどのスラグ・金属反応では、速度は主にスラグ・金属界面を横切る反応物と生成物の物質移動によって制御されます。レードル内のArリンスされた鋼浴のようなリンス系では、スラグ・金属界面積は鋼浴の攪拌度によって影響を受け、それはリンス動力によって決まります。
ガスブローイングによる浴温度と組成の均質化は、主に注入ガスの浮力エネルギー散逸によって引き起こされます。ガスの有効攪拌動力を記述する熱力学的関係式はPluschkellによって導出されました。以下はPluschkellの関係式から導かれた攪拌動力の式です。
e = 14.23 (VT/M) log [(1+H)/1.48 P₀]
ここで
- e:リンス動力(W/ton)
- V:ガス流量(Nm³/分)
- T:浴温度(K)
- M:浴重量(ton)
- H:ガス注入深度(m)
- P₀:浴面でのガス圧力(atm)
95%均質化を達成する攪拌時間を混合時間tと定義します。
ガス攪拌系における混合現象については多数の実験的・理論的研究があります。MazumdarとGuthrieの研究から、混合時間t(秒)を攪拌動力e(W/ton)、レードル直径D(m)、注入深度H(m)で表す以下の関係式が得られました。
t (s) = 116 (e)⁻¹ᐟ³ (D²ᐟ³H⁻¹)
リンスプラグ位置の影響
底部リンスプラグの位置は混合時間に影響します。底部プラグを偏心位置(例:中間半径)に配置すると混合時間が短縮されます。レードル底部中央に配置したリンスプラグは浴上部にトロイダルループ金属流を生成し、下部にデッドゾーンを作るため混合時間が長くなります。偏心配置した底部プラグは浴全体に広範な金属循環を生じさせ、デッドゾーンを回避して混合時間を短縮します。
興味深いことに、レードル底部のリンスプラグが偏心位置にあると、金属とスラグ間の物質移動が阻害されます。中央配置のリンスプラグでは、ガス流量増加に伴いスラグ・金属乳化が増加します。偏心配置リンスプラグはレードル壁付近にスラグフリーゾーン(アイ)を形成し、スラグ粒子の主スラグ相からの剥離に影響して乳化を減少させます。したがって、レードル底部のリンスプラグ位置の最終選択は、与えられた操作で攪拌のどの側面がより重要かで決まります。通常は妥協案が採用されます。
製造プロセス