



冶金コークス品質向上のための石炭乾留最適化
冶金コークス生産のための石炭乾留(コーキング)
石炭の乾留は、石炭のコーキングとしても知られています。このプロセスは、空気不在下または制御雰囲気下で石炭を熱分解し、コークスとして知られる炭素質残渣を生成するものです。
乾留温度範囲による分類
石炭乾留は以下の3つの温度範囲で実施できます。
- 低温乾留 - 通常500℃~700℃の温度範囲で実施。このタイプでは液体生成物収率が高く、ガス生成物収率は低い。生成コークスは揮発分が多く、自由燃焼性を持つ。
- 中温乾留 - 約800℃で実施。無煙軟コークスを生成。副生成物特性は高温乾留と類似。中温乾留は現在ほとんど実施されていない。
- 高温乾留 - 900℃以上で実施。ガス生成物収率が高く、液体生成物収率が低い。硬質コークスを生成し、コーキングコールから冶金コークス生産に通常用いられる。
石炭からコークスへの変換プロセス
石炭加熱に伴い石炭からコークスへの変換が進行します。融解状態に達すると、加熱石炭層が軟化・融解します。約375℃~475℃で石炭が分解し、可塑層を形成します。可塑層で乾留反応が急速に進行し、揮発性生成物が発生します。約475℃~600℃でタールと芳香族炭化水素化合物の顕著な発生があります。ガスと凝縮性蒸気が可塑質量内に閉じ込められ、膨張するにつれて膨張させる傾向があります。反応進行と融解帯温度上昇に伴い、石炭の可塑性は低下します。継続加熱とガス発生により、融解層は徐々に半コークスへ再固化し、典型的な細胞状コークス構造を持ちます。この段階のコークスは依然として相当量の揮発分を含みます。温度がさらに600℃超で上昇すると、乾留反応はガスと少量タールの発生とともに継続します。コークス安定化は、温度が600℃から1100℃に上昇するにつれて進行します。これはコークス質量収縮、コークス構造発達、最終水素発生で特徴づけられます。この段階で最終反応が起こります。これらの反応は、極めて複雑な高分子量炭化水素から水素を分離します。温度上昇に伴い、コークス質量は収縮し、収縮クラックが発達します。
ケーキングメカニズム
コーキングコールが乾留されると、まず光学等方性の可塑質量が形成され、その後徐々に層状ネマチック液晶が形成されます。この高分子相をメゾフェーズと呼びます。これは等方性流体石炭と、メゾフェーズから最終的に形成される固体異方性半コークスの中間相で、固体と液体の中間的性質を持ちます。中間相の流動性がかなり高い場合、メゾフェーズは即座に単一のより大きな単位へ凝集します。温度上昇範囲でメゾフェーズは連続的に形成され、サイズ増大し、最終的に互いに接触します。こうしてメゾフェーズは固化し、コーキングコールからコークスの光学異方性テクスチャーへ変換されます。
コーキングコールの歴史
歴史資料によると、コークスは紀元前4世紀に古代中国で生産されていました。中国人は9世紀以降、暖房と調理にコークスを最初に使用しました。1709年、イギリスでコークス燃焼高炉が設立され、鋳鉄生産が開始されました。18世紀初期には、石炭を地面に積み上げて外層のみ燃焼させ、内部を炭化状態にする方法でコークスが製造されていました。
塊炭を用いた「ハース」プロセスによるコークス製造は、19世紀前半まで多くの地域で継続されました。このプロセスは、木炭燃焼と類似していましたが、準備された木材の山を小枝・葉・土で覆う代わりに、コークス粉で覆った石炭の山を使用しました。
これらはその後、鉄鋼用硬質コークスの増大需要に対応するため、様々な形状とサイズのビーハイブオーブン開発につながりました。
ビーハイブオーブン
ビーハイブオーブンは、内部形状が古風な蜂の巣形状になるようアーチ型屋根で建設されたシンプルな耐火レンガ室です。典型寸法は幅4m、高さ2.5m。ビーハイブオーブンは通常列に建設され、隣接オーブン間で共通壁を持ちます。このようなオーブン列をバッテリーと呼びます。バッテリーは通常多数のオーブン、時には数百基が一列に並びます。ビーハイブオーブンの典型的断面図を図1に示します。
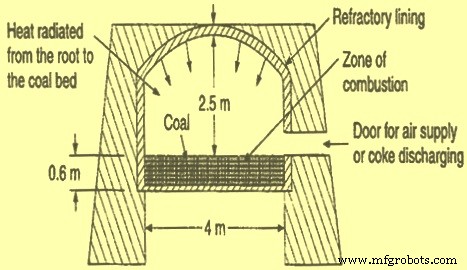
図1 ビーハイブオーブンの典型的断面図
レールトラックがオーブン頂部に沿って石炭搬入用に、他のレールトラックがオーブン横にコークス車搬出用に敷設されていました。屋根には頂部から石炭や着火材を投入する穴があります。排出穴は壁下部周囲に設けられます。
石炭を空オーブンに頂部の穴から投入します。円錐形の山を形成し、ドアを通してレーキで均一層にならし、約600mm~900mm深さの均一層を作ります。
乾留プロセスは、前回石炭装入からのオーブン壁蓄熱で開始されます。装入直後に石炭から揮発分で構成されるガスがほぼ即座に生成されます。燃焼用空気はオーブンドア頂部開口部または側ドアから導入されます。乾留開始で生成された揮発分が半開き側ドア内で燃焼します。乾留は上部から下部へ進行します。熱は揮発分燃焼で供給されるため副生成物は回収されません。排ガスは大気へ逃がされます。
コーキング時間は石炭層深度に大きく依存し、48~72時間です。乾留進行につれ発生ガス量減少し、ドア開口サイズを対応して減らすか、頂部開口にレンガを導入して調整します。これにより空気量調整し、過剰空気流入を防ぎ、そうでなければコークス一部燃焼させオーブン冷却させる可能性があります。
高温コークスは水で消火し、側ドアから手動で排出します。コーキング完了時、ドアを開け白熱コークスを開口から導水で消火。消火コークスを手動でオーブンから掻き出し、列車車両に積み込み輸送。壁と屋根は次回装入の乾留開始に十分熱を保持します。
コークスオーブンで石炭燃焼時、ガスとして放出されなかった石炭不純物が蓄積しスラグを形成します。これは除去不純物の凝集体です。目的コークス製品ではないため、スラグは廃棄されるか、レンガ製造原料、混合セメント、さらには肥料成分として使用されます。
新オーブンは石炭または木材加熱で温度上昇させてから装入します。
ビーハイブコーキングは、少量生産と極めて大量汚染により現在は陳腐化したプロセスですが、依然として使用されています。
副生成物回収型コークスオーブンバッテリー
世界のコークス生産最大量はこれらのバッテリーから来ます。これらのバッテリーでは石炭が無空気下で乾留され、オーブン内で正圧操業されます。これらのコークスオーブンバッテリーでのコークス製造プロセスは、オフガスが回収され副生成物プラントに送られ様々な副生成物が回収されるため、副生成物コークス製造と呼ばれます。ほとんどの副生成物コークスオーブンバッテリーは、コークスオーブンガス目的で製鉄所に統合されています。
副生成物コークスオーブンバッテリーでのコークス製造とコークスオーブン副生成物プラントの詳細は、https://www.ispatguru.com/coke-making-in-byproduct-coke-oven-batteries/ と https://www.ispatguru.com/coke-oven-by-product-plant/ の別記事で説明されています。
非回収型コークスオーブンバッテリー
非回収型コークスオーブンバッテリーでは、石炭が大型オーブン室で乾留されます。乾留プロセスは、頂部からの輻射熱伝達と底部からの床面熱伝導により進行します。燃焼用一次空気は、オーブン両側ドアの装入レベル上部にある複数ポートからオーブン室に導入されます。部分燃焼ガスはオーブン壁の「ダウンカマー」通路を通って頂部室から排出され、床フルーに入り、オーブン床を加熱します。燃焼ガスは共通トンネルに集まり、スタックを通じて排出され、オーブン内に自然通風を生成します。副生成物が回収されないため、非回収コークス製造と呼ばれます。これらのバッテリーでは通常廃ガスが廃熱回収ボイラーに入り、余剰熱を蒸気に変換して発電するため、熱回収コークス製造とも呼ばれます。非回収型コークスオーブンバッテリーでのコークス製造詳細は、https://www.ispatguru.com/non-recovery-coke-ovens-battery/ の別記事で説明されています。
製造プロセス
- 大量生産スイス式マシニングの重要考慮事項
- FINEXプロセス:鉄鉱石微粉と非コークス炭による先進的溶銑製造
- バー生産性飛躍向上:最適化スリットローリング技術
- コークス製造におけるアンモニア効率的回収技術
- VMC工作機械:精密CNCソリューションで生産性と効率を向上
- 台湾製CNC三次元測定機(CMM)— 高品質生産のための精密測定
- 台湾の精密三次元測定機(CMM)検査サービス:グローバル生産品質を保証
- 3Dプリンティング:ラピッド・プロトタイピングから本格的な最終部品生産へ
- 製造リードタイムを短縮する3つの実証済み戦略:プロセス選定・設計・コミュニケーション
- 鋳造生産における品質確保:実証済みトレーサビリティ実践
- NXシリーズ:自動車生産ライン向けモジュラーマシニングセンタ