



高炉操業の最適化によるキャンペーン寿命の延長
高炉の操業実践とキャンペーン寿命
高炉の再建またはリライニングにかかるコストは非常に高いため、高炉のキャンペーン寿命を延長する技術は重要であり、積極的に追求される必要があります。
大型高炉は通常、単位体積あたりのキャンペーン産出量がわずかに高くなります。これは、大型高炉が一般的により現代的な設計で、高度に自動化されているためです。統合製鉄所の存続は溶銑の継続的な供給にかかっており、少数の大型炉で構成されるプラントでは、長いキャンペーン寿命が極めて重要となります。
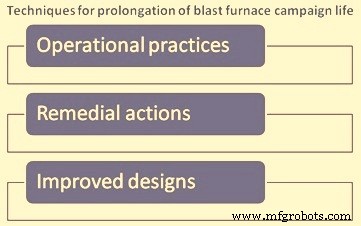
高炉キャンペーン寿命延長の技術(図1)は、大きく分けて以下の3つのカテゴリーに分類されます。
- 操業実践 — 高炉プロセスの制御はキャンペーン寿命に大きな影響を与えます。高炉は生産ニーズを満たすだけでなく、寿命を最大化するように操業する必要があります。したがって、キャンペーンの進行に伴い、また問題領域への対応として、操業実践を修正し、キャンペーン寿命を最大化することが必要です。
- 補修対策 — 高炉の寿命に影響を与える摩耗や損傷が明らかになった場合、エンジニアリング修復技術を用いるか開発して、キャンペーン寿命を最大化します。
- 設計改良 — 改良された材料や設備が開発されたら、コスト効果が見込める場合、それらを将来の再建に取り入れ、高炉の重要領域の寿命を延ばします。
本稿では、キャンペーン寿命向上のための操業実践について説明します。高炉キャンペーン寿命に影響を与える操業実践は以下の通りです。
生産性
高炉の生産性は通常、単位高炉体積(m³)あたり1日当たりの溶銑生産量(トン)で表されます。高生産性は、より高い装入下降速度で材料のスループットが増加し、より多くの液体生成物を除去するために爐底活動が活発になることを意味します。高炉をハードに駆動すると操業安定性が影響を受け、装入下降がスムーズでなくなり、溶融帯が高くなります。これらは高炉壁の摩耗に影響します。液体生成物のスループット増加は爐底摩耗を加速し、より厳しい出銑口条件をもたらします。
低生産性は、長期間にわたる低熱風量を伴うため、適切な装入分布の変更を行わない限り、吹き込み穿透力が低下し、高炉壁に沿ったガス流量が増加します。長い生産中断は通常、爐底状態に悪影響を及ぼします。
長いキャンペーン寿命を達成した高炉の生産性レベルを検討すると、これらの高炉はキャンペーンの大半で最大ポテンシャルでは操業されていないことがわかります。共通する要因は、安定した一貫した操業であり、壁と爐底を監視・保護する実践が採用されています。このような操業は、最大出力未満の生産レベルでより容易に達成できます。しかし、生産性指数(トン/m³/日)の普遍的な値を定義することは困難です。この指数は高炉の駆動率以外にも、高炉内部形状、耐火物摩耗状態、現地操業条件、メンテナンス期間などいくつかの要因の影響を受けるためです。
キャンペーン寿命を最大化するには、高炉を安定した制御された方法で操業できる戦略が必要です。多くの高炉再建では、内部容積の拡大が図られていますが、これは出力を増やすためではなく、より低い生産性レベルで生産目標を達成できるようにし、より安定した操業と長いキャンペーン寿命の可能性を提供するためです。
高炉の頻繁な停止は生産性を低下させますが、停止/始動操作の過剰な回数によりキャンペーン寿命も短縮されます。単位体積あたりのキャンペーン産出量は、ダウンタイムの割合に不比例に減少します。この基準で測定される長いキャンペーンは、長時間の停止なしに高炉を連続操業することで最もよく達成されます。
短期的な生産性低下も、高炉で特定された問題領域に対処し、炉の完全性を守り、キャンペーンの早期終了を回避するために必要です。
装入材料
適切な生産性レベルで高炉を安定操業するには、良質なコークスが必要です。実際、コークスは不良操業期間の主な理由の一つです。不良操業期間は往々にして不安定、さらにはチルド操業を招き、これらは高炉ライニングに破壊的な影響を及ぼし、ひいてはキャンペーン寿命を縮めます。
コークスは装入重量を支え、機械的崩壊を最小限に抑えるために強靭で安定化されている必要があります。十分な大きさで粒度が揃っており、微粉が最小限であることで、液体が爐底へ滴下し、上昇ガスを妨げない透過性のある床が形成されます。一定の粒度は、望ましくない透過性変動を避け、高炉半径方向にコークス層厚を変化させて放射状ガス流を制御する概念を支えるために必要です。コークスは溶損に対して十分に非反応性で、その条件下でも強度を保持し、アルカリ分が少なく、焦点でのアルカリガス化を最小限に抑える必要があります。これはコークス崩壊と炉耐火物に悪影響を及ぼします。コークス水分と固定炭素の変動は、プロセスの熱的状態への影響を最小限に抑えるために管理する必要があります。
吹き込み口炭化水素吹込み率が高い場合、装入コークスの割合がそれに応じて減少するため、コークス品質がさらに重要になります。
安定操業と長い高炉寿命に適合する普遍的なコークス品質を特定するのは困難です。異なる操業タイプによってコークス要件が異なるだけでなく、物理的特性もコークス炉から高炉までのサンプリング地点によって変化するためです。
複数の供給源からのコークスを使用する場合、適切なブレンドが必要か、または異なるコークスを個別に装入することが不可欠です。異なる特性を持つコークスの割合が変動すると、高炉内で不安定な状態が生じます。
高炉中心部のコークスは徐々にデッドマンと爐底のコークスを置き換え、これらは液体が爐底中心部を横切って排出できるよう透過性を保つ必要があります。これにより、爐底での溶銑の過度な周辺流動を防ぎ、側壁底部での深刻な耐火物摩耗を防止します。デッドマンコークス粒度の増加に伴い、爐底パッド中心温度の上昇が通常観察され、これは爐底中心部活動の活発化を示します。コークス篩の開口サイズは、爐底透過性維持の重要なパラメータです。篩サイズを大きくし、発生した小粒コークスを鉱石装入材と混ぜて高炉中心線から離れた位置に装入することは通常有益です。
良質なコークスを使用する目的は、大きなコークスが高炉下部領域に到達することを確実にすることです。これを監視するため、計画メンテナンス時に吹き込み口レベルからコークスをサンプリングし、炉内でのコークス崩壊を評価することが望ましいです。吹き込み口開口部から大量のコークスを掻き出し、その特性を対応する装入コークスのサンプルと比較します。これにより、コークス粒度に影響を与える他の要因も特定できます。
良質で一貫したコークス品質、およびストックラインとボッシュコークスの双方を監視することは、長いキャンペーン寿命のための明確な重要戦略です。
鉱石装入配合
高炉は、シンター、ペレット、 Sized Iron Ore(SIO)など、多様な鉱石装入成分で操業されています。多様なフラックスも鉱石装入に使用されます。
回収スクラップ、鉄系微粉、ミルスケール、コンバータースラグ、イルメナイト、リサイクル廃棄物、さらには直接還元鉄や顆粒鉄など、少量のその他の材料も鉱石装入に使用されることがあります。これらの材料の使用は通常、現地の要因に依存します。
統合製鉄所には通常シンター工場があるため、これらのプラントの高炉では装入材の大部分をシンターが占め、残りは主にSIOと/またはペレットで構成されます。一部のプラントでは、ペレットの優れた特性のため、装入配合のバランスとしてSIOよりペレットが好まれます。
世界中で、高炉装入におけるペレット比率は0%から100%まで様々です。異なるプラントでの経験から、高ペレット比率で操業する高炉は、下部ストーブとボッシュでの熱負荷変動が大きく、過度な下部ストーブとボッシュ摩耗、およびキャンペーン寿命の短縮を招くことが示されています。その理由の一つは、装入分布制御が不十分であることです。ペレットはシンターやコークスより安息角がはるかに小さく、傾斜したストックラインに着地すると容易に転がります。これにより、高炉中心部に比較的厚い鉱石層が形成され、高炉壁での過度なガス流を助長します。
この状況は、下部ストーブへの高密度冷却装置の追加と装入分布設備の改善によって対処されます。ペレット装入では、変動する下部ストーブ温度、スリップの増加、溶銑温度変動が観察されることがあり、これらは装入分布制御、中心コークス装入、ペレットへのナッツコークス添加によって制御する必要があります。
個々の装入成分の軟化・溶融特性は重要な側面です。高炉全体の圧力降下の大部分は、鉱石装入が軟化・溶融し、上昇ガスを通してコークス床に滴下する領域で発生します。幅広い溶融・軟化範囲は圧力降下を増加させ、大きな凝集帯ルートが下部ストーブ煉瓦に食い込み、耐火物が望ましくない広い範囲で高温にさらされます。壁温度を低く保つ、または熱変動を少なくすることは、ストーブ煉瓦寿命を延ばすのに役立ちます。
複数成分装入の溶融・軟化特性は、個々の成分とは異なります。したがって、軟化・溶融試験データは、個々の装入構成要素だけでなく、提案される鉱石配合についても考慮し、鉱石装入選定の助けとする必要があります。
熱的・化学的変動を最小限に抑えるには、均質な装入が望ましいです。装入成分は可能な限り密接に混合されているべきです。これは装入成分の数と個々の装入システムに依存しますが、貯蔵バンカーの選択と材料排出順序によって、通常はある程度達成可能です。
材料品質が一貫しており、十分な壁冷却能力と適切な分布制御があれば、異なる装入材を使用しても安定した高炉操業と長いキャンペーン寿命を達成できます。
鉱石装入の品質
安定操業には透過性の高い高炉が必要です。鉱石装入が強靭で、粒度が揃い、効率的に篩分けされて微粉が除去されていることが重要です。ストーブ内で過度に崩壊し、追加の微粉を生成しないことが必要です。十分に多孔質で還元性が高く、軟化帯に到達するまでに効果的に還元される粒度である必要があります。これにより凝集帯の制限が少なくなり、FeOリッチスラグが減少し、高炉下部領域の熱負荷が低下し、スムーズな操業が促進されます。
鉱石成分の軟化・溶融特性は高炉操業に重要な影響を与えます。凝集帯での制限と不良な溶融特性は、不規則な装入下降、不安定な操業、熱変動を招きます。これらの条件は高炉壁寿命を短縮する可能性があります。
標準化された軟化・溶融試験はなく、直接還元開始、溶融時圧力降下、滴下物量など、軟化・溶融温度を表す多くの指標が引用されています。
装入分布
装入分布は高炉キャンペーン寿命に影響を与える主要因の一つです。操業安定性に影響を与えるだけでなく、高炉内の放射状ガス流を決定することで、高炉壁摩耗率を制御する主要因の一つとなります。
一般的に放射状ガス流は、装入材中の鉱石/コークス比率によって制御されます。コークス粒度が通常大きいためです。これは通常、材料を離散層で装入し、高炉半径方向に層厚を変化させることで達成されます。高炉壁の保護は、壁付近の鉱石層割合を増やすことで達成され、壁冷却システムによって除去される熱量が減少します。しかし、高炉壁付近の鉱石材料割合には限度があり、不活性層の形成を避ける必要があります。これは壁付着物の形成を助長し、未調整装入材が高炉下部領域に入り込み、吹き込み口損失を増加させる可能性があります。高炉中心部のコークス割合は、所望の生産レベルで安定した高炉操業を可能にするために十分でなければなりません。コークス割合が大きいと、比較的透過性の高い領域が形成され、下降液体が少なく、最大熱風量を使用しても吹き込み圧力の大きな変動や不規則な装入下降なしに操業できます。
高炉中心部のコークスは爐底のコークスを置き換え、コークスリッチな透過性中心部は透過性のある爐底を促進し、爐底での液体流動に関連します。中心コークス煙突は不必要に広くすべきではありません。その場合、非効率が生じ、上昇ガスの過度な保熱容量により炉頂の特定部分が損傷する可能性があります。
分級装入
より高度な分布システムでは、与えられた材料の複数の粒度範囲を利用して、装入分布をさらに制御できます。最も一般的な実践の一つは、メイン鉱石装入の篩分けから生じる微細鉱石材料を装入することです。微粉は少量ずつ高炉壁付近に別個に装入し、局所的に透過性を低下させて壁を保護します。別個の微細材料バッチを装入すると、通常、高炉の装入能力が低下します。
ナッツコークス
柔軟な装入システムでは、ナッツコークス(典型的サイズ:10〜30mm)を使用できます。ナッツコークスを鉱石装入に混ぜ、中間半径付近に配置すると、凝集帯での鉱石層の還元効率と透過性が向上し、操業が改善されます。ナッツコークス装入により透過性が改善され、ベリー温度が低下します。壁付近にナッツコークスを2回の鉱石装入の間に挟んで装入すると、微細鉱石を壁に装入した際の不活性壁領域を防止できます。ナッツコークスをペレットに添加すると安息角が増加し、高炉中心部の鉱石装入割合を減らせます。
粒度偏析
多くの装入システムは、投入材料にある程度の粒度偏析を生じさせます。最初に排出される材料が微細で、最後に排出される材料が粗い場合、この特性を放射状粒度分布、ひいては放射状ガス流分布の改善に利用できます。この種の偏析は、スキップ装入炉よりもベルト装入炉で一般的に発生し、ベルレストップでより制御しやすくなります。装入システムに適切な改良を加えることで、望ましい偏析特性を強化することも可能です。
傾斜したストックラインを転がり落ちることによる追加の放射状粒度偏析も発生し得ます。粒度偏析は、ある成分が異なる粒度範囲と化学組成を持つ場合、高炉半径方向に沿った装入材の軟化・溶融特性も変化させます。
一部の装入システムは、装入分布に周方向変動を生じさせます。これらの変動は設計または操業によって最小限に抑える必要があります。
中心コークス装入
安定操業のために十分な中心作用を促すには、通常、高炉中心部に多量のコークスが必要です。これは特に高生産性時や、高レベルの吹き込み口炭化水素吹込み操業時に顕著です。しかし、炉中心を完全にコークスのみで操業することは燃料効率が悪く、中心コークス装入領域の幅を最小限に抑える技術が開発されています。ベルレストップでは、回転シュートを完全に降ろした状態で少量のコークスを装入することで達成されます。
透過性のあるコークス床は爐底で必要で、液体が爐底中心を横切って流れ、周辺流動を減らすことで、過度な側壁摩耗を防ぎます。デッドマンと爐底のコークスは、炉中心からのコークスによって徐々に置き換えられます。中心コークス装入は、高炉中心部の鉱石材料割合を減らし、爐底透過性を改善します。より大きな安定化コークスを中心に装入することで、爐底透過性をさらに改善できます。
スロートアーマー寿命
長いキャンペーン寿命のためには、装入材料の直接衝撃による固定スロートアーマーの摩耗を最小限に抑えることが重要です。スロートアーマーの修復や保護プレートの組み込みは可能ですが、これには長いメンテナンス停止が伴う場合があり、それ自体が炉寿命に悪影響を及ぼす可能性があります。したがって、装入分布とストックライン高さは、このような装入材衝撃を避けるように選択する必要があります。
溶銑品質
爐底に保護スカルなしで操業する場合、爐底炭素は通常、鉄とスラグの溶解攻撃によって除去されます。溶銑が爐底耐火物と接触する前に早期にセメンテーション(浸炭)させることで、このような爐底摩耗を最小限に抑えられます。
早期セメンテーションには、液体とコークスの長時間の接触が必要です。与えられた生産性では、より高い滴下帯とデッドマン、より高い凝集帯によってこれを促進できます。これは通常、溶銑シリコン(Si)の増加をもたらします。一般的に、炭素飽和レベルはSi含有量の増加とともに低下します。その結果、与えられた高炉サイズと溶銑温度では、Siレベルが高いほど溶銑は飽和に近づきます。
さらに、溶銑Siの増加は溶銑液相線温度を上昇させ、流動性を低下させます。これにより爐底での流速が低下し、爐底耐火物上に凝固層の形成が促進されます。
低溶銑温度では、鉄の炭素飽和レベルが低く、より早期に達成されます。低溶銑温度には、鉄粘度が増加して周辺流動が減少し、保護スカルの溶解や微細な亀裂・気孔への浸透傾向を減らすという追加の利点があります。
高溶銑Siと低溶銑温度を同時に達成するのは困難です。より高い凝集帯は通常、より高温な炉をもたらすためです。しかし、全体的な効果としては、爐底に流入する溶銑が炭素飽和に近づきます。高炉頂圧力の低下は、高炉の熱的状態に影響を与えることなく、Siをわずかに増加させる可能性があります。高Siレベルでは、爐底炭素の溶解確率が低くなります。
吹き込み口径
吹き込み口径は、与えられた操業条件で適切な吹き込み穿透を確保し、高炉壁に過度なガスが上昇するのを防ぐために選択されます。吹き込み口径の選択は、高炉の中心作用の程度とボッシュおよび下部ストーブ壁の保護程度に影響します。通常、高炉周囲のガス流バランスを確保するために、吹き込み口径を高炉周囲で変化させる必要があります。
吹き込み口径は慎重に選択されますが、吹き込み口交換時に大幅な径拡大が観察されることが多く、特に長寿命達成時には顕著です。これは上記両要因に影響し、吹き込み口摩耗の影響を最小限に抑えるだけでなく、高炉への水漏れの可能性を減らし、故障した吹き込み口交換のための非計画的オフブラスト期間を減らすという点で、キャンペーン寿命の観点から有利です。したがって、一定期間後に吹き込み口を交換することが望ましいです。
出銑口直上の吹き込み口径は、スムーズな鋳造を促進し、出銑口上部での溶銑生成を減らすために、しばしば縮小されるか、あるいは閉鎖されます。
爐底側壁温度が高い場合、その領域への滴下液体と爐底活動を減らすために、吹き込み口径を局所的に縮小することがよくあります。これは吹き込み口インサートの追加や吹き込み口交換によって行われます。深刻な場合や短期的な緊急措置として、当該吹き込み口を粘土で塞ぐことがあります。これは対応する爐底側壁温度を急速に低下させる効果があります。
鋳造場実践
鋳造場実践は、爐底での液体流動を制御し、レーセウェイに液面が達して吹き込み分布に影響を与えたり、吹き込み口やブローパイプ損傷を引き起こしたりするのを防ぐ上で重要な役割を果たします。これらの要因は操業安定性に影響し、オフブラスト期間を生じさせ、潜在的にキャンペーン寿命に影響を与えます。
出銑口長さ
出銑口を長くすると、溶融生成物が爐底のより深い位置からだけでなく、爐底中心に近い地点から引き出されます。これにより出銑口付近の周辺流動が減り、爐底側壁摩耗が軽減されます。出銑口を延ばすには、一定期間にわたって注入する出銑口泥量を増やし、高炉内部のマッシュルームサイズを徐々に大きくする必要があります。これはまた、出銑口下部の耐火物も保護します。短い出銑口で、広く離れた出銑口から交互に鋳造すると、側壁温度変動が増加し、耐火物侵食が加速する可能性があります。
爐底パッド温度が高いのは、凍結層の消失や爐底炭素溶解によるものですが、爐底側壁温度は良好な場合があります。このような場合、出銑口泥注入量を減らし、場合によっては出銑口傾斜を減らすことで出銑口を短くする必要があるかもしれません。これにより高炉中心付近の溶銑流動を減らし、爐底パッドに保持される液体量を増やすことができます。
出銑口径
与えられた生産性を維持するために必要な出銑口径は、高炉パラメータ(鋳造時間割合、炉頂圧力、スラグ量、爐底コークス粒度、液体粘度、出銑口泥特性など)に依存します。出銑口が与えられた生産率に対して小さすぎると、炉をドライ鋳造できません。大きすぎると、爐底反対側の液体がコークス床を通って下降する前に、出銑口上部の液体が除去されて出銑口が早期にブローするため、1回の鋳造で除去される溶融生成物が少なくなります。どちらの場合も爐底液面が高止まりし、最終的には安定操業に影響を与えます。したがって、経験から導き出される最適な出銑口径が必要です。
単一出銑口を使用する場合、そのサイズは炉をドライ鋳造でき、連続鋳造間で出銑口泥が完全に硬化する十分な時間を確保できるように選択する必要があります。交互出銑口を使用する高炉では、特定の操業条件下で爐底全体の排水を確実にするため、異なるサイズの出銑口が必要になることがあります。
爐底パッド摩耗を経験している複数出銑口高炉では、出銑口径を大きくすることが望ましい場合があります。これは出銑口長さの短縮と合わせて、爐底パッドを横切る鉄流を減らし、鋳造終了時の爐底残鉄を増やし、爐底パッドへの凍結層形成を促進します。
出銑口泥
出銑口泥の特性は高炉操業にとって重要です。泥は急速に硬化し、連続鋳造間で完全に硬化して、強靭で耐久性のある出銑口を形成する必要があります。出銑口泥は優れた接着特性を持ち、液体流動に耐える強力な永久構造を構築し、出銑口下部の爐底耐火物も保護する必要があります。
出銑口の数、位置、性能
中型単一出銑口高炉でも高生産性は達成可能です。しかし、複数の出銑口があると利点があり、より高い生産レベルでは必須となります。炉の反対側にある出銑口から交互に鋳造すると、より効果的な爐底排水が可能になり、出銑口泥が完全に硬化する時間が長くなるため、より耐久性のある出銑口となります。2つの出銑口があれば、メイン鉄ラナーの大規模修繕をオフブラストなしで実施できます。複数出銑口高炉で爐底壁にホットスポットが発生した場合、侵食領域での周辺流動を助長しない代替出銑口を使用できます。複数出銑口炉では、周辺流動による側壁摩耗が周囲により均等に分散されます。
大型高生産性高炉では、4つの出銑口を持つことが望ましく、対向するペアを操業しながら1つのラナーを修繕し、もう1つをスタンバイにできます。側壁摩耗を均等化し、完全な爐底排水を促進するため、これらは理想的には90度間隔で配置されます。
鋳造頻度と速度
鋳造速度は、使用する出銑口ドリルサイズ、出銑口泥の摩耗特性、炉頂圧力、液体粘度、使用中の出銑口数によって決まります。最新の高性能出銑口泥では、鋳造回数を減らす傾向があり、これにより出銑口操業コストが削減されます。鋳造速度を下げると、爐底内の液体速度は低下しますが、より長く継続します。複数鋳造場高炉では、出銑口泥が鋳造時間より短時間で完全硬化し、人員とロジスティクスが許せば、対向出銑口から同時鋳造(ラップ鋳造)が可能です。この技術は爐底内流速を低下させますが、多くは液面高止まり時やオフブラスト前などにのみ使用されます。
長時間の鋳造遅延は、高炉操業への混乱を最小限に抑えるため、あらゆるコストをかけて避ける必要があります。これには、鋳造場設備の良好な設計と信頼性の高い操業、良好な鋳造場実践、溶銑レードル輸送の適切な調整が必要です。
アルカリと亜鉛
アルカリ金属と亜鉛は高炉プロセスと耐火物に有害な影響を与えます。装入材のアルカリと亜鉛含有量は、経済的に可能な最小レベルに抑える必要があります。通常、アルカリと亜鉛は5kg/tHM未満(ベストプラクティスでは2kg/tHM)で管理されますが、アルカリ蒸気が下降装入材に凝縮することで、高炉内に大きな循環負荷が蓄積します。これによりシンター劣化とコークス崩壊が増加し、壁付着物の形成が助長され、これらはすべて不規則な装入下降と高炉の不安定操業を招く可能性があります。
気体状のアルカリと亜鉛は、高炉壁耐火物の亀裂と気孔に浸透します。その結果生じる化学的攻撃と熱サイクルにより耐火物表面層が弱化し、最終的に下降装入材によって除去され、このプロセスが繰り返されます。
キャンペーン終了後の爐底解体では、側壁底部での過度な摩耗と、シェルと炭素ホットフェイスの間に脆性ゾーンが通常形成されることが示されています。アルカリと亜鉛はこの脆性ゾーンで高濃度で見つかることが多いです。これらの化合物を含む様々な崩壊メカニズムが提案されています。側壁の応力と熱亀裂により気体アルカリと亜鉛が浸透し、気孔に析出します。これにより煉瓦膨張、脆化、さらなる膨張、最終的には耐火物質量の破壊が生じます。付着物やスカルが耐火物ホットフェイスに凍結していれば、化学的攻撃から耐火物を保護することで、アルカリと亜鉛からの耐火物保護を大幅に達成できます。
アルカリの大部分はスラグ中で除去され、残りは炉頂ガス中で除去されます。しかし、スラグ実践、熱的状態、装入分布がアルカリ除去に主要な役割を果たします。スラグ塩基度を下げると、スラグ中へのアルカリ除去量が増加します。高炉熱レベルの上昇や炉頂温度上昇によって中心作用の程度を広げたり強めたりすることでも、アルカリ除去が増加します。また、与えられたアルカリ負荷では、吹き込み口炭化水素吹込み率が高い操業では、装入材滞留時間が増加するため、コークス劣化が大きくなる可能性があります。アルカリと亜鉛の投入と排出のバランスを監視し、これら元素の投入レベルに適合した熱的・化学的レジームで高炉を操業し、スラグと炉頂ガスへの除去を促進することが重要です。
TiO₂添加
キャンペーン終了時の高炉爐底ライニングサンプルには、通常チタン含有堆積物が含まれます。これらは爐底側壁の侵食領域、サラマンダー、煉瓦気孔と継手に保護層を形成します。チタンは通常、チタンカーバイド(TiC)とチタン窒化物(TiN)の固溶体である炭窒化チタンTi(C,N)の形で存在します。したがって、現在の実践では、これらの保護層を促進するためにチタン酸化物(TiO₂)を高炉に導入しています。TiO₂導入には通常3つの方法が用いられます。(i)装入材への添加、(ii)吹き込み口からの吹込み、(iii)出銑口泥を通じた添加。
最も一般的な技術は、チタン含有鉱石(通常イルメナイト)を装入材に添加することです。あるいは、シンターを通じてTiO₂を添加することも可能ですが、低レベルに限られます。
TiO₂添加には一般的に2つの戦略が採用されます。1つは補修的アプローチで、高爐底温度が観察され爐底摩耗が示唆されたときにのみTiO₂添加を開始します。もう1つは予防的アプローチで、少量のTiO₂を継続的に添加し、高温が観察された場合に添加レベルを増やします。予防的アプローチでのTiO₂取込量は一般的に3〜5kg/tHMで、通常溶銑中に最大0.1% Ti、スラグ中に1〜1.5% TiO₂をもたらします。補修的対応では、TiO₂投与量は最大20kg/tHMまで増やせますが、このレベルでは溶銑に最大0.3% Ti、スラグに最大3.5% TiO₂が含まれ、スラグ粘度上昇とラナーでのスカッフォルディングなどの操業問題を引き起こすため、このような高TiO₂レベルは短期間のみ使用されます。
Ti(C,N)析出を促進するため、停止前にTiO₂添加を増やし、爐底に残る溶銑をTiで飽和させることがあります。停止中に爐底が冷却されると、これが析出を促進します。ただし、高Tiレベルでは操業問題が生じるため、生産再開がより困難になります。
TiO₂は、吹き込み口からTiO₂微粉を吹き込むことでも添加できます。この技術の利点は、(i)局所的な位置への適用、(ii)TiO₂量が少なくて済むためコスト削減、(iii)短時間吹込みで良好な結果、(iv)装入材特性が変わらない、の4点です。
第3の方法は、TiO₂含有出銑口泥を使用することです。試されたものの一つは、約10% TiO₂を含むタール結合出銑口泥です。明らかにチタニアは出銑口泥中で未還元状態で結合しており、比較的少量で注入されます。しかし、これが還元され溶銑に十分溶解して析出するか、あるいは還元され爐底側壁に十分結合して効果を発揮するかについては疑問があります。
TiO₂は高炉で部分的に還元され、溶銑に溶解します。溶解度は高温で大きくなります。溶銑中のTiが飽和に近づき、侵食領域、亀裂、気孔での耐火物ホットフェイス温度が溶銑温度より低ければ、TiはTi(C,N)として析出します。この技術はより高い添加率で成功しやすいですが、爐底熱的状態、金属/スラグ化学、液体流動特性など、この基本メカニズムに干渉する他の要因もあります。
TiO₂添加は通常、生産性低減、吹き込み口閉鎖、爐底冷却強化などの他の補修対策と併せて実施されます。したがって、TiO₂添加の直接効果を判断するのはしばしば困難です。定期的で正確なTiバランスを実施し、操業を修正してTi保持を促進することが不可欠です。高レート添加の効果は、炉操業に悪影響を及ぼし、メリットを相殺する可能性さえあります。
爐底保護のためのTiO₂添加は、単独ではなく、爐底保護計画の一環として検討されるのが通常です。
監視
壁保護と安定した駆動高炉を確保するため、装入分布を定期的に監視する必要があります。吹き込み口炭化水素吹込み率や熱風量の変更など、操業パラメータの変更には装入分布の調整が必要になる場合があります。装入分布の効果は、様々なプローブと計器で監視されます。
キャンペーン寿命を最大化するには、装入設備が装入分布を正確に制御できることが必要です。また、高炉操業を包括的に監視するために必要な計器を装備し、装入分布を制御された技術的な方法で変更・評価できるようにする必要があります。
計装と制御
爐底問題領域の早期警告はキャンペーン寿命最大化に不可欠であり、爐底側壁と爐底パッドに設置された熱電対は、爐底摩耗を監視するために絶対的に必要です。爐底温度上昇の結果として、爐底を保護するための改訂された操業実践と対策を講じる必要があります。爐底パッドと側壁温度は、爐底内液体流動の指標も与え、これは爐底摩耗の重要な要因です。
熱電対で記録される温度は、熱電対周囲の小さな領域のみに影響されます。したがって、熱電対を重要摩耗領域に配置することが極めて重要です。重要領域は、出銑口下部と側壁底部周辺で、いわゆる「象の足」摩耗パターンが通常見られる場所です。実用的な限り完全なカバレッジを得るために、最適なレイアウトで十分な数の熱電対を設置する必要があります。複数の場所では、熱電対を2〜3つの異なる深さに配置し、耐火物内の温度プロファイルを計算して、残存耐火物厚さを推定できるようにします。
炭素ブロックの移動により爐底パッド熱電対が挟まれ、誤ったホットジャンクションや完全故障を引き起こす可能性があります。これらの問題は、熱電対をシースに収めることで克服できます。また、出銑口周辺にも熱電対を配置し、出銑口状態と操業を監視します。
キャンペーン中盤で、既知の耐火物摩耗領域に追加の熱電対を設置し、進行中の問題をより局所的に把握することがよくあります。同様に、修復領域を監視するために熱電対を追加することもよくあります。
爐底冷却の監視
爐底パッドまたはストーブ冷却水の熱流束は、抵抗温度計を用いて水流量と入口・出口水温差から求められます。これは平均的な爐底摩耗の指標としてのみ使用できます。特に熱電対が劣化したキャンペーン後期に適用可能です。爐底冷却水温度の長期トレンドを監視することで、冷却システム効率の指標を得られる場合があります。
炉壁状態
炉壁でのプロセス条件はキャンペーン寿命にとって極めて重要です。壁は、壁付近に上昇する過度なガス量や溶融帯の壁への衝突による高熱負荷を受けてはなりません。これらは耐火物の急速な劣化と冷却部材の摩耗を招きます。一方で、壁があまりに不活性であっても、大量の付着物が形成され、スムーズな装入下降、装入分布制御、安定した高炉操業を妨げます。壁状態を監視するために様々な方法が用いられます。
壁監視の一般的方法は、炉内熱電対を煉瓦内に配置し、先端をホットフェイスから短い距離後退させて良好な熱応答を得ることです。壁活動は温度レベルと変動から監視されます。
垂直方向と周方向の両方で熱電対を十分にカバーし、壁を適切に監視する必要があります。通常、7段階の熱電対レベル、各レベル8つの周方向位置が使用されます。多数の熱電対があると、操作者がすべての変動を監視するのは困難です。多数のポイントでの温度を用いて等温マップを作成し、耐火物摩耗、非対称操業、付着物形成に関連する高温・低温領域を特定します。動的温度挙動も、付着物の形成・消失と範囲を予測するために利用されます。
スロートまたはスキン熱電対は、固定スロートアーマー直下の周囲に設置されることがよくあります。熱電対先端は耐火物ホットフェイスと同レベルに設置され、ガス温度を記録します。これらは壁でのガス流を直接測定し、ストーブ下部の炉内熱電対とは異なり、通常物質堆積の影響を受けません。
放射状測定プローブ
引き込み式プローブの使用は、装入分布を監視・最適化し、ひいてはキャンペーン寿命を延ばすための重要な技術の一つです。このようなプローブは、壁測定のみに頼るのではなく、炉半径方向に沿った操業特性の変動を測定する唯一の方法です。本質的には、(i)オーバーバーデン型、および(ii)アンダーバーデン型の2種類があります。
オーバーバーデンプローブにはいくつかの機能があります。最も単純なタイプは通常固定式、水冷式で、放射状または直径方向の炉頂ガス温度プロファイルを測定し、場合によってはガス分析も行います。ほとんどの引き込み式プローブはストックライン層プロファイルを測定し、重りをストックラインまで降ろす機械式、またはレーダー、マイクロ波、レーザーなどを用いる非接触式があります。
炉頂ガス流速も物理的に測定してガス流量を求めることができ、炉頂ガス分析と温度測定は他の機能と併せて頻繁に実施されます。プローブは、回転シュートまたは可動スロートアーマーからの材料軌道を決定し、装入分布予測モデルのキャリブレーションや装入シュート摩耗の影響を判断するためにも使用されます。
アンダーバーデン、または炉内プローブは、複数の放射状位置でガスをサンプリングし温度を測定します。通常、上部ストーブ、典型的にはストックラインから3〜6m下に配置されます。これらのプローブは一般的に2種類あります。消耗型は典型的に直径50mmで、下降装入材とともに曲がり、引き抜き時に直線化されて再利用可能です。
炉頂ガスはストックラインから4つのオフテイクのいずれかを通って上昇するため、ガス流パターンはストックライン付近で歪み始めます。装入材上部では大量のガス混合が発生するため、オーバーバーデンプローブはストックラインに近く、できれば傾斜配置して、許容できる温度とガスプロファイルを得る必要があります。上部ストーブのアンダーバーデンプローブはより感度が高く、オーバーバーデンプローブより優れた結果を与えます。また、固定オーバーバーデンプローブはかなり大型になり得るため、ストックライン高さによっては「影」を作り、その下の装入分布を歪め、代表的でない結果を与える可能性があります。
プローブ、特にアンダーバーデンプローブは、高炉キャンペーン寿命延長のための必須ツールです。
爐底モデル
近年、利用可能な計算能力の向上に伴い、高炉爐底侵食と爐底内液体流動を予測する多くの数学的・数値的手法が開発されています。
爐底ライニング摩耗は、爐底底部と側壁に埋め込まれた熱電対からの温度測定値を用いた数学モデルで計算できます。この技術を正確にするには、熱電対の良好なカバレッジと、その挿入深度の正確な把握、ライニングの熱物性と幾何が正確に知られている必要があります。精度は、時間とともに変化するパラメータ(ラミング材熱伝導率、煉瓦コース間の熱接触、耐火物中の脆性ゾーン発達など)の影響も受け、これらは熱伝導率を大幅に変化させる可能性があります。
爐底温度だけでも爐底摩耗の直接的指標となりますが、このタイプのモデルは、ホットフェイスから異なる距離にある熱電対からの情報を組み合わせ、摩耗程度と凝固層をより正確に予測します。
爐底ライニング摩耗の直接測定は困難で望ましくありません。これは全耐火物厚さを貫通する試験ボーリングと埋め込みセンサーを必要とするためです。
人工知能
高炉プロセスは多数のプロセス変数を持つ複雑なものです。最新の高度に計装された炉には数百のセンサーがあり、減少する操作者数で監視する必要があります。したがって、利用可能な一次情報を処理し、操作者に二次的助言を与えるコンピュータ化システムが開発されています。これは、操業ルールセット、データの統計分析、過去データと比較したトレンド特定、ファジーロジックやニューラルネットワークなどの知的技術の使用に基づいています。これらのシステムの目的は、定常操業からの逸脱を予測し、生産と品質の偏差を最小限に抑えるために必要な制御パラメータ変更を定量化することです。これにより、より安定した高炉操業が実現し、不規則な装入下降やチルド状態などの重大操業問題を回避でき、これは長いキャンペーン寿命の主要要件です。
炉頂センサー
1970年代後半以来、多くの高炉が炉頂コーンの窓を通して観測する赤外線カメラを装備し、ストックライン温度プロファイルを測定しています。この技術は、固定オーバーバーデン温度プローブのいくつかの欠点を克服します。装入材がプローブのように散乱されないため、より対称的な装入分布が得られ、材料温度を測定することで、ストックラインからプローブまでの距離による影響(ガス混合を引き起こし、温度プロファイルを鈍感にする)を回避できます。さらなる利点は、炉内での分布シュート回転を観測できることです。しかし、これらのシステムは高価で、メンテナンスが困難で、湿った粉塵を含む炉頂ガスにより観測窓を清潔に保つのに問題があります。炉頂ガス中の粉塵が温度分布にも影響する問題も経験されています。したがって、これらのカメラは標準装備ではなく、多くの操作者が放射状プローブを支持してこれらを放棄しています。
一部の炉には、炉頂コーンに設置された非接触ストックラインプロファイル測定システムがあります。これらのシステムは引き込み式オーバーバーデンプローブを実質的に置き換え、高価ですが、プローブの単一半径よりもストックラインのより大きな割合を測定できる利点があります。
サーモグラフィ
炉シェル、炉頂ガスシステム、吹き込み口ストック、ストーブ、熱風およびバッスルメイン、その他付帯設備のホットスポットを検出するために熱画像カメラを使用することは重要です。これにより問題領域の早期発見と体系的な是正が可能になるだけでなく、大惨事を防止できます。大惨事では高炉が突然の非制御的なオフブラストを強いられ、その後しばしば困難な復旧を伴うため、キャンペーン寿命に悪影響を及ぼします。
漏水検知
吹き込み口や他の冷却部材から高炉への水漏れを検知する効率的なシステムは不可欠です。未検知の水漏れは炉をチルドさせ、不規則な操業とチルド状態からの困難な復旧を招きます。水漏れは耐火物を損傷すれば直接キャンペーン寿命に影響します。炭素質材料でライニングされた高炉下部高温領域への水漏れは、必然的に耐火物の酸化を招きます。爐底耐火物のラットホールは、ブレイクアウトを引き起こす可能性があります。水漏れは出銑口問題を引き起こし、操業を混乱させる可能性もあります。
吹き込み口漏水検知システムがよく使用されます。一つのシステムは、磁気流量計システムと差分流量のコンピュータ解析を組み込んでいます。別のシステムは、補給タンクを備えた加圧閉回路水システムを使用し、補給頻度で漏れの深刻度を示します。他のシステムでは、水中のガス気泡や溶解CO含有量の観測、差圧測定などを行います。
優れた漏水検知システムは、即座にオフブラストが必要になる前に、水漏れの初期段階で操作者に警告することがよくあります。これにより、漏れ部材を隔離し、炉を制御された方法でオフブラストにする機会が得られ、吹き込み口炭化水素吹込みを減らし、鉱石/コークス比を調整することで、その後の停止による悪影響を最小限に抑えられます。
プラントメンテナンス
可能なすべてのメンテナンス作業を生産中に実施し、必要なオフブラスト時間を削減します。計画停止の期間を最小限に抑えるには、良好な計画と事前準備が必要です。これらの要因は経済性とプラント出力最大化の観点から明らかですが、炉寿命への長期的影響が常に考慮されているわけではありません。
他の理由で炉が非計画的にオフブラストになった場合に実施できるメンテナンスの準備を常に整えておくべきです。例えば、吹き込み口交換で炉がオフになっている場合、装入システムの作業を実施できるかもしれません。製鋼ショップの問題でオフブラストになっている場合、より大規模なメンテナンスを実施できるかもしれません。このようにして、高炉キャンペーン中の総停止回数を減らし、その期間を最小限に抑えられます。
効果的なメンテナンスは、非計画停止を引き起こす故障数を減らします。これには日常メンテナンス、定期点検、重要計器の定期チェック、状態監視(振動・熱監視など)が含まれます。これはキャンペーン後期に最も重要です。付帯設備が古くなり信頼性が低下するためです。
同様に、改良された鋳造場メンテナンス技術はオフブラスト時間を削減できます。例えば、単一出銑口炉のメイン鉄ラナー寿命延長はダウンタイムを削減します。
オフブラスト期間
オフブラスト期間の回数、主に非計画的なもの、は単位体積あたりの産出量の観点からキャンペーン寿命に大きな影響を与えます。これはダウンタイム割合に不比例に減少します。壁損傷は、オフ/オンブラスト時に遭遇する低熱風量での壁作用度増大、耐火物の冷却と再加熱、停止からの復旧時の不規則操業によって生じる可能性があります。
一部の高炉操作者は、オフブラスト期間が爐底を「休ませ」、保護スカルの形成や肥厚を可能にすると指摘します。実際、キャンペーン後期に爐底耐火物内で高温が検出された際、オフブラストを取ることはしばしば緊急手順となります。
短期停止
計画停止では、数時間前に追加コークスを装入し、停止期間中の吹き込み条件低下と熱損失を補償できます。高炉下部領域のこの追加コークスは、停止からのスムーズな復旧を助けます。停止時には通常、吹き込み口炭化水素吹込みを減らすか停止します。
高吹込み率では、高炉内のコークス割合がはるかに低く、結果として透過性が低下し、停止からの復旧を妨げる可能性があります。また、高吹込み率では、吹込みが再開されるまで(通常熱風量が全開の約半分に達し、適切な焦点が形成され吹込み剤が安全に消費できるようになるまで)、高炉は著しく燃料不足状態になります。焦点条件の確立と吹込み可能な熱風レベルへの復帰に操業問題がある場合、冷えた状態やスラグによる吹き込み口閉塞が生じ、追加燃料が必要な時に燃料不足状態になる可能性があります。
鉱石/コークス比補償に加えて、停止期間には一般的に装入変更が望ましいです。装入材の小粒成分を除去して、停止後の透過性を促進します。高チタン鉱石レベルも、停止後の低溶銑温度での問題を避けるために減らす必要があります。高温で長期間放置されると劣化する装入成分(デクリピテーションしやすい鉱石など)の割合を、停止時装入で減らします。また、停止からの復旧時に溶銑Si含有量が高くなることを補償するため、より酸性の装入を実施することもあります。
停止中には、フルブラスト操業への復帰に影響を与える他の有害因子も発生し得ます。例えば、(i)オフブラスト前に炉をドライ鋳造するための長期間の低熱風量、(ii)様々な理由による長期停止、(iii)停止中の高炉への水漏れ、(iv)復旧時の問題で複数回のオフブラストが必要になる場合(ブラスト漏れや装入故障の修正など)などです。このような状況下では、望ましくない操業条件が延長し、追加装入コークスが不十分となり、停止からの復旧がスムーズでなくなる可能性があります。
停止が高炉寿命に与える影響を最小限に抑え、スムーズな操業を確実にするため、一部の操作者は計画停止後の緩やかな立ち上げを推奨します。典型例は、停止前日に出力を90%に制御し、停止翌日に80%、その翌日に90%で再開するというものです。しかし、高出力が必要な条件下では、これは他の操作者には受け入れられない場合があります。
非計画停止は望ましくなく、可能であれば多くの高炉操作者は、補償装入がボッシュレベルまで下降するのに十分な時間、オフブラストを遅らせようとします。通常、炉を可能な限りドライ鋳造しようと試み、スラグが吹き込み口とブローパイプに戻って凍結し、停止をさらに長引かせるのを防ぎます。これにより、実施予定の修繕作業の準備時間が得られ、オフブラスト時間を最小限に抑えられます。非計画停止による熱損失を補償するため、オフブラスト復帰後は一般的に吹き込み口炭化水素吹込みを増やします(まだ最大レベルでない場合)。
製鋼ショップの問題や需要低迷期にも生産停止が発生し得ます。これらは可能な限り調整し、事前警告を得られるようにし、補償装入のオプションを持たせるべきです。ピッグ鋳造機(PCM)、トーピドレードル艦隊、製鋼ショップミキサーは、短期停止のバッファとして使用すべきです。最小限の事前警告しかなく、炉がドライでなく、空レードル容量が少なく、PCMも利用できない特定の状況では、溶銑をダンプするのが望ましいです。
壁耐火物修復のためのスタックスプレー技術が進歩し、装入材を低レベルまで吹き下ろすことで、比較的短い停止で壁をガンニングできるようになりました。これにより大量のコークスを炉下部レベルに装入し、立ち上げを助けられますが、反跳耐火物が炉内に大量に落下するため困難が生じることがよくあります。低反跳材料を使用し、炉を吹き込み口レベルまで吹き下ろせば、反跳材料を炉から掻き出せるため立ち上げが容易になります。これは、T字型の波板シートを丸めて吹き込み口クーラー開口部から挿入することで、より効果的に達成できます。吹き込み時の装入化学組成も調整し、残留反跳材料を溶解可能なスラグ化学を与える必要があります。
所与の期間以上の停止では冷却水流量を減らすべきかどうかについては意見が分かれています。一部の操作者は耐火物温度を維持するために流量削減を好みます。大多数は爐底冷却水を全開にしてより厚い保護スカル形成を促進することを好みますが、流量を減らす派は、除熱を減らすことでスムーズな立ち上げを助けると主張します。
停止からの復旧に影響を与えるもう一つの要因は、追加的な壁作用と不規則な装入下降による壁付着物の除去です。これは、チルド状態が最も望ましくない時にチルド状態を引き起こす可能性があります。付着物形成が判明している場合、長期停止前に除去を試みるのが望ましいです。優れた付着物監視システムは、発生時の即時警告を提供し、可能な限り早期の熱的補償を可能にします。
長期停止
停止期間に応じて、高炉をコークスブランケットと低鉱石/コークス装入で満たすか、装入材を吹き込み口レベルまで吹き下ろします。数週間以上の停止では、サラマンダーをタッピングする必要があります。これを行わないと、復旧時にキャンペーン中に爐底ブロック侵食によって爐底に蓄積した液体金属(固化すると重い塊になる)を溶かすために相当量のプロセス熱が必要になるだけでなく、まだ固体状態で膨張し、爐底耐火物とシェルに過度な応力を与え、それらの寿命を縮めます。これは、周辺鉄流動を減らすためにサップ深度を増やした高炉ではさらに重要です。爐底ジャケットに取り付けた歪みゲージでこれらの応力を監視し、応力を最小限に抑える手順を開発することが望ましいです。
炉が冷えた状態で長期停止から復旧するには、爐底を温め、出銑口と吹き込み口の間の早期連結を確立して液体を除去できるようにする必要があります。これは出銑口でのブラストパイプ使用や酸素燃料ランス使用で行えます。出銑口に流入する酸素が爐底炭素を損傷しないよう防止することが重要です。これは直接キャンペーン寿命を短縮する可能性があります。定期メンテナンス停止中の大量水侵入後のチルド爐底状態からの復旧が、深刻な爐底侵食をもたらしたとの報告があります。 爐底に大量の固体金属があり、透過性のないデッドマンで長期停止から復旧すると、爐底での過度な周辺流動と爐底側壁侵食の加速を招く可能性があります。
生産ルール
連続プロセスである高炉は、操業ルールなしでは、多数の異なる操作者が同じ状況に異なる反応を示すため、操作がより変動しやすくなります。個々の対応が正しくない可能性があり、理想的な対応が取られた場合よりもプロセス変動が大きくなります。したがって、大多数の高炉は経験から開発・改善された設定手順に従って操業されています。これらのルールは、実践的手順とプロセス制御を含む広範囲をカバーしています。
高炉安定性を最大化するには、炉の熱的状態と空力学を正確に制御する必要があります。製鉄所は通常、溶銑Siと温度を指標とし、炉頂ガス分析と高炉内でシリカ還元と液体生成物過熱に利用可能な熱量計算を用いて、独自の熱的状態制御ルールを策定しています。熱的状態制御は通常、吹き込み口条件の調整や装入コークス量の小変更によって行われます。炉空力学は、炉圧力降下と装入下降速度に関連するルールで監視し、熱風量、装入分布、装入特性の調整で安定性を達成します。
操業ルールは、非定型操業にも必要です。誤った手順で高炉が損傷する可能性があるためです。例えば、チルド爐底状態からの復旧では、耐火物損傷が生じる可能性があります。
高炉寿命延長のための特定ルール
多くの操作者は、キャンペーン寿命延長のための特定の操業実践セットを持っており、これらは高炉への損傷を最小限に抑え、さらなる劣化を防ぐために設けられています。爐底は高炉の重要領域であり、長期停止なしでは修復できないため、これらのルールやアクションプランはしばしば爐底条件に関連します。通常、アクションは爐底温度や耐火物厚さに応じて定義されます。
製造プロセス