



焼結の極意:焼結プラント操業が鉄生産をどう形作るか
焼結と焼結プラント操業の理解
焼結は、微細鉱物粒子を、塊内での固形燃料燃焼による発熱による初期融解によって多孔質塊状塊へ凝集させるプロセスです。焼結プロセスは製鉄における前処理工程で、鉄鉱石微粉と二次酸化鉄廃棄物(回収ダスト、ミルスケール等)を、フラックス(石灰、石灰石、ドロマイト)と共に燃焼によって凝集させます。微粉の凝集は高炉操業時の熱ガス通過を可能にするために必要です。
焼結は「制御条件下で燃料と鉱石を混合燃焼させる技術」と呼ばれてきました。微細鉄鉱石をフラックスとコークス微粉または石炭で加熱し、半溶融塊を生成し、それが高炉装入に必要なサイズと強度特性を持つ多孔質焼結鉱片として固化するプロセスです。
原理は単純ですが、焼結プラントでは最適性能を達成するために、設計と操業において多くの重要因子を遵守する必要があります。焼結プロセスの簡略化された概略フロー図を図1に示します。
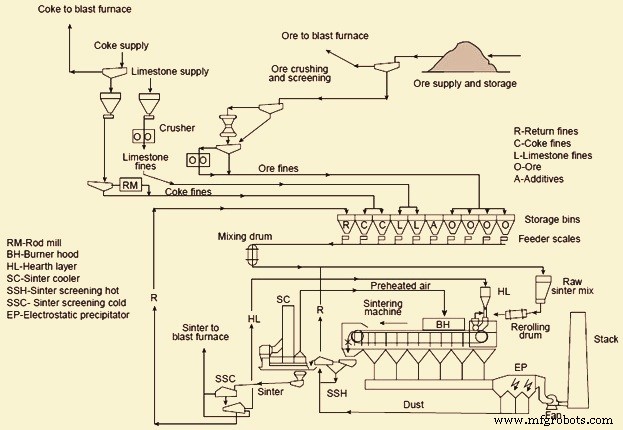
図1 焼結プロセスの簡略化フロー図
基本的に以下の3種類の焼結鉱があります。
- 無フラックスまたは酸性焼結鉱:焼結混合物調製時に鉄鉱石へフラックスを添加しない。酸性焼結鉱は現在ほとんど生産されていません。
- 自己溶融または塩基性焼結鉱:高炉負荷中の酸性酸化物を考慮し、目的の塩基度(CaO/SiO₂)スラグを高炉で生成するために焼結混合物へ十分なフラックスを添加した焼結鉱。
- 超フラックス焼結鉱:高炉負荷中の酸性酸化物に加え、コークス灰中の酸性酸化物も考慮し、目的の塩基度スラグを高炉で生成するために焼結混合物へ十分なフラックスを添加した焼結鉱。
フラックスド焼結鉱は、塊鉱と酸性焼結鉱に比べて高炉での高温特性が優れています。これらの改善には、より高い軟化・融解温度とより高い還元性が含まれます。
焼結プロセスの柔軟性により、天然微細鉄鉱石、篩分け作業からの鉱石微粉、捕集ダスト、鉱石精鉱、下流処理に不適なリターン微粉、その他の微細鉄含有物質(スラッジ、ミルスケール等)、石灰・石灰石・ドロマイトの廃棄物と篩分け微粉など、多様な物質を高炉使用に適したクリンカー様凝集体へ変換できます。
焼結プラントは、高炉での生産性の飛躍的向上とコークス比の大幅削減をもたらす大きな成功を収めてきました。フラックスド焼結鉱は、サイズ調整塊鉱に比べて改良された高炉原料です。改善は、高炉頂部で別途装入する必要がある高炉フラックスを焼結鉱に組み込むことで得られます。経験則として、高炉負荷から正味銑鉄トン当たり100kgの石灰石を除き、焼結プラントでフラックスド焼結鉱を製造するために装入すると、冶金コークス約20〜35kg/トン正味銑鉄が節約され、高炉生産性が約3〜5%向上します。コークス節約は主に、石灰石の焼成が高炉ではなく焼結グレートで行われることに起因します。
焼結鉱品質
焼結鉱の2つの重要特性は、石灰石/石灰量で制御される塩基度と、コークス含有量で制御される強度です。
高炉は、高い常温強度、低い還元劣化指数(RDI)、高い還元性指数(RI)、極めて狭い化学成分変動帯、可能な限り最低の微粉含有量、良好な平均粒度を持つ焼結鉱を要求します。化学的・構造的組成は焼結鉱で非常に重要であり、一次スラグと最終スラグの両方が軟化・融解温度、液相温度、粘度の観点から適切な特性を持ち、高炉の安定操業に適していることが望まれます。
高鉄含有量、低脈石含有量、塩基度1.6〜2.1程度が重要です。焼結鉱還元性、および焼結鉱品質全般は、磁鉄鉱より赤鉄鉱レベルが高いほど改善し、二次または析出赤鉄鉱より一次または残存赤鉄鉱とフェライトレベルが高いほど構造が改善します。
FeO含有量は焼結プラントでの重要な制御パラメータです。鉱石混合物の化学組成が固定されている場合、FeOは特にコークス率について焼結条件の指標を提供します。焼結鉱中のFeO含有量が2%上昇すると、RDIが8ポイント低下(改善)することが分かっています。しかし、FeO含有量が高すぎると還元性に悪影響を与えます。他の焼結鉱特性を変えることなくRDIを改善する最適FeO含有量を見つけることが重要です。
アルミナ含有量が最も有害な影響を与えます。アルミナ含有量上昇に伴い焼結鉱RDIが悪化(上昇)します。焼結鉱の強度と品質はアルミナ含有量上昇とともに劣化します。アルミナはカルシウム・アルミニウムケイ酸フェライト(SFCA)の形成を促進します。アルミナは焼結プロセス中に形成される一次溶融物の粘度を上昇させ、より相互接続した不規則な気孔を持つ弱い焼結鉱構造をもたらします。
焼結鉱還元性は、化学的・鉱物学的組成と気孔構造によって決定されます。
MgOは、良好な流動性と脱硫の観点から最適な高炉スラグ条件を提供します。原料混合物へのMgO添加はRDIを改善します。
塩基度1.6〜1.9でCaOをドロマイト形MgOで置換すると、焼結鉱強度、還元性、生産性がわずかに低下することが判明しています。CaOは酸化鉄と結合して低融点化合物を形成し、一次溶融物形成を促進します。強力な焼結鉱製造には最小レベルの一次溶融物が必要です。これらの化合物はFe₂O₃·CaO(1205℃)とFeO·CaO(1120℃)です。
シリカ(SiO₂)はFeOとCaOと結合して低融点化合物を形成し、一次溶融物形成を促進します。これらの化合物はFeO·SiO₂(1180℃)、2FeO·SiO₂(1205℃)、FeO·SiO₂·CaO(1223℃)です。付着微粉のシリカ含有量と塩基度を増加させると、一次溶融物形成温度が低下し、微粉と核粒子間の液-固界面での後続同化反応に有利です。
グレートから排出された後、焼結鉱ケーキは破砕・熱篩分けされます。その粒度分布は焼結鉱品質の重要プロセスパラメータです。10〜30mm画分は直接高炉貯蔵ビンへ送られ、より大きい画分は破砕してより小さいサイズ画分を得、マイナス5mm画分(リターン微粉)は焼結プラントホッパーへリサイクルされます。プロセスの良好な操業のためには、リターン微粉の発生とリサイクルのバランスを保つことが重要です。
還元性は焼結鉱の重要特性で、高炉内還元時の酸素移動能力を測定し、炉内燃料消費必要量の目安を与えます。焼結鉱の多孔度と構造、鉱物相は還元性と密接に関連しています。不均質構造は均質構造より還元性が高いです。
焼結鉱劣化は低温劣化指数(LTDI)とRDIによって決定されます。劣化は一定程度、赤鉄鉱から磁鉄鉱への還元時に起こる変化に由来し、体積増加を伴うため焼結鉱内に構造応力が生じます。高炉内での焼結鉱劣化は低温帯での還元時に発生し、炉内負荷強度に有害な影響を与え、還元ガス透過性の低下とコークス消費増加を招きます。低温還元時の焼結鉱劣化値が低いことが望まれます。
RDIはすべての焼結作業で参照される非常に重要なパラメータで、高炉下部での焼結鉱劣化挙動を予測する役割を果たします。RDIと焼結プラント周辺の屋外周囲温度には強い関係があります。RDIは焼結鉱中のTi含有量にも強く依存します(それが非常に少量でも)。アルミナとの関係はありませんが、焼結混合物中のコークス比がRDIに関して最も重要な制御変数です。
焼結鉱常温強度はタンブラー指数で決定され、各鉱石成分の強度、結合マトリックス成分の強度、鉱石組成に依存します。この指数は、焼結鉱の取扱い、輸送、高炉プロセス中の衝撃と摩耗によるサイズ縮小を決定します。常温機械的強度は、焼結機と高炉スロート間の輸送・取扱い中の微粉発生傾向と直接関連します。
焼結鉱多孔度は、特に還元挙動において特性に大きく影響する重要パラメータです。還元ガスが気孔へ十分アクセスして焼結鉱を満足に還元するには、気孔径が0.01ミクロンより大きい必要があると見られています。微細気孔が凝集して1〜5ミクロン以上の気孔になると、焼結鉱の比表面積が減少し、還元性も低下します。微細気孔の凝集を排除し、微小気孔数を増やすことで、焼結鉱比表面積を増加させ、還元性を大幅に改善可能です。フェライトは微細気孔を安定化させ、多孔度を上昇させ、より高い還元性を達成します。
焼結混合物を構成する鉱物学的成分の多様性と混合物の不均質性を考慮すると、焼結鉱構造が複雑で、主に酸化鉄粒子とカルシウムフェライトが脈石マトリックスで結合して形成されることは理解できます。フェライトは焼結鉱塩基度増加とともに量が増え、容易に還元され、焼結鉱機械的靭性を一定レベルまで高めるため、非常に有用な成分と見なされます。フェライトはSFCAタイプで、赤鉄鉱とFe₂O₃·CaO溶融物の固-液反応により形成され、その後溶融物中でSiO₂とAl₂O₃が同化されます。脈石は還元困難なカルシウム・鉄・マグネシウムケイ酸塩で構成され、高炉でスラグの一部となります。
焼結プラント操業
典型的な焼結プラントは、焼結機を核として多数の連続操業ユニットで構成されます。
目標品質の焼結鉱生産には、原料(鉱石、コークス、添加剤等)の正確な装入が必要です。原料混合レシピを変更するには、コークス添加、焼結鉱塩基度、原料分析とそれらの焼結鉱パラメータへの影響を考慮する必要があります。この手順は複雑です。原料混合計算の目的は、コークス添加、焼結鉱塩基度、総Fe、SiO₂バランス、アルミナバランス、MgOバランスの目標値を自動的に達成する原料混合組成を確立することです。
焼結プロセスは原料混合調製から始まります。鉱石微粉、フラックス、工場内廃棄物、燃料、リターン微粉からなる物質が貯蔵ビンに貯蔵されます。それらはビンごとに1台ずつの重量ホッパー/ディスクフィーダーを使用して正しい割合で混合されます。リターン微粉にはインパクトメーターが使用されることもあります。計量は連続的で、焼結プロセス全体も連続的です。計量された物質はコンベアで一次混合ドラムへ送られ、投入物質重量に対する手動または計算パーセンテージで水が添加されます。
コークスブリーズは(通常4ロールクラッシャーで)破砕され、正しい粒度(0.25mm〜マイナス3mm)を得て焼結生産性と還元性を向上させます。0.25mm未満のコークスサイズは生産性に悪影響を与え、-3.15mm〜+1.00mmサイズ画分がより良い収率を示します。
フラックスである石灰石とドロマイトは(通常ハンマークラッシャーで)破砕され、マイナス3mm画分が最低90%得られます。
供給原料の緊密な混合は最も重要なものの一つです。焼結鉱石、製鉄所廃棄酸化物、フラックス、固形燃料のプレミックス(通常ベースミックスと呼ばれる)を回転一次混合ドラムで作成し、オープンベースミックスブレンドヤードへ移送します。ブレンドされたベースミックスは、少量のトリミング用フラックスと固形燃料で補われます。この総供給混合物は、ボール盤やディスクなどの混合装置内で水添加の対象となります。これらのミキサーは、小型ノジュールまたはペレットを生成するよう操作され、焼結ベッド透気性を大幅に改善します。ボール盤は二次混合およびノジュライジングドラムとも呼ばれます。
一次水添加量はベースミックス投入重量に比例します。ボールミキサーでの二次水供給セットポイントは、現在では自動制御されており、ベースミックスベルトウェイヤーの割合として頻繁に採用されます。
連続焼結プロセスは、調製混合物(焼結混合物)ベッドを搬送する焼結機移動グレートで実施されます。焼結混合物は透気性維持のため慎重に焼結機へ搬送されます。ボールミキサーから焼結機グレートへ焼結混合物を移送する際、均一・均質なベッドを提供し、ベッド圧密を防ぐために慎重に供給することが不可欠です。調製済み焼結混合物がグレートへ直接落下するのを避けるため、約25〜50mmの粗粒(既焼結)物質からなるハース層がまず移動グレートへ供給されます。供給装置には通常ロールフィーダーとシュートが組み合わされ、焼結混合物圧密を防止するよう作用します。 供給ホッパー設計と、調製焼結混合物をこれらホッパーへ分配するフィーダー設計も同様に重要です。焼結混合物がグレートへのハンドリングと積載中に圧密または分離されると、良好な原料調製で得られたすべての利点が失われる可能性があるためです。その後、焼結混合物は均されます。
ベッド深さは、材料深さを感知するプローブ付きカットオフプレートを調整し、ロールフィーダー速度を自動的に変えることで設定・一定に保たれます。供給ホッパー内の物質量自体は、個々の焼結混合物ビンからの供給速度を自動調整することで一定に保たれます。
焼結混合物が移動グレートへ装入されると、グレートに沿って縦方向に約2〜4mの距離で既に挿入されている金属バーやロッドが混合物をほぐし、透気性を高めます。
その後、移動グレートのヘッドまたは供給端付近で、混合ガス(コークス炉ガスと高炉ガス)、またはコークス炉ガスのみ、または高炉ガスのみを使用して焼結混合物表面を着火します。高炉ガスのみの場合、通常予熱されます。焼結混合物の適切な着火は重要です。不良着火はまだら燃焼を引き起こし、ベッド表面に未焼結物質を残す可能性があります。逆に、着火炎が強すぎるとベッド表面でスラッギングが起こり、焼結速度が低下します。輻射フード着火炉は良好な着火を提供します。ガス混合物の発熱量と設定フード温度が制御されます。着火フード直下のウィンドボックスダンパーを調整して固定フード圧力を維持する別個の制御システムが設けられています。
焼結混合物が移動グレート上を移動すると、ドラフトファンによって着火済み焼結混合物層を通じて空気が吸引され、ダウンダフト燃焼で燃料を燃焼させます。グレートがウィンドボックス上を連続移動してストランド排出端へ向かうにつれ、ベッド内燃焼フロントが漸進的に下方へ移動します。これにより微細鉱石粒子を多孔質クリンカーへ焼結するのに十分な熱と温度(約1300〜1480℃)が生成されます。ガス回路は完全にリークフリーで、システムが偽空気を吸引しないようにする必要があります。これにより廃ガス回路の動力を節約できます。
焼結プロセスの重要な部分はバーンスルーです。移動グレートに沿って燃焼フロントがベッド底部に接触する地点をバーンスルーポイントと呼びます。バーンスルーポイントは理想的にストランドベッド末端付近で発生すべきです。ストランド速度を変更することで制御されます。ストランドベッド深さ、水分含有量、焼結鉱品質など多くの変数がバーンスルーポイントに影響します。バーンスルーは通常、焼結ベッド下の温度プローブで検出されます。バーンスルーは達成されるべきですが、着火フード直後で早すぎる発生は避ける必要があります。ストランドドラフトは、ウィンドメイン圧力測定からメインファンルーバーを制御することでプリセット値に維持されます。これがバーンスルー発生地点を制御します。
ストランド速度は手動制御、または廃ガス温度測定によるバーンスルーポイント指標で制御されます。バーンスルーが早すぎると平均廃ガス温度が上昇します。遅すぎると廃ガス温度が低下し、ストランド速度が遅くされて補正されます。ウィンドボックス温度を使用して監視を改善できます。
メインファン吸引はファン入口付近のルーバーによって変化させられ、ファンサクションコントローラーで制御されます。廃ガス温度が安全作業限界を超えて上昇した場合、セレクタスイッチで廃ガス過温度コントローラーがルーバーを位置決めできるようにします。
鉱石物質特性と焼結条件に応じて、焼結機からの日平均生産率はグレート面積当たり22.5〜44トン/m²/日が期待されます。
移動グレート末端後、焼結鉱はスパイクロールクラッシャーと熱スクリーンを通過して焼結鉱クーラーへ送られます。通常複数ファンで冷却し、クーラー速度は移動グレート需要に合わせ、移動グレート速度とベッド深さで決定されます。熱スクリーンで除去された微粉はリターン微粉ビンへ搬送されます。
焼結鉱を150℃以下まで冷却し、コンベアベルトで搬送可能にすることは操業の重要な部分です。焼結鉱クーラーはロータリークーラーまたはストレートラインクーラーです。ロータリークーラーがより一般的に使用されます。水急冷は焼結鉱特性に悪影響を与えるため避けることが望まれます。これらのクーラーからの排気は一部焼結プラントで熱回収に使用されます。
冷却後、焼結鉱は排出バンカーへ送られます。この段階では、アウトレット供給速度(通常振動フィーダー)を変えることでレベル制御されます。その後焼結鉱は冷却篩分けエリアへ送られ、クラッシャーとスクリーンを通過して製品焼結鉱、ベディング、リターン微粉に分離されます。 下流処理に不適なリターン微粉は、焼結プロセスでのリサイクル用ビンへ搬送されます。
サイズ調整済み焼結鉱使用は高炉生産率向上に望ましいです。さらに、焼結プラントで焼結鉱を30mmサイズまで破砕すると、より小さいサイズ画分が劣化に耐性があるため、より安定した焼結鉱が得られます。
監視ステーションが焼結プロセスのすべてのステップを制御します。制御室からオペレーターはPC端末を通じてプラント全体を完全制御できます。
焼結鉱と焼結プロセスに関するその他の記事は以下のリンクで入手可能です。
https://www.ispatguru.com/the-sintering-process-of-iron-ore-fines-2/
https://www.ispatguru.com/technologies-for-improvement-in-sintering–
https://www.ispatguru.com/sinter-quality-and-process-of-sintering-iron-ores/
https://www.ispatguru.com/iron-ore-sinter/
製造プロセス
- 創刊1周年を祝う:Reliable Plantの受賞とマイルストーン
- 工具鋼を解き明かす:組成、製造、産業用途
- ネジとボルトの違い:種類、用途、選び方のポイント
- プラントメンテナンスの極意:信頼性の高いエネルギー生産のための実証済みプラクティス
- 機械加工の基礎:プロセス、工具、応用をマスターする
- チューブタイヤとチューブレスタイヤの違いを徹底比較
- 二ストロークディーゼル&ガソリンエンジンのマスター:四ストロークとの主な違い
- 摩擦ブレーキと回生ブレーキ:現代車両がエネルギーを回収する仕組み
- パワートレインとドライブトレインの違い|構成部品と役割を図解
- ホイールバランス調整とホイールアライメント調整の違い|費用・所要時間・効果を比較
- 石油リグ日常作業の包括的ガイド