



カーボンキャプチャー&ストレージ(CCS)技術:地球を守りエネルギー効率を高める
カーボンキャプチャーとストレージ(CCS)技術
カーボンキャプチャーとストレージ(隔離)は、CO₂(二酸化炭素)を捕捉、輸送、注入し、枯渇油ガス田、地殻深部の陸上・海上深層塩水帯水層、塩水洞、採掘不可能な石炭層などの地質構造に封じ込めることを含みます。これは既存の石油・ガス操業からの生産向上アプローチであると同時に、温室効果ガス(GHG)排出削減の手段でもあります。
CCSは、化石燃料ベースのエネルギー利用における追加的選択肢を提供し、エネルギーシステムが再生可能エネルギーなどの炭素(C)削減またはゼロカーボン燃料へ移行するための追加的な移行時間を提供します。CCSには多くの経済的・社会的メリットがあります。(1)大気へのCO₂排出削減により、危険な気候変動を潜在的に緩和、(2)イノベーション、最先端技術へのアクセス、雇用創出、継続的でより持続可能な経済発展、(3)捕捉・貯留されたGHG排出を取引可能な商品に転換し国際市場で販売可能な第二の収益源、(4)CO₂回収のために潜在的に有害な汚染物質を除去する必要があるため大気汚染の削減、および強化石油・ガス回収の機会。
CCS導入にはいくつかの課題があります。CCSの課題には、(1)回収コストの削減と回収プロセスのスケールアップ、(2)回収の環境影響の特定、(3)貯留層での圧力上昇の影響の決定、(4)大規模注入での置換水の行き先と地下水へのリスク、(5)CO₂プルームのサイズと移動先を確実に予測する方法、(6)サイト選定への信頼獲得、(7)コスト効率の良い監視戦略と検出限界の開発、(8)金融・保険業界の関与、(9)政府のあらゆるレベルでのより大きな規制・政治的確実性、(10)大規模導入のための労働力育成、(11)一般市民の認識と受容の向上が含まれます。
CCS技術は、石炭・ガス火力発天然ガス処理と肥料生産、鉄鋼、セメント、パルプ・紙などの工業材料製造など、大規模排出を伴うプロセスに適用できます。これらのプロセスへのCCS技術適用は、GHG排出削減に主要な役割を果たせます。炭素分離・回収技術は、天然ガス産業と肥料産業で数十年にわたり大規模で運用されてきました。CCSシステムに関わる技術には4つの構成要素があります。(1)回収、(2)輸送、(3)注入、(4)監視。
4つの構成要素
回収
回収は、排ガス流からCO₂を分離し、液体または超臨界状態に圧縮することです。ほとんどの場合、結果として得られるCO₂濃度は99%以上ですが、より低い濃度も許容可能です。回収は通常、CO₂を経済的に輸送・貯留するために必要です。
輸送
輸送は、CO₂を発生源から貯留層まで輸送することです。CO₂は乾燥させ、通常貯留前に圧縮されます。圧縮によりガス輸送がより効率的になります。CO₂は飲料産業など多くの産業で商業的に使用され、大規模に輸送されて油田からの石油回収増進(EOR)に使用されてきました。トラック、列車、船舶での輸送も可能ですが、大量のCO₂輸送はパイプラインで最も経済的に達成されます。大規模なCCS実装には大規模なパイプラインインフラ構築が必要で、これが課題となります。
注入
注入は、CO₂を貯留層に堆積させることです。地下貯留層は地質構造に依存します。CO₂貯留の安全性は最重要です。CO₂貯留の局所的リスクには、(1)貯留場所からのCO₂漏洩、(2)地下水と飲料水の化学変化、(3)CO₂貯留層に存在する潜在的に危険な流体の置換が含まれます。潜在的貯留層には深海、海底堆積物、鉱物化(CO₂の鉱物変換)があります。CO₂の一部商業利用は可能ですが、利用可能量は排出量と比較して非常に少ないです。
監視
CO₂注入後、貯留サイトを監視してCO₂が貯留層に留まっていることを示す必要があります。CO₂は無毒で可燃性ではないため、環境、健康、安全リスクは最小限です。監視の主目的は、隔離作業が効果的であることを確認すること、すなわちほぼすべてのCO₂が数世紀にわたり大気外に留まることを確認することです。監視プログラムは注入前に始まり、基線データを確立します。操業段階での監視は、CO₂が注入され貯留層内にある間の動的挙動を記録するためです。注入停止後、監視プログラムはCO₂貯留が要求される環境・安全条件を満たすことを確保するように設計される必要があります。監視プログラムは3つの監視ドメインをカバーします。(1)地下ドメイン(貯留層)、(2)地表付近ドメイン(浅い帯域と土壌)、(3)大気ドメイン(井戸、断層、その他の地質的特徴を含む)。
CO₂回収技術
CO₂は、大規模固定排出源から回収できます。天然ガス生産施設(CO₂がプロセスの一部として他のガスから分離済み)、化石燃料火力発電所、製鉄所、セメントプラント、一部の化学プラントなどです。CCSの他の2構成要素(輸送と地質貯留)とは異なり、CCSの第1構成要素であるCO₂回収はほぼ完全に技術依存であり、最も高コストなステップです。これらの発生源からCO₂を回収する技術は、天然ガス産業やアンモニア(NH₃)生産で現在使用されているCO₂分離技術、および空気分離産業で使用されている技術から適応されています。新技術も開発中です。
現在、CO₂回収のための主要分離技術は、(1)液体溶媒によるCO₂吸収(吸収)、(2)固体材料によるCO₂表面引き付け分離(吸着)、(3)膜によるCO₂分離です。その他の技術には、ケミカルルーピング技術(金属酸化物が燃料と反応し、金属粒子、CO₂、水蒸気を生成)、低温または超低温分離プロセス(様々なガスの相変化温度差を利用して分離)、乾式再生可能固体プロセスがあります。
化石燃料使用からのCO₂回収の主要な競合技術は、(1)燃焼後回収(PCC):燃焼ベースプラントの排ガスから、(2)燃焼前回収:ガス化ベースプラントの合成ガスから、(3)酸素燃焼:酸素による燃料の直接燃焼です。現在のほとんどの燃焼プロセスは空気を使用し、結果として得られる排ガスは通常低濃度のCO₂(20%未満)を含むため、燃焼後回収技術により適しています。
燃焼後回収技術
燃焼後回収は、排ガス浄化の一形態と見なせます。プロセスは、他の公害制御システムの後、プラントの後端に追加されます。プラントとの熱統合がコスト効率のために必要です。
電力中央研究所(EPRI)は2009年に、開発中の50以上の燃焼後CO₂回収コンセプトがあり、いくつかの物理/化学プロセスタイプにグループ化できると判断しました。これらのプロセスタイプグループは、(1)化学吸収、(2)吸着、(3)膜、(4)生物学的、(5)その他です。これら各グループには異なるメリット・デメリット、異なる状況への適用性があります。最初の2グループに関してはかなりの開発が進んでいます。
化学吸収プロセス
これは、CO₂とアミン系溶媒などの吸収剤水溶液との間の1つ以上の可逆化学反応を含みます。モノエタノールアミン(MEA)ベース溶媒、高性能アミン(活性化メチルジエタノールアミン、aMDEA)などです。生成物を加熱すると、吸収剤とCO₂の結合が切れ、CO₂濃縮ストリームが得られます。排ガスからCO₂を分離する化学吸収プロセスはガス処理産業から借用されています。アミンベースプロセスは、プロセスガスストリームから酸性ガス不純物(CO₂とH₂S)を除去するために商業的に使用されています。したがって、実証済みでよく知られた技術です。
モノエタノールアミンの式はH₂NCH₂CH₂OHです。アミンは有機化合物のグループで、アンモニア(NH₃)から1つ以上のH原子が有機ラジカルで置換されたものと見なせます。置換基(R)はアルキル、アリール、アラルキルです。Rがアルキルの場合、アミンはアルカノールアミンと呼ばれます。一般的に、水酸基は蒸気圧を低減し水溶解度を増加させ、アミノ基は酸性ガスを吸収するために必要な水溶液中のアルカリ性を提供すると見なせます。アルカノールアミンは、アルカノールアミンのアミノ機能性とCO₂の発熱反応によって排ガスストリームからCO₂を除去します。CO₂回収に商業的に関心のあるアミンは水溶性です。
アミンは、アンモニアのH原子がラジカルで置換された数に応じて分類されます。(1)第1アミン(RNH₂):1つのH原子置換、(2)第2アミン(R₂NH):2つのH原子置換、(3)第3アミン(R₃N):3つすべてのH原子置換。
第1アミンにはモノエタノールアミン(MEA)とジグリコールアミン(DGA)が含まれます。MEAはCO₂吸収と一般的な酸性ガス除去のための伝統的な溶媒の選択肢でした。MEAはアルカノールアミンの中で最も安価です。反応速度が速く、低圧、低CO₂濃度で良好に機能します。しかし、いくつかの欠点があります。
第一に、CO₂との反応熱が高く、再生ステップで高レベルのエネルギー供給が必要です。第二に、MEAのCO₂吸収能は高くありません。第1および第2アルカノールアミンの場合、カルバメート(RNHCOO⁻)形成が主反応です。反応式はCO₂ + 2RNH₂ = RNHCOO⁻ + RNH₃⁺です。この反応では、1モルのCO₂を捕捉するために2モルのMEAが必要です。第三に、MEAの完全な上限吸収容量は腐食問題のために実用上実現されません。腐食効果は溶解CO₂によるもので、使用アミンによって変化します。
O₂存在下での水相中のMEA濃度は重量比20%に制限されます。さらに、MEAはすべてのアルカノールアミンの中で最も高い蒸気圧を持ち、ガスストリームからのCO₂除去と再生ステップで高い溶媒キャリーオーバーが発生する可能性があります。溶媒損失を減らすため、精製ガスストリームの水洗が一般的に必要です。さらに、MEAはCOSやCS₂などの微量不純物と非可逆的に反応し、溶媒劣化を引き起こします。吸収液MEAの不純物蓄積による発泡も懸念事項です。
現在のMEA吸収システムでは、吸着と脱着速度が比較的高く、良好な反応速度論です。しかし、吸収塔の充填材(効率的な物質移動を促進するコンタクター)は大きなコストを占め、排ガスからのCO₂回収でのエネルギー消費も大きいです。さらに、ストリッピング温度は高すぎない(約150℃程度)必要があります。それ以上ではカルバメートの二量化が起こり、MEAの吸収能力が劣化します。
第2アミンにはジエタノールアミン(DEA)、ジイソプロピルアミン(DIPA)が含まれます。第2アミンは第1アミンに対して利点があります。CO₂との反応熱が低い(360cal/g)のに対し第1アミンは455cal/gです。これは第2アミンが第1アミンより再生ステップでより少ない熱を必要とすることを意味します。しかし、第1アミンの他のすべての問題を抱えています。
第3アミンにはトリエタノールアミン(TEA)とメチルジエタノールアミン(MDEA)が含まれます。第3アミンは第1および第2アミンよりCO₂との反応が遅く、CO₂除去のためにより高い液循環率を必要とします。これはプロモーター使用で改善可能です。第3アミンの主な利点は、CO₂含有溶媒からのCO₂解放に必要な熱要件が低いことです。第3アミンは使用中に第1および第2アミンより劣化生成物を形成する傾向が低く、より容易に再生可能です。さらに、第3アミンは第1および第2アミンより低い腐食率を示します。主な欠点は反応速度が遅すぎることです。
排ガスからのCO₂回収のための化学吸収プロセスの典型的なフローシートを図1に示します。アミン吸収操作中、廃ガスストリームと液体アミン溶液が吸収塔(アブソーバー)で向流接触します。
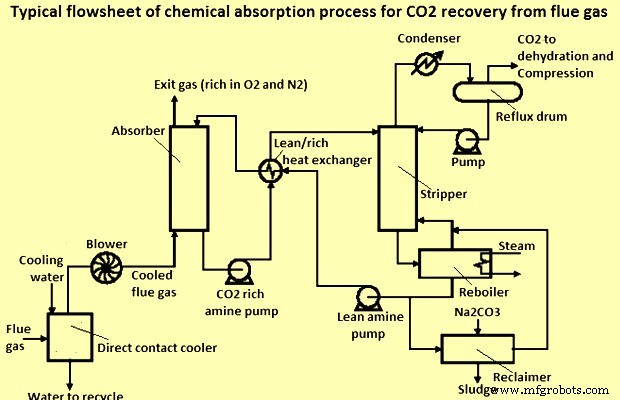
スタックから出る燃焼排ガスは高温(約240℃)、大気圧です。高温でアブソーバーに入る排ガスは溶媒劣化と吸収効率低下を招きます。排ガスは水露点50℃まで冷却してアブソーバーに導入します。アブソーバーは通常50℃未満で運転されます。これは直接接触クーラーでの冷却水噴霧で達成されます。
排ガス中のCO₂はアブソーバー進入前に冷却され、炭酸アンモニウムと反応して重炭酸アンモニウムを形成します。CO₂吸収時にNH₃が溶媒溶液からガスとして放出され、温度を低く保ってこれを最小限に抑えます。アブソーバーを出るガスは水洗を通過してアンモニアを除去します。重炭酸アンモニウムは再生器で加熱され、CO₂を分離します。炭酸アンモニウム溶媒はアブソーバーに戻ります。ストリッパーカラムを出るCO₂ストリームから水とNH₃が除去されます。
ブロワーを設置して、排ガスに吸収-脱着システムを通過するのに十分な圧力を与えます。CO₂をスクラビングする廃ガスは通常アブソーバー底部から入り、上向きに流れ、頂部から出ます。一方溶媒はアブソーバー頂部から入り、下向きに流れ(ガスと接触)、底部から出ます。循環アミンの水希釈は循環流体の粘度を下げるために行われます。粘度の高い流体はポンプと循環により多くの動力を必要とします。吸収ガスを含む液体アミン溶液は再生ユニット(ストリッパー)に流れ、加熱され酸性ガスが解放されます。溶媒再生は低圧で実施し、液体からのCO₂脱着を促進できます。一部のアミン溶液は再生ステップからの酸性ガスストリームにキャリーオーバーし、過剰な溶媒損失を避けるために凝縮器でアミン溶液を回収します。高温リーンアミン溶液は熱交換器を通ってリッチアミン溶液と接触し、そこからリーンアミン溶液がガス接触塔(アブソーバー)に戻ります。
高性能アミン(活性化メチルジエタノールアミン、aMDEA)を用いたアミンスクラバープロセスの場合、完全プロセス(アミンと110kg/cm²圧力までの圧縮)には、回収CO₂1トンあたり約1.6トンの低圧蒸気と160kWhの電力が必要です。
アミンベースプロセスにはいくつかの制限があり、これが技術的進歩をもたらしました。過去のアミンスクラビング技術は、天然ガス部門向けのH₂S(硫化水素)除去に焦点を当てていました。しかし、要件は排ガスからのCO₂回収では異なります。1つの課題は、CO₂吸収のための排ガス低圧です。さらに、排ガス中の不純物(O₂、硫黄酸化物SO₂、SO₃、窒素酸化物、粒子状物質)が分離プロセス中に特別な課題を生み出します。
要約すると、燃焼排ガスからのCO₂回収には、溶媒吸収ステップでのいかなるファールアップも避けるために、かなりの量の前処理処理が必要です。これはCO₂回収コストを増加させます。しかし、吸収アミン組成とガス-液コンタクターの最適化により、溶媒吸収プロセスで大幅な改善が可能です。
物理吸収
物理吸収では、CO₂がヘンリーの法則に従って溶媒に物理的に吸収されます。有機または無機溶媒のCO₂吸収容量は、圧力上昇と温度低下で増加します。CO₂吸収は高CO₂分圧と低温で起こります。溶媒は加熱または減圧で再生されます。この方法の利点は比較的少ないエネルギーで済むことですが、CO₂が高分圧である必要があります。
固体物理吸着
吸着プロセスは2つの主要ステップで構成されます。(1)吸着、(2)脱着。プロセスの技術的実現可能性は吸着ステップによって決まり、脱着ステップが経済的実現可能性を制御します。吸着には、吸着剤とガス混合物から除去される成分(この場合CO₂)との間の強い親和性が必要です。しかし、親和性が強いほどCO₂脱着が困難になり、次のサイクルで再利用するための吸着剤再生に消費されるエネルギーが高くなります。したがって、全体プロセスを成功させるためには、脱着ステップを吸着ステップに対して非常に慎重にバランスさせる必要があります。
吸着プロセスは、吸着剤の低容量やSO₂、H₂Oなどの汚染物質が分離プロセスに影響するなどの欠点があるにもかかわらず、CO₂回収メカニズムとしてかなり魅力的です。このプロセスの利点として、可用性、柔軟性、プロセスの完全自動運転、高純度製品の生産があります。分離は、圧力スイング吸着(PSA)(図2)、真空圧力スイング吸着(VPSA)、温度スイング吸着(TSA)、圧力温度スイング吸着(PTSA)、電気スイング吸着(ESA)プロセスで実施できます。設置のベッドは固体吸着剤で充填されます。選択性は吸着平衡または吸着速度の差に依存し、効果(濃度と回収)はサイクル構成、吸着時間、吸着・脱着圧力、プロセス中の温度、適用吸着剤の種類に重要な意義を持ちます。
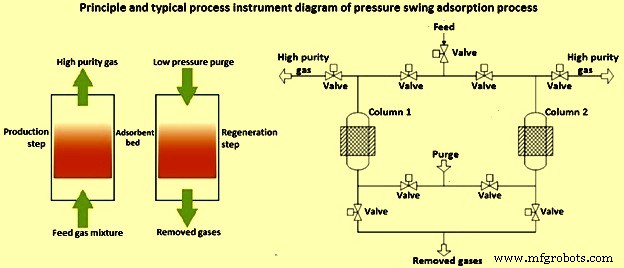
物理吸着の化学吸収に対する主な利点は、シンプルでエネルギー効率の良い運転と再生であり、圧力スイングまたは温度スイングサイクル(吸収-脱着サイクルを通じて圧力または温度をスイングさせて分離を達成する)で達成できます。圧力スイング吸着は、H₂生産におけるH₂とCO₂混合物からのH₂分離の商業プロセスです。
排ガスからのCO₂除去のための吸着剤開発において大きな進歩がありました。使用されてきた主要吸着材料はゼオライトです。ゼオライトはCO₂より極性の低い種からのCO₂分離により効果的であるため、排ガスストリーム中の水とSOxの存在が問題となります。
新しい吸着剤が検討・開発されています。炭素系材料、メソポーラスシリコアルミネート(ゼオライトイミダゾレートフレームワーク、ZIFsなど)、金属有機フレームワーク(MOFs)などです。炭素系吸着剤は電気電圧印加による再生の可能性があります(ESA)。調査中の新材料には層状二重水酸化物誘導体(LDHsとLDOs)があります。その他の進歩には、吸着剤材料の細孔をアミンで官能基化してCO₂負荷量を増加させることが含まれます。この場合、CO₂はケミソーションプロセスで分離されます。
高湿度排ガスストリームと不純物に対処する新プロセスが開発中です。これらには多層吸着剤ベッドが含まれます。多層ベッドにより、高CO₂選択性を持つが水存在下で著しく劣化する吸着剤の使用が可能になります。
燃焼前回収技術
燃焼前回収技術は、化石燃料の燃焼前の上流処理で汚染物質とCO₂を除去し、熱(蒸気経由)、電力、またはH₂の生産のために燃焼させることを含みます。
燃焼後C回収の欠点は、排ガス中の低CO₂濃度が比較的高いエネルギーペナルティと高いC回収コストをもたらすことです。燃焼前回収は、燃焼前の残りのH₂リッチ燃料の前に、CO₂リッチなプロセスストリームを脱炭素化することでこれらのペナルティを削減しようとします。炭化水素燃料の脱炭素化を達成するため、まずO₂(または空気)による燃料ガス化で合成ガス(サインガス)に変換します。サインガスは、変換プロセスと燃料および他の成分に応じて、CO(一酸化炭素)、H₂、CO₂、水の混合物です。
サインガスは中間製品であり、これを転換して(1)H₂、(2)水ガスシフト反応を用いた統合電力、(3)コジェネレーション(電力、熱、H₂、合成燃料、その他化学品を含む多様なエネルギー製品)を生産できます。これら各最終エネルギー製品に関わるプロセスを以下に説明します。
メタン改質によるH₂生産
現在最も広く使用されているH₂生産方法は、メタン(CH₄)の触媒蒸気改質です。CH₄とH₂OをCOとH₂に変換する改質反応は吸熱的です。反応はNi(ニッケル)触媒上で高温で、CH₄燃料の直接加熱炉で実施されます。触媒はS(硫黄)で毒されるため、原料中のSは除去する必要があります。サインガスは触媒水シフトコンバーターを通過し、COが蒸気と発熱的に反応してH₂とCO₂副生成物を生成します。これらの副生成物はシステムから除去されます。排ガスには依然として相当な発熱量があるため、蒸気または電力生産のために燃焼されます。
石炭ガス化
ガス化技術は、CO₂高濃度で中程度の圧力のガスストリームを生成できます。原料炭はO₂(または空気)でガス化されサインガスを生成。サインガスはサインガスクーラーで200℃まで冷却され、高温・低温蒸気を生成。さらに低温水ガスシフトリアクターでシフトされます。水ガスシフトリアクターは触媒リアクターで、COが蒸気と反応してさらなるH₂とCO₂を生成。ガスは酸性ガス除去準備のため35℃まで冷却。物理吸収でH₂Sの約99%をサインガスから除去し元素硫黄に変換。PSAユニットで無硫黄サインガスからH₂の85%を分離。H₂は約60kg/cm²、高純度(99.99%以上)で放出。CO₂はS回収システム下流のサインガスからスクラビング可能。PSAパージガスは圧縮されガスタービン複合サイクルで燃焼し電力生産。
ガス化技術はH₂生産で確立されています。商業プラントが建設・運転され、多様な炭化水素原料ベースで精製用途と化学製造(NH₃、メタノール生産など)向けH₂を生産しています。
統合電力
高H₂含有サインガスはターボエキスパンダーで燃焼し、複合サイクル設定で電力生産可能。サインガスがガス化で生成される場合、スキームは統合ガス化複合サイクル(IGCC)と呼ばれます。IGCCは高効率で発電可能。ガスはガスタービン損傷防止のために洗浄される必要があるため、IGCCは非常に低い環境排出です。さらに、IGCCプラントは水使用量が少ないです。IGCCは現在、石油残渣ガス化により電力、H₂、蒸気を供給する多くのプラントで世界的に商業利用されています。
石炭ガス化炉の3つの主要タイプは、(1)移動床、(2)流動床、(3)噴流床です。しかし、現在CO₂回収向けに検討されているほとんどのガス化炉は噴流床ガス化炉ベースです。石炭ベースIGCCの商業適用は、比較的高コスト、プラント可用性の悪さ、微粉炭発電プラントとの競争によって制限されてきました。IGCCでのCO₂回収コストはガス化炉タイプに強く依存します。
前述のように、CO₂回収を可能にするため、燃料ガスを触媒シフトリアクターに供給し、蒸気によって大部分のCOを反応させてH₂とCOを生成する必要があります。スラリー原料ガス化炉では、石炭スラリー水の蒸発とガス化炉生成ガスのクエンチ冷却から、燃料ガスに十分な蒸気がすでに存在します。しかし、ドライ原料ガス化炉では、蒸気を蒸気サイクルから取り出し、シフトコンバーターへの燃料ガス供給に添加する必要があります。
IGCCは、両ケースともCO₂回収なしで、従来の微粉炭燃焼よりも発電コストが高いことに注意が必要です。
コジェネレーション
サインガスは良いビルディングブロックであり、幅広いエネルギー製品の生産に使用できます。最大の柔軟性を提供するのはコジェネレーションで、「サインガス」が単一プラント複合で蒸気、電力、H₂、化学品(メタノール、フィッシャー・トロプシュ液体など)を生産できます。
溶媒、吸着剤、膜技術を含むさまざまな分離技術を、ガス化生成物からのCO₂分離に適用できます。
吸収
従来技術は、H₂Sを除去してからCO₂を回収する2段階プロセスでの物理吸収です。しかし、水ガスシフト反応後にガスを冷却し、発電前に再加熱する必要があります。これは効率を低下させコストを増加させます。
吸着
吸着剤を使用して、水ガスシフト反応下流の燃焼後排ガスストリームからCO₂を分離できます。温度スイング吸着(TSA)と真空/圧力スイング吸着(VSA/PSA)の両方で、吸着剤からCO₂を回収できます。VSA/PSAで回収されるCO₂は低圧であり、貯留のために圧縮する必要があります。
膜
高度な膜ベースガス分離システムが現在開発されており、ガスシフト反応とH₂分離を1ステップで結合します。膜ベースシステムは、水ガスシフトH₂分離膜リアクター(HSMR)を使用してサインガスをシフトし、H₂を抽出します。約475℃の最大温度で、速い化学速度論と、H₂生成物の連続除去による良好な水ガスシフト平衡性能が得られます。
無機H₂透過膜の3つの主要クラスは、(1)セラミック分子篩、(2)緻密セラミックイオン輸送、(3)緻密金属です。
燃焼前(脱炭素化)の利点と欠点
利点:(1)溶媒吸収またはPSAによるCO₂分離は実証済み。排ガスが高圧と高CO₂濃度で来るため回収コストが大幅に削減、(2)CO₂が中程度の圧力で生成可能なため圧縮コストが燃焼後発生源より低い、(3)低SOxとNOx排出、(4)主製品がサインガスで、他の商業用途や製品に使用可能、(5)ガス、石油、石炭、石油コークなど幅広い炭化水素燃料を原料として使用可能。欠点:(1)原料燃料をまずサインガスに変換する必要、(2)ガスタービン、ヒーター、ボイラーをH₂燃焼用に改造必要、(3)より高コストとより大きな技術リスク、(4)既存プラントへのレトロフィットに大規模な改修が必要。
酸素燃焼
酸素燃焼は、ニアゼロエミッションとよりクリーンな化石燃料燃焼への新たなアプローチを表します。空気の代わりに純粋なO₂で燃料を燃焼させることで達成されます。燃焼プロセスでN₂(窒素)を除去することで、排ガスストリームの排気は主に水とCO₂で構成され、N₂を含みません。水の凝縮により高純度CO₂を回収できます。しかし、燃料を純粋なO₂で燃焼させると、通常の空気吹きバーナーよりも炎温度がはるかに高くなり、バーナーの従来構造材ではこの高温に耐えられません。したがって、構造材を改良するか、炎温度を下げる必要があります。高温耐性材料の開発は、主要なR&D(研究開発)事業であるため遅れています。炎温度を緩和する方法がいくつかあり、最も一般的なのはCO₂リサイクルです。CO₂リサイクルでは、CO₂リッチな排ガスストリームの一部をバーナーにリサイクルして、通常の空気吹きバーナーと同様に炎温度を下げます。別の方法は、CO₂リサイクルではなく水注入で炎温度を制御することです。これはしばしば「水酸化燃料」燃焼と呼ばれます。効果的に、これら2つのオプションにより、新しい高温耐性材料が開発されるまで従来の耐火材料の継続使用が可能になります。
酸素燃焼の主な利点は、燃焼時に非常に高純度のCO₂ストリームが生成されることです。微量汚染物質除去後、このCO₂ストリームは燃焼後回収よりもより容易に精製・除去可能です。他の利点として、NOx生成削減などもあります。石油や石炭燃焼時、他のすべての汚染物質の結合除去に静電除塵機(ESP)またはバグフィルターと凝縮熱交換器(CHX)/試薬システムの2ユニット操作のみが必要です。CHXの試薬システムを簡素化し、SO₂をCO₂ストリームとともに地質貯留用に完全除去することも可能です。これは汚染防止のためのユニット操作コストをさらに削減します。CHXは、燃焼化石燃料タイプに依存してボイラー熱効率を向上させ、高ランクビタミナス炭で最低、天然ガスで最高です。
もう1つの利点は、従来の空気ベース燃焼システムと比較して、すべてのプラント設備のサイズと資本コストが大幅に削減されることです。これは燃焼プロセスでN₂が除去されるため、火室体積と出口排ガス流量がほぼ5分の1に減少するためです。
酸素燃焼の主な欠点は、高資本コスト(主にO₂要件による)と、従来の超低温空気分離ユニットでO₂を生成するために固有の大電力要件です。空気分離システムが高価で、炎温度緩和のために排ガスリサイクルを実践する必要があるため、酸素燃焼は現在典型的な大規模燃焼システムでは使用されていません。
製造プロセス
- 動力伝達ベルトの保管・取り扱いベストプラクティス
- 高炉製鉄におけるCO₂排出削減技術
- ダイヤモンドライクカーボンコーティング:パンチ・ダイス製造を変革
- 食品・飲料加工におけるCO2回収の最適化
- セルラーIoTとBluetooth LEの融合:次世代接続への相乗的アプローチ
- ハイパーコンバージド・セカンダリストレージ:エンタープライズIoTの統合データ管理を推進
- ブラスケム、UICと提携しCO₂から持続可能なエチレンを製造してポリエチレン生産へ
- カーボンファイバー:歴史から未来への旅
- カーボンファイバーリング:メリット・デメリットと現代ジュエリーへの適性
- 複合材エンジニアリングとカーボンファイバー:先進材料が現代インフラを形作る
- 科学者たち、シクロ[18]カーボンの合成と可視化に成功