



プロフェッショナル鋼材亜鉛メッキ:長持ちする防食保護
鋼の亜鉛メッキ(ガルバニジング)
鋼の亜鉛メッキとは、防食のために鋼に亜鉛を施工することを意味します。亜鉛コーティングを施工する主要な商業的手法には、溶融亜鉛メッキ、連続亜鉛メッキプロセス、電気亜鉛メッキ、亜鉛めっき、機械めっき、亜鉛溶射、亜鉛塗装があります。これら各亜鉛コーティング方法には独自の特性があり、これらの特性は適用性だけでなく、相対的な経済性と期待耐用年数にも影響します。処理方法、基材金属への密着性、コーナー・エッジ・ネジ山での保護、硬度、コーティング密度、厚さは、異なるコーティング間で大きく異なる可能性があります。
亜鉛メッキの記録された歴史は1742年に遡り、フランスの化学者P.J.マルワンがフランス王立アカデミーでの発表で、鉄を溶融亜鉛に浸漬してコーティングする方法を説明しました。30年後、亜鉛メッキの名の由来となったルイジ・ガルバニが、金属間で起こる電気化学プロセスについてさらに発見しました。ガルバニの研究は1829年にマイケル・ファラデーが亜鉛の犠牲作用を発見したことでさらに進み、1836年にフランスのエンジニア、ソレルが初期の亜鉛メッキプロセスの特許を取得しました。1850年までに英国の亜鉛メッキ産業は年間10,000トンの亜鉛を鋼の保護に使用し、1870年に米国で最初の亜鉛メッキプラントが稼働しました。今日、亜鉛メッキは鉄や鋼が使用されるほぼすべての主要な用途と産業で見られます。溶融亜鉛メッキ鋼は、世界中で数え切れないほどの用途において実証済みの、成長し続ける成功の歴史を持っています。
溶融亜鉛メッキは、鋼を保護する最も広く使用されている手段の1つです。このプロセスでは、亜鉛コーティングの施工は溶融浸漬プロセスによって行われます。材料を液体亜鉛浴に浸漬することで、鉄と鋼製品に亜鉛コーティングが得られます。亜鉛は融点が低いため、溶融浸漬プロセスで鋼にコーティングとして施工できます。鋼材が溶融亜鉛に浸漬されるため、亜鉛は凹部やアクセス困難な領域に流れ込み、複雑な形状のすべての領域を防食のために徹底的にコーティングします。コーティング施工前に、鋼はすべての油、グリース、汚れ、ミルスケール、錆を除去するために洗浄されます。溶融亜鉛メッキコーティングは、ナット、ボルト、釘などの小さな部品から、シート、パイプ、非常に大型の構造形状まで、多種多様な材料に使用されます。利用可能な亜鉛浴のサイズと材料取り扱いが、メッキ可能な鋼のサイズを制限します。
亜鉛メッキプロセスは材料全体を洗浄液と溶融亜鉛に浸漬するため、内外すべての表面がコーティングされます。これには中空構造や管状構造の内部、ファスナーのネジ山も含まれます。完全なカバレッジは重要です。なぜなら、腐食は一部の中空構造の内部で環境が極めて湿潤で結露が一般的に発生するため、より高い速度で発生する傾向があるからです。塗装された中空構造の内部には防食保護がありません。また、ネジ山に保護のないファスナーは腐食しやすく、腐食したファスナーは構造接続の完全性に関する懸念を引き起こす可能性があります。
コーナーとエッジでのコーティング厚
亜鉛メッキプロセスは、コーナーとエッジで、部品の他の部分のコーティングと少なくとも同じ厚さのコーティングを自然に生成します。これは鉄と亜鉛の反応が拡散反応であるため、コーティングの結晶構造が鋼表面に垂直に形成されるからです。コーティング損傷はコーナーとエッジで最も起こりやすいため、これが最も追加保護が必要な場所です。刷毛塗りまたはスプレー塗布コーティングは、コーナーとエッジで自然に薄くなる傾向があります。
亜鉛コーティングと腐食
腐食は単純化して、生産と成形後、鋼が鉱石というより低い、より自然なエネルギー状態に戻ろうとする傾向と見なせます。この傾向は「エントロピーの法則」として知られています。鋼を保護するために用いられる防食方法には、(1)合金化による金属の変更、(2)湿度低減や阻害剤使用による環境の変更、(3)陰極または陽極電流の印加と有機・金属コーティングの施工による電気化学ポテンシャルの制御があります。
亜鉛は、ほとんどの環境において鉄および鋼製品に適した防食コーティングとなる多くの特性を持っています。鋼と環境の間にバリアを作ることに加えて、亜鉛には基材金属を陰極的に保護する能力もあります。亜鉛は鉄と鋼に対して陽極的であり、コーティングが損傷したときに優先的に腐食して鉄または鋼を錆から保護します。亜鉛メッキコーティングが物理的に損傷した場合、露出した鋼に陰極防食を提供し続けます。基材鋼または鉄の個別領域が直径6mmまでのスポットとして露出した場合、周囲の亜鉛がコーティングが持続する限りこれらの領域に陰極防食を提供します。
亜鉛コーティングの優れた現場性能は、密着性のある緻密な腐食生成物膜を形成する能力と、鉄系材料よりかなり低い腐食速度(環境により10〜100倍遅い)に起因します。新鮮な亜鉛表面は大気曝露時に非常に反応性が高いですが、腐食生成物の薄い膜が急速に発生し、さらなる腐食速度を大幅に低減させます。
溶融亜鉛メッキによる優れた防食保護
溶融亜鉛メッキは、特に過酷な環境において鋼に優れた防食保護を提供します。鋼に3レベルの耐食性を提供します。(1)バリア保護、(2)陰極保護、(3)亜鉛パティナ。
バリア保護
バリア保護は防食の第一防衛線です。塗料と同様に、溶融亜鉛メッキコーティングは環境中の電解質から鋼を隔離することで保護を提供します。バリアが完全な限り、鋼は保護され腐食は発生しません。しかし、バリアが破られると腐食が始まります。バリアが完全なままであることが防食抵抗を提供するため、バリア保護の重要な2つの特性は、(1)基材金属への密着性、(2)耐摩耗性です。亜鉛金属の密着性が高く浸透しない性質は、非常に良いバリアコーティングとなります。一般的にピンホールを持つ塗料などのコーティングは、要素の浸透を受けやすく、フィルム下腐食が急速に広がります。
陰極保護
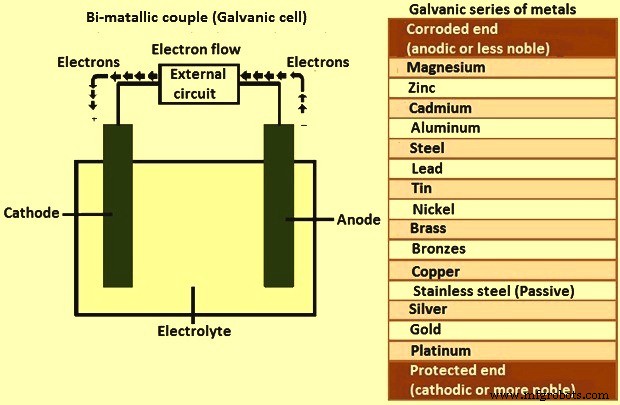
バリア保護に加えて、溶融亜鉛メッキは鋼を陰極的に保護します。これは亜鉛が基材鋼を保護するために優先的に腐食されることを意味します。金属のガルバニックシリーズ(図1)は、海水(電解質)での電気化学的活性の順序に配列された金属のリストです。この金属の配列は、2つの金属をガルバニックまたは電解セルに入れたとき、どちらが陽極と陰極になるかを決定します(図1)。リストの上位にある金属は、下位にある金属に対して陽極的であり、2つが接続されたときに陰極的または犠牲的保護を提供します。したがって、亜鉛は鋼を保護します。実際、この陰極保護により、亜鉛メッキコーティングが損傷して裸の鋼が露出しても(直径6mmまで)、周囲の亜鉛がすべて消費されるまで腐食は開始されません。
ガルバニックセル(図1)では、腐食が発生するために必要な4つの要素があります。(1)陽極反応で電子を生成し材料が腐食する陽極、(2)電子を受け取り腐食から保護される陰極、(3)イオン電流を伝導する電解質(酸、塩基、塩の水溶液を含む)、(4)陽極と陰極を接続する金属経路である帰還電流経路(しばしば基材金属)。陽極、陰極、電解質、帰還電流経路のすべて4要素が腐食発生に必要です。これらのいずれかを除去すると電流流れが止まり腐食は発生しません。陽極または陰極に異なる金属を置き換えると電流方向が逆転し、どちらの電極が腐食を経験するかが変わります。
亜鉛パティナ
鋼の亜鉛メッキによる長持ちする防食保護の最終要因は、亜鉛パティナの発生です。亜鉛パティナは、鋼表面に亜鉛腐食生成物が形成されることです。すべての金属と同様に、亜鉛は大気曝露時に腐食を開始します。亜鉛メッキコーティングが水分と自由な空気の流れに曝露されると、腐食生成物がコーティング表面に自然に形成されます。これらの生成物(酸化亜鉛、水酸化亜鉛、炭酸亜鉛)の形成は、環境中の自然な湿潤・乾燥サイクル中に起こります。完全に発生した亜鉛パティナは、同じ環境での鋼の腐食速度の約1/30に亜鉛の腐食速度を低下させ、溶融亜鉛メッキコーティングの追加的な受動的で不浸透性のバリアとして機能します。
亜鉛メッキのプロセス
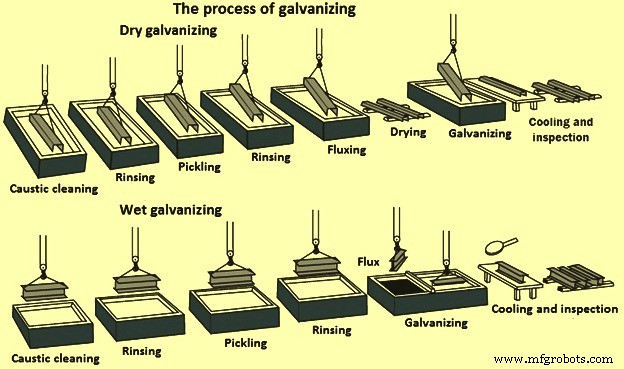
亜鉛メッキプロセス(図2)は、3つの基本ステップで構成されます。(1)表面処理、(2)亜鉛メッキ、(3)検査。
表面処理
表面処理は、あらゆるコーティング施工において最も重要なステップです。ほとんどの場合、不正確または不十分な表面処理が、期待耐用年数前にコーティングが失敗する一般的な原因です。亜鉛メッキプロセスの表面処理ステップには、独自の品質管理手段が組み込まれています。完全に清浄でない鋼表面とは亜鉛が冶金的に反応しないからです。表面のあらゆる失敗や不備は、鋼を溶融亜鉛から引き上げたときに即座に明らかになります。不潔な領域はコーティングされないまま残り、即座の是正措置が必要になります。
亜鉛メッキのための表面処理は通常、3段階で構成されます。(1)苛性洗浄、(2)酸洗、(3)フラックス処理。苛性洗浄段階では、一般的に熱アルカリ溶液を使用して、汚れ、グリース、油などの有機汚染物質を金属表面から除去します。エポキシ、ビニル、アスファルト、塗料、溶接スラグは、ガルバニジング前にグリットブラスト、サンドブラスト、または他の機械的手段で除去する必要があります。酸洗段階では、スケールと錆は通常、希薄な熱硫酸(H₂SO₄)または常温塩酸(HCl)での酸洗によって鋼表面から除去されます。表面処理は、化学洗浄の代替または併用として研磨洗浄によっても達成できます。研磨洗浄は、金属ショットまたはグリットをエアブラストまたは高速回転ホイールで鋼材に衝突させるプロセスです。
第3段階はフラックス処理で、亜鉛メッキプロセスの最終表面処理段階です。フラックス処理は酸化物を除去し、亜鉛メッキ前の金属表面へのさらなる酸化物形成を防止します。フラックスの施工方法は、亜鉛メッキ作業でウェットまたはドライ亜鉛メッキプロセス(図2)のどちらが使用されるかに依存します。ドライ亜鉛メッキプロセスでは、鋼または鉄を亜鉛アンモニウム塩化物の水溶液に浸漬または予備フラックス処理します。材料は溶融亜鉛浸漬前に乾燥させます。ウェット亜鉛メッキプロセスでは、液体亜鉛アンモニウム塩化物のブランケットが溶融亜鉛の上に浮かべられます。 ガルバニジングされる鉄または鋼は、溶融亜鉛への途中でフラックスを通過します。
亜鉛メッキ
このステップでは、材料を最低98%純粋な溶融亜鉛で構成される浴に完全に浸漬します。浴化学成分は、国内または国際規格で指定された仕様どおりでなければなりません。浴温度は約450〜460℃で維持されます。加工鋼製品は浴温度に達するまで浴に浸漬されます。亜鉛金属が鋼表面の鉄と反応して、亜鉛-鉄金属間合金を形成します。製品はガルバニジング浴からゆっくり引き上げられ、余分な亜鉛は排水、振動、および/または遠心分離で除去されます。
亜鉛-鉄合金層の形成と構造をもたらす冶金反応は、製品が浴から引き上げられた後も、これらの製品が浴温度付近にある限り継続します。製品は浴から引き上げられた直後に水または周囲空気で冷却されます。亜鉛メッキプロセスは材料全体の浸漬を含むため、完全なプロセス、すなわちすべての表面がコーティングされます。亜鉛メッキは中空構造の内外両方の保護を提供します。
亜鉛メッキコーティングの厚さと外観に影響する要因には、(1)鋼の化学組成、(2)鋼表面状態、(3)ガルバニジング前の鋼の冷間加工、(4)浴浸漬時間、(5)浴引き上げ速度、(6)鋼冷却速度があります。
亜鉛メッキは、天候や湿度条件に関わらずプラントで実施されます。ほとんどの刷毛塗り・スプレー塗布コーティングは、正しい施工のために適切な天候と湿度条件に依存します。この大気条件への依存は、しばしばコストのかかる建設遅延につながります。
検査
亜鉛メッキ後に厳密に精査される溶融亜鉛メッキコーティングの2つの特性は、コーティング厚とコーティング外観です。多様な簡単な物理的および実験室テストを実施して、厚さ、均一性、密着性、外観を決定できます。製品は国内および国際規格に従ってガルバニジングされます。これらの規格は、さまざまなカテゴリーのガルバニジング製品に必要な最小コーティング厚から、プロセスで使用される亜鉛金属の組成まで、あらゆることをカバーしています。
ガルバニジング製品の検査プロセスはシンプルで速く、最小限の労力で済みます。これは重要です。なぜなら、多くの刷毛塗り・スプレー塗布コーティングの場合、品質を保証するために必要な検査プロセスは高度に労働集約的で、高価な熟練労働を使用するからです。
コーティング厚は一般的に磁気厚さゲージでテストされます。最小コーティング厚とサンプリング要件は通常、国内および国際規格で入手可能です。規格は、総ロットサイズに基づいて測定すべきサンプル数のガイドラインも提供します。
最も正確で、おそらく最も操作が簡単な厚さゲージは電子磁気厚さゲージです。サンプルの個々の測定値は、要求されるコーティンググレードより1グレード以上低くてはならず、平均値は要求されるコーティンググレード以上でなければなりません。
密着試験は一般的に規格の一部ではありませんが、頑丈なナイフを使用して実行できます。ガルバニジングコーティングが頑丈なナイフで強く押しても除去できない場合、それは健全です。
亜鉛メッキコーティングの物理的品質
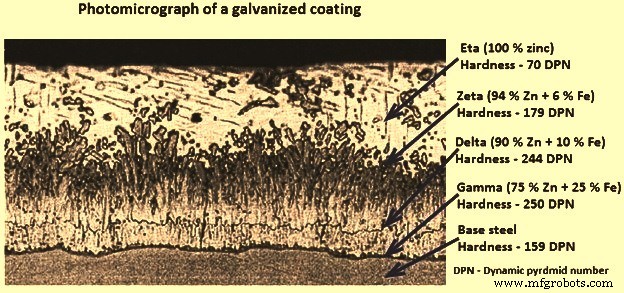
亜鉛メッキコーティングの物理的品質は冶金的結合に依存します。亜鉛メッキは亜鉛と下地の鋼または鉄を冶金的に結合し、金属自体の一部であるバリアを作ります。ガルバニジング中、溶融亜鉛が鋼中の鉄と反応して一連の亜鉛-鉄合金層を形成します。図3はガルバニジング鋼コーティングの断面写真微細写真を示し、3つの合金層と純金属亜鉛層で構成される典型的なコーティング微細構造を示しています。ガルバニジングコーティングは、下地鋼に約250kg/cm²のオーダーで密着しています。他のコーティングは通常、良くて20〜45kg/cm²程度の密着性を提供します。
鋼表面へのガルバニジングコーティング形成は冶金反応であり、亜鉛と鋼が結合して一連の硬い金属間層を形成し、最外層が典型的に100%亜鉛(η層)になります。写真微細写真(図3)はガルバニジング鋼コーティングの断面です。鋼表面から最初の亜鉛-鉄合金層はγ層で、約75%亜鉛(Zn)と25%鉄(Fe)を含みます。次の層、δ層は約90%亜鉛と10%鉄です。第3層、ζ層は約94%亜鉛と6%鉄です。最後の層(η層)は、材料が亜鉛浴から引き上げられるときに形成され、亜鉛浴化学と同一、すなわち純粋な亜鉛です。マイクログラフで見られるように、γ、δ、ζ層は総ガルバニジングコーティングの約60%を形成し、η層が残りを占めます。
図3では、各層の名前の下に、それぞれの硬度が「ダイヤモンドピラミッド番号」(DPN)で表されています。DPNは硬度の進行的尺度です。数値が高いほど硬度が高いことを意味します。通常、γ、δ、ζ層は下地鋼より硬いです。これらの層の硬度は、摩耗によるコーティング損傷に対する優れた保護を提供します。ガルバニジングコーティングのη層は非常に延性があり、コーティングに耐衝撃性を与えます。硬度、延性、密着性が組み合わさって、輸送中および現場での粗雑な取り扱い、および耐用年数中の損傷からガルバニジングコーティングを比類なく保護します。ガルバニジングコーティングのタフネスは非常に重要です。なぜならバリア保護はコーティング完全性に依存するからです。正しく施工されたガルバニジングコーティングは不浸透性です。
鋼がガルバニジング浴の溶融亜鉛と反応する際、コーティング成長に主要な影響を与える2つの要因があります。ガルバニジングコーティング厚は、主に被覆鋼の厚さと化学組成によって決まります。これは2つの理由で重要です。(1)一般的に亜鉛コーティングが厚いほど、より長い防食保護が提供される、(2)過度に厚いコーティングは、通常厚さのコーティングより密着性と結合が劣る可能性がある。
ガルバニジングに適した鋼
ほとんどの鋼は満足のいく溶融亜鉛メッキが可能です。しかし、ケイ素やリンなどの鋼中の反応性元素は溶融亜鉛メッキプロセスに影響を与える可能性があります。適切な鋼組成の選択により、外観、厚さ、平滑さに関してより一貫性のあるコーティング品質が得られます。鋼の履歴(熱間圧延か冷間圧延かなど)も、亜鉛溶融物との反応に影響を与える可能性があります。美観が重要、または特定のコーティング厚や表面平滑さ基準がある場合、溶融亜鉛メッキ前に鋼選択に特別な注意が必要です。
鋼化学、特にケイ素、リン、マンガン、炭素のレベルはコーティング特性に影響します。ケイ素は特にガルバニジングコーティングの成長に深い影響を与える可能性があります。リンとマンガンも鋼の反応性を高め、特定のケイ素レベルと組み合わさると、より厚いマットグレーコーティングを生成することもあります。鋼の炭素、硫黄、マンガン含有量もガルバニジングコーティング厚にわずかな影響を与える可能性があります。
ガルバニジングされる鋼の化学組成は非常に重要です。鋼中に存在するケイ素とリンの量が、ガルバニジングコーティングの厚さと外観に強く影響します。鋼中のケイ素レベルが0.04%以上、またはリンレベルが0.05%以上の場合、一般的に亜鉛-鉄合金を主体とした厚いコーティングになります。最高品質のガルバニジングコーティングを得るには、ケイ素レベルを0.04%未満、または0.15〜0.23%の間にする必要があります。これらの範囲外の鋼は反応性鋼と見なされ、ガルバニジング可能で通常は許容可能なコーティングを生成します。しかし、これらの鋼はしばしばより厚いコーティングを形成するため、より暗い外観が予想されます。
ケイ素とリンが鋼反応性に与える影響
製鋼時に、酸素除去のためにケイ素またはアルミニウムが添加されます。これらの鋼はキルド鋼と呼ばれます。ケイ素含有量が溶融亜鉛メッキ反応に影響するため、ガルバニジングされる鋼ではケイ素含有量を常に考慮する必要があります。ガルバニジングに適したアルミニウムキルド鋼は、0.03%未満の低ケイ素含有量を持ちます。ケイ素キルド鋼でケイ素含有量が0.14%以上のものもガルバニジングで良好に機能しますが、アルミニウムキルド鋼より厚いコーティングになります。鋼のリン含有量も反応性に影響し、特に冷間圧延鋼で顕著です。鋼中の他の合金元素はコーティングに大きな影響を与えません。
サンデリン範囲
ケイ素+リン含有量が0.03〜0.14%の範囲にある鋼は、ガルバニジング用語で「サンデリン鋼」と呼ばれます。これらの鋼は避けるか、特別なタイプのガルバニジング浴を使用する必要があります。従来の亜鉛浴では、このタイプの鋼と亜鉛の反応が非常に強く、コーティングが厚く不規則になり、密着性が悪くなることがよくあります。最外層合金層であるζ相の結晶が小さな薄い粒として成長します。溶融亜鉛が粒間を急速に拡散し、コーティング成長が非常に速くなります。 適切な合金添加をした亜鉛浴が利用できない場合、このタイプの鋼は溶融亜鉛メッキを避けるべきです。
研究により、サンデリン範囲の下限は以前示唆されたよりも低いことが示されました。また、リン含有量が冷間圧延鋼の反応性に大きな影響を与えることも示されました。これらの研究から以下の推奨がなされています:
ガルバニジング表面の外観が非常に重要な場合(建築用途など)、冷間圧延鋼に推奨される式は「ケイ素<0.03% かつ Si + 2.5×P < 0.04%」です。
熱間圧延鋼ではケイ素含有量がさらに重要ですが、リン含有量はそれほど重要ではなく、推奨される式は「ケイ素<0.02% かつ Si + 2.5×P < 0.09%」です。
しかし、ほとんどの場合、ケイ素+リン含有量が0.03%未満の鋼で、冷間圧延と熱間圧延の両条件で許容可能な表面仕上げが得られます。
アルミニウムキルド鋼
アルミニウムキルド鋼も低レベルのケイ素を含み、これは反応性にとって重要です。近年、いわゆる超低ケイ素含有量(0.01%未満)とアルミニウム含有量0.035%以上のアルミニウムキルド鋼がより一般的になっています。これらの鋼は切削性と成形性において多くの良い特性を持ちます。しかし、低ケイ素含有量と高アルミニウム含有量の組み合わせにより、溶融亜鉛メッキ規格で規定されるより薄い亜鉛層になります。
ガルバニジングがニッケル合金浴で行われる場合(ニッケルはいくつかの良い特性を追加すると考えられているため今日一般的)、反応性はさらに低下し、より薄い層になります。このような鋼の規格からの逸脱は、顧客とガルバニザー間で合意できます。逸脱が受け入れられない場合、このタイプの鋼はガルバニジング前にブラスト処理する必要があります。
コーティング外観
低ケイ素含有量またはリン含有量の鋼の溶融亜鉛メッキは、明るく光沢のある亜鉛コーティングを与えます。屋外環境では、表面色は時間の経過とともに鈍いライトグレーに変化します。ケイ素含有量0.15〜約0.22〜0.23%の鋼は通常、明るく光沢のあるコーティングを与えます。ケイ素含有量約0.25%ではグレー表面、またはそうでなければ明るい表面にグレーネットワークが現れることがあります。ニッケル合金亜鉛浴を使用すると、亜鉛と鉄の反応が減少し、ケイ素0.22%まで通常明るいコーティングになります。
より高いケイ素含有量(0.25%以上)の鋼は通常、鈍いグレーコーティングを与え、ケイ素含有量増加とともにより暗くなります。暗いグレー色は単なる美観上の効果であり、コーティング厚が同じであれば防食保護は同じか、甚至はより良好です。暗いグレーコーティングは明るいコーティングより厚いことが多く、鉄と亜鉛の高い反応性により粗くなるため、より長い防食保護を提供します。 コーティングの色は、コーティング最外表面の純粋な亜鉛と混合した鉄-亜鉛結晶の割合によって決まります。表面が明るいほど鉄-亜鉛含有量が高く、暗いほど表面が暗くなります。
鉄含有量の高い亜鉛コーティングが腐食すると、鉄が放出され酸化し、表面に赤褐色の変色を与えることがあります。赤褐色の色は、鉄-亜鉛コーティングのより大きな部分が腐食するにつれて増加します。したがって、表面の赤褐色変色は亜鉛コーティングがなくなったことを意味しません。
純金属亜鉛の最外層と明るい外観を持つ亜鉛コーティングも、純粋な亜鉛層が腐食した後、赤褐色変色を発生させる可能性があります。この場合、赤褐色変色形成までの時間は純粋な亜鉛層の厚さに依存してより長くなります。ケイ素+リン含有量が0.03%以上の鋼では、純粋な亜鉛含有量は一般的に総コーティング厚の30〜50%です。
連続亜鉛メッキプロセス
連続溶融コーティングプロセスは、鋼板、帯鋼、ワイヤーなどの製品のガルバニジングのために1960年代頃に最初に開発された広く使用されている方法です。溶融コーティングは連続プロセスで鋼表面に施工されます。鋼は連続リボンとして、最大200m/分の速度で溶融亜鉛浴を通過します。鋼板サイズは厚さ0.25〜4.30mm、幅最大1830mmの範囲です。
この連続溶融コーティングプロセスは、通常アルカリ液とブラッシング、洗浄、乾燥を組み合わせたプロセスユニットで鋼を洗浄することから始まります。次に、鋼は加熱または焼鈍炉を通過して軟化させ、所望の強度と成形性を付与します。この焼鈍炉では、水素と窒素で構成される還元ガス雰囲気下で鋼が維持され、鋼表面に存在する酸化物を除去します。 炉の出口端は、加熱鋼製品の再酸化を防ぐために、「スノート」と呼ばれる真空チャンバーを介して溶融コーティング浴に接続されます。 浴では、鋼製品が水没ロールの周りを送られ、溶融金属と反応して結合コーティングを作り、垂直方向に取り出されます。 浴から製品を取り出した後、高圧空気を使用して余分な溶融亜鉛を除去し、厳密に制御されたコーティング厚を作ります。 その後、鋼は冷却されて金属が鋼表面で固化し、これは鋼が別のロールに接触する前に行われ、コーティングの転移や損傷を防ぎます。
シート製品の溶融浸漬プロセスは現在、ガルバニズド(亜鉛)、ガルバニール(90〜92%亜鉛と8〜10%鉄合金)、亜鉛-アルミニウム2合金(55%アルミニウム45%亜鉛合金、95%亜鉛5%アルミニウム合金)、アルミニウム基2合金(100%アルミニウム、89〜95%アルミニウムと5〜11%シリコン合金)、テルンコーティング(85〜97%鉛と3〜15%錫合金)の7種類の溶融浸漬コーティング製品の製造に使用されています。
製造プロセス