



溶接技術完全ガイド:種類・工法・用途を体系的に解説
溶接は、熱の適用(圧力あり/なし、フィラー材あり/なし)により同種・異種金属やその他材料を接合するプロセスです。永久締結部品として、全製造産業で不可欠なプロセスです。新金属の将来性さえ、溶接による加工適性(溶接性)に依存すると言われます。溶接性は「規定強度・適正組織を持つ不可分接合部を形成する能力」と定義され、融点・熱伝導率・熱膨張率・表面状態・微細組織変化の5大要因に依存します。
溶接の大分類(3分類)
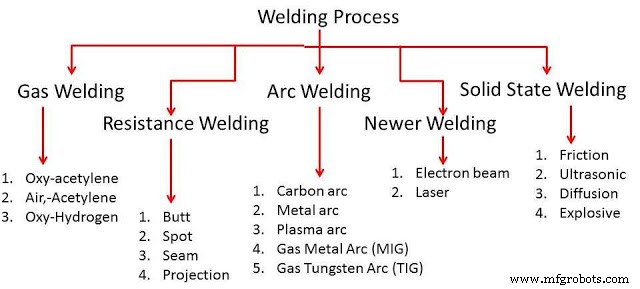
1. 圧接(プラスチック溶接・圧力溶接)
接合部母材を塑性状態まで加熱し、外圧で押し合わせ接合。液-固相溶接とも呼ばれます。鍛造溶接・抵抗溶接等が該当。
2. 融接(フュージョン溶接・無圧溶接)
接合部を溶融状態まで加熱し、自然凝固させ接合。液相溶接とも呼ばれます。ガス溶接・アーク溶接・サーメイト溶接等が該当。
3. 固相溶接(コールド溶接)
熱を加えず、圧力のみで拡散・界面分子融合により接合。固相溶接とも呼ばれます。非鉄薄板、特にアルミニウム合金に主用。超音波溶接・摩擦溶接・爆発溶接等が該当。
代表的4大溶接プロセス詳細
1. アーク溶接(融接)
接合部端部を溶融・凝固させ接合(再結晶化温度以下、変形なし)。最も広範に用いられる融接法。アノード(電源正極)とカソード(負極)間にアーク柱を生成。両導体を接近・分離し、イオン化粒子経路(プラズマ)で電流継続させアーク形成。このイオン化ガス柱が高抵抗導体となり、アノード→カソードへイオン流動。イオンカソード衝突で発熱し、母材溶融またはフィラー材溶融で接合。電極は消耗/非消耗選択可。アーク中心温度6000〜7000℃。
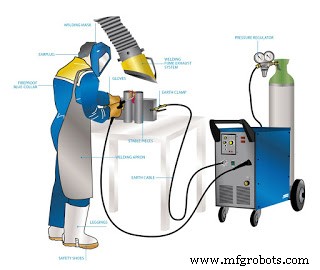
2. ガス溶接
可燃ガスを空気/酸素で燃焼、集中高温炎で母材・フィラーロッド加熱溶融接合。一般材料の大半に対応可能。
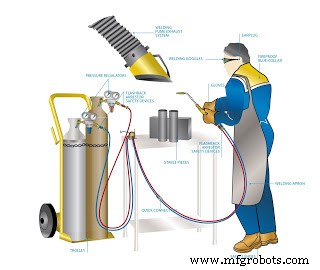
3. ガスメタルアーク溶接(MIG)
メタルイナートガス溶接とも。金属棒を一方電極、被溶接ワークを他方電極とし、連続送給消耗ワイヤー電極と母材間の高温アーク熱で溶接。金属は保護アーク柱経由でワークへ移行。ワイヤーはリールからガン経由で連続送給、定電流付与。溶接部を不活性ガスでフラッディングし、酸素遮断。
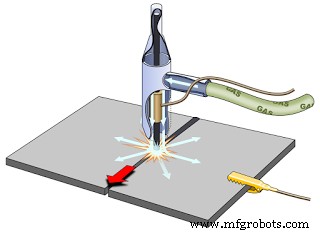
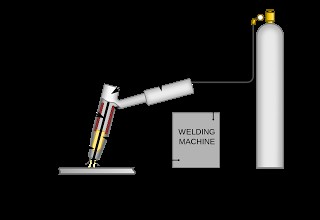
4. ガスタングステンアーク溶接(TIG)
タングステンイナートガス溶接。MIG類似でシールドガス使用。非消耗タングステン電極と母材間の強烈アーク熱で溶接。電極消耗せず、ガスで溶接部を大気遮断。
関連記事
参考:MIG溶接とTIG溶接の違い
結論
溶接は3大分類・多様なプロセスで構成され、材質・形状・品質・コスト・生産性に応じて最適工法を選択します。基礎から応用まで体系的理解が、現場での適切な判断につながります。ご質問はコメント欄へ。シェア・購読もお願いします。
製造プロセス