



製造業における鋳造方法の包括的ガイド
鋳造の種類
鋳造は重工業で主に使用される主要製造プロセスです。タービン外殻、旋盤ベッド、バルブケーシング、水力タービンブレード、ペルトン水車、フランシスランナーなど、主要機械の多くの部品が鋳造で製造されます。鋳造品は鍛造品に比べ強度は劣りますが、複雑な形状でも製造可能です。
砂型鋳造
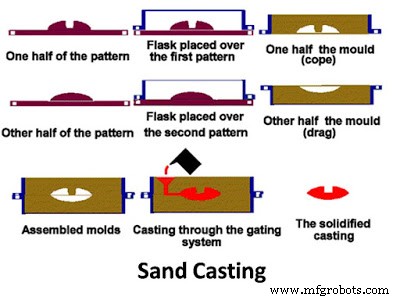
最も広く使用される鋳造法です。砂は入手容易で耐火性が高く、鋳造に適しています。手順は以下の通り。
- ソフトウェアまたは手作業で設計
- 木型を型工場で製作(複雑さに応じて2分割以上)
- 木型をフラスクに入れ、砂・粘土・水の混合物を充填。ランナー、ライザー、コア、ゲーティングシステムも設置
- 金型硬化後、木型を抜き取り溶湯を注入
- 鋳造品として凝固させる
- 凝固後、鋳造品を取り出し機械加工へ
全金属に対応可能で低コスト。複雑形状にも対応可能ですが、仕上げ面粗さは劣ります。
シェル鋳造
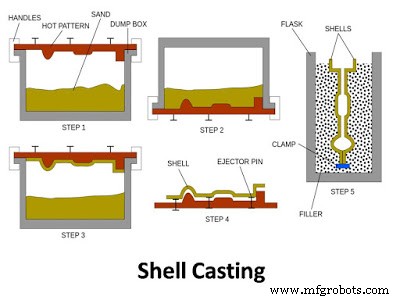
タービンブレードなど薄肉部品の鋳造に用いられます。砂型鋳造と異なり金属パターンを使用します。手順:
- 金属パターン(アルミニウムや鋳鉄)を鋳造
- パターンを250℃に加熱しフラスクに配置
- フラスクに砂・レジン混合物を充填。加熱パターン接触でレジンが即座に硬化
- 砂硬化後、パターンと余分な砂を除去。キャビティのシェルが完成。バーナーでさらに加熱し結合強化
- 溶湯をシェルに注入し凝固
- 凝固後、シェルから鋳造品を取り出し機械加工へ
インベストメント鋳造(ロストワックス鋳造)
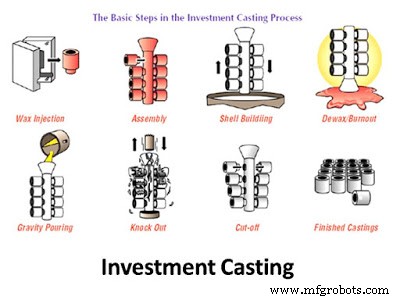
ワックスパターンを使用します。ワックスパターンを耐火材料に浸漬し外殻を形成。加熱してワックスを溶出させ、形成されたキャビティに溶湯を注入し凝固。高精度・高仕上げ面が得られ、複雑形状・少量生産に適しています。
石膏型鋳造
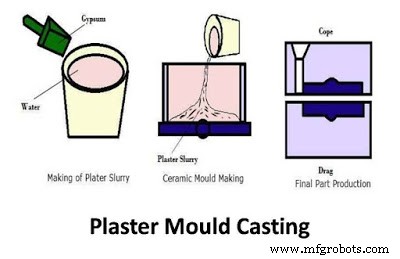
石膏型を使用。パターンで石膏型を作成後、パターン除去、オーブン乾燥、溶湯注入・凝固。主に亜鉛・アルミニウムを使用し、試作に適しています。
セラミック型鋳造
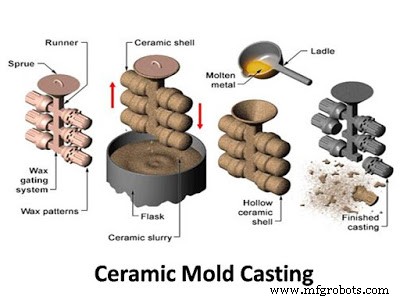
インベストメント鋳造と類似だがワックスパターンを使用しません。セラミック・液体バインダーのスラリーをパターンに流し込み硬化。ワックスパターンがないため鋳造サイズに制限がなく、バルブボディ、軍事装備など大型部品の鋳造に用いられます。
ダイカスト(圧力鋳造)
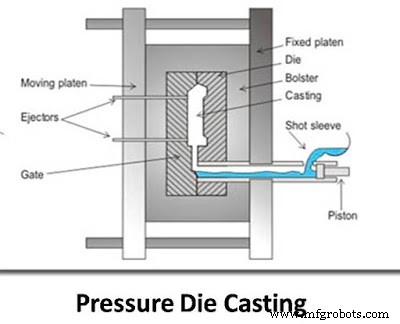
アルミニウム、鉛などの鋳造に主に使用。溶湯を高圧で金属ダイに充填し凝固。金型は繰り返し使用可能。低融点金属のロット生産に適し、高融点金属には不向き。金型コストが高いです。
遠心鋳造
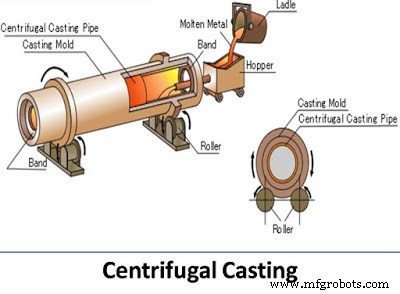
対称的な円筒形部品の鋳造に最適です。回転するダイの中心に溶湯を注入。遠心力で溶湯が外周に押し出され中空形状を形成。軽い不純物が中心に集まり機械加工で除去。コアとゲーティングシステムが不要。パイプ製造などに使用。
連続鋳造
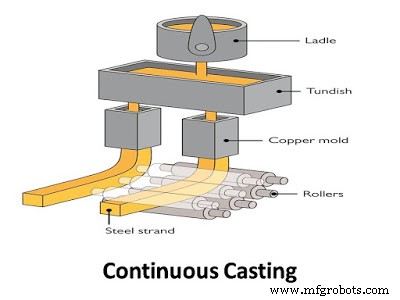
連続鋳造品を製造する異なるプロセスです。金型やコープ・ドラグを使用せず、溶湯をタンディッシュから水冷却された銅管へ注入。銅管通過時に直接・即座に冷却され、反対側から鋳造品を取り出し。連続運転で溶湯を連続注入。角材やシンプルなブロックを製造し、圧延等の後工程へ供給。
以上が主な鋳造方法です。ご質問があればコメントでお知らせください。記事がお役に立てば、ソーシャルネットワークで共有をお願いします。より有益な記事をお届けするため、ウェブサイトの購読もご検討ください。ご覧いただきありがとうございました。
製造プロセス