



鋳造欠陥の理解:種類、原因、実証済み対策
鋳造欠陥の種類
鋳造工程における欠陥は一般的な現象で、プロセスの限界により発生します。適切な設計と造型により無欠陥鋳造は可能ですが、管理限界と人的介入により欠陥は一般的に発生します。適切な作業管理により最小限に抑制可能です。優良鋳造品でも何らかの欠陥を持つため、鋳造業界では欠陥最小化の研究が続けられています。これらの欠陥は超音波探傷、放射線透過試験、磁粉探傷、浸透探傷などの非破壊検査で検出可能です。代表的な鋳造欠陥、原因、対策を解説します。
鋳造欠陥を誘発する基本条件(好発条件)は以下の通りです。
- パターン設計の欠陥
- 金属溶解の不適切
- 金型の欠陥
- 造型材料起因
- 金型冷却の不適切
- ゲーティングシステムの欠陥
- 金型内ベント不良
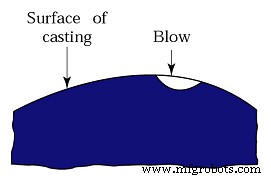
1. 吹孔
鋳造品表面または内部に発生するガス孔・ガス空洞です。通気不良によりガスが鋳込み時に混入します。多くは表面に円形・楕円形のガス孔として現れ、機械加工後に発見されます。原因:不適切なベントシステム、過剰なガス・水分含有、砂の低透気性・高温度、湯温過低。
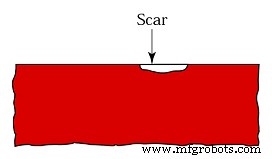
2. スカーフ
平坦面に発生し、ベント不良や砂の透気性不良が原因です。吹孔が薄い金属層で覆われた状態です。
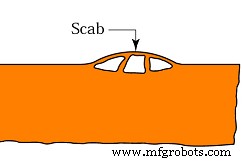
3. スカブ
スラグインクルージョンまたは砂インクルージョンとも呼ばれます。鋳造内部にスラグ状に見え、単一箇所ではなく広範囲に発生するため対策が困難です。原因:金型・コアの欠陥、造型材料・砂の低結合強度、砂の低透気性。
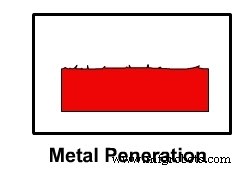
4. 浸透
溶湯の流動性が高いときに発生します。金型が多孔質で溶湯の圧力に耐えられない場合、液体金属が金型に浸透し砂と混合し、鋳肌が不均一になります。
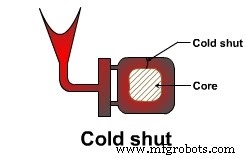
5. コールドシャット
基本的かつ一般的な欠陥です。溶湯が2つの異なる経路を流れ、2つの流れが接触して完全に混合する前に凝固すると、その間に気泡が形成されます。コールドラップとも呼ばれます。
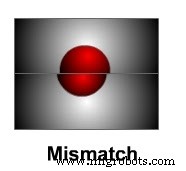
6. ミスマッチ
コープとドラグのズレによる欠陥で、シフトとも呼ばれます。コープがドラグに対してズレれば型ズレ、ドラグがズレればコープズレです。溶湯の浮力、ボックスピンの緩みなどが原因です。
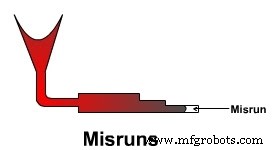
7. ミスラン
鋳造材料が金型充填完了前に凝固し、未充填空洞が残る現象です。原因:肉厚不足、不適切なゲーティングシステム、注湯速度過遅、パターン損傷、溶湯流動性不良。
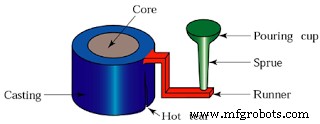
8. ホットティア
鋳造品が断片に分離していないため外観上見えにくいクラックです。不均一冷却とチルの不適切な位置が原因で、断面急変部に発生しやすいです。凝固時に固相部分が引張力に耐えられない強度不足のときに発生します。
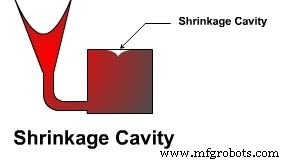
9. 収縮欠陥
凝固時の体積収縮時に発生します。液体金属が体積収縮を補うのに不十分な場合に起こります。原因:ライザーのサイズ不足、不適切な方向性凝固、チルやインゲートの不適切な位置。
10. バックル
鋳肌に不均一な線が形成される欠陥です。溶湯熱による砂表面の破壊や膨張が原因です。
11. ピンホール
吹孔に類似しますがより小さく、表面または表層下に多数存在します。ガス排出用ベント不良と造型材料の低透気性が原因です。
12. 歪み
鋳造品の異なる断面が異なる速度で凝固することで応力が生じ、凝固中または凝固後に発生する変形・欠陥です。
13. 膨れ
金型強度不足で溶湯圧力により金型壁が損傷する欠陥です。パターン剛性不足でランミング圧力に耐えられず金型壁が損傷する場合もあります。
以上、主要な鋳造欠陥とその原因について解説しました。これらの欠陥は適切な鋳造技術で除去可能です。ご質問があればコメントでお知らせください。記事がお役に立てば、ソーシャルネットワークで共有をお願いします。より有益な記事をお届けするため、ウェブサイトの購読もご検討ください。ご覧いただきありがとうございました。
製造プロセス