



積層造形(アディティブマニュファクチャリング)完全解説:種類、プロセス、応用分野
積層造形(アディティブマニュファクチャリング)とは?
積層造形(AM)、通称3Dプリンティングは、より軽量で強靭な部品・システムの創出を可能にする、産業生産への変革的アプローチです。その名の通り、材料を「追加(アディティブ)」して物体を造形します。
積層造形(AM)または積層造形法(ALM)は、3Dプリンティングの産業生産における正式名称です。CAD(コンピュータ支援設計)ソフトウェアや3Dオブジェクトスキャナでハードウェアを制御し、材料を通常は層ごとに精密な幾何学形状で堆積させて三次元オブジェクトを創出する、コンピュータ制御プロセスです。
GEアディティブによれば、これはアナログからデジタルプロセスへの移行によって実現された技術的進歩の一つです。過去数十年で通信、イメージング、建築、エンジニアリングはそれぞれデジタル革命を経験しました。今、AMが製造業にデジタルの柔軟性と効率性をもたらします。
従来の製造では、切削、彫刻、フライス加工、成形などで材料を「除去(サブトラクティブ)」することが多いのに対し、積層造形は材料を「追加」して物体を作ります。
「3Dプリンティング」や「ラピッドプロトタイピング」という用語が積層造形を語る際に混同されがちですが、それぞれは実際には積層造形のサブセット(部分集合)に過ぎません。
積層造形は多くの人にとって新しい技術に見えますが、実は数十年前から存在しています。適切な用途では、性能向上、複雑形状の実現、製造簡素化という理想的な三位一体を提供します。その結果、積層造形に積極的に取り組む人々には多くの機会が開かれています。
- 関連記事: 3Dプリンティングとは?
- 関連記事: ラピッドプロトタイピングとは?
AMの発明者
3Dプリンティングの最古の製造装置は、名古屋市工業研究所の光田秀夫(ひでお・こだま)によって開発されました。彼は3Dモデルを作る2つの積層手法を発明しました。
積層造形の仕組み
CADまたは3Dオブジェクトスキャナの助けを借りて、積層造形は精密な幾何学形状を持つオブジェクトの創出を可能にします。これらは層ごとに積み上げられ、従来の製造のように余分な材料を除去するための機械加工や他の技術を必要としません。
3Dプリンティング、ラピッドプロトタイピング、積層造形は、一般的に同じプロセスを説明する用語として用いられます。複雑な構造とコンポーネントは、材料を段階的に積層することで作られます。
30年以上の歴史を持つこの技術は、近年になって急速に普及し、単なる3Dプリント試作の手段ではなく、完全に機能するコンポーネントの製造を提供するようになりました。重工業から医療まで、精密技術を求めるあらゆる分野に3Dプリンティング業界が対応しており、可能性はほぼ無限大です。
科学における新たな機会を提供する一方で、その概念と仕組みは驚くほどシンプルです。
積層造形技術の分類
1. 焼結
焼結では、材料を液化させずに熱を加えて固体塊を形成します。これは、トナーを選択的に溶かして紙に画像を形成する従来の2D複写機と似た原理です。
2. 直接金属レーザー焼結(DMLS)
DMLSでは、レーザーが金属粉末の各層を焼結し、金属粒子同士を付着させます。DMLS装置は、望ましい表面特性と要求される機械的特性を備えた高解像度オブジェクトを生成します。SLSでは、レーザーが熱可塑性粉末を焼結して粒子を付着させます。
3. 直接金属レーザー溶解(DMLM)と電子ビーム溶解(EBM)
対照的に、DMLMとEBMでは材料を完全に溶融させます。DMLMではレーザーが金属粉末の各層を完全に溶融し、EBMでは高出力電子ビームで金属粉末を溶融します。両技術とも、高密度で無気孔のオブジェクト作成に最適です。
4. 光造形(SLA)
光造形(SLA)は光重合反応を利用してセラミックオブジェクトを造形します。UVレーザーを光重合樹脂で満たされた容器に選択的に照射します。UV硬化型樹脂は、極限温度に耐える耐トルク性部品を生成します。
造形時間はどのくらい?
造形時間は部品サイズ、印刷設定、仕上げ品質など複数の要因によって決まります。高品質なアイテムほど長い時間を要します。
AMでは数分から数時間、場合によっては数日かかることもあります。速度、解像度、材料量が重要な要因となります。
積層造形材料
3Dプリントオブジェクトの作成には多様な材料が使用可能です。AM技術では、高度な金属合金からジェットエンジン部品を作る一方で、チョコレート菓子やその他の食品も作れます。
- 熱可塑性樹脂: 積層造形で最も人気のある材料クラス。ABS(アクリロニトリル・ブタジエン・スチレン)、PLA(ポリ乳酸)、PC(ポリカーボネート)はそれぞれ異なる用途で利点を発揮。水溶性PVA(ポリビニルアルコール)は、後で溶解除去する一時的なサポート構造の作成に通常使用されます。
- 金属: 貴金属(金、銀)から戦略的金属(ステンレス鋼、チタン)まで、多様な金属・合金が使用されます。
- セラミックス: ジルコニア、アルミナ、リン酸三カルシウムなど多様なセラミックスが使用されています。また、ガラス粉末と接着剤を交互に焼成して、全く新しいクラスのガラス製品を創出することも可能です。
- 生化学材料: 医療用途では、新しい骨成長時に骨構造を支持するため、シリコン、リン酸カルシウム、亜鉛から作られた硬化材料が使用されます。幹細胞から作られるバイオインクで、血管から水疱まであらゆるものを形成する研究も進んでいます。
積層造形プロセスの種類(ASTM/ISO 52900準拠7分類)
独自の規格を持つ明確なAMプロセスがいくつか存在します:
- バインダージェッティング
- 指向性エネルギー堆積(DED)
- マテリアルエクストルージョン
- 粉末床溶融(PBF)
- シートラミネーション
- 槽光重合(バットポリマリゼーション)
- マテリアルジェッティング
1. バインダージェッティング
粉末材料とバインダー(結合剤)の2材料を使用します。バインダーは粉末層間の接着剤として機能し、通常は液体、造形材料は粉末形態です。
プリントヘッドが機械のX軸・Y軸に沿って水平移動し、造形材料とバインダーを交互に層ごと堆積。各層後、造形物はビルドプラットフォーム上で降下します。
結合方式の都合上、材料特性が常に構造部品に適するとは限らず、造形速度は比較的速いものの、後処理が全体工程を大幅に延長する可能性があります。他の粉末系プロセスと同様、造形物は粉末ベッド内で自立支持され、完成後に非結合粉末から取り出されます。
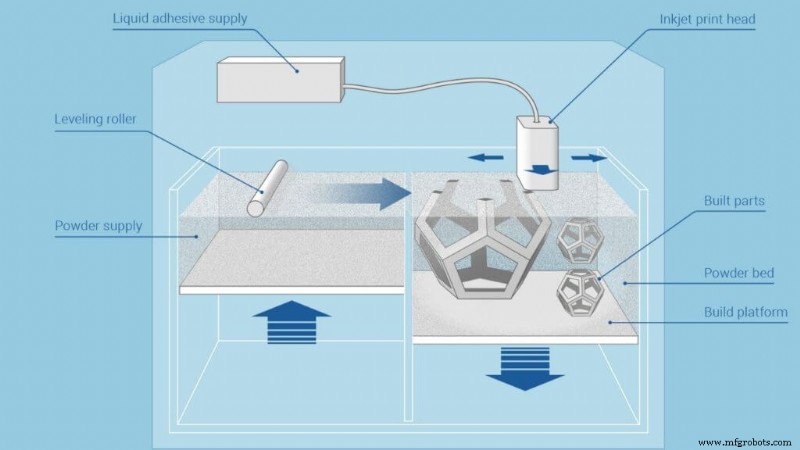
画像出典: https://www.additively.com/en/learn-about/binder-jetting
バインダージェッティング — 工程ステップ
- ローラーで粉末材料をビルドプラットフォーム上に均一に広げる
- プリントヘッドが必要箇所にバインダー接着剤を粉末上に堆積
- ビルドプラットフォームをモデルの層厚分だけ降下
- 前層上に新しい粉末層を広げる。粉末が液体で結合した箇所にオブジェクトが形成される
- 非結合粉末はオブジェクト周囲に位置したまま残る
- オブジェクト全体が完成するまでプロセスを繰り返す
2. 指向性エネルギー堆積(DED)/電子ビーム溶解(EBM)
DEDは「レーザーによる網目状成形、指向性光造形、直接金属堆積、3Dレーザー肉盛」など複数の呼称を含みます。既存コンポーネントの修復や追加材料堆積に用いられる、より複雑な印刷プロセスです。
典型的なDED装置は、多軸アームに搭載されたノズルで構成され、指定表面に溶融材料を堆積・凝固させます。マテリアルエクストルージョンと原理は似ていますが、ノズルが複数方向に動け、特定軸に固定されない点が異なります。
4軸・5軸マシンによりあらゆる角度から材料を堆積可能。レーザー、電子ビーム、プラズマアークで堆積時に溶融。ポリマー・セラミックスにも使用可能ですが、通常は金属粉末・ワイヤーで使用されます。主な用途は構造部品の修復・メンテナンス。
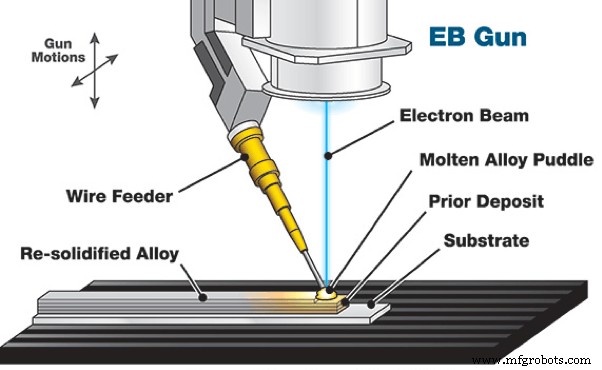
指向性エネルギー堆積 — 工程ステップ
- 4軸または5軸アーム(ノズル付き)が固定オブジェクト周りを移動
- ノズルからオブジェクトの既存表面へ材料を堆積
- 材料はワイヤーまたは粉末形態で供給
- 堆積時にレーザー、電子ビーム、またはプラズマアークで溶融
- さらに材料を層ごと追加・凝固させ、既存オブジェクト上に新たな材料特徴を創出・修復
3. マテリアルエクストルージョン
溶解積層造形(FDM)は一般的なマテリアルエクストルージョンプロセスで、Stratasys社の商標です。材料がノズルを通って加熱され、層ごとに堆積されます。ノズルは水平移動し、プラットフォームは各新層堆積後に上下動します。多くの低価格家庭用・ホビー用3Dプリンターに採用される一般的技術です。
最終モデル品質に影響する要因は多岐にわたりますが、これらをうまく制御できれば大きな可能性と実現性を秘めています。FDMも他の3Dプリンティングと同様に層ごとに積み上げますが、材料がノズルから定圧・連続ストリームで追加される点で異なります。
この圧力を一定に保ち、一定速度を維持することで正確な結果が得られます。層間結合は温度制御または化学的手段で行います。材料は図のようにコイル形で供給されることが多いです。
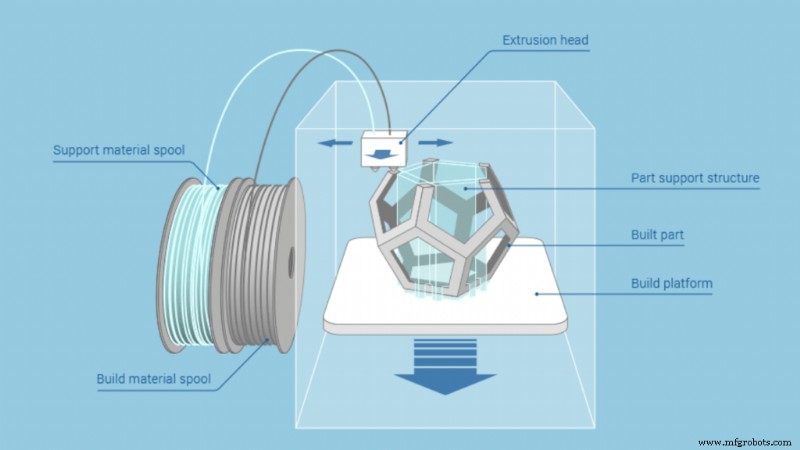
画像出典: https://www.additively.com/en/learn-about/fused-deposition-modeling
マテリアルエクストルージョン — 工程ステップ
- 第1層:ノズルがオブジェクト最初の断面領域に必要箇所へ材料を堆積
- 以降の層を前層の上に追加
- 材料が溶融状態で堆積されるため、層は堆積時に融着
4. 粉末床溶融(PBF)
粉末床溶融には以下の一般的な印刷技術が含まれます:直接金属レーザー焼結(DMLS)、電子ビーム溶解(EBM)、選択的熱焼結(SHS)、選択的レーザー溶解(SLM)、選択的レーザー焼結(SLS)。
PBFプロセスは、レーザーまたは電子ビームを用いて粉末材料を溶融・融着させます。EBMプロセスは真空環境を必要としますが、金属・合金を用いて機能部品を作成可能。全PBFプロセスで、粉末材料が前層上に分配されます。
これを実現する機構にはローラーやブレードなど複数あります。ホッパーやベッド下の貯蔵槽が新鮮な材料供給を確保。DMLSはSLSと同じ原理ですが、プラスチックではなく金属を使用します。
プロセスは粉末を層ごとに焼結。選択的熱焼結は、加熱サーマルプリントヘッドで粉末を溶融させる点で他と異なります。同様に層間でローラーが材料を供給し、プラットフォームがモデルを降下させます。
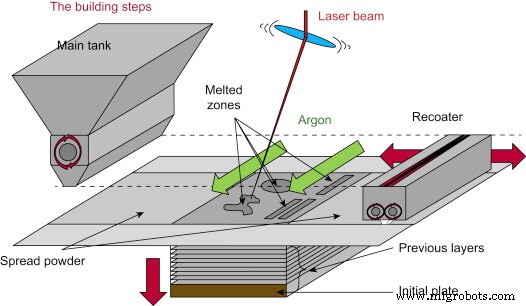
粉末床溶融 — 工程ステップ
- 通常0.1mm厚の材料層をビルドプラットフォーム上に広げる
- レーザーがモデルの第1層または第1断面を融着
- ローラーで新しい粉末層を前層上に広げる
- さらに層・断面を融着・追加
- モデル全体が完成するまで繰り返す。未融着の遊離粉末は位置に残るが、後処理で除去
5. シートラミネーション
シートラミネーションには、超音波積層造形(UAM)と積層造形(LOM)の製造が含まれます。UAMでは金属シート・ストリップを超音波溶接で接合。追加のCNC機械加工と非結合金属の除去が必要で、溶接プロセス中に行われることが多いです。LOMは類似の層別アプローチですが、材料に紙、接合に接着剤を使用。印刷時にハッチング法を用い、造形後の除去を容易にします。
積層オブジェクトは主に美観・視覚モデル用で、構造用途には不向き。UAMはアルミニウム、銅、ステンレス、チタンなど金属を使用。低温プロセスで内部形状の創出が可能。異種材料の組み合わせが可能で、金属を溶融しないため比較的低エネルギーです。
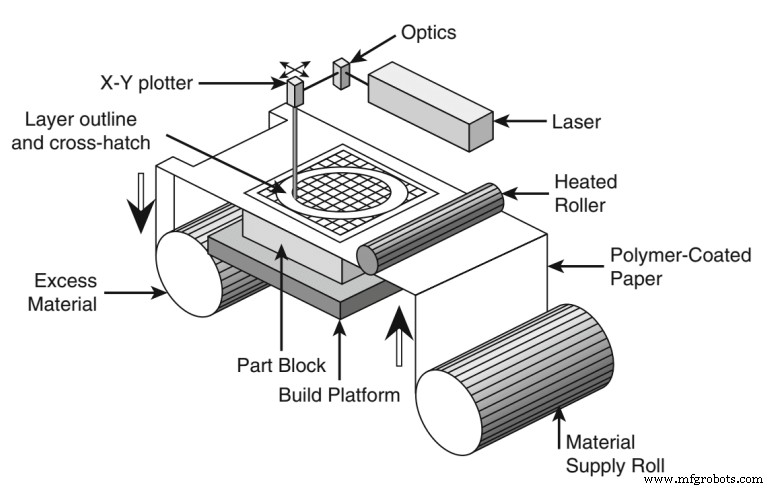
シートラミネーション — 工程ステップ
- 材料をカッティングベッド上に位置決め
- 接着剤を用いて前層上に材料を接合
- レーザーまたはナイフで層から必要形状を切り出し
- 次の層を追加
- ステップ2と3を逆順にしたり、材料を位置決め・接合前に切断したりすることも可能
6. 槽光重合(バットポリマリゼーション)
液体光重合樹脂で満たされた槽(バット)を使用し、そこからモデルを層ごとに積み上げます。紫外線(UV)光で必要箇所の樹脂を硬化させながら、プラットフォームが製造オブジェクトを下方へ移動させ、各新層を硬化させます。
液体でオブジェクトを形成するため、構築フェーズでは材料からの構造的支持がありません。非結合材料が支持体となる粉末系プロセスとは対照的。この場合、サポート構造の追加が必要になることが多いです。
樹脂は光重合プロセスまたはUV光で硬化。モータ駆動ミラーで光を樹脂表面に走査。樹脂が光に触れると硬化します。
光重合 — 工程ステップ
- ビルドプラットフォームを樹脂槽の上部から層厚分だけ下降
- UV光が樹脂を層ごとに硬化。プラットフォームはさらに下降し、前層上に追加層を構築
- 一部マシンは層間でブレードを動かし、次の層構築用の滑らかな樹脂基盤を提供
- 完了後、槽から樹脂を排出しオブジェクトを取り出し
7. マテリアルジェッティング
2Dインクジェットプリンターと同様の方式でオブジェクトを造形。材料を連続またはドロップオンデマンド(DOD)方式でビルドプラットフォームに噴射します。
材料が表面・プラットフォームに噴射され、固化しながら層ごとにモデルを構築。ノズルがビルドプラットフォーム上を水平移動しながら材料を堆積。マシンによって複雑さと材料堆積制御手法が異なります。材料層はその後、紫外線(UV)光で硬化・硬化させます。
材料を滴として堆積させる必要があるため、使用可能な材料数は限定的。粘性があり滴形成能を持つポリマーとワックスが適しており、広く使用されています。
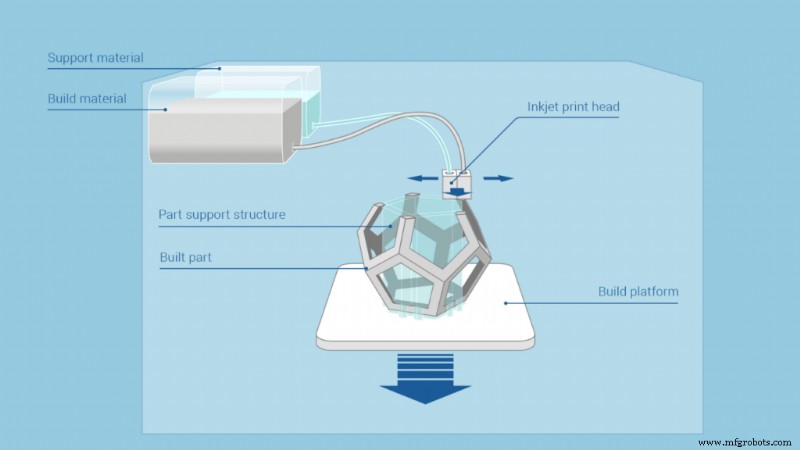
マテリアルジェッティング — 工程ステップ
- プリントヘッドをビルドプラットフォーム上に位置決め
- プリントヘッドから必要箇所へ材料滴を堆積(サーマルまたはピエゾ方式)
- 材料滴が固化し第1層を形成
- 前層上にさらに層を積み上げ
- 層を冷却・硬化させるかUV光で硬化。後処理でサポート材除去
積層造形のメリット
- 導入コストの継続的な低下
- 材料廃棄物とエネルギーの節約
- プロトタイピングコストの大幅削減
- 小ロット生産がより速く、より安価に
- 在庫保有量の削減
- レガシーパーツの再現・最適化が容易
- 部品信頼性の向上
- アセンブリを単一パーツに統合可能
- AI駆動設計手法を独自にサポート
- 格子構造(ラティス構造)を独自にサポート
積層造形の応用分野
航空宇宙
AMは軽量化・複雑幾何形状を持つ部品製造に優れ、軽量かつ強靭な航空宇宙部品製造の最適解となることが多いです。
2013年8月、NASAはSLM造形ロケットインジェクターの高温燃焼試験(20,000ポンド推力)に成功。2015年、FAAが商用エンジン用初の3Dプリント部品を承認。CFMのLEAPエンジンには19個の3Dプリント燃料ノズルが搭載。2017年パリ航空ショーでは、FAA認証取得済みのボーイング787用チタンワイヤー構造部品が展示されました。
自動車
CNN報道によれば、マクラーレンF1チームは3Dプリント部品をレーシングカーに採用。リアウィング交換部品が5週間→約10日で製造可能に。同チームは既に50種類以上の部品を積層造形で製造しています。
自動車業界ではAMのラピッドプロトタイピング潜在力に注目が集まっていますが、量産部品への採用も進んでいます。例:アルミ合金で排気管・ポンプ部品、ポリマーでバンパーを製造。
医療・ヘルスケア
ニューヨーク大学医学部では、300例の臨床研究で、積層造形による患者固有の多色腎がんモデルが、術前評価と手術中ガイダンスにおいて外科医を効果的に支援するかを評価しています。
世界的医療機器メーカーのストライカー(Stryker)は、オーストラリアでの研究プロジェクトに資金提供し、骨がん患者向けのオーダーメイド・オンデマンド3Dプリント手術用インプラント作成に積層造形技術を活用しています。
総じて、AM製医療機器の安全性・有効性が実証されるにつれ、ヘルスケア分野での応用は拡大しています。ユニークな合成臓器の製造も有望視されています。
製品開発
AMの設計自由度の可能性が実現されるにつれ、かつて不可能だった設計概念が成功裏に再構築されています。積層造形は、かつて設計者を縛っていた制約から解放し、創造的ポテンシャルを解き放ちます。
- 関連記事: 3Dプリンティングとは?
- 関連記事: ラピッドプロトタイピングとは?
よくある質問(FAQ)
積層造形とは?
積層造形(AM)、通称3Dプリンティングは、より軽量で強靭な部品・システムの創出を可能にする産業生産への変革的アプローチです。その名の通り、材料を追加して物体を創出します。
積層造形プロセスとは?
積層造形は特定の3Dプリンティングプロセスです。デジタル3D設計データに従って材料を層ごとに堆積させ、部品を構築します。例えば、工作物をブロックから削り出す代わりに、微粉末として供給される材料から層ごとに部品を構築します。
積層造形の種類は?
積層造形の種類(7分類):
- バインダージェッティング
- 指向性エネルギー堆積
- 粉末床溶融
- シートラミネーション
- マテリアルエクストルージョン
- マテリアルジェッティング
- 槽光重合
積層造形の意味は?
積層造形は、物体を一度に一層ずつ構築するプロセスです。固体ブロックから材料を削り取って最終製品を完成させる「除去加工(サブトラクティブマニュファクチャリング)」の対極にあります。
積層造形で作られる製品は?
一般的用途:環境制御システム(ECS)ダクト、カスタム化粧品グレード航空機内装部品、ロケットエンジンコンポーネント、燃焼器ライナー、複合材工具、油圧・燃料タンク、UAVコンポーネント。3Dプリンティングは高強度の複雑・統合部品を提供します。
なぜ「積層造形」と呼ばれる?
従来の製造では大きな素材から切削・除去して最終製品を得ますが、積層造形では構築プロセスが原材料を「除去(サブトラクト)」するのではなく「追加(アディット)」するため、このように呼ばれます。
積層造形と3Dプリンティングは同じ?
3Dプリンティングと積層造形の間に違いはありません。両者は同一プロセスの同義語です。両用語とも、CADファイルから材料を層ごとに接合して部品を構築するプロセスを指します。
光造形とは?
光造形(SLA)は、CAD図面から固体プロトタイプ、パターン、製品を構築する積層造形プロセスです。SLAにより、CAD駆動レーザービームで織り上げられた固体プラスチックプロトタイプの構築が可能になります。
積層造形のメリットは?
積層造形の利点:
- 導入コストの継続的低下
- 材料廃棄物とエネルギーの節約
- プロトタイピングコストの大幅削減
- 小ロット生産がより速く、より安価に
- 在庫保有量の削減
- レガシーパーツの再現・最適化が容易
溶接は積層造形?
金属部品製造における溶接の積層造形(AM)応用は、最も急速に成長している研究開発分野の一つです。レーザー、電子ビーム、アーク溶接などのエネルギー源を用いて、粉末またはワイヤー形態の原材料を溶融・堆積させます。
積層造形のデメリットは?
デメリット — 生産コストが高い — 積層造形以外の技術を用いれば部品をより速く作れるため、余分な時間がコスト増につながる可能性があります。また、高品質な積層造形装置は高価になることがあります。
積層造形の発明者は?
チャック・ハル(Chuck Hull)氏は、3D Systemsの共同創業者、副社長、最高技術責任者。SLA 3Dプリンター(最初の商用ラピッドプロトタイピング技術)と、広く使用されるSTLファイル形式の発明者の一人です。
積層技術は何に使われる?
- 航空宇宙。 積層造形の先駆的分野であり、量産への道を切り拓いています。
- 軍事・防衛。
- 医療。
- 産業製造。
- 自動車。
- 宇宙。
積層造形とラピッドプロトタイピングの違いは?
ラピッドプロトタイピングは「プロトタイプを迅速に作ること」。積層造形は「材料を徐々に追加して製品を作る製造プロセス全般」を指します。
生成的製造と積層造形の違いは?
生成設計は従来手法でも十分対応可能なレベルに達していますが、積層造形が最も自由度を提供します。理由は明確です。生成設計で作られた部品の例:左側の2設計は3軸フライス加工と鋳造アルミニウム向けに最適化されています。
積層造形の歴史は?
積層造形は1987年、3D Systemsの光造形(SL)で初めて登場。UVレーザーで薄い層のUV感性液体ポリマーを硬化させるプロセスでした。世界初の市販AMシステム「SLA-1」は、かつて人気だったSLA 250マシンの前身です。
なぜ3Dプリンティングは発明された?
1988年、クラム(Crump)氏が娘のためにグルーガンでロウを押し出してカエルのおもちゃを作ろうとした際に着想。1989年に特許取得、妻と共にStratasys Ltd.を共同設立し、ラピッドプロトタイピングや商用製造向け3Dプリンティングマシンの製造・販売を開始。
光造形で使用される液体は?
光造形(SLA)は最古の3Dプリンティング技術の一つ。光化学プロセスでレジン材料を3Dプリントする積層造形プロセスです。このSLA 3Dプリントプロセスでは、硬化可能な液体光重合樹脂の槽を使用します。
3Dプリンティングマシンの発明者は?
チャールズ・ハル(Charles Hull)氏は、ステレオリソグラフィー(最初の商用ラピッドプロトタイピング技術、通称3Dプリンティング)の発明者。初期用途は研究開発ラボと工具室でしたが、現在では3Dプリンティングの応用は無限大に広がっています。
積層造形は未来か?
2021年も進化は続き、大小のソフトウェア企業が積層技術の要件を満たすソフトウェアソリューションに注力。この進化が次世代ソフトウェアツールを牽引し、AMを産業化へと前進させます。
積層造形は高コストか?
プロセスと部品設計によりますが、積層生産の変動費は、例えばポリマーや金属の加工において、従来生産の5〜50倍高くなることがあります。
GEアディティブとは?
GE Additiveは現在、マシン、材料、エンジニアリング設計専門知識を提供し、顧客と提携して積層技術のビジネス導入を支援しています。Concept LaserとArcamのマシンは、航空宇宙、医療、歯科、宝飾業界の顧客をすでにサポートしています。
積層溶接とは?
ワイヤーアーク積層造形は、自動MIG溶接またはレーザーホットワイヤー溶接と直接堆積3Dプリンティングを組み合わせたプロセスです。
積層造形と除去加工の違いは?
積層造形プロセスは材料を層ごとに追加してオブジェクトを構築し、除去加工は材料を除去して部品を作ります。
積層造形は成長している?
2020-2026年の世界市場予測成長。2020-2023年にかけて、世界積層造形市場は年間約17%成長すると予測。現在3Dプリンティング材料市場はプラスチックが主導だが、金属材料が市場成長を牽引すると予測されています。
積層造形の持続可能性は?
プロセス自体として、積層造形はすでにより持続可能な生産手段を代表しています。特に、3Dプリンティングが最初から余分な材料の使用と不必要な廃棄物を事実上排除する点で顕著です。
積層造形の主な課題は?
課題は、現在の製造技術によって決定される部品・アセンブリ設計を特定し、AMで性能向上できるか検討することです。AMは従来製造では不可能な形状創出を可能にするため、設計自由度が増大します。
積層造形を簡単に説明すると?
積層造形(AM)または積層造形法(ALM)は、3Dプリンティングの産業生産における正式名称であり、コンピュータ制御下で材料を通常層ごとに堆積させて三次元オブジェクトを創出するプロセスです。
なぜ積層造形が導入された?
金属積層造形、すなわち3Dプリンティングは、従来製造ルートの設計制約なしに複雑部品を製造する可能性を提供します。
製造プロセス
- 製造プロセスの4つのコアタイプを探る
- レーザービーム加工(LBM)完全ガイド:種類、原理、用途、メリット・デメリット
- ラピッドプロトタイピング完全ガイド:種類、プロセス、メリット
- 積層造形(アディティブマニュファクチャリング)完全ガイド:種類・プロセス・応用
- ブローチ加工とは:プロセス、仕組み、主要タイプを徹底解説
- レーザー溶接:原理、レーザー種類、産業用途、メリット・デメリット
- 抵抗溶接:種類、原理、メリット・デメリット、用途を解説
- ジグボーリング盤:種類、機能、メリット、NC/CNCへの系譜
- 押出成形(エクストルージョン)とは?工程、種類、実用応用を徹底解説
- 製造プロセスの理解:定義、種類、主要構成要素
- PIDコントローラー完全理解: 種類、動作原理、産業応用