



砂型鋳造の基礎:複雑な鋳造品を砂型で形成する方法
砂型で複雑な鋳造品を形成する方法
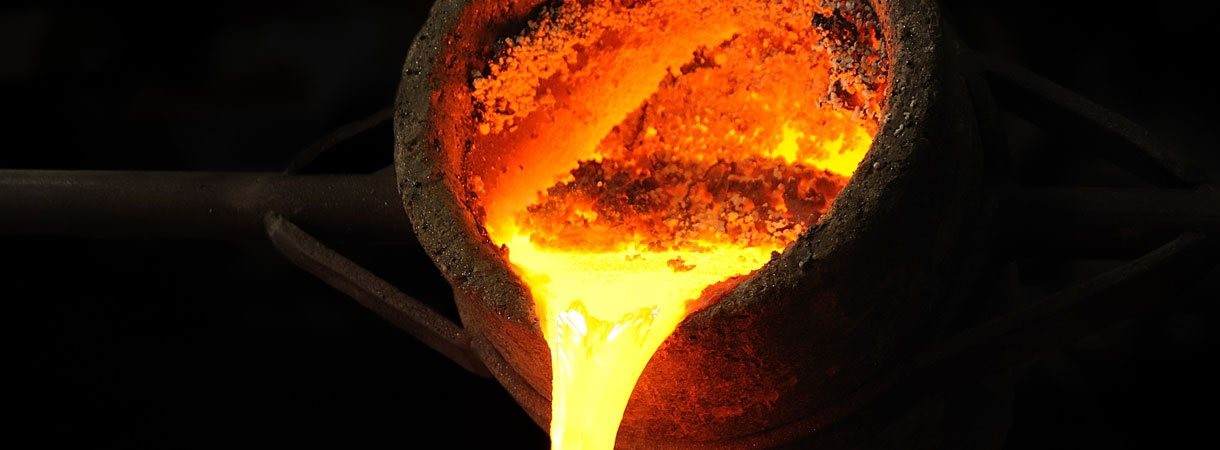
砂型鋳造は、非再利用砂型を用いて金属鋳造品を形成するプロセスです。一方で、鋳造は一見シンプルな製造プロセスです:ビーチで砂の城を作ったことがある人なら、砂で詳細な形状を作れることを知っています。しかし鋳造所では、溶融金属の熱を扱うため、成功には多くの要因を考慮しなければなりません。鋳造は数オンスから数トンまで、あらゆるサイズの金属部品製造に使用されます。砂型は細かな外観ディテール、内部コア、その他の形状を持つ鋳造品の形成に適しています。ほぼすべての金属合金が砂型鋳造可能です。湿らせた砂に空洞を作り、溶融金属を流し込み、冷却させます。
造型砂とは
造型砂には他の型材料に対する3つの重要な利点があります:
- 安価であること
- 容易にリサイクル可能であること
- 極めて高温に耐えられること
砂型鋳造は、鋼、ニッケル、チタンなど高融点金属に利用可能な数少ないプロセスの一つです。柔軟性、耐熱性、比較的低コストのため、砂型鋳造は最も広く使用されている鋳造プロセスです。
鋳造品は液体金属を型腔に流し込むことで生産されます。鋳造を成功させるには、金属が冷却・完全凝固するまで型腔が形状を保持しなければなりません。純粋な砂は簡単に崩れますが、造型砂には結合材が含まれ、耐熱性と保形性を高めています。
グリーンサンド(砂、粉砕石炭、ベントナイト粘土、水の骨材)が伝統的に砂型鋳造で使用されてきましたが、現代では化学結合造型システムが普及しつつあります。最も広く使用される鋳造砂はシリカ(SiO2)です。
造型砂の特性
強度
機械的ストレス条件下で砂型が幾何学的形状を保持する能力。
透気性
鋳造プロセス中にガスと蒸気を逃がす砂型の能力。
水分含有量
水分含有量は型の強度と透気性に影響します:水分が少なすぎると型が崩れ、多すぎると鋳造品に蒸気泡が巻き込まれます。
流動性
パターンの小さな空洞を砂が埋める能力。高流動性はより精密な型を作り、詳細な鋳造品に有用です。
粒度
砂の個々の粒子サイズ。
粒形
個々の砂粒の丸み具合に基づいて形状を評価。一般的に鋳造砂で3つの粒形カテゴリーが使用されます:
- 丸粒砂:比較的結合強度は低いが、流動性と表面仕上げが良好。
- 角張った粒:インターロック効果で結合強度が高いが、丸粒砂より流動性と透気性が劣る。
- 準角張り粒:中間的。丸粒より強度が高く透気性は低いが、角張り粒より強度は低く透気性は良好。
崩壊性
砂混合物が力で崩れる能力。型崩壊性が高いと、金属鋳造品が凝固時に自由に収縮でき、ホットティアや割れのリスクなし。
耐火度
溶融金属注湯時に型が溶融、燃焼、割れしないこと。耐火度は造型砂の極限耐熱能力を測定します。
再利用性
造型砂が(砂調整後)再利用され、後続製造作業で他の砂型鋳造品を生産する能力。
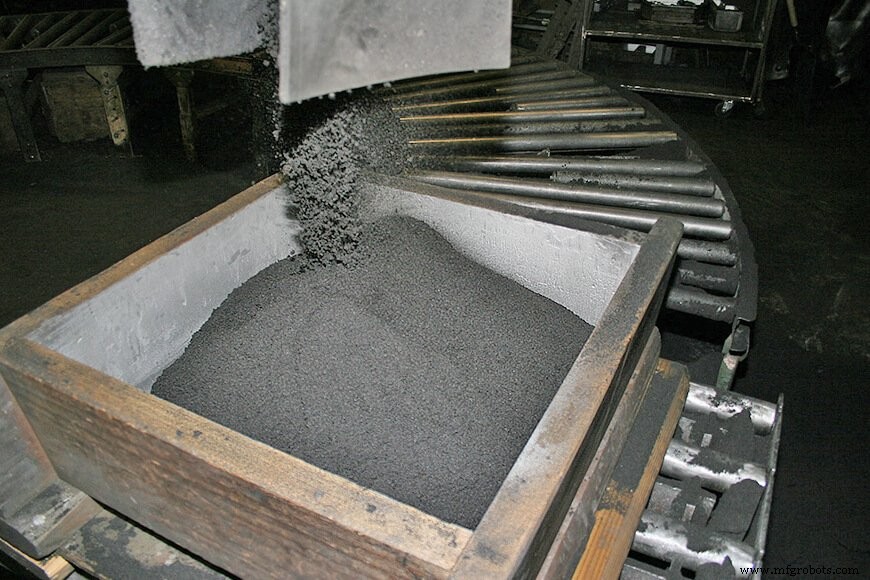
造型砂の多くの特性は砂粒のサイズと分布に依存します:小粒は型強度を高め、大粒は透気性が高い。微細砂は良好な表面仕上げを与えるが透気性が低く、粗粒砂はその逆です。
基本骨材(砂、粘土、水)に特殊添加剤やバインダーを添加し、凝集力を高めることがあります。これらのバインダーは有機・無機両方があります。一般的なバインダーには穀物、ピッチ粉末、海炭、ギルソナイト、燃料油、木粉、シリカ粉、酸化鉄、パーライト、糖蜜、デキストリン、専有材料などがあります。
完璧な組み合わせを見つけるのは容易ではありません。造型砂骨材の一部特性は互いに矛盾します:崩壊性が高い砂は強度が低く、強度が高い砂は崩壊性が低い。特定部品と鋳造用途に適した特性の妥協点を見つけるため、トレードオフがしばしば必要です。造型砂特性の精密制御が極めて重要であるため、砂ラボは現代鋳造所の一般的な付帯設備となっています。
砂型鋳造型の構成要素
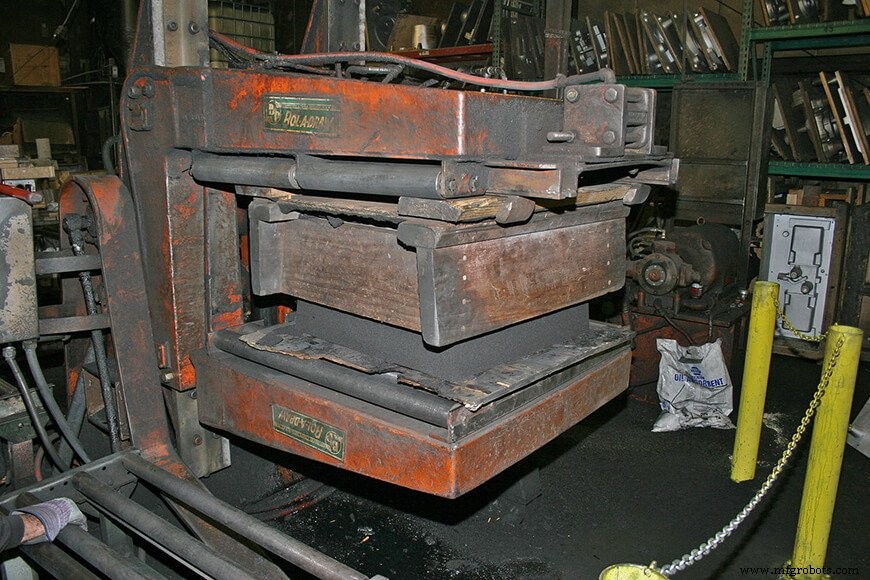
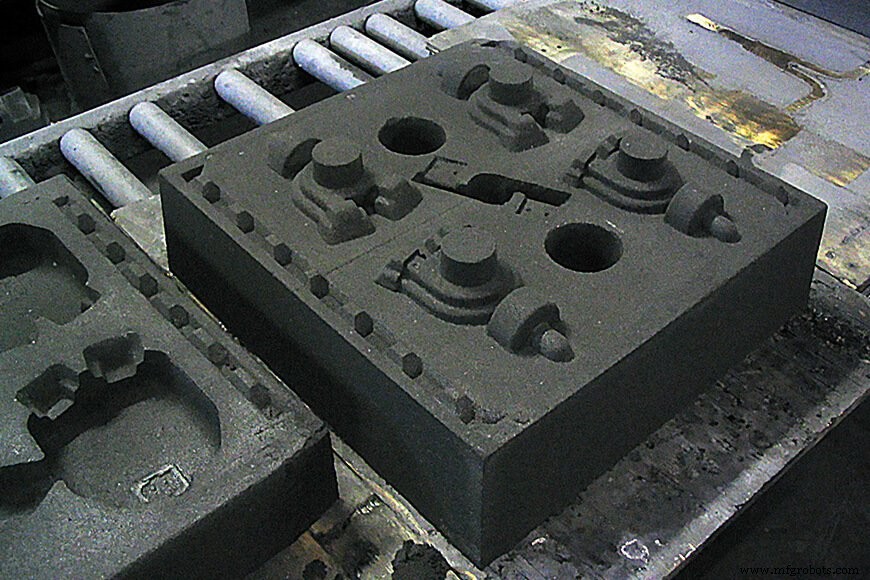
金属鋳造品はそれを生産する型によって形作られます——良い型は良い鋳造品の前提条件です。型は最終製品に影響し合う複数の部品で構成されます。
型腔はパターンによって形作られます——部品の実物大模型で、砂型に印象を作ります。一部内部面はパターンに含まれず、別途コアで作られます。
コアは型内に挿入される砂形状で、鋳造品内部(穴、通路など)を形作ります。コアは通常造型砂で作られ、鋳造品からシェークアウト可能です。コアプリントはパターン、コア、または型に追加される領域で、型内でのコア位置決めと支持を行います。
更なるコア支持はシャプレットによって提供されます——コアと型腔面の間に固定される小さな金属片。支持を維持するため、シャプレットは鋳造金属と同等以上の融点を持つ金属でなければなりません。凝固後、シャプレットは鋳造品内部に封入されます。
砂コアは砂型と多くの同じ方法で製造可能です:型がパターンで形作られるように、砂コアはコアボックスで形作られます;これらはダイに類似し、木材、プラスチック、金属製可能です。コアボックスも複数キャビティを持ち、同一コアを複数生産可能です。
ライザーは型内の追加空洞で、余剰金属を保持するよう設計されています。鋳造品が凝固収縮する際、溶融金属を型腔へ供給することで、メイン鋳造品への収縮ボイド形成を防止します。
砂型全体はフラスコと呼ばれる箱に収められます。二分型(砂型鋳造で典型的)では、上半分(パターン上半分、フラスコ、コアを含む)をコープ、下半分をドラッグと呼びます。パーティングラインはコープとドラッグを分ける線または面です。
砂型鋳造の手順
砂型鋳造は4つの基本ステップで構成されます:砂型組立、液体金属注湯、金属冷却、砂を崩して鋳造品取り出し。もちろん、プロセスはこれより複雑です。
型組立の第一歩は、ドラッグに部分的に砂を充填すること。パターン、コアプリント、コア、ゲートシステムをパーティングライン付近に配置。コープをドラッグに組み立てます。パターン、コア、ゲートシステムが覆われるまでコープ側に追加砂を注ぎ、振動や機械的手段で砂を締め固めます。ストライクオフバーで余分な砂を除去。
型が形成されたら、パターンを型から取り出すためコープをドラッグから外します。
パターン抽出は、新しく形成された型腔を破損・歪ませないよう慎重に行います。これはドラフトの設計により容易になります:パーティングラインに垂直な垂直テーパー。ドラフトテーパーは通常1°以上。パターン表面が粗いほど、より多くのドラフトが必要です。
液体金属で充填する前に、完全な型を準備する必要があります;型腔は鋳造品取り出しを容易にするためモールドウォッシュで潤滑されることが多いです。その後コアを配置、コープロープなどの追加型材料を加えてランオット防止、型半分を閉じしっかりクランプ;コープとドラッグはピンとガイドで適切なアラインメントを維持します。
型半分は確実に固定され、液体金属がパーティングラインから漏れないようにしなければなりません。フラスコレス型の注湯前には、木製または金属製の注湯ジャケットを型周りに配置し、コープ浮き上がり防止のためウェイトを上面に載せることがよくあります。
溶融金属はゲートシステムを通じて型腔に流入します:溶融金属は注湯カップから注がれ、スプルー(ゲートシステムの垂直部分)を下り、ランナー(水平部分)を通ります。蓄積ガスと置換空気はベントから逃げます。ランナーから型腔へ金属が導入される複数のポイントをゲートと呼びます。
鋳造品冷却後、砂型から取り出します。鋳造品から砂を除去するプロセスをシェークアウトと呼びます。鋳造品は手動または自動機械で取り出せます。振動テーブルとロータリータンブラーが一般的です。
パターン、フラスコタイプ、機械化レベルにより、この基本プロセスにはバリエーションがあります:
- ベンチモールディング:小物向け。作業全体を便利な高さのベンチで実施。
- フロアモールディング:中・大物向け。名前通り、床に型をセットして注湯。
- マシンモールディング:大量生産向け。機械造型は労力を節約し、優れた精度と均一性を提供し、狭い公差を高速で維持可能。造型機の主な操作:造型砂締め固め、型反転、ゲート形成、パターン叩き出しと引き抜き。
造型砂のリサイクル
完成鋳造品から砂をシェークアウトした後、塊を冷却・粉砕。すべての粒子と金属粒を除去、多くは磁場の助けを借りて。すべての砂と成分をシェーカー、ロータリースクリーン、振動スクリーンで選別。洗浄された砂は造型砂生産サイクルの冒頭に再導入されます。
造型砂はミキサー(マラー)で調整され、砂、結合剤、水を混合。エアレーターを併用し砂をほぐして造型しやすくします。
調整済み砂はスコップトラックやベルトコンベアで造型フロアへ搬送され、型に形成;型は床に置かれるかコンベアで注湯ステーションへ搬送。注湯後、鋳造品はシェークアウトステーションで付着砂から取り出されます。使用済み砂はベルトコンベア等で貯蔵ビンへ戻されます。
鋳造砂は通常多くの生産サイクルを通じてリサイクル・再利用されます。業界推計では年間約1億トンの砂が生産に使用されます。このうち廃棄されるのは400〜700万トンのみで、その砂も他産業でリサイクルされることが多いです。
砂造型プロセスと方法
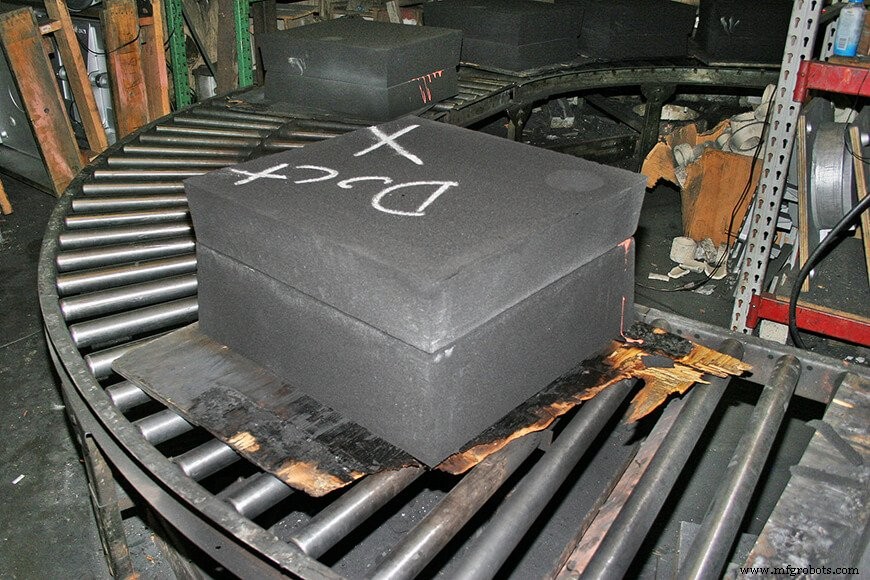
グリーンサンド型
典型的なグリーンサンド混合物は砂89%、水4%、粘土7%を含みます。グリーンサンドは低コストと安定した総合性能で業界のお気に入りです。「グリーン」は注湯時の混合物水分含有量を指します。
グリーンサンド型はほとんどの砂型鋳造用途に十分な強度を持ちます。また良好な崩壊性、透気性、再利用性を提供します。主な難点は水分含有量です。水分過多は鋳造欠陥を引き起こし、水分許容度は鋳造金属により依存します。
コールドセッティングプロセス
産業砂型鋳造で非伝統的バインダーが使用されることがあります。従来の鋳造バインダーは硬化に熱を要しますが、これらの代替バインダーは砂と混合時に常温で化学結合するため、コールドセッティングプロセスと呼ばれます。技術的に先進的で、これらの比較的新しい砂型鋳造プロセスは人気を集めています。コールドセッティングプロセスはグリーンサンド型より高コストですが、例外的な寸法精度の鋳造品を生産します。
シェルモールディング
シェルモールド鋳造は、大量生産と滑らかな仕上げのための比較的新しい造型技術で、第二次世界大戦中にドイツで最初に使用されました。造型材料は微細乾燥シリカ砂(粘土含有量最小)と3〜8%の熱硬化性樹脂(フェノールフォルマレードまたはシリコングリース)の混合物。造型混合物が加熱パターンプレートに落とされると、約6mm厚の硬いシェルが形成されます。シェルを完全硬化させるには、230〜350℃(440〜650°F)で数分間加熱する必要があります。
カスタム鋳造サービス
リライアンスファウンドリは、お客様と協力して各カスタム鋳造品のパターンと造型方法を設計します。お見積もりをご依頼いただき、当社の鋳造サービスがいかにプロジェクト要件に適合するかご確認ください。
関連記事
- 詳細鋳造ガイド:鋳造品の一生シリーズ
- American Foundry Society. "Sand Molding Processes".
画像クレジット
- Mold box fill: OKFoundry, CC BY 2.0, via Flickr
- Cope drawn from mold box: OKFoundry, CC BY 2.0, via Flickr
- Open sand mold: OKFoundry, CC BY 2.0, via Flickr
- Closed mold: OKFoundry, CC BY 2.0, via Flickr
製造プロセス
- 鋳鉄(CI)鋳造の基礎:組成、色、割れ防止
- 鋳造用砂(モールディングサンド)の組成・用途・メリットを解説
- ダイカストマシンの仕組みとメリット:ホットチェンバ・コールドチェンバの違いを徹底解説
- グリーンサンド鋳造 vs レジンサンド鋳造:品質とコスト効率でどちらが優れるか
- 砂鋳造 vs 鍛造:適切な金属加工方法の選択
- 砂鋳造解説:実証済みのコスト効率に優れた金属製造方法
- 砂鋳造設備の探求:タイプと用途
- 砂型鋳造用語マスターガイド:基礎から応用まで
- 非消耗型鋳造法の理解:種類、メリット、用途
- シャープサンド(粗砂):組成、用途、メリット
- サンドスクリーン(砂除去スクリーン)完全解説:石油・鉱業におけるろ過の要