



砂鋳造 vs シェルモールド鋳造:適切な金属鋳造プロセスの選択
砂鋳造は多様な金属で部品を経済的に製造する手法です。シェルモールド鋳造は、特定の部品設計ニーズに応じて検討すべき代替プロセスです。この記事ではシェルモールド鋳造プロセスを紹介し、砂鋳造と比較することで、それぞれの強みと限界を理解できるよう構成しています。
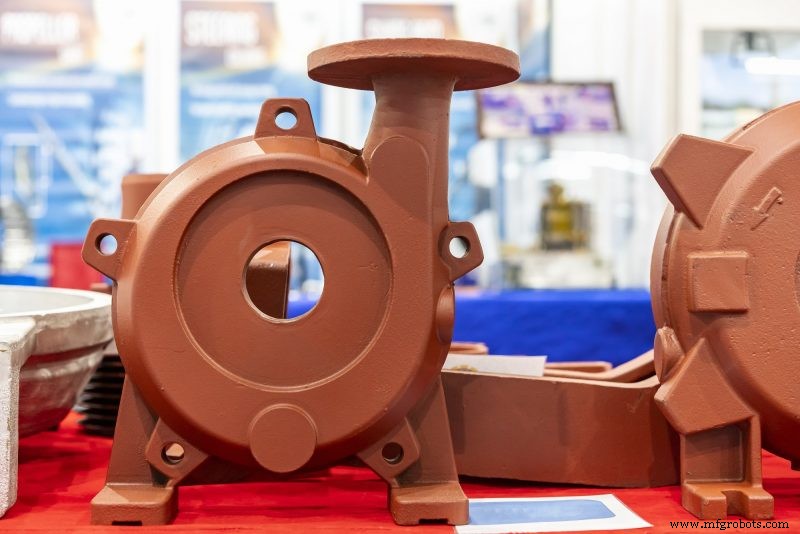
シェルモールド鋳造の基礎
すべての鋳造プロセスは部品形状のパターンを必要とし、シェルモールドも例外ではありません。砂鋳造、インベストメント鋳造などと同様、パターンを用いて溶湯注湯用のキャビティを形成します。
シェルモールドでは、金属パターンツールに砂の層をコーティングします。この砂には加熱時に溶融し、冷却時に薄いシェル(典型的に1/4〜3/8インチ、約6〜9.5mm厚)を形成するレジンが含まれます。パターンを予熱してから砂をコーティングし、さらにシェルを加熱してレジンを完全硬化させます。
シェルはパターンから離型できるよう2半分に分けて作られます。各半分シェル(ビスケットと呼ばれることも)をパターンから離型後、2つを接着してその間にキャビティを形成します。組み立てたシェルをフラスコに入れ、砂やショットなどの粒状材料で支持します。
シェルに溶湯を注湯し冷却固化させます。固化後、シェルをフラスコから取り出し破砕して鋳造金属部品を取り出します。制限事項として、コアを追加して中空領域を形成することは不可能ではありませんが、困難です。
2種類の砂
シェルモールド鋳造はグリーンサンド鋳造とは異なる砂を使用し、これがプロセスの利点を生み出します。砂鋳造の「グリーン」砂(グリーンとは乾燥していない・色ではないの意)は、粘土(通常ベントナイト)バインダーで保持されます。
シェルモールド用シリカ砂は、砂鋳造用より微細です。米国鋳造学会(AFS)は「細度番号」で平均粒径を表し、数値が高いほど微細です。グリーンサンドは典型的に60〜80、シェルモールド砂は100以上です。さらに粘土バインダーの代わりに、フェノールレジンの薄いコーティングが砂に施され、これが溶融してシェルを形成します。
微細砂の帰結
微細砂はグリーンサンドより密に充填されるため、ガス透過性が低下します。砂鋳造では水分(水蒸気)を逃がすため一定の透過性が必要ですが、シェルモールドでは注湯前にシェルを乾燥・加熱するため問題になりません。
微細砂の主なメリットは、パターンの微細表面特徴に密着しやすく、金属により滑らかな表面を提供する点です。
さらなる表面ディテール再現性と滑らかな仕上げを求める場合、ジルコン砂を使用することがあります。細度番号は最大150に達し、熱膨張係数も低いため、より厳しい公差適用が可能です。
シェルモールドが鋳造部品にもたらすメリット
優れた表面仕上げと微細ディテールの再現性は、このプロセスの2大強みです。さらに、シェルモールドはパターン離型に最小限のテーパー角(ドラフト角)で済みます。
砂鋳造が典型的に2〜3°のドラフト角を必要とするのに対し、シェルモールドは1°、短い垂直壁ではゼロ度も可能です。これにより機械加工代を小さくでき、仕上げ工程の時間とコストを節約できます。
砂鋳造とシェルモールド鋳造の比較
砂鋳造:
- 鉄系・非鉄系金属対応
- 数オンス〜数百ポンドの部品製造可能
- パターンから微細表面ディテールを再現不可
- 幾何学的精度は低い
- 粗い表面仕上げ
- 大きな機械加工代が必要
- 経済的なプロセス
シェルモールド鋳造:
- 鉄系・非鉄系金属対応
- 30 lbs(約13.6kg)未満の部品に限定
- コアが必要な部品には不向き
- 微細表面ディテールを再現可能
- 厳しい公差維持可能
- 滑らかな表面仕上げ
詳細を知る
能力とコストの観点では、シェルモールド鋳造は砂鋳造とインベストメント鋳造の中間に位置します。砂鋳造より複雑で複雑な部品製造が可能ですが、ワックスパターンプロセスほどの洗練と複雑さはありません。
Improではアルミニウム航空宇宙部品をシェルモールド鋳造で製造しています。貴社部品に本プロセスが適しているかご検討の際は、お気軽にお問い合わせください。鋳造スペシャリストが喜んでお手伝いします。
産業技術