



電解研磨技術:超滑らかな金属仕上げの原理と応用
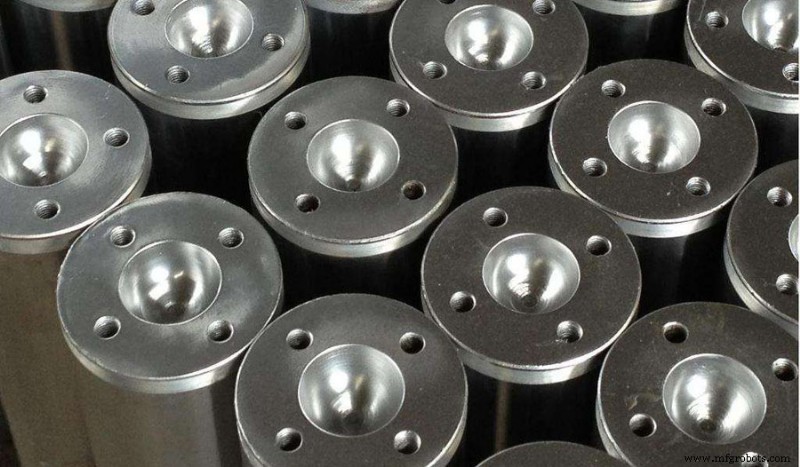
電解研磨は、研磨対象のワークを陽極、不溶性金属を陰極として電解槽に同時に浸し、直流電離反応によって選択的な陽極溶解を生じさせ、ワーク表面の微細なバリを除去して光沢を高めます。電解研磨は主に、鏡、ステンレス食器、装飾品、注射針、ばね、刃物、ステンレスパイプなど、表面粗さが小さい金属製品や部品の研磨に使用されます。また、特定の金型(ベークライト金型、ガラス金型など)や金相研磨片の研磨にも使用できます。
原理
理論は主に、ワークから分離した金属イオンと研磨液中のリン酸がリン酸塩膜を形成し、ワーク表面に吸着するというものです。この膜は突起部では薄く、窪みでは厚くなります。突起部では電流密度が高いため速く溶解します。膜の流れとともに凹凸が連続的に変化し、粗い表面が徐々に平坦化されます。
ワークは直流電源の正極に接続され陽極となります。電解質腐食に耐える鉛、ステンレス鋼などの導電性材料を陰極として直流電源の負極に接続します。両者を一定距離で電解質(通常は硫酸とリン酸を基本成分とする)に浸します。一定の温度、電圧、電流密度(一般的に1 A/cm²未満)の下で、ワーク表面の微小凸部が最初に溶解し、一定時間(一般的に数十秒〜数分)通電後、徐々に滑らかで光沢のある表面になります。
特徴
電解研磨の特徴は以下の通りです:
① 研磨面に変質層が生じず、追加応力がなく、元の応力層を除去または低減できる
② 機械研磨が困難な硬い材料、軟らかい材料、薄肉、複雑、小型の部品や製品を加工できる
③ 研磨時間が短く、複数個を同時に研磨でき、生産効率が高い
④ 電解研磨で達成可能な表面粗さは元の表面粗さに関連し、一般的に2レベル改善できる。しかし、電解液の汎用性が低く、寿命が短く、腐食性が強いため、電解研磨の適用範囲は限定される
メリットとデメリット
メリット
1: 内外面の色が一貫しており、光沢が持続する。機械研磨では研磨できない凹部も平坦化できる。
2: 生産効率が高くコストが低い。サンプルを大量に準備できる
3: ワーク表面の耐食性を向上させ、すべてのステンレス鋼材料に適用可能
デメリット
1: 電解研磨の品質は電解液仕様、電流、電圧に関連する。異なる研磨パラメータを探求する必要があり、電解研磨に影響するパラメータが多いため、正しい電解研磨パラメータを見つけるのは難しい。
2: 鋳鉄や介在物を含むサンプルなどでは良好な結果を得るのが難しい。
3: 電解液の組成が複雑なため、安全操作に注意が必要。
製造プロセス