



AISI 304ステンレス鋼のエキスパート旋削加工:比類なき耐食性と性能
AISI 304オーステナイト系ステンレス鋼(0Cr18Ni9ステンレス鋼)は、優れた耐食性、耐熱性、低温強度、総合的な機械的特性を持ち、食品機器、化学機器、原子力産業機器に広く使用されています。この種のオーステナイト系ステンレス鋼は優れた粒界腐食抵抗性を持ち、多くの酸化性酸(HNO3など)で優れた耐食性、アルカリ溶液、ほとんどの有機・無機酸、大気、水、蒸気中で強い耐食性を示します。AISI 304オーステナイト系ステンレス鋼の相対切削性Krは約0.4で、典型的な難削材です。
AISI 304ステンレス鋼旋削の特性
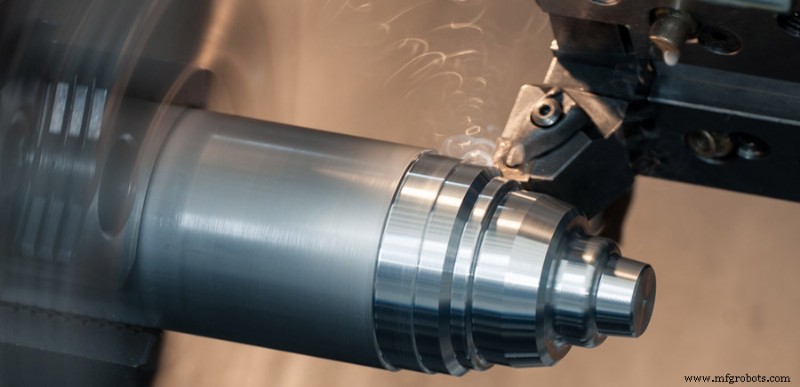
AISI 304オーステナイト系ステンレス鋼は加工性が悪く、主に切削力が大きい、加工硬化が深刻、切削領域の局所温度が高い、工具の溶着と摩耗が起こりやすいという点に現れます。
(1) 切削力が大きい
AISI 304オーステナイト系ステンレス鋼は、大量のCr、Ni、Mnなどの元素により硬度が低く(硬度≤187HB)、可塑性が良好(破断後伸びδ≥40%、断面収縮率ψ≥60%)です。切削時の塑性変形が大きく、高温でも強度を維持できる(普通鋼は切削温度上昇時に強度が大幅に低下)ため、AISI 304オーステナイト系ステンレス鋼の切削力は大きくなります。従来切削条件下で、AISI 304ステンレス鋼の単位切削力は2450MPaで、45鋼より25%以上高くなります。
(2) 深刻な加工硬化
AISI 304ステンレス鋼は加工中に明らかな塑性変形を伴い、材料格子に深刻な歪みが生じます。同時に、オーステナイト組織の安定性の欠陥により、少量のオーステナイトがこのプロセスでマルテンサイトに変態します。さらに、オーステナイト中の不純物化合物が切削進行に伴う加熱で分解し、分散した不純物が表面に硬化層を生成し、加工硬化現象が非常に顕著になります。硬化後の強度σBは最大1500MPa、硬化層深さは0.1〜0.3mmに達します。
(3) 切削領域の局所温度が高い
AISI 304ステンレス鋼は切削力が大きく切りくずが切り離しにくいため、切りくず分離に消費される仕事も大きくなります。従来条件下でAISI 304ステンレス鋼を切削すると、低炭素鋼より約50%多くの切削熱が発生します。オーステナイト系ステンレス鋼は熱伝導率が低く、AISI 304の熱伝導率は16.3〜21.5 W/m·Kで、45鋼の約1/3しかありません。したがって、切削領域の温度が高くなります(一般に切削時、切りくずが運び去る熱は切削熱の70%以上を占めるべきです)。大量の切削熱が切削領域と「工具-切りくず」接触面に集中し、工具に伝わる熱は最大20%(一般炭素鋼切削時はわずか9%)に達します。同一切削条件下で、AISI 304ステンレス鋼の切削温度は45鋼より約200〜300℃高くなります。
(4) 工具が溶着と摩耗しやすい
オーステナイト系ステンレス鋼の高温強度と高い加工硬化傾向により、切削負荷が重く、切削プロセス中にオーステナイト系ステンレス鋼と工具・切りくずの親和性が著しく高まるため、溶着、拡散などの現象が必然的に生じ、工具の溶着と摩耗につながります。特に、少量の炭化物によって形成される硬質介在物が工具摩耗を加速し、甚至はチッピングを引き起こし、工具寿命を大幅に短縮し、加工部品の表面品質に影響を与えます。
合理的な旋削プロセスの選択
AISI 304オーステナイト系ステンレス鋼の加工性が悪いことから、旋削工具材料、工具幾何パラメータ、切削条件、切削液の合理的な選択を含む合理的な旋削プロセスを選択し、より高い生産効率と加工品質を得る必要があります。
(1) 工具材料
正しい工具材料の選択は、オーステナイト系ステンレス鋼の効率的な加工を確保する上で非常に重要です。AISI 304ステンレス鋼の難削特性に基づく分析によると、選択される切削工具は高強度・高靭性の特性を持ち、同時に優れた耐摩耗性と耐熱性を備え、ステンレス鋼との親和性が低いことを保証する必要があります。現在、超硬合金とハイスが依然として最も一般的に使用される切削工具材料です。
① 超硬合金
難削材の切削力が大きく、切りくずとすくい面の接触が短いため、切削力は主に刃先付近に集中し、チッピングしやすくなります。したがって、YG超硬合金工具を選択できます。YG超硬合金は優れた靭性、高い耐摩耗性と赤硬性、良好な熱伝導性を持ち、オーステナイト系ステンレス鋼の加工に適しています。YG8N工具も選択可能です。Nb添加により切削性能がYG8の1〜2倍になり、荒加工と半仕上げ加工で良好な効果を発揮します。
② ハイス
ハイス工具は、ステンレス鋼ワークのサイズ、形状、構造による硬い工具の破損しやすさを効果的に回避できます。従来のハイス工具(W18Cr4Vなど)は耐久性の面からは現在の加工要求を満たせなくなりましたが、アルミニウム含有ハイス(W6Mo5Cr4V2Alなど)や窒素含有ハイス(W12Mo3Cr4V3Nなど)など、優れた切削性能を持つ新しいハイス工具を使用できます。
(2) 工具幾何パラメータ
選択した工具の幾何パラメータを合理的に決定することは、工具耐久性とAISI 304ステンレス鋼材料の加工効果を効果的に向上させる重要な要因です。一般的に、工具には大きなすくい角と逃げ角、鋭い切れ刃が要求されます。
(3) 切削条件
AISI 304ステンレス鋼は典型的な難削材であるため、切削条件を合理的に選択する必要があります。切削条件は加工硬化、切削力、熱、加工効率に大きな影響を与えます。切削速度vcが切削温度と工具耐久性に最も大きな影響を与えます。次に送りf、バックドラフトapの影響が最も小さいです。
(4) 切削液
AISI 304ステンレス鋼の切削性能が悪いことから、選択される切削液はより優れた冷却性、潤滑性、浸透性(すなわち抗溶着性)を持つ必要があります。SやClなどの極圧添加剤を含むエマルションと硫化油をできるだけ選択すべきです。
エマルションは冷却性能が良く、主にステンレス鋼の荒旋削に使用されます。硫化油は一定の冷却性と潤滑性を持ち低コストです。ステンレス鋼の半仕上げまたは仕上げに使用できます。切削液に極圧添加剤や油性添加剤を加えると、潤滑性能を大幅に向上させられます。一般的にステンレス鋼の仕上げ加工に使用されます。四塩化炭素、灯油、オレイン酸の混合物で作られた切削液は、冷却潤滑液の浸透性を大幅に向上させ、特にAISI 304オーステナイト系ステンレス鋼材料の仕上げ加工に適しています。オーステナイト系ステンレス鋼の切削熱が大きいため、ミスト冷却、高圧冷却などの方法をできるだけ使用して冷却効果を高めるべきです。
製造プロセス