



精密加工のためのCNC工具選定と切削条件の最適化
現在、多くのCAD/CAMソフトウェアパッケージが自動プログラミング機能を提供しています。これらのソフトウェアは一般的に、プログラミングインターフェースで工具選定、加工パス計画、切削量設定などのプロセス計画関連事項をプロンプト表示します。プログラマーは関連パラメータを設定するだけで、NCプログラムを自動生成しCNC工作機械に伝送して加工を完了できます。したがって、CNC加工における工具選定と切削量決定は、人とコンピュータの対話状態で完了し、これは汎用工作機械加工と鮮明に対照的です。同時に、プログラマーは工具選定と切削量決定の基本原則を習得し、プログラミング時にCNC加工の特性を十分に考慮する必要があります。本稿では、NCプログラミングで直面しなければならない工具選定と切削量決定の問題について議論し、いくつかの原則と提案を提示し、注意すべき問題について論じます。
CNC加工でよく使用される工具の種類と特性
CNC加工工具は、CNC工作機械の高速、高効率、高度な自動化に適応する必要があり、一般的に汎用工具、ユニバーサル接続工具ホルダー、少数の特殊工具ホルダーを含みます。工具ホルダーは工具と接続され、工作機械のパワーヘッドに取り付けられるため、徐々に標準化・系列化されてきました。CNC工具には多くの分類方法があります。
工具構造による分類
- ① 一体型
- ② 挿入型:溶接または機械クランプ接続を使用。機械クランプ型は非インデックス可能とインデックス可能の2タイプに分類
- ③ 特殊型:複合工具、防振工具など
工具製造材料による分類
- ① ハイス工具
- ② 超硬工具
- ③ ダイヤモンド工具
- ④ その他材料工具:CBN工具、セラミック工具など
切削プロセスによる分類
- ① 旋削工具:外径、内径、ねじ、切断工具など
- ② 穴あけ工具:ドリル、リーマ、タップなど
- ③ 穴あけ工具
- ④ フライス工具など
CNC工作機械が工具に要求する耐久性、安定性、調整容易性、交換容易性を満たすため、近年は機械クランプ式インデックス可能工具が広く使用され、CNC工具全体の30%〜40%を占め、使用量は総量の80%〜90%に達しています。
汎用工作機械で使用される工具と比較して、CNC工具には多くの異なる要求があり、主に以下の特性を含みます:
- 良好な剛性(特に荒加工工具)、高精度、小さな振動抵抗と熱変形
- 良好な互換性、迅速な工具交換が容易
- 長寿命、安定信頼性のある切削性能
- 工具寸法の調整が容易で、工具交換調整時間を短縮
- チップを確実に分断・巻き取り、チップ除去を容易にする
- 系列化・標準化され、プログラミングと工具管理を容易にする
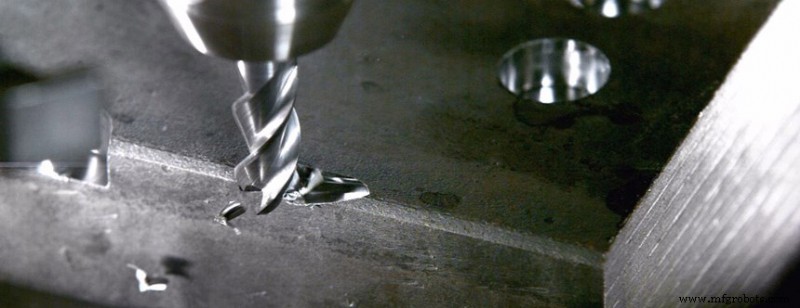
CNC加工工具の選定
工具選定はNCプログラミングの人機対話状態で行われます。工作機械の加工能力、ワーク材料の性能、加工手順、切削量などの関連因子に基づき、工具と工具ホルダーを正しく選定すべきです。
工具選定の一般原則は:取り付け調整が容易、良好な剛性、高耐久性と高精度。加工要件を満たす前提で、できるだけ短い工具ホルダーを選択して工具加工の剛性を向上させます。
工具選定時、工具サイズは加工対象ワークの表面サイズに適合すべきです。
生産では、平面部品の周囲輪郭加工にエンドミルがよく使用されます。平面フライス加工では超硬チップ付きフライス工具を選択。ボスと溝の加工ではハイスエンドミルを選択。ブランク表面の加工や穴の荒加工では、超硬チップ付きコーンミル(コーンフライス)を選択可能。一部の3Dプロファイルと可変ベベルプロファイルの加工では、ボールエンドミル、アニュラーミル、テーパーミル、ディスクミルがよく使用されます。
自由曲面加工では、ボールエンド工具の先端切削速度がゼロであるため、加工精度を確保するため切削ライン間隔は一般に非常に密になるため、ボールエンドミルは仕上げ加工によく使用されます。平底工具はボールエンド工具より表面加工品質と切削効率で優れています。したがって、切削しないことを前提として、荒加工であれ仕上げ加工であれ、曲面加工では平底工具を優先すべきです。また、工具の耐久性と精度は工具価格と大きな関係があります。ほとんどの場合、良い工具を選ぶと工具コストは増加しますが、その結果として得られる加工品質と加工効率の向上により、トータル加工コストを大幅に削減できることに注意が必要です。
マシニングセンターでは、様々な工具が工具マガジンに取り付けられ、プログラム規定に従っていつでも工具選定と工具交換が可能です。したがって、標準工具ホルダーを使用し、ドリル、ボーリング、リーマ、フライスなどの標準工具を工作機械主軸や工具マガジンに迅速かつ正確に取り付けられるようにする必要があります。プログラマーは工作機械で使用される工具ホルダーの構造寸法、調整方法、調整範囲を理解し、プログラミング時に工具の径方向と軸方向寸法を決定できるようにすべきです。
エコノミーCNC加工では、工具の研磨、測定、交換がほとんど手動で行われるため、補助時間が長くなります。したがって、工具の配置順序を合理的に配置する必要があります。一般的に以下の原則に従うべきです:
- 工具数を最小限に抑える
- 工具を1回クランプしたら、それが実行できるすべての加工部分を完了させる
- 荒加工と仕上げ加工の工具は別々に使用する(同じサイズでも)
- 先にフライス加工、後で穴あけ加工
- 先に面仕上げ、後で2D輪郭仕上げ
- 可能な限りCNC工作機械の自動工具交換機能を使用し、生産効率を向上させる
※上記の工具配置原則が重複記載されていましたが、重要なポイントとして再掲しています。
CNC加工における切削量の決定
切削量の合理的選択原則は、荒加工では主に生産性向上を目的としますが、経済性と加工コストも考慮すべきです。具体的な値は工作機械マニュアル、切削量マニュアル、経験に基づき決定すべきです。
(1) 切込み深さ t
工作機械、ワーク、工具の剛性が許せば、tは加工代と等しく、生産性向上の有効な手段です。部品の加工精度と表面粗さを確保するため、一般的に仕上げ代を残すべきです。CNC工作機械の仕上げ代は汎用工作機械よりわずかに小さくできます。
(2) 切削幅 L
一般的にLは工具径dに比例し、切込み深さに反比例します。エコノミーCNC加工では、Lの一般的な値範囲は:L=(0.6〜0.9)d です。
(3) 切削速度 v
vを増やすことも生産性向上の手段ですが、vは工具耐久性と密接に関係します。vが増加すると工具耐久性が急激に低下するため、vの選択は主に工具耐久性に依存します。また、切削速度は被削材とも密接に関係します。例えば、エンドミルで合金鋼30CrNi2MoVAをフライス加工する場合、vは約8m/min。同じエンドミルでアルミニウム合金を加工する場合、vは200m/min以上を選択可能です。
(4) 送り速度 vF
vFは部品の加工精度と表面粗さ要求、工具とワーク材料に基づき選択すべきです。vFの増加も生産効率を向上させます。表面粗さ要求が低い場合、vFを大きく選択可能。加工プロセス中、工作機械コントロールパネルのトリムスイッチでvFを手動調整することもできますが、最大送り速度は設備の剛性と送りシステムの性能によって制限されます。
製造プロセス
- CNC工作機械工具が摩耗している5つの重要サイン
- CNC加工における工具たわみの理解:原因と効果的な低減戦略
- 高度なCNC横形マシニングセンタ(HMC)による生産効率の最大化
- 最適なフライス工具選びのエキスパートガイド:最高性能を引き出す
- CNCルータービット選定の基本と運用上の注意点
- 旋盤加工マスター:操作タイプと切削工具選定の完全ガイド
- 工具選定と切削条件の最適化:機械加工エクセレンスの要
- 薄肉CNC加工の極意:工具選定、ツールパス、品質管理の3つのポイント
- CNC加工のプロ技:工具選定・切削油・治具・切削条件・材料選びの極意
- CNCデジタルナイフ切断ツール:精密製造のための包括的ガイド
- CNC切削工具クイック比較:エンドミル、スレッドミルなど主要ツールを解説