



治具精度を確保する5つの実証済み技術
治具設計における疑問
- 設計した治具をどう製造するかわからない。
- 治具図面に示された位置精度と寸法精度を、何によって実現・保証するか。
- 治具は単品生産であり、汎用製品の設計ルーチンでは治具精度に尽きないトラブルをもたらす。
- 精度保証方法が治具設計問題の第一の解決策である。
治具製造プロセスの特殊性
治具を使用する主目的:加工部品の寸法(形状)精度と位置精度を保証すること。
ワーク製造精度の要因:マシンと工具の要因に加え、工作機械治具が設計精度要件を満たす必要がある。
従来の治具製造プロセス:大半はまだ「組立調整法」を使用。この製造プロセスは一般的な機械製造と同様で、すべての部品を部品図に従って製造し、その後組み立てる。最終的な治具精度は、ある部品の位置や寸法を調整・研削して達成しようとする。
従来の治具製造の欠点:実用的観点から、組立図の様々な寸法・形状公差要求を満たすのは困難。
したがって、治具製造精度を保証するには、特殊なプロセス方法を採用しなければなりません。以下の5つのプロセス方法が工具治具の精度を保証します。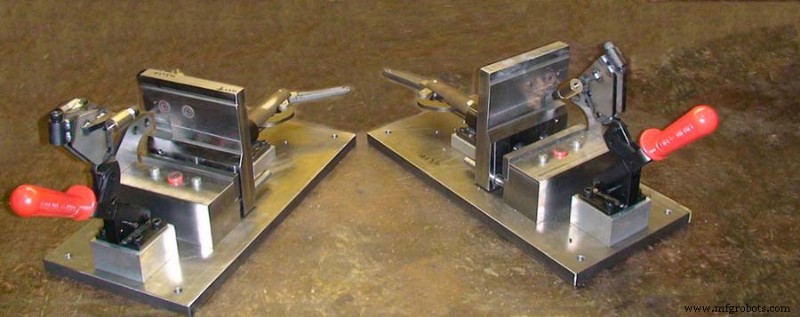
1. 群加工法(グループ加工法)
方法定義:
治具要素を加工する際、複数の要素上の同一構造要素を同時に加工することを指します。これらの構造要素は通常、幾何学的寸法や断面形状、相互の相対位置です。同一の加工条件により、治具部品の品質と互換性を容易に保証でき、治具全体の製造精度を向上させます。
方法分類:
異なる製造方法に応じて、群加工は「対加工(ペア加工)」と「鏡像加工(ミラー加工)」の2つの具体的なプロセス方法に分類されます。
対加工:
治具内のすべての対になった部品を、「組合せ研削」「組合せボーリング」「組合せドリル」「組合せストランディング」などの手段でペアで加工し、ワーク間の寸法誤差と位置偏差を排除することを意味します。
実用応用: 位置決めピンの準備、ガイド穴のボーリング、輪郭ブロックの研削など。
鏡像加工法:
対称構造を持つ一部の治具部品について、対称面で境界を定め、まず2倍の長さで加工し、同等の代(しろ)を持ったワークを追加し、その後対称面に沿って切断し、加工後に鏡像の原理で2つの対称ピースを組み合わせ、対称誤差を排除します。
事例
V字型位置決めブロックの機能設計では、自動センタリング機能を持ち、2つの作業傾斜面の対称精度が非常に高く要求されます。Vブロックの従来製造法は一般的に一体加工です。2つの傾斜面の最終仕上げは、精密サインバー治具とV字ガイド磁石を用いて平面研削盤で行われることが多いです。しかし、この加工方法ではV字対称性を理想的な状態に保証するのは非常に困難です。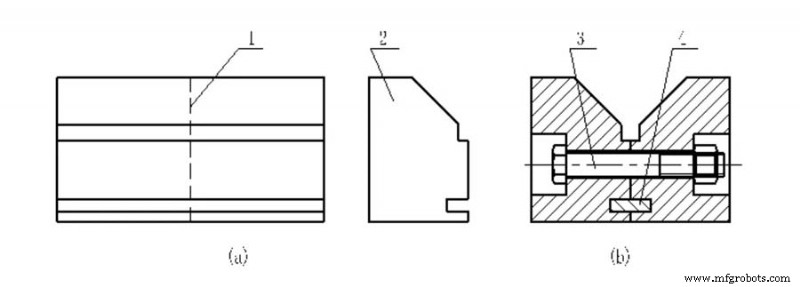
実用応用:
鏡像加工法を使用する場合、まずVブロックを図(a)のような半完成品モノマーにし、対称面に沿って切断し、ネジ穴を加工し、その後図(b)のようにキーと連結ボルトで組み立てて組合せ型Vブロックとします。
プロセス特性:
高精度工作機械を必要とせず、普通工作機械のみでVブロックの対称性を非常に高精度に達成できます。
主な用途:
対称構造を持つ治具要素や、複数個の反復部品の製造に使用。
2. 機上仕上げ加工法(クリニカル加工法)
方法定義:
治具の工作機械の切削機能を用いて、別の部品を切削し、互いの位置誤差を排除し、各部品が理想的な位置を占めるようにすることで、治具の中心製造精度を向上させます。
プロセス特性:
治具の工作機械を用いて最終加工を行い、治具精度を保証します。
主な用途:
治具の位置決め要素の加工プロセスや、工作機械組立時のマシン最終精度保証に使用。
典型的応用:
研削盤での外円軸型治具・内面研削治具の研削、旋盤のマンドレル型治具、フライス盤の作業テーブル、平面研削盤の電磁チャック。
技術的利点:
治具の製造、組立、取り付けにおける誤差を排除し、最終的に極めて高い精度を得られます。
使用条件:
機上仕上げ加工法は、機上仕上げ条件を持つ工作機械でのみ使用可能。
図面設計:
設計者がこのプロセス方法の使用を要求して治具を設計する場合、治具総図に「パターン寸法に合わせて仕上げ代を残し、工作機械上で最終加工を行う」と記載すべきです。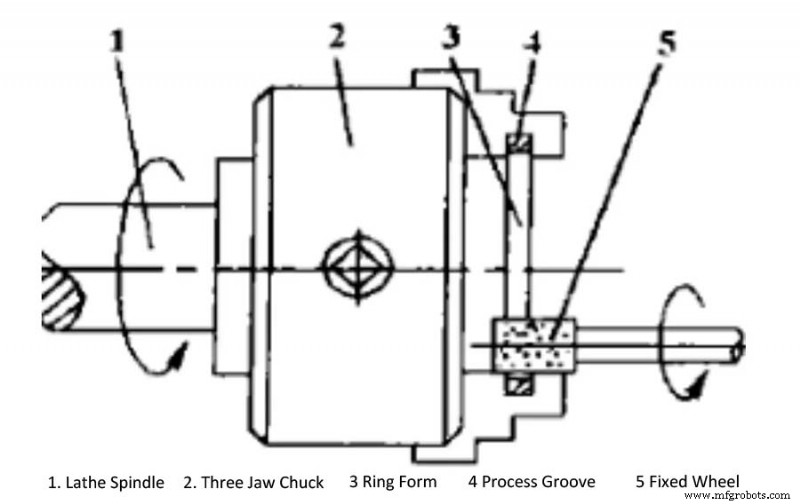
3. 合わせ固定法(アライメント・フィキシング法)
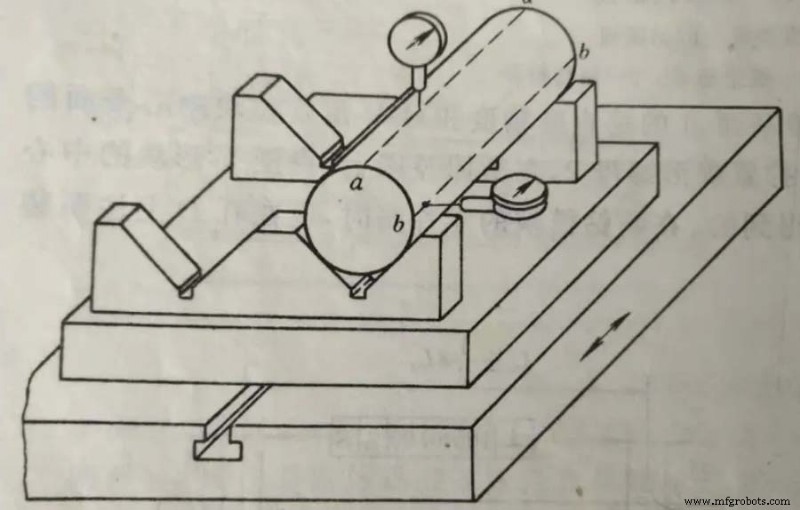
先に合わせてから固定する方法で、通常は汎用測定工具を使用します。
応用例:
V字型位置決めブロックの合わせ固定。方向キー位置決め溝とボルト取り付け穴はν字固定ブロックで既に加工済み。
方法プロセス:
ダイヤルゲージを用いてマンドレルの上母線と測定母線を合わせ、マンドレルを方向キー面(T溝側)と治具取り付け基準面に平行にする。合わせプロセスは繰り返し調整と研削を必要とする。合わせ完了後、ネジを締め、ヒンジ固定ピン穴をドリル加工し、固定ピンを打ち込む。
プロセス特性:
合わせ精度は、作業員の技術レベル、測定工具の精度、測定基準の精度に依存する。
4. 過渡基準法(トランジションベンチマーク法)
治具設計では、高い要求を持つ斜め穴と傾斜面にしばしば遭遇します。加工設備の制約により、斜め穴と傾斜面は加工しやすいよう垂直または水平位置に配置しなければなりません。
測定技術の難しさにより、加工中にこれらの寸法を直接測定・制御することは不可能です。したがって、プロセス基準穴を過渡基準として設定し、直接測定・制御可能なプロセス寸法に、制御が必要なこれらの寸法を変換する必要があります。
変換されたプロセス寸法の制御を通じて、ワークの設計寸法要件を間接的に保証します。このプロセス方法を過渡基準法と呼び、治具製造実践で広く使用されています。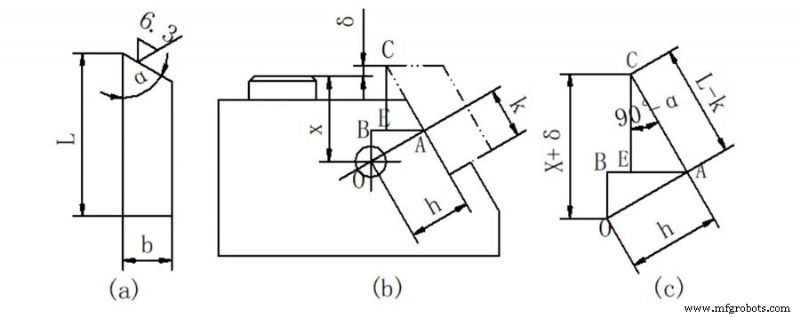
上図のように、寸法hとKを保証する前提で、工具ブロックの作業面をプロセス基準穴OのX軸まで保証すれば、長辺寸法Lの加工要件を保証できます。
また、大型ボーリングダイをボーリングマシンで加工する際、プロセス基準穴を過渡基準として採用することは、よく使われる効果的なプロセス方法です。
この方法では、ボーリングダイを一体として組み立てた後、ボーリングダイの両端から順に、より高い同軸度精度を持つガイド穴を加工できます。水平ボーリングヘッドで片側テンプレートのガイド穴を加工した後、垂直ボーリングヘッドでテンプレート両端に2つのプロセス基準穴を加工。プロセス基準穴の中心は、加工済みガイド穴の中心線と垂直に交わる必要があります。
ボーリングダイを裏返し、プロセスシリンダーピンをプロセス基準穴に組み込み、ダイヤルゲージを垂直ボーリングヘッドに固定し、ビームを前後させて両端のプロセスシリンダーピンの中心位置を補正。校正・固定後、端部テンプレートのガイド穴を加工できます。治具が一体として組み立てられた後に加工されるため、この方法で高い同軸度を保証できます。
5. 組立加工法(アセンブリ加工法)
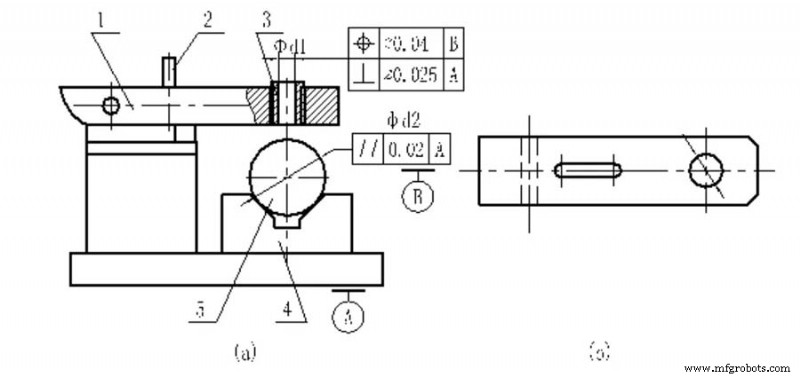
設計要求:
ドリルブッシュ内穴φd1の中心軸と取り付け基準面Aの直角度、V字型位置決めブロックの中心面の位置精度。
工程プロセス:
座標ボーリング盤でV字型位置決めブロックの中心面を合わせ、組立後にウィングナットを締め、ドリルテンプレートのブッシュ底穴をボーリング加工。
プロセス特性:
座標ボーリング盤の精度に頼り、治具が要求する位置精度を直接保証。ドリルブッシュ中心軸と治具取り付け基準面の直角度を保証する最も効果的な方法。ドリル・ボーリング治具で使用されるガイドブッシュの底穴はこのプロセス方法で加工されます。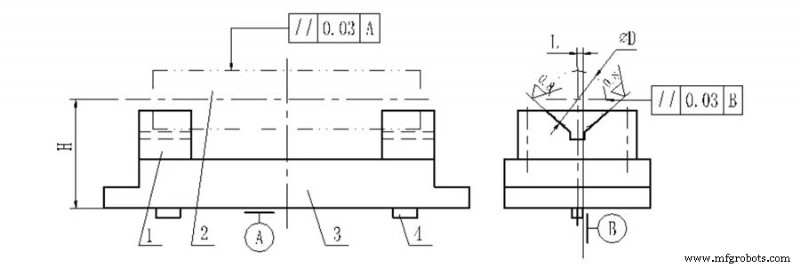
設計要求:
2つのVブロックの位置は高さ寸法Hと水平寸法Lで決まり、2つの方向キーの側面を基準Bで表す。治具設計では、2つのVブロックの位置決め面がワークと完全に接触しつつ、2つの平行度要求を満たす必要がある。
プロセス:
H、Lおよび2つの平行度を保証するため、治具製作時に2つのVブロックをまず傾斜させ、十分な研削代を持った半完成品とし、Vブロックを治具本体に組み付ける。テーパーピンでVブロックと治具本体の両方を固定。
工具研削盤またはレール研削盤で、AとBを位置決め基準として、Vブロックの90°傾斜面を研削し、H、Lおよび2つの平行度公差要求を満たす。
注意点
- 組立加工法を治具設計・製造に適用する際は、組立加工法の製造プロセス特性に精通し、構造設計、寸法・形状公差表示、治具部品加工、技術条件策定など様々な側面でこの要件を満たす必要がある。
- 従来の治具設計と比較して、組立加工法で製造される治具は図面設計に大きな違いがある。4つの設計図面が必要:治具組立図、治具ガイド構造(ドリルブッシュ、ボーリングブッシュ等)組立図、治具ガイド要素予備組立図(半完成品)、クランプ機構とクランプ詳細図。
- これら4図面を同時に使用する目的は、治具製造部門が依然として部品加工→部品組立→精度調整という従来のプロセスラインを治具製造で使用することを防ぎ、治具製造プロセス全体をガイドし制約するためである。
製造プロセス