



穴加工の違いを理解する:ドリル、リーマ、ボーリング、ブローチ
外径加工と比較して、穴加工の条件は遥かに厳しく、外径加工より困難です。その理由は以下の通りです:
- 穴加工に使用する工具のサイズは、加工対象の穴サイズによって制限されるため剛性が低く、曲げ変形と振動が生じやすい。
- 一定サイズの工具で穴を加工する場合、穴のサイズは工具の対応サイズに直接依存することが多く、工具の製造誤差と摩耗が直接穴の加工精度に影響する。
- 穴加工時、切削領域がワーク内部にあるため、切りくず排出と放熱条件が悪く、加工精度と表面品質の制御が困難。
ドリル加工とブローチ加工
1. ドリル加工
ドリル加工は固体材料に穴を開ける最初の工程で、穴径は一般的に80mm未満です。ドリル加工には2通りあります:ドリル回転とワーク回転。これら2方式による誤差は異なります。ドリル回転方式では、切れ刃の非対称性とドリル剛性不足によりドリルが偏心すると、加工穴の中心線がずれたり曲がったりしますが、穴径はほぼ均一です。一方、ワーク回転方式では逆で、ドリルの偏心が穴径変化を招きますが、穴中心線は真直を保ちます。
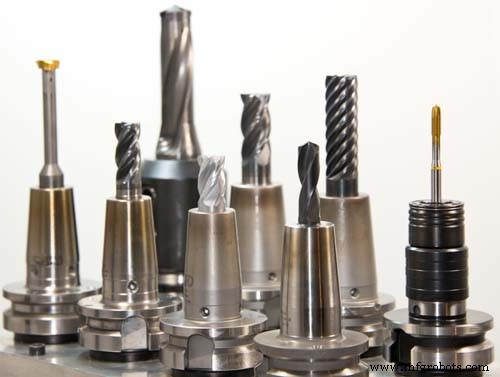
一般的なドリル工具にはツイストドリル、センタードリル、深穴ドリルなどがあり、最も一般的なのはφ0.1〜80mmのツイストドリルです。
構造上の制約により、ドリルの曲げ剛性とねじり剛性は低く、センタリング性が良くないため、ドリル加工精度は低く、一般的にIT13〜IT11程度です。表面粗さも大きく、Raは一般的に50〜12.5μmです。しかし金属除去率が大きく切削効率が高いため、ボルト穴、ねじ下穴、オイルホールなど、品質要求の低い穴加工に主に用いられます。高精度・高表面品質が要求される穴は、後工程でリーマ、ボーリング、研削で仕上げます。
2. ブローチ加工(リーマドリル加工)
ブローチ加工は、ドリル・鋳造・鍛造で開けた穴をリーマドリルでさらに加工し、穴径を拡大して加工品質を向上させる工程です。穴仕上げ前の前加工、または要求の低い穴の最終加工として用いられます。リーマドリルはツイストドリルに似ていますが、歯数が多くキリ刃(チゼルエッジ)がありません。
ドリル加工と比較して、ブローチ加工には以下の特徴があります:
- リーマドリルの歯数が多い(3〜8枚)、ガイド性が良く、切削が比較的安定。
- キリ刃がなく切削条件が良好。
- 加工余代が小さいためチップポケットを浅く、ドリル芯を厚くでき、工具本体の強度と剛性が向上。リーマ精度は一般的にIT11〜IT10、表面粗さRaは12.5〜6.3μm。直径の小さい穴(D<30mm)加工に用いられることが多い。大径穴(D≥30mm)をドリル加工する場合、小径ドリル(穴径の0.5〜0.7倍)で予備穴を開け、対応するリーマドリルで仕上げると、穴加工品質と生産効率が向上する。
リーマ加工は円筒穴だけでなく、各種特殊形状リーマドリル(カウンターシンクドリルとも呼ばれる)を用いて、ザグリ穴や皿穴加工も可能です。カウンターシンクの先端にはガイドポストがあり、加工済み穴でガイドされます。
リーマ加工(仕上げリーマ)
リーマ加工は穴の仕上げ加工方法の一つで、生産現場で広く用いられます。小径穴では、内面研削や精密ボーリングと比較して、より経済的で実用的な加工法です。
1. リーマ
リーマは一般的にハンドリーマとマシンリーマの2種類に分けられます。ハンドリーマのシャンクはストレート、作業部が長くガイド効果が高いです。一体型と外径調整型の2構造があります。マシンリーマにはシャンク型とスリーブ型の2構造があります。リーマは円穴だけでなく、テーパーリーマでテーパー穴加工も可能です。
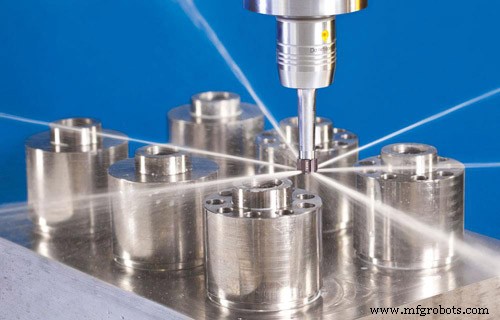
2. リーマ加工プロセスと適用
リーマ代はリーマ加工品質に大きく影響します。代が大きすぎるとリーマ負荷が大きく、切れ刃が早期に鈍り、滑らかな加工面が得られず、寸法公差も保証しにくい。代が小さすぎると前工程の刃跡が除去できず、穴加工品質向上の効果がありません。一般的に荒リーマ代は0.35〜0.15mm、仕上げリーマ代は0.15〜0.05mmです。
ビルトアップエッジを防ぐため、リーマ加工は通常低切削速度で行います(ハイスリーマで鋼・鋳鉄加工時 v<8m/min)。送り値は加工穴径に関係し、穴径が大きいほど送りを大きくします。ハイスリーマで鋼・鋳鉄加工時の送りは一般的に0.3〜1mm/revです。
リーマ加工時は適切な切削液で冷却・潤滑・洗浄を行い、ビルトアップエッジ防止と切りくずの適時除去を図ります。穴研削やボーリングと比較して、リーマ加工は生産性が高く穴精度を確保しやすいですが、穴軸の位置誤差を修正できず、穴の位置精度は前工程で保証する必要があります。段付き穴や止まり穴には不向きです。
リーマ穴の寸法精度は一般的にIT9〜IT7、表面粗さRaは3.2〜0.8μmです。高精度要求の中径穴(IT7精度穴など)には、ドリル→リーマドリル→リーマの工程が生産現場で典型的によく用いられる加工計画です。
ボーリング加工
ボーリングは、切削工具を用いて既存穴を拡大する加工方法です。ボーリング盤や旋盤で行えます。
1. ボーリング方式
ボーリングには3つの異なる加工方式があります。
- ワーク回転、工具送り
旋盤でのボーリングの多くはこの方式です。加工後穴の軸線がワーク回転軸と一致し、穴の真円度は主軸回転精度に、穴の軸方向幾何誤差は工具送り方向のワーク回転軸に対する位置精度に依存します。外周面との同軸度要求がある穴加工に適しています。 - 工具回転、ワーク送り
ボーリング盤の主軸がボーリングバーを回転させ、テーブルがワークを送ります。 - 工具回転、工具送り
この方式ではボーリングバーの突出し長さが変化し、その変形も変わります。主軸台寄りの穴は大きく、遠い穴は小さくなり、テーパー穴になります。またボーリングバーの突出しが長くなると自重による主軸曲げ変形も増大し、加工穴軸もそれに応じて曲がります。この方式は短い穴の加工にのみ適します。
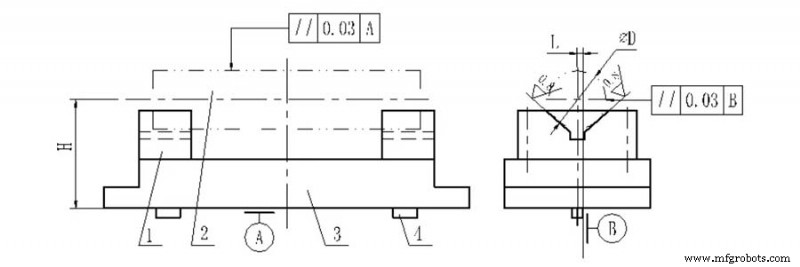
2. ダイヤモンドボーリング
一般ボーリングと比較して、ダイヤモンドボーリングは切込み深さが小さく、送りが小さく、切削速度が高いのが特徴です。高い加工精度(IT7〜IT6)と非常に滑らかな表面(Ra 0.4〜0.05μm)が得られます。本来はダイヤモンド工具でしたが、現在は超硬、CBN、合成ダイヤモンド工具が一般的です。主に非鉄金属ワークに用いられますが、鋳鉄や鋼部品にも適用可能です。
ダイヤモンドボーリングの一般的切削条件:予備ボーリングで切込み0.2〜0.6mm、仕上げで0.1mm;送り0.01〜0.14mm/rev;切削速度は鋳鉄で100〜250m/min、鋼で150〜300m/min、非鉄金属で300〜2000m/min。
ダイヤモンドボーリングで高精度・高表面品質を確保するには、工作機械(ダイヤモンドボーリング盤)が高い幾何精度と剛性を持つ必要があります。主軸支持には精密アンギュラ玉軸受や静圧すべり軸受を用い、高速回転部品は精密バランス調整が必要です。また送り機構の動きが非常に安定し、テーブルが滑らかな低速送り運動を行えることが求められます。
ダイヤモンドボーリングは加工品質が良く生産効率も高いため、量産時の精密穴最終加工に広く用いられます。例:エンジンシリンダー穴、ピストンピン穴、工作機械主軸箱の主軸穴など。ただし、鉄系金属加工でダイヤモンドボーリングを用いる場合、超硬とCBN製工具のみ使用可能で、ダイヤモンド工具は使用できません。ダイヤモンドの炭素原子が鉄族元素と親和性が高く、工具寿命が極端に低下するためです。
3. ボーリング工具
ボーリング工具は単刃ボーリングバーと双刃ボーリングバーに分けられます。
4. ボーリングのプロセス特性と適用範囲
ドリル→リーマドリル→リーマ工程と比較して、ボーリングは工具サイズによって穴径が制限されず、強力な誤差修正能力を持ちます。元穴の軸線ズレを複数パスで修正でき、ボーリング面と位置決め面の高い位置精度を維持できます。
外径旋削と比較すると、工具保持系の剛性が低く変形大、放熱・切りくず排出条件が悪く、ワークと工具の熱変形が大きいため、ボーリングの加工品質と生産効率は外径旋削ほど高くありません。
以上の分析から、ボーリングは加工範囲が広く、様々なサイズと精度等級の穴を加工できます。大径で高い寸法・位置精度が要求される穴・穴システムでは、ボーリングがほぼ唯一の加工法です。ボーリング精度はIT9〜IT7。ボーリング盤、旋盤、フライス盤などで加工可能で、移動性と柔軟性に優れ、生産現場で広く用いられます。量産ではボーリング治具を用いて効率化を図ることが多いです。
ホーニング加工
1. ホーニングの原理とホーニングヘッド
ホーニングは、砥石(ホーニングストーン)を備えたホーニングヘッドで穴を仕上げる方法です。ホーニング時、ワークを固定し、ホーニングヘッドを工作機械主軸で駆動して回転と直線往復運動を行わせます。ホーニング過程で砥石が一定圧力でワーク表面に作用し、ワーク表面から極薄い層を切削除去します。切削軌跡はクロスハッチ状になります。砥粒の軌跡が繰り返されないよう、ホーニングヘッドの回転数(分当たり)と往復ストローク数(分当たり)は互いに素である必要があります。
ホーニング軌跡の交差角は、ホーニングヘッドの往復速度と周速に関係し、この角度の大小がホーニング品質と効率に影響します。砕けた砥粒と切りくずの排出を促し、切削温度を下げ、加工品質を高めるため、ホーニング時には十分な切削液を使用すべきです。
加工穴壁を均等に加工するため、砥石のストロークは穴の両端でオーバートラベル量を超える必要があります。均等なホーニング代を確保し、主軸回転誤差の影響を減らすため、ホーニングヘッドと主軸はフローティング接続されることが多いです。
ホーニングヘッド砥石の径方向伸縮調整には、手動、空圧、油圧など様々な構造があります。
2. ホーニングのプロセス特性と適用範囲
- 高い寸法精度と形状精度が得られ、加工精度はIT7〜IT6。穴の真円度と円筒度誤差を範囲内に制御可能。ただしホーニングは加工穴の位置精度を向上させられない。
- 高い表面品質が得られ、表面粗さRaは0.2〜0.25μm、表面変質層深さは極めて浅く2.5〜25μm。
- 研削速度と比較してホーニングヘッド周速は高くない(vc=16〜60m/min)が、砥石とワークの接触面積が大きく、往復速度が比較的高い(va=8〜20m/min)ため、ホーニングは依然として高い生産性を持つ。
ホーニングは大量生産におけるエンジンシリンダー穴や各種油圧装置の精密穴加工に広く用いられます。径範囲は一般的にφ5〜500mm以上、長さ/径比10超の深穴も加工可能。しかし、塑性の大きい非鉄金属ワークの穴、キー溝付き穴、スプライン穴などには不向きです。
ブローチ加工(引き抜き加工)
1. ブローチ加工とブローチ工具
ブローチ加工は高生産性の仕上げ加工法で、専用ブローチ盤と特殊ブローチを用います。ブローチ盤には横形と縦形があり、横形が最も一般的です。
ブローチ加工時、ブローチは低速直線運動(主運動)のみを行います。同時に働く歯数は一般的に3枚以上で、3枚未満ではブローチがスムーズに働かず、ワーク表面にチャターマーク(リング波)が生じやすくなります。ブローチ力過大によるブローチ破損を防ぐため、同時働き歯数は一般的に6〜8枚を超えないようにします。
ブローチ加工には3つの異なる方式があります:
- レイヤーブローチ(層別ブローチ)
加工余代を層ごとに切削する方式。切りくず分断のため、刃先に交互チップブレーカー溝を設けます。この方式で設計されたブローチを普通ブローチと呼びます。 - ブロックブローチ(ブロック切削)
加工面の各層金属を、ほぼ同サイズで交互に配置された歯のグループ(通常2〜3枚/グループ)で切り取る方式。各歯は層の一部のみを切削します。この方式で設計されたブローチをホイールカットブローチと呼びます。 - コンプリートブローチ(総合ブローチ)
レイヤーとブロックの利点を統合。荒歯部はブロックブローチ、仕上げ歯部はレイヤーブローチを採用。ブローチ長を短縮し、生産性向上とより良い表面品質を両立。この方式で設計されたブローチをコンプリートブローチと呼びます。
2. ブローチ加工のプロセス特性と適用範囲
- ブローチは多刃工具で、1ストロークで穴の荒取り、仕上げ、スムージングを順次完了でき、生産効率が高い。
- ブローチ精度は主にブローチ自体の精度に依存。通常条件下でIT9〜IT7、表面粗さRa 6.3〜1.6μmに達する。
- ブローチ加工時、ワークは加工済み穴自体で位置決めされる(ブローチの先導部がワーク位置決め要素となる)。そのため穴と他面の相互位置精度を保証しにくい。内外面の同軸度が要求される回転体部品では、まず穴をブローチ加工し、次にその穴を基準に他面を加工することが多い。
- ブローチは円穴だけでなく、異形穴やスプライン穴も加工可能。
- ブローチは形状複雑で高価な一定尺寸工具であり、大径穴加工には不向き。
ブローチ加工は、量産における中小部品(直径φ10〜80mm、穴深さが直径の5倍以下)の貫通穴加工に一般的に用いられます。
製造プロセス
- ハイス鋼(HSS)と超硬合金(タングステン鋼)の主な違いを解説
- 穴あけ・ボーリング・リーマーの違い:3つの穴加工を完全使い分け
- 金属と非金属の違い:性質・分類・用途を徹底解説
- インダストリー4.0 vs 5.0:何が変わり、なぜ重要か
- DCモーターとACモーターの違い:主要な差異と購入ガイド
- 圧縮空気システムにおける圧力と流量の理解
- センサーとトランスデューサーの明確な違いと実用応用
- クラウドvs仮想化:主な違いとビジネスインパクト
- ボルト vs ネジ:プロジェクトに最適なファスナー選び
- 炭素繊維 vs ガラス繊維:エンジニア向け技術比較
- FRP vs ファイバーグラス: 主な違いと産業メリットを理解する