



ワイヤー放電加工の精度と効率を最大化する3つの必須ポイント
ワイヤー放電加工機は高精度加工機であり、数μmの加工精度、表面粗さRa<0.2μmを達成できます。しかし一部工場では、低速ワイヤー機使用時に細部を軽視し、良い機械があれば容易に効率的・高精度な加工ができると考えています。
実際、低速ワイヤー加工の精度と効率を高めるには、以下の3つの主要ポイントに注意しなければなりません!
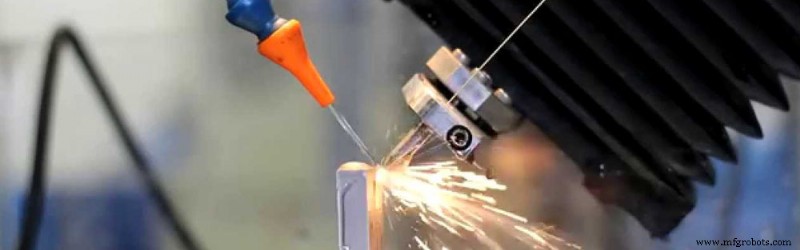
1. 加工の前提条件
ワイヤー放電加工機には加工パラメータライブラリが搭載されています。プロセスパラメータは一般的に特定条件(ワーク材質、電極ワイヤー、温度20±3℃、湿度40%〜80%など)で取得されます。
以下の条件が変化または基準を満たさない場合、加工結果に偏差が生じる可能性があります。
- 洗浄仕様:標準パラメータで加工時、水圧計の指示値と理論値を比較し、差が0.5bar未満(1bar=0.1MPa)であること。
- ワークとノズルの隙間:0.05〜0.10mm。
- 電極ワイヤー選定:表面粗さ要求Ra≥0.35μmの場合、効率重視のワイヤーを選択可能(機械付属の同タイプ推奨)。Ra<0.35μmの場合、良好な加工面を得るためにメッキワイヤーを使用。
- 仕上げ加工時の水質:仕上げ加工時は水質μS<10を確保し、特に仕上げ時はプロセスパラメータの要求に従う。必要なら樹脂や純水を交換。
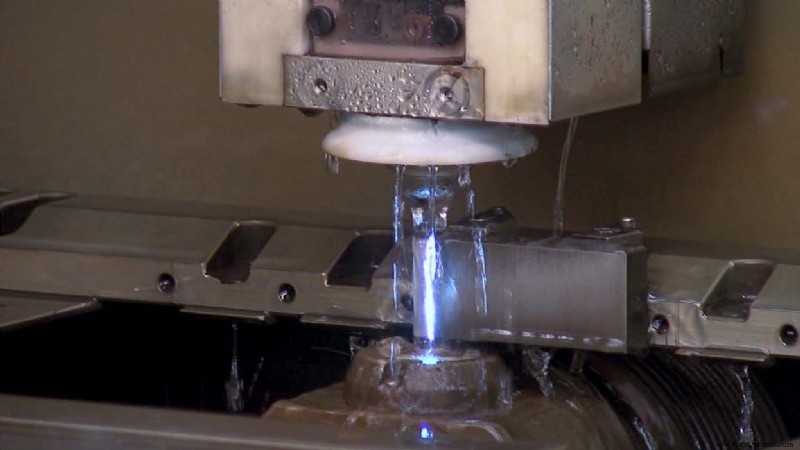
2. 温度が加工精度に与える影響
高精度・高品質な低速ワイヤー放電加工を行うには、環境が安定し、規定要件を満たす必要があります。直射日光や気流を避け、温度変化を監視すべきです。機械の作業精度を保証する温度範囲は(20±3)℃で、温度差が大きいと加工精度と表面粗さに影響します。
室温変化は加工精度に大きく影響し、その影響は寸法、位置、形状の3側面に現れます。下図のように、温度変化が大きくワークサイズが大きいほど影響が顕著です。例:長さ200mmのワークで温度差5℃の場合、寸法誤差0.01mmが生じます。大型部品は1回の起動で完了するのが最適です。一晩置く場合、メイン切削への影響は小さいですが、トリミング中に停止すると加工精度を保証しにくくなります。
CNC工作機械の熱特性は加工精度に重要な影響を与え、加工精度のほぼ半分を占めます。長期停止状態と熱平衡状態での工作機械加工精度は大きく異なります。理由は、CNC工作機械の主軸と各動軸の温度が一定期間運転後に一定レベルで維持され、加工時間の変化に伴い熱的精度が安定化するためです。これは高精度工作機械でも、安定した温度環境と熱平衡下でのみ安定した加工精度が得られることを示しています。
高精度加工と起動後の生産において、工作機械の予熱は精密加工の最も基本的な常識です。しかし、工作機械の「ウォーミングアップ」準備部分は、多くの工場で無視または未知とされています。
数日以上放置した場合、高精度加工前に30分以上の予熱を推奨。数時間のみの場合、5〜10分の予熱を推奨。予熱プロセスは、工作機械に加工軸の反復運動を行わせることです。多軸連動が最適で、例えばXYZ軸を座標系の左下隅から右上隅へ移動させ、対角線を繰り返すなどです。実行時、工作機械でマクロプログラムを作成し、予熱動作を繰り返させることができます。
3. 加工効率に影響する要因
低速ワイヤー放電加工の効率には多くの要因が影響します。加工効率が悪い場合、以下の2要因を検討できます。
- 部品構造とクランプによる制約で高圧水が効果的に洗浄できない場合
クランプ改善で切削部品を改善できるか検討します。一部部品は支持治具の影響で底面が浮き、一部は圧力板とクランプねじ位置の影響で上部ノズルを上げざるを得ず、オペレーターがノズルタッチ時に上部ノズルを最下点まで下げないケースもあります。底面が浮く場合、治具支持面と工作台を同一平面にする治具を使用するか、ワークを直接工作台にクランプできるか検討します。ねじ圧力板と部品の影響を受ける場合、ジョータクランプが使用できるか検討。上部ノズルを最下点まで下げないオペレーターには、0.1mmシックネスゲージを準備し要件として提示します。構造上高圧水洗浄が効果的に行えない部品では、切削エネルギーを下げるしかありません。この時、切削効率を正しく理解することが必要です。 - ワイヤー搬送システム関連(メンテナンス関連)
- 導電ブロックの冷却水が正常か確認。特に下部導電ブロックに冷却水があるか。切削時に銅粉が落下し、長期使用で下部導電ブロックの冷却水や下部ノズル洗浄水が詰まることがあるため、清掃・疎通が必要。
- 下部アームの下部ガイドホイール回転が柔軟か確認・清掃。
- 巻取りホイールが正常か確認。
- ワイヤーテンションとワイヤー速度を確認、必要なら再調整。
- ガイドワイヤーノズルと導電ブロックを確認・清掃。
製造プロセス
- タレットツールでフライスと旋削を組み合わせ、生産性を最大化
- ワイヤーカット放電加工機(ワイヤーEDM):メリット・デメリット徹底解説
- 最新ワイヤ放電加工機(EDM):高精度・非接触加工の実力
- チェーンリンクフェンス製造機:仕組みとメリット
- 台湾製トップクラスワイヤー放電加工機:精密切断ソリューション
- CNC放電加工機(EDM)完全ガイド:ワイヤ/シンカー型、精密加工メリット、工具応用、夢の用途まで
- 長期稼働を見据えたCNC工作機械選定の決定版ガイド
- 放電加工:ワイヤカットとダイシンクの違いと用途
- 通信部品向け専門CNC精密加工
- 重機オペレーター必須の5大安全プラクティス
- 放電加工(EDM)用ワイヤーの選び方:速度、精度、仕上げのバランス