



ドリル・リーマ・ボーリング・ホーニングの違いと用途を徹底解説
サイズと精度要件に応じて、固体表面へのマクロサイズ穴の加工にはいくつかの異なる金属切削操作が必要です。ドリル、ボーリング、リーマ、ホーニングは製造会社が使用する一般的なプロセスです。すべてのプロセスは、ある程度、ワークピースに新しい穴を作成するか、既存の穴を修正することを含みます。ドリルは穴あけプロセスであり、ボーリングは既存穴の直径を拡大します。リーマとホーニングは既存穴の表面仕上げと公差を改善するために使用されます。以下のセクションでは、ドリル、リーマ、ボーリング、ホーニングプロセスの類似点と相違点について説明します。
ドリル加工
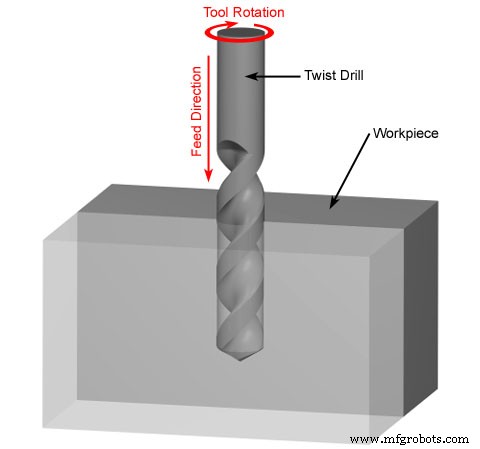
ドリル加工精度は低く、一般的にIT13〜IT11のみ、表面粗さも比較的大きく、Raは一般的に50〜12.5μmです。しかし、ドリルの金属除去率は高く、切削効率が高いです。ドリルは主にボルト穴、ねじ下穴、オイルホールなど、品質要求の低い穴の加工に使用されます。高い加工精度と表面品質を要求する穴は、後工程でリーマ、ボーリング、研削によって実現すべきです。
ドリルには以下の技術的特徴があります:
1. ドリルビットは偏向しやすい
ボール盤でドリル加工すると、穴軸のズレと非直線性を引き起こしやすいが、穴径は大きく変化しない。旋盤でドリル加工すると、穴径の変化を引き起こしやすいが、穴軸は直線のまま。したがって、ドリル前に端面を加工し、センタードリルでテーパー穴を予めあけてドリルのセンタリングを容易にすべきです。小径穴と深穴をドリル加工する際、穴軸の偏向と非直線性を避けるため、できるだけワークピース回転法でドリル加工すべきです。
2. 穴径が拡大しやすい
ドリル加工中、ドリルビットの2つの切れ刃の不等径方向力により穴径が拡大します。横型旋盤でのドリル加工時の切削偏差も穴径拡大の重要な理由です。また、ドリルビットのラジアルランアウトも穴径拡大の理由です。
3. 穴の表面品質が悪い
ドリルチップは比較的幅広く、穴に強制的に螺旋状に流入します。流出時に穴壁と擦れ、加工面を傷つけます。
4. ドリル加工時の軸方向力が大きい
これは主にドリルのシンニング(チゼルエッジ)によって引き起こされます。したがって、ドリル径がd>30mmの場合、一般的にドリル加工を2回に分けて実施します。最初に(0.5〜0.7)dをドリルし、2回目に必要な穴径までドリルします。2回目はシンニングが切削に参加しないため、より大きな送りを使用して穴の表面品質と生産性を向上できます。
リーマ加工
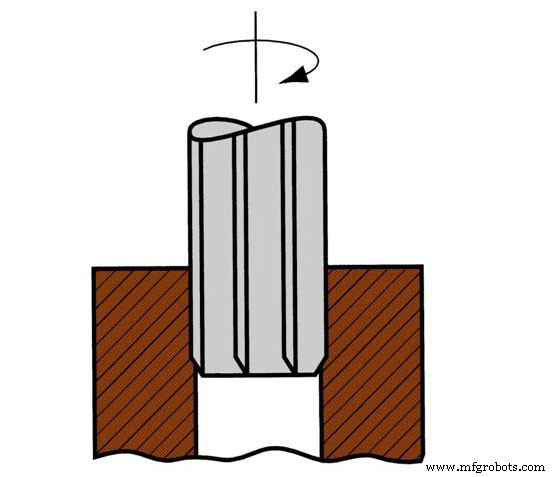
リーマ加工は、ワークピースの既存穴に回転切削工具を使用して滑らかな内壁を作る切削プロセスです。リーマ加工に使用される回転切削工具をリーマと呼びます。ドリルビットと同様に、リーマも使用されるワークピースから材料を除去できます。しかし、リーマが除去する材料はドリルビットよりはるかに少ないです。リーマの主目的は、既存穴に滑らかな壁を作ることです。
リーマは半仕上げ(リーマまたは半仕上げボーリング)に基づく穴の仕上げ方法です。研削とボーリングと比較して、リーマの生産性は高く、穴の精度を容易に保証できます。しかし、リーマは穴軸の位置誤差を修正できず、穴の位置精度は前工程で保証されるべきです。リーマ穴の寸法公差はIT9〜IT6に達し、表面粗さ値はRa3.2〜0.2μmに達します。
ボーリング加工
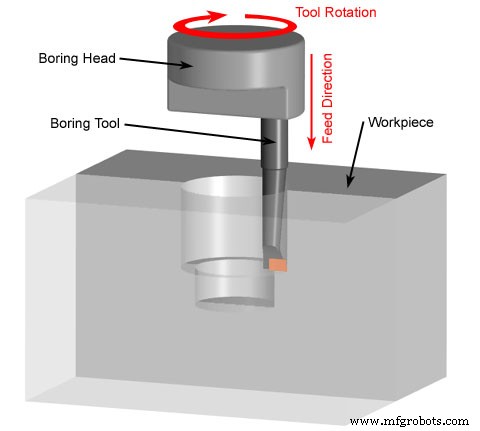
ボーリングは、単一刃先切削工具またはボーリングヘッドを使用して、ワークピースの既存穴を拡大する切削プロセスです。これは、ワークピースに初期穴を作るドリルとは対照的です。
ボーリング穴径は工具サイズによって制限されず、ボーリングの誤差修正能力は強力です。複数回切削で元の穴軸の偏差誤差を修正でき、ボーリング穴は位置決め面と一致します。高い位置決め精度。
ボーリングの加工範囲は非常に広く、さまざまなサイズと精度レベルの穴を加工できます。大径、寸法と位置精度を要求する穴と穴系には、ボーリングが良い加工方法です。ボーリング精度はIT9〜IT7、表面粗さはRa 3.2〜0.8μmです。ボーリングはボーリング盤、旋盤、フライス盤などの工作機械で使用でき、柔軟性が高く生産用途が広いです。
ボーリングのプロセス特性
(1) ボーリングの適応性が強い
ボーリングはドリル、鋳造、鍛造穴をベースに実施できます。達成可能な寸法公差等級と表面粗さ値の範囲は広く、小径深穴を除き、ほぼさまざまな直径と構造タイプの穴をボーリングできます。
(2) ボーリング品質の制御が難しい
ボーリングは元の穴の位置誤差を効果的に修正できますが、ボーリングバーの直径が穴径によって制限されるため、その剛性は一般的に悪く、曲がりと振動しやすいため、ボーリング品質の制御(特に長細い穴)はリーマほど便利ではありません。
(3) ボーリングの生産性は低い
ボーリングは工具バーの曲げ変形を減らすために、より小さな切込み深さと送りで複数パスが必要で、ボーリング盤とフライス盤でのボーリングにはツールバー上のボーリング工具のラジアル位置調整が必要なため、操作が複雑で時間がかかります。
(4) ボーリングは単品・小ロット生産におけるさまざまな部品の穴加工に広く使用される
大量生産では、ブラケットとボックスボディのベアリング穴のボーリングにはボーリング金型が必要です。

(出典: https://thehemloft.com/drilling-vs-boring-vs-reaming/)
ホーニング加工
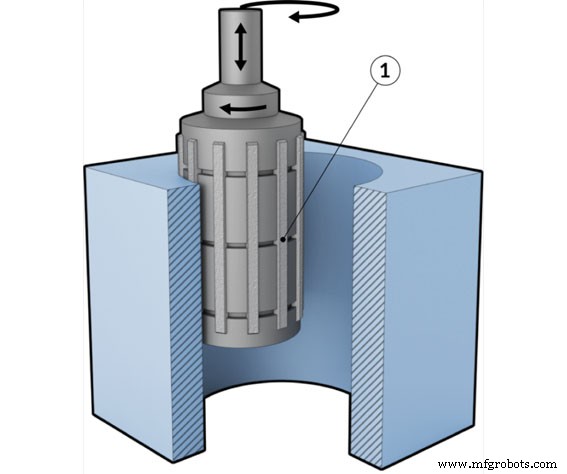
ホーニングはホーニングヘッドに装着されたホーニングスティックで穴を研磨する加工です。ホーニングの適用範囲は広く、鋳鉄、焼入れ・未焼入れ鋼、青銅などを加工できますが、オイルストーンを詰まらせやすい粘性金属の加工には適しません。ホーニング加工径はΦ5〜Φ500mmで、L/D>10の深穴も加工可能です。したがって、エンジンシリンダー、油圧シリンダー、さまざまな筒状穴の加工に広く使用されています。
ホーニングのプロセス特性
- ホーニングはより高い寸法精度と形状精度を達成でき、加工精度はIT7〜IT6。穴の真円度と円筒度誤差を制御できますが、ホーニングは加工穴の位置精度を向上させられません。
- ホーニングにより高い表面品質が得られ、表面粗さRaは0.2〜0.025μm、表面金属劣化欠陥層の深さは非常に小さい(2.5〜25μm)。
- 研削速度と比較して、ホーニングヘッドの周速は高くありません(VC=16〜60m/min)。しかし、ホーニングベルトとワークピースの接触面積が大きく、往復速度が高い(VA=8〜20m/min)ため、ホーニング効率は依然として比較的高いです。
製造プロセス
- バフィングとポリッシングの違い:使い分けのポイント
- プログレッシブ vs トランスファーダイスタンピング:主な違いを解説
- 穴あけ・ボーリング・リーマーの違い:3つの穴加工を完全使い分け
- 熱可塑性 vs 熱硬化性樹脂:ポリマー材料の主要な違いを理解する
- ホイール vs キャスター:決定的な違いを理解する
- フォアハンド溶接 vs バックハンド溶接:違いと使い分け
- 鉄 vs 鋼:組成・特性・用途の決定的違い
- 切断釘 vs 線釘:建設用途での主要違いを理解する
- プラズマ切断 vs レーザー切断:違いと使い分け
- フライス加工 vs 研削加工:主な違いを解説
- DC モーター vs AC モーター:構造の違いと用途別の選び方