



マシニングセンタにおける位置決め基準選定の重要原則
機械加工業界において、マシニングセンタの位置決め基準は重要ですが、具体的にどのような原則があるのでしょうか?
- 設計基準を含むステーション加工をマシニングセンタで同時に完了できない場合、位置決め基準と設計基準をできるだけ重ね合わせるべきです。同時に、この基準で位置決め後、すべての重要精密部位を1回のクランピングで加工できることを考慮する必要があります。一般的にマシニングセンタで完了する工程は最後に配置されます。
- マシニングセンタで基準加工と各ステーション加工の両方を行う場合、位置決め基準選定では可能な限り多くの加工内容を完了できることを考慮する必要があります。このため、すべての加工面を工具が加工しやすい位置決め方法を検討します。例えば箱物部品では、片側2本ピン位置決めが最適で、他面を工具で加工しやすくなります。
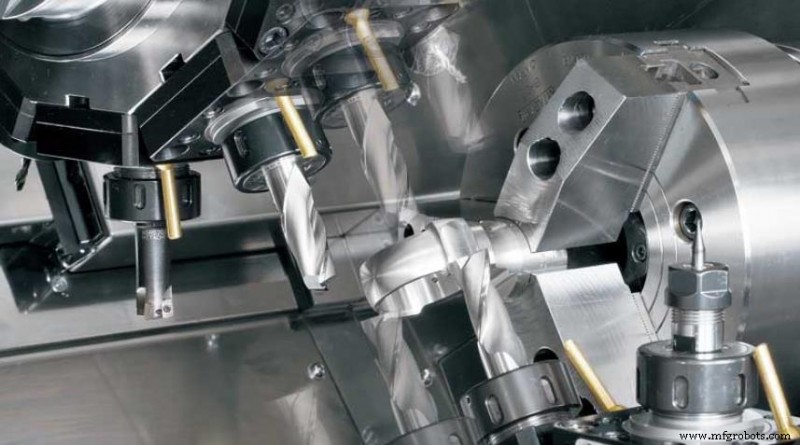 ワーク座標系原点、すなわち「プログラミングゼロ点」は、部品位置決め基準と必ずしも一致する必要はありませんが、両者の間に明確な幾何学的関係がなければなりません。ワーク座標系原点選定の主な考慮事項は、プログラミングと測定の容易さです。寸法精度要求の高い部品では、位置決め基準決定時に座標原点がその基準で正確に測定可能か、測定方法を考慮に入れるべきです。
- 部品の設計基準を位置決め基準として選定するよう努めます。すなわち、マシニングセンタで使用する各位置決め基準は、前工程の汎用機またはマシニングセンタで加工済みであるべきです。これにより各ステーション加工面の精度関係を容易に保証でき、一部面が複数回クランピングや他機械で完了する場合でも、設計基準と同一基準で位置決めすれば、基準不一致による位置決め誤差を防止し、加工精度を確保し、プログラミングを簡素化できます。
製造プロセス