



GD&T円周ランアウト完全解説:定義、記号、測定法、全ランアウトとの違い
ASME Y14.5 2009 GD&T規格によると、14の幾何公差は5つのグループに分類されます。円周ランアウトは「ランアウト」カテゴリに属し、面の円形要素の形状と基準軸との関係を制御するために使用されます。
この記事では、円周ランアウトの定義、記号、測定方法、全ランアウトとの違いを紹介します。
円周ランアウトの定義と記号
円周ランアウト(しばしば単に「ランアウト」と呼ばれる)は、基準軸に対する円形プロファイルの2次元測定です。円形断面が理想的な円にどれだけ適合しているかをチェックします。真円度と似ています。
円周ランアウト記号
ランアウト記号は北東を指す斜め矢印(↗)です。これはランアウト特性をどのように測定するかを参照しています。ダイヤルゲージまたはハイトゲージを使用してランアウトを測定するため、記号は実際にはダイヤルゲージの針を表しています。
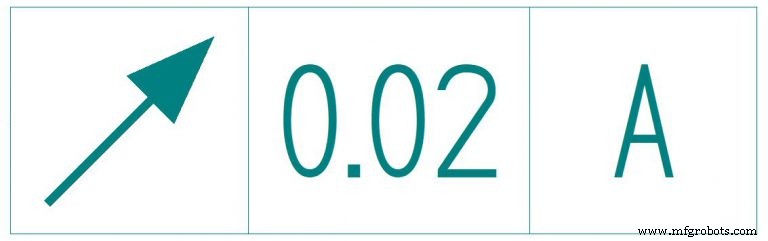
円周ランアウト公差帯
公差帯は2D平面上の外側リングと内側リングの間にあります。中央の円は軸の実際の直径を表します。
GD&Tでは、ランアウト公差は円形部品特性の基準軸に対する位置を制御するために使用されます。ランアウトは通常、ドリルビット、段付き軸、工作機械部品など、一緒に組み立てる必要のある円形断面を持つ部品に適用されます。ランアウトは2つの部品の軸オフセットを制限し、均等に回転・摩耗できるようにします。
ランアウト公差の例を以下に示します。
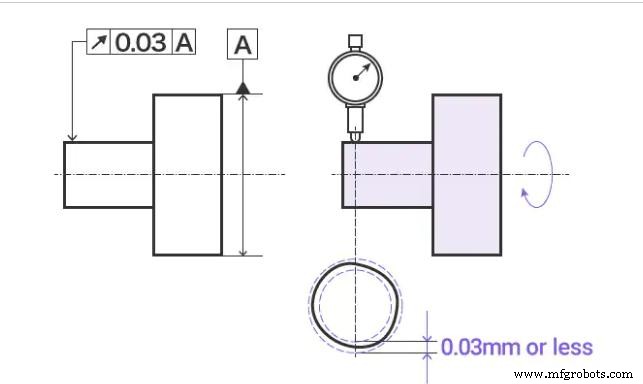
ターゲットが基準軸上で1回転するとき、シリンダー面の半径方向ランアウト(矢印で示す)は、基準軸に垂直な任意の測定平面上で0.03mmを超えてはなりません。
真円度と円周ランアウトの違い:
検査プロセスは真円度検査と似ています。しかし、真円度と円周ランアウトの違いは、真円度には基準軸がないのに対し、円周ランアウト軸には基準軸が必要であることです。
円周ランアウトの測定
円周ランアウトの測定は典型的なシリンダー操作プロセスです。部品をVブロックセットに配置して基準軸周りで回転させ、公差範囲内の円形位置で一定の高さを維持するダイヤルゲージの全変動量を測定します。
ランアウトはシンプルなハイトゲージまたはダイヤルゲージで測定します。Vブロックまたは主軸により部品をその基準軸に沿って固定します。ダイヤルゲージのピンを円形特性上にセットし、ダイヤルをゼロに設定します。
ここで主軸に沿ってCNC加工部品を回転させ、測定値を記録します。ハイトゲージの全変動量は、特性管理枠の公差限界を超えてはなりません。
軸に平行、角度、垂直な面についてランアウトを測定できます。すべての場合、ハイトゲージを面に垂直に保持します。各ケースで、ハイトゲージピンの方向に二次元公差帯が作成されます。必要なだけ多くの断面がテストされます。
基準軸に垂直な面の場合、このコールアウトを使用すると真円度ではなく平面度をテストすることになります。
角度面で使用する場合、基本角度を指定することを忘れないでください。そうすればハイトゲージを面に正確に垂直に設定できます。(出典:https://fractory.com/circular-runout-explained)
全ランアウト
GD&Tにおいて、全ランアウトは直線度、輪郭度、角度、その他の幾何学的変化を制御する複合公差です。全ランアウトはランアウトと異なり、全ランアウトは単一の円形要素ではなく、同時に全体表面に適用されます。
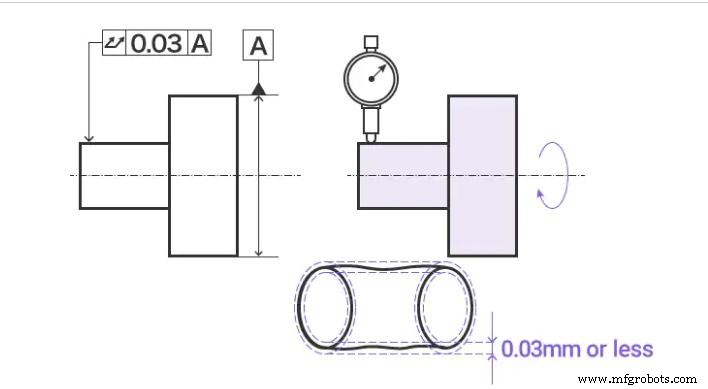
円筒部品が基準軸に沿って回転するとき、半径方向の全ランアウト(矢印で示す)は、円筒面上の任意の点で0.03mmを超えてはなりません。
全ランアウトを選択するケース
円周ランアウトは3つの部分を効果的に制御できます。部品に以下の3つの機能のいずれかがある場合、全ランアウト制御を使用するか、より適切な方法を選択します。
アスペクト比の高い金属部品
金属パイプなどこのプロファイルを持つ部品は、固定して回転させプロファイルをチェックしやすいです。
十分な長さは、検査精度のために自由度(DoF)が制限されることを保証するために不可欠です。これはランアウト検査に最も効果的な理想的な部品です。
小径で垂直面を持つ部品
部品長が短く径が小さいが、垂直面(フランジなど)が付いている場合、円周ランアウトで部品精度をチェックできます。
互いに分離した複数の小径部品
このような部品の例は同心リデューサーです。この部品では、部品端に複数の短い径があります。2つの基準軸を組み合わせて主基準として使用し、一方を主基準、他方を補助基準として使用する代わりにします。
円周ランアウト vs 全ランアウト
簡単に言えば、全ランアウトは円周ランアウトの3D版に相当します。円周ランアウトは曲面周りに円形公差帯を形成(2D)しますが、全ランアウトは円筒形領域を形成します。
断面に公差限界を設定するだけでなく、全ランアウトは検討中の特性のすべての断面を同時に制御するために、円筒面全体に沿って公差を配置します。したがって、軸方向変化と断面変化の両方を考慮します。
全ランアウトは円周ランアウトより多くの特性を制御できます。以下の表面特性を制御可能です:
- 真円度、同軸度、直線度、円筒度、テーパー、平行度、角度、直角度、輪郭度
関連記事:
- GD&T 直角度
- GD&T入門 – 真円度
- GD&T 平行度クイックガイド
- GD&T入門 – 平面度
- GD&T入門 – 直線度
製造プロセス
- バンドソー vs 丸鋸:どちらの切断工具が最高の性能を発揮するか?
- 立形旋盤の基礎:操作と選定のプロフェッショナルガイド
- 穴あけ盤(ボーリングマシン)完全ガイド:技術、用途、精密加工
- 鋳鉄鋳物:基礎知識と産業的意義
- ワイヤーEDM完全ガイド:マスターワイヤーカッティング
- CNCフライス盤:包括的な概要と基礎知識
- EDM穴あけ加工機(細穴放電加工機)の原理・用途・メリット・デメリット完全解説
- ショックアブソーバーストラットの機能・配置・メンテナンスを理解する
- 立形中ぐり盤の仕組みと産業用途
- サーボプレスの基礎:パワー、精度、効率を解説
- BLDCモーター(ブラシレスDCモーター)プロフェッショナルガイド:原理・構造・応用