



工具顕微鏡:加工精度検査に不可欠な測定器
品質は企業成功の鍵であり、加工業界は製品品質を非常に重視しています。したがって、製品専用の検査工具は特に重要です。今日は加工業界の検査工具である工具顕微鏡を紹介し、主にその操作方法とメンテナンスについて説明します。
工具顕微鏡とは?
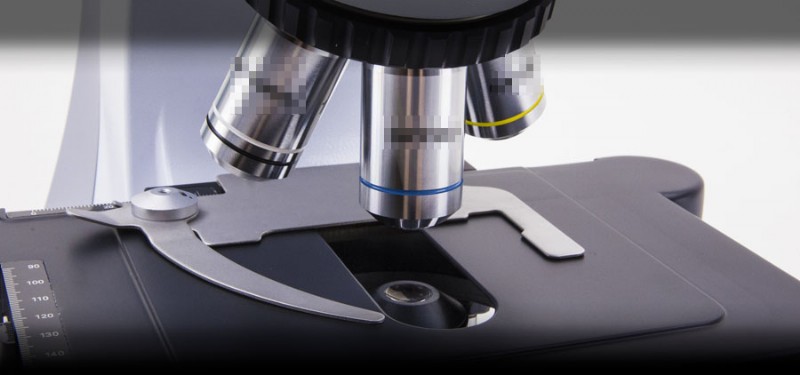
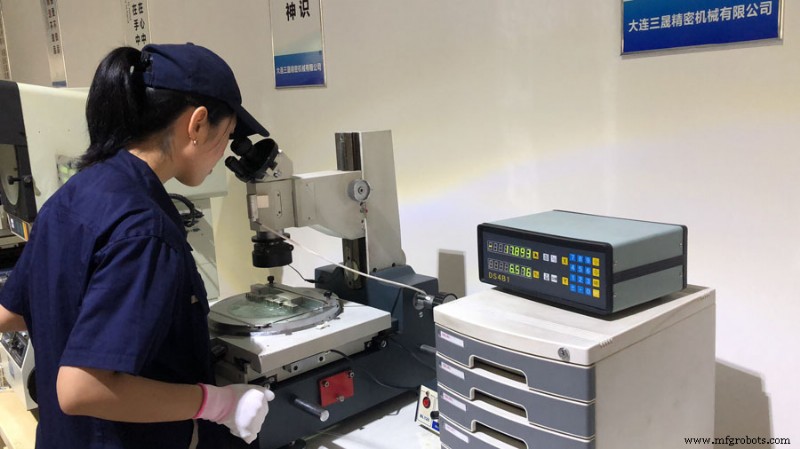
工具顕微鏡は設計がコンパクトで、サイズが小さく、軽量です。小型の機器・装置で、2つの部分で構成されます。一つは観察顕微鏡、もう一つは精密移動クロステーブルで、指示を容易に読み取れます。加工現場が限られている場所でも使用できます。
工具顕微鏡は精密部品製造業で広く使用されています。主に二次元測定、また三次元補助測定にも使用されます。標準接眼レンズも比較測定に使用できます。ねじピッチ、外径、歯角、定規形状、切削工具などのワーク寸法を測定したり、輪郭の微小拡大測定やワーク表面状態の検査を行ったりできます。角度、長さなどを測定可能です。さらに、さまざまな精密加工業界で観察顕微鏡として、ワーク表面粗さの相対測定法による非接触検査などにも使用できます。
使い方
1. 工具顕微鏡接眼レンズの屈折度調整
工具顕微鏡の接眼レンズ屈折度を調整するには、まず接眼レンズ視野内の明確な刻線像を調整します。測定者が接眼レンズ視野内で明確な刻線像を得られない場合、接眼レンズ屈折度リングを調整する必要があります。屈折度を検査者の視力に適合させ、明確な目盛線を得られるようにします。
フォーカシングハンドホイールで中央顕微鏡を動かし、接眼レンズ視野内に被測定物体の輪郭像を明確にし、その後上下左右の作業台を動かして合わせます。測定者の目が接眼レンズ内で上下左右に動いても、視野内の物体像と目盛線に相対移動がない場合、被測定部品が目盛線レチクル上に正しく結像していることを意味し、測定を実施できます。物体像とレチクルの目盛線に相対移動がある場合、工具顕微鏡がよくフォーカスされていないことを意味します。さらにフォーカスを調整し、物体像とレチクルの目盛線が同一平面上にあるようにする必要があります。
2. 合わせ(合わせ線)方法
合わせ(合わせ線)とは、目盛線と被測定部品の像輪郭のエッジを重ね合わせることで、これは照準と呼ばれます。特定の工具顕微鏡では、顕微鏡の精度は一定であり、測定精度を比較的高く信頼性の高いものにするには、正しい合わせ方法が大きく左右します。合わせ方法は2つあります:隙間合わせ法と重ね合わせ法です。
① 隙間合わせ法
隙間合わせ法は角度測定に適しています。工具顕微鏡で角度を測定する際、視野内で目盛線の任意の点線が測定角度の側に近づいたとき、目盛線の点線と測定角度のエッジの間に狭い隙間を保ちます。隙間の大きさの均一性を用いて、目盛線の点線と被測定物体像のエッジの合わせ精度を判断します。
上記の合わせ方法を使用せず、直接像のエッジと重ね合わせる方法を使用すると、測定者が合わせるのが困難になるだけでなく、測定誤差も増加します。このとき、視野内の被測定部品の輪郭像は細い線ではなく、明暗の輪郭であり、目盛線の刻線にも一定の幅があります。これらを重ね合わせて測定すると、必然的に大きな合わせ誤差が生じます。特に測定角度の側が比較的短い場合、この状況はより深刻です。したがって、工具顕微鏡は角度測定時に隙間合わせ法を採用すべきです。
② 重ね合わせ法
長さ測定時に上記の隙間合わせ法を使用すると、長さ測定誤差が増加します。理由は隙間を測定できず、測定長さ値に含まれてしまうためです。したがって、長さ測定には重ね合わせ法を使用します。つまり、目盛線の点線が輪郭像のエッジとちょうど重なるようにし、点線の半分が輪郭像の内側、もう半分が像の外側にあるようにします。合わせる際、目盛線の点線の中心を基準とし、その延長部分を基準とすると、工具顕微鏡は正確な測定結果を得られます。
メンテナンス方法
工具顕微鏡は非常に精密な測定器です。適切にメンテナンスしないと、耐用年数と精度が大幅に低下します。以下はメンテナンスの提案です:
1. 環境:
工具顕微鏡を清潔な場所に置くのが最適ですが、機械工場で使用する機会が多いため、以下の点に注意してください:
- (1) 一般照明は必要な明るさを超えないこと
- (2) 油で汚れない場所
- (3) ホコリの少ない場所
- (4) 振動の少ない場所
- (5) 急激な温度変化のない場所
2. ガラス部品:
ガラス部品は常に清潔に保ち、汚れを付着させないでください。そうしないと像が不明確になり、測定精度が低下します。
- (1) レンズ:通常、手でレンズに触れないよう注意してください。レンズ表面に手垢や油が付いた場合、レンズクリーナーまたはアルコールを含ませたガーゼで優しく拭いてください。レンズが理解できない場合は勝手に分解しないでください。ホコリは測定結果に影響しません。
- (2) 測定台ガラス:この部品のガラス面は測定物を置くときに最も損傷しやすいため、特別な注意が必要です。油やホコリが付いた場合、柔らかい布で拭いてください。また、対物レンズと観察レンズの使用にも細心の注意を払ってください。観察レンズを顕微鏡から外すと、顕微鏡の作動焦点距離にホコリが入りやすいため、使用しないときでも観察レンズを顕微鏡に取り付けておくべきです。
3. 電気部品:
工具顕微鏡はより高い電圧電流を使用しなければなりません。接触が悪いと発熱や危険を生じやすいため、随時点検する必要があります。原則として、本体は接地しなければなりません。
4. 消耗品とアクセサリー:
電球と電源ヒューズは消耗品なので、交換用スペアパーツを用意してください。アクセサリーでは測定台ガラスが最も重要で、スペアパーツも必ず用意してください。
SANS Machiningは加工業界で10年以上の経験を持ち、品質が非常に重要であることを知っています。そのため独立した検査部門を設け、各部品に一貫した検査を実施し、すべての製品が高品質・高精度であることを保証しています。
製造プロセス
- 顕微鏡:ガラスレンズからナノメートル級イメージングまで
- 光学顕微鏡の原理と応用
- 精密加工:ワーク精度達成のための実証済み技術
- 検査治具: 積層造形が従来の切削加工を上回る理由
- Fusion 360 Machining Extensionでワークフロー強化:第1回 プロセス内検査
- 3Dプリントエンジン部品の高度検査戦略-第3部
- CNCマシニング卓越性を支える主要品質検査基準
- 精密加工におけるオンマシン検査の決定的役割
- CNC加工における品質管理・検査の必須ガイド:工程別アプローチと実践ポイント
- 高精度基板検査へ先進X線CTインライン検査システム、オムロンVT-X750シリーズ
- C# メソッド完全解説:宣言、呼び出し、パラメータ、戻り値、オーバーロード